 EN

کدام روش ضد خوردگی سطحی برای پرههای استاتور با کاربرد بلندمدت مناسب است؟
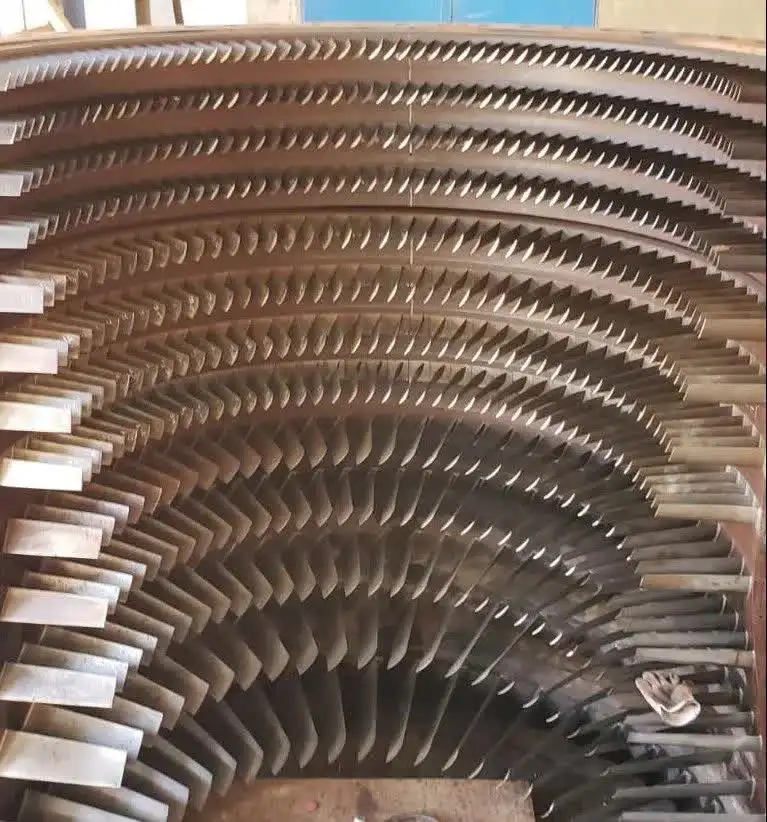
در نگهداری کمپرسور توربین گازی، هنگام بررسی سوابق بازسازی، این پرسش بهطور مکرر مطرح میشود: چرا برخی از پرههای استاتور پس از ۲۰۰۰۰ ساعت کارکرد نیاز به تعویض دارند، درحالیکه دیگران پس از ۴۰۰۰۰ ساعت تنها افت جزئی در عملکرد نشان میدهند؟ در بیشتر موارد، پاسخ به آمادهسازی سطح و انتخاب پوشش قبل از ورود پره به سرویس برمیگردد. اگر پرههای استاتوری دارید که مدتها استفاده شدهاند یا قصد اعمال حفاظت بر روی مجموعهای جدید را دارید، درک اینکه کدام روش حفاظت سطحی ضد خوردگی واقعاً مقاومت لازم را دارد، اهمیت بیشتری از هزینهٔ اولیهٔ تجهیزات دارد.
پرههای استاتور در مسیر جریان فشردهکننده قرار دارند و در معرض هواي ورودي قرار میگیرند که ممکن است حاوی رطوبت، نمک، ترکیبات گوگردی و ذرات صنعتی باشد؛ این امر بستگی به محیط کار دارد. با گذشت زمان، این عوامل فلزاتی را که محافظت نشده یا پوششدهی نامناسبی داشتهاند، تخریب میکنند و منجر به ایجاد حفرهها، زبری سطحی و از دست رفتن شکل اولیه میشوند؛ این امر باعث کاهش بازده آیرودینامیکی و تسریع سایش بیشتر میگردد. انتخاب پوشش ضد خوردگی مناسب پیش از دورهی طولانیمدت بهرهبرداری—و اطمینان از اینکه این پوشش بهدرستی مشخص شده است—یکی از روشنترین راهها برای انتقال از جایگزینی واکنشی به مدیریت پیشبینیشدهی دورهی عمر است.
چرا پرههای استاتور بهویژه مستعد خوردگی هستند
پرههای استاتور کمپرسور در شرایطی کار میکنند که کنترل خوردگی را سختتر از آنچه بسیاری تصور میکنند میسازد. برخلاف پرههای توربین بخش داغ که در برابر اکسیداسیون حرارتی بهعنوان تهدید اصلی قرار دارند، پرههای استاتور کمپرسور با دماهای پایینتر اما در معرض هوای حاوی رطوبت یا فعال از نظر شیمیایی، بیشتر هستند. در توربینهای تولید انرژی و صنعتی که در محیطهای ساحلی یا مناطق داخلی مرطوب کار میکنند، رسوب نمک و خوردگی نقطهای ناشی از کلرید ممکن است بدون درمان محافظتی پس از چند هزار ساعت اولیه آغاز شود.
جنسی که معمولاً برای پرههای استاتور کمپرسور بهکار میرود (آلیاژهای تیتانیوم و فولادهای ضدزنگ در طبقات پایینتر، و آلیاژهای نیکلی در طبقات بالاتر) مقاومت اولیهٔ قابلقبولی در برابر خوردگی دارد، اما در برابر شیمی خاص محیطهای ورودی صنعتی و نزدیک به دریا ذاتاً مقاوم نیست. آنچه فلز پایه نمیتواند جلوی آن را بگیرد، باید توسط پوشش سطحی مدیریت شود.
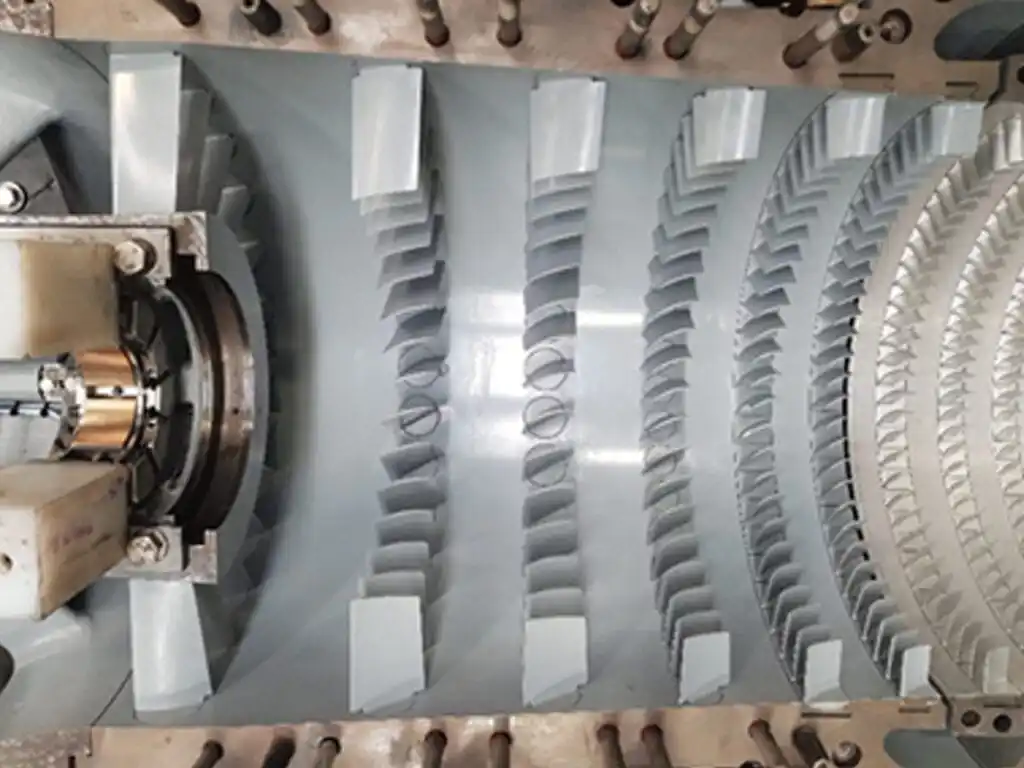 پوشش ضد خوردگی اسپری حرارتی روی پرهٔ استاتور فشردهکننده اعمال شده — یکی از روشهای مختلف درمان سطحی که برای حفاظت بلندمدت در خدمات به کار میروند.
گزینههای اصلی درمان ضد خوردگی برای استفادهٔ بلندمدت
پوششهای انتشاری آلومینید
پوششهای آلومینید، که از طریق فرآیند سیمانکردن بستهبندی یا تهنشینی بخار شیمیایی اعمال میشوند، از جمله رایجترین درمانهای سطحی برای پرههای استاتور و نازل فشردهکننده هستند. این پوشش در سطح فلز پایه نفوذ میکند و لایهای بینفلزی تشکیل میدهد که اکسید آلومینیوم ایجاد میکند و هم مقاومت در برابر اکسیداسیون و هم مقاومت در برابر خوردگی را فراهم میسازد. ثبت اختراع آمریکا US6131800A بهطور خاص این روش را برای پرههای استاتور توربین گازی توصیف کرده و صحت صنعتی آن را تأیید میکند.
برای کاربردهای بلندمدت، پوششهای آلومینیدی قربانی بهویژه مؤثرند. لایهٔ آلومینا بهعنوان یک مانع قربانی عمل میکند: این لایه در برابر خوردگی اولویت دارد و از تخریب آلیاژ زیرلایه جلوگیری میکند. در برنامههای نگهداری، تعمیر و بازسازی (MRO) که ناوگان گستردهای از توربینها را مدیریت میکنند، پوششهای آلومینیدی روی پرههای استاتور همواره استانداردی تعیینشدهاند، زیرا این پوششها را میتوان در طول بازرسی و تعمیر اصلی برداشت و دوباره اعمال کرد بدون آنکه شکل هندسی پروفیل بالهای هوایی تغییر کند، مشروط بر آنکه آلیاژ اصلی در محدودهٔ مجاز باشد.
با این حال، پوششهای آلومینیدی در مراحل فشردهکنندهٔ با دمای بالا که در آن اکسیداسیون همراه با خوردگی رخ میدهد، بهترین عملکرد را دارند. اما در مراحل جلویی با دمای پایین که عمدتاً در معرض خوردگی مرطوب و حملهٔ کلرید قرار دارند، روشهای پاشش حرارتی ممکن است محافظت هدفمندتری فراهم کنند.
پوششهای پاشش حرارتی (HVOF و پاشش پلاسما)
پوششهای اکسیژن سوخت با سرعت بالا (HVOF) و پاشش پلاسما لایهای متراکم و بهخوبی چسبیده را بر روی سطح پرههای استاتور اعمال میکنند، بدون اینکه از مکانیسم نفوذ در درمانهای آلومینید استفاده شود. مواد رایج پوششی شامل کاربید تنگستن (WC)، سرامت WC-Co(Cr)، کاربید کروم (Cr₃C₂) و آلیاژهای استلیت هستند که بسته به اینکه تهدید اصلی فرسایش، خوردگی یا هر دو باشد انتخاب میشوند.
برای پرههای استاتور با عمر طولانی در محیطهای فرسایشی و خورنده—مانند نیروگاههای صنعتی که هوا را همراه با ذرات معلق میکشند—پوششهای HVOF از نوع WC-Co(Cr) سختی بالا را در ترکیب با مقاومت در برابر خوردگی فراهم میکنند. تحقیقات انجامشده بر روی پوششهای اعمالشده با روشهای حرارتی نشان میدهد که پوششهای کاربیدی از طریق سختی بالا و پایداری شیمیایی فاز سرامیکی درون ماتریس باندِ فلزی، مقاومت عالی در برابر سایش و خوردگی را بهدست میآورند.
پارامتر کلیدی کاربردی که باید تأیید شود: ضخامت پوشش باید حداقل ۰٫۰۲ میلیمتر (۲۰ میکرومتر) باشد تا حفاظت پایداری فراهم کند. پوششهایی که از این آستانه کمتر هستند، ترکخوردگی و ناپیوستگی نشان میدهند و مقاومت در برابر فرسایش و خوردگی را بهطور قابلتوجهی کاهش میدهند. برای بازسازی پرههای استاتور ساییدهشده، پوششهای HVOF میتوانند انطباق ابعادی را بازگردانند و همزمان مقاومت سطحی را در مقایسه با وضعیت اولیه بدون پوشش بهبود بخشند.
پوششهای تبدیل کرومات
پوششهای تبدیل کرومات گزینهای با هزینهٔ پایینتر هستند که روی قطعات آلیاژ آلومینیوم و برخی سطوح فولاد ضدزنگ اعمال میشوند تا لایهای نازک با مقاومت در برابر خوردگی ایجاد کنند. این پوششها معمولاً روی اجزای پوستهٔ کمپرسور و سکوهای پرههای استاتور — نه بخشهای ایرفویل — استفاده میشوند، زیرا پوشش در سطوح غیرآیرودینامیکی که سایش ناشی از تماس مکانیکی کم است، محافظت کافی ارائه میدهد.
برای سطوح ایرفویل پرههای استاتور که قرار است مدت طولانی بهکار روند، تبدیل کرومات بهتنهایی عموماً کافی نیست. این روش در محیطهای متعادل عملکرد قابل قبولی دارد، اما مقاومت محدودی در برابر حمله کلریدها، رطوبت بالا و برخورد ذرات ساینده از خود نشان میدهد. اگر روی پرههای استاتور استفاده شود، معمولاً بهعنوان لایه زیرین زیر یک سیستم پوششی اضافی بهکار میرود، نه بهعنوان یک درمان مستقل.
پوششهای پلیمری و اپوکسیمحور
پوششهای پلیمری، از جمله سیستمهای اپوکسی مقاوم در برابر خوردگی، در برخی پرههای استاتور فشردهکننده در محیطهایی که محافظت غیرفلزی بهعنوان مانع عملی است، بهکار میروند. این پوششها مانعی در برابر رطوبت و مواد شیمیایی ایجاد میکنند، اما از نظر محدوده دمایی، دوام چسبندگی در شرایط ارتعاش و مقاومت در برابر آسیب مکانیکی ناشی از برخورد ذرات، محدودیت دارند.
در ارزیابی مبتنی بر تجربه، پوششهای پلیمری روی پرههای استاتور کمپرسور در محیطهای تمیزتر عملکرد مناسبی دارند — توربینهای سوختگاز طبیعی با هوای ورودی خشک — اما در نصبهای دریایی یا ساحلی که چرخههای حرارتی ترکیبی و قرار گرفتن در معرض رطوبت، التصاق پوشش را در طول زمان به چالش میکشند، زودتر از موعد تخریب میشوند. این پوششها بیشتر برای کاربردهایی مناسباند که امکان بازرسی آسان و اعمال مجدد در فواصل زمانی دورهای وجود دارد، نه اینکه برای فواصل طولانیتر بین تعمیرات عمیق به آنها اتکا شود.
چگونه درمان مناسب را برای کاربرد خود انتخاب کنیم
شایعترین ناهماهنگی در انتخاب پوششهای ضد خوردگی، استفاده از پوششی است که در یک محیط عملکرد خوبی دارد اما بر روی توربینی کار میکند که در محیطی کاملاً متفاوتی کار میکند. نقطه شروع مناسب، محیط کارکرد است، نه برگه اطلاعات فنی محصول پوشش.
- محیطهای دریایی یا ساحلی با هوای حاوی نمک: پوششهای آلومینید یا HVOF WC-Co(Cr) مقاومت لازم در برابر کلرید را فراهم میکنند؛ در مقابل، پوششهای پلیمری به تنهایی معمولاً برای بازههای طولانیمدت خدمات کافی نیستند.
- محیطهای صنعتی با ذرات معلق و رطوبت ترکیبی: پوششهای کاربید HVOF هم از سایش ناشی از ذرات و هم از خوردگی ناشی از رطوبت جلوگیری میکنند؛ ضخامت پوشش باید در حداقل ۰٫۰۲ میلیمتر یا بالاتر تأیید شود.
- محیطهای ورودی تمیز (هواي فیلترشده و رطوبت پایین): پوششهای انتشاری آلومینید یا سیستمهای پلیمری با پرایمر کرومات ممکن است کافی باشند و گزینههای کمهزینهتر زمانی که بازههای تعویض کوتاه باشند، توجیهپذیرتر میشوند.
- بازسازی پرههای استفادهشده بلندمدت با سایش موجود: پوششهای HVOF برای بازیابی ابعادی همراه با ارتقای حفاظت سطحی ترجیح داده میشوند؛ در صورتی که بازرسی پس از پاکسازی نشان دهد زیرلایه در محدوده قابل استفاده قرار دارد، میتوان پوشش آلومینید را مجدداً اعمال کرد.
تأییدیهٔ مواد به اندازهٔ نوع پوشش برای پرههای استاتور در کاربردهای بلندمدت اهمیت دارد. پوششهایی که بدون پارامترهای فرآیندی مستند، سوابق دستهبندی یا تأیید ضخامت پوشش اعمال شوند، در بازرسی بعدی ارزیابیشدنی نیستند و عدم قطعیتی در ارزیابی عمر باقیماندهٔ قطعه ایجاد میکنند. درخواست تأییدیهٔ مواد و دادههای بازرسی پوشش بهعنوان بخشی از بستهٔ تأمین یا بازسازی، گامی بوروکراتیک نیست—بلکه حداقل لازم برای برنامهریزی اطمینانبخش عمر مفید است.
مقایسهٔ گزینههای درمان در یک نگاه
| نوع تیمار | محیط مناسب | مزیت کلیدی | محدودیت |
|---|---|---|---|
| آلومینید (پخشی) | مراحل دمای بالا، خوردگی متوسط | قابل پوستکندن، قابل اعمال مجدد، فرآیند تعمیر و نگهداری تثبیتشده | در محیطهای مرطوب صرف کلرید کمتر مؤثر است |
| HVOF (WC، استلیت) | فرسودگیزا + خوردگیزا، بازسازی | سختی بالا، ضخیم، قابلیت بازسازی | هزینهٔ بالاتر، تجهیزات تخصصی |
| تبدیل کرومات | سطحهای پلتفرم/پوسته با سایش کم | کمهزینه و اعمال سریع | برای استفادهٔ مستقل در بالههای هوایی با عمر طولانی مناسب نیست |
| پلیمر/اپوکسی | ورودی تمیز و فواصل کوتاه | سد رطوبت و اعمال مجدد آسان | محدودیت چسبندگی در محیطهای حرارتی متناوب |
نتیجهگیری
در بالههای استاتوری که برای مدت طولانی استفاده میشوند، پوشش ضد خوردگی سطحی تنها یک مشخصهٔ زیبایی نیست؛ بلکه مستقیماً تعیینکنندهٔ این است که آیا باله تا نوبت بعدی تعمیر دورهای رسیده یا نیاز به تعویض غیر برنامهریزیشده دارد. پوششهای انتشار آلومینید همچنان استاندارد صنعتی برای محافظت عمومی از کمپرسور در برابر خوردگی هستند و چرخهٔ تعمیر و نگهداری (MRO) مربوط به برداشتن و اعمال مجدد آنها بهخوبی ایجاد شده است. پوششهای اسپری حرارتی HVOF گزینهای قویتر برای محیطهای فرسایشی یا شیمیایی خشن و همچنین برای بازسازی بالههای فرسوده تا ابعاد قابلاستفاده با مقاومت سطحی بهبودیافته فراهم میکنند.
تغییر کلیدی در برنامهریزی نگهداری بلندمدت، انتقال از «پوشش موجود چیست» به «کدام پوشش با محیط ورودی این توربین و بازهٔ زمانی هدف بازرسی مجدد آن مطابقت دارد» است. انتخاب پوشش در این سطح — با ضخامت تأییدشده، گواهی مواد مستند و دادههای بازرسی — بهطور پیوسته عملکردی بهتر از درمانهای عمومی دارد که بدون توجیهی مبتنی بر شرایط محیطی خاص اعمال میشوند.
اگر شما پرههای استاتور را تأمین میکنید یا گزینههای پردازش سطحی را برای برنامهٔ نگهداری فشردهکنندهتان ارزیابی میکنید، همکاری با تأمینکنندهای که هم مستندات فرآیند پوششدهی و هم سوابق بازرسی ابعادی را ارائه میدهد، پایهای از ردیابیپذیری فراهم میکند که برنامههای نگهداری واکنشی معمولاً فاقد آن هستند.