 EN

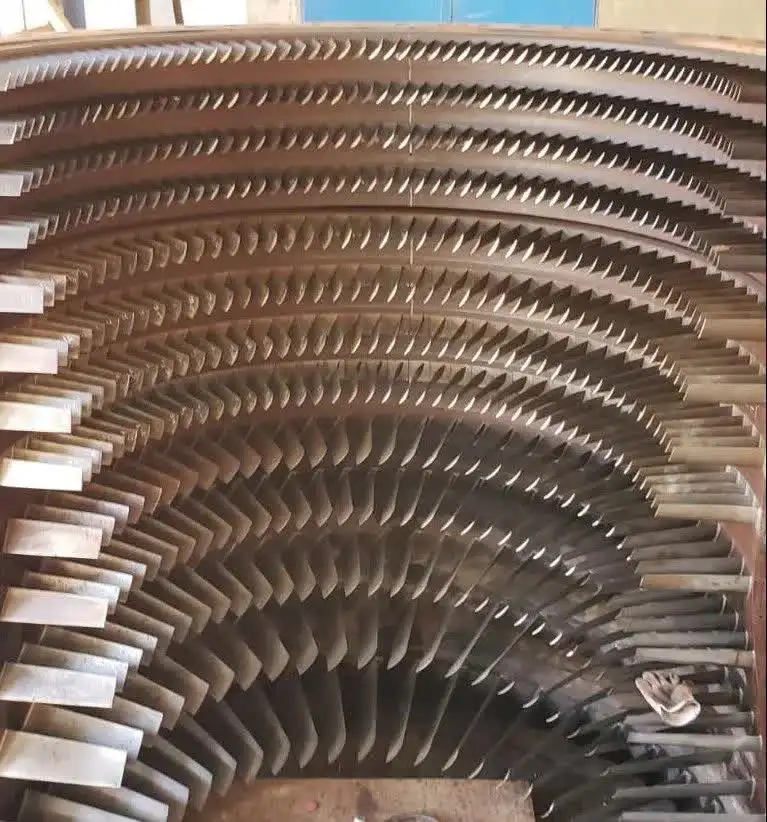
Aké povrchové protikorózne úpravy sa používajú pre statorové lopatky určené na dlhodobé používanie?
Pri údržbe kompresora plynových turbín sa pri prehliadke záznamov o generálnej oprave opakovane vyskytuje jedna otázka: prečo sa niektoré statorové lopatky musia vymeniť po 20 000 hodinách prevádzky, kým iné ukazujú minimálne opotrebovanie až po 40 000 hodinách? V väčšine prípadov je odpoveď závislá od prípravy povrchu a výberu povlaku pred tým, ako lopatky vstúpia do prevádzky. Ak máte statorové lopatky s dlhodobým používaním alebo plánujete ochranu novej sady, je dôležitejšie pochopiť, ktorá povrchová protikorózna úprava skutočne vydrží, než je počiatočná cena samotného zariadenia.
Statorové lopatky sú umiestnené v tokovej ceste kompresora a sú vystavené nasávanému vzduchu, ktorý môže obsahovať vlhkosť, soľ, sírové zlúčeniny a priemyselné častice v závislosti od prevádzkového prostredia. Postupne tieto látky napádajú nechránený alebo nedostatočne povlakovaný kov, čo spôsobuje vznik jamiek, zvýšenie drsnosti povrchu a straty profilu, čím sa zhoršuje aerodynamická účinnosť a zrýchľuje sa ďalšie opotrebovanie. Výber správneho protikorózneho povlaku pred dlhodobou prevádzkou – a overenie jeho správneho špecifikovania – je jedným z najjasnejších spôsobov, ako prejsť od reaktívnej výmeny k predvídateľnému manažmentu životného cyklu.
Prečo sú statorové lopatky obzvlášť zraniteľné
Lopatky statora kompresora pracujú za podmienok, ktoré vyžadujú prísnejšiu kontrolu korózie, než si mnohí predstavujú. Na rozdiel od lopatiek horúcej časti turbíny, kde je hlavnou hrozbou tepelná oxidácia, lopatky statora kompresora sú vystavené nižším teplotám, avšak vyššej expozícii vlhkej alebo chemicky aktívnej atmosfére. V elektrárnach a priemyselných turbínach prevádzkovaných v pobrežných oblastiach alebo vo vlhkých vnútorných oblastiach môže dochádzať k usadzovaniu soli a kloridovej pitej korózii už po niekoľkých tisícoch hodín prevádzky bez ochranného povlaku.
Najčastejšie používané materiály pre lopatky statora kompresora (titanové zliatiny a nehrdzavejúce ocele v nižších stupňoch, niklové zliatiny v neskorších stupňoch) majú primeranú základnú odolnosť voči korózii, avšak nie sú prirodzene odolné voči špecifickým chemickým zložkám nachádzajúcim sa v priemyselných a námorne blízkych nasávacieho prostredia. To, čo základný kov nedokáže zabrániť, musí zabezpečiť povrchová úprava.
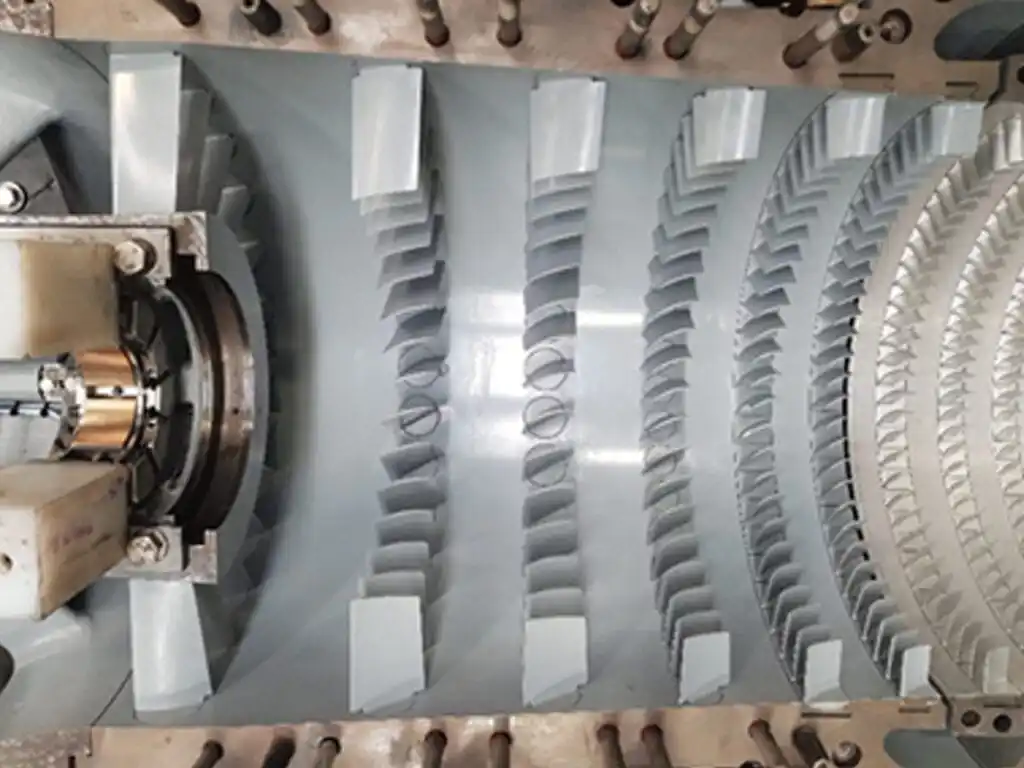 Termická sprejová protikorózna vrstva aplikovaná na statorové lopatky kompresora – jedna z niekoľkých metód úpravy povrchu používaných na dlhodobú ochranu v prevádzke.
Hlavné možnosti protikoróznej úpravy pre dlhodobé použitie
Alumínidové difúzne povlaky
Alumínidové povlaky, aplikované prostredníctvom balíčkovej cementácie alebo chemického výparného usadzovania, patria medzi najzavedenejšie povrchové úpravy pre statorové a tryskové lopatky kompresora. Povlak sa difunduje do povrchu základného kovu a tvorí intermetalickú vrstvu tvoriacu oxid hliníka, ktorá poskytuje odolnosť voči oxidácii aj korózii. US patent US6131800A tento prístup konkrétne popisuje pre statorové lopatky plynových turbín, čím potvrdzuje priemyselnú platnosť tejto metódy.
Pre aplikácie s dlhým obdobím prevádzky sú obzvlášť vhodné ochranné vrstvy z hliníka. Vrstva oxidu hlinitého pôsobí ako obetovateľná bariéra: koroduje prednostne namiesto toho, aby sa umožnilo degradovať základnej zliatine. V programoch údržby, opravy a prepravy (MRO), ktoré spravujú rozsiahle flotily turbín, sa ochranné vrstvy z hliníka na statorových lopatkách stali štandardnou špecifikáciou, pretože ich možno počas generálnej opravy odstrániť a naniesť znovu bez zmeny rozmerov profilu krídla, za predpokladu, že pôvodný základný materiál je v rámci tolerancií.
To však neznamená, že ochranné vrstvy z hliníka dosahujú najlepší výkon v kompresorových stupňoch s vysokou teplotou, kde sa oxidácia vyskytuje súčasne s koróziou. V chladnejších predných stupňoch, ktoré sú vystavené predovšetkým mokrej korózii a útoku chloridov, môžu poskytnúť cieľovejšiu ochranu metódy tepelného nástrekovania.
Ochranné vrstvy nanášané tepelným nástrekovaním (HVOF a plazmové nástrekovanie)
Náterové vrstvy aplikované metódou vysokorychlostného kyslíkovo-palivového (HVOF) a plazmového náteru vytvárajú na povrchu statorových lopatiek hustú, dobre prilnavú vrstvu bez difúzneho mechanizmu aluminidových úprav. Medzi bežné materiály pre nátery patria karbid wolframu (WC), cermet WC-Co(Cr), karbid chrómu (Cr₃C₂) a zliatiny Stellite, ktoré sa vyberajú podľa toho, či je hlavnou hrozbou erózia, korózia alebo oboje.
Pre statorové lopatky dlhodobo používané v prostredí s eróziou a koróziou – napríklad v priemyselných elektrárňach, ktoré nasávajú vzduch obsahujúci častice – poskytujú HVOF nátery WC-Co(Cr) vysokú tvrdosť v kombinácii s odolnosťou voči korózii. Výskum tepelne náterových vrstiev potvrdzuje, že karbidové nátery dosahujú vynikajúcu odolnosť proti opotrebovaniu a korózii vďaka vysokej tvrdosti a chemickej stability keramickej fázy v rámci kovovej väzbovej matrice.
Kritický prevádzkový parameter, ktorý je potrebné overiť: hrúbka povlaku by mala byť najmenej 0,02 mm (20 μm), aby zabezpečovala spoľahlivú ochranu. Povlaky s hrúbkou pod touto hranicou vykazujú trhliny a nesúvislosti, čo výrazne zníži odolnosť voči erózii aj korózii. Pri obnove opotrebovaných statorových lopatiek môžu povlaky aplikované metódou HVOF obnoviť rozmernú zhodu a súčasne zlepšiť odolnosť povrchu v porovnaní s pôvodným nepovlakovaným stavom.
Povlaky na konverziu chromátov
Chromátové konverzné povlaky sú lacnejšou možnosťou používanou na komponenty z hliníkových zliatin a niektoré povrchy z nehrdzavejúcej ocele, ktoré vytvárajú tenký korózne odolný film. Bežne sa používajú na komponenty plášťa kompresora a platformy statorových lopatiek namiesto profilových častí lopatiek, pretože poskytujú dostatočnú ochranu pre neaerodynamické povrchy s nízkym mechanickým opotrebovaním pri kontakte.
Pre povrchy profilových častí statorových lopatiek určených na dlhodobé používanie je chromátová konverzia samotná zvyčajne nedostatočná. V mierne agresívnych prostrediach funguje uspokojivo, avšak ponúka obmedzenú odolnosť voči útoku chloridov, vysokej vlhkosti a nárazu abrazívnych častíc. Ak sa používa na statorových lopatkách, zvyčajne slúži ako základná vrstva pod ďalší systém povlakov namiesto toho, aby bola samostatnou úpravou.
Polymerové a epoxidové povlaky
Polymerové povlaky, vrátane korózne odolných epoxidových systémov, sa používajú na niektorých statorových lopatkách kompresora v prostrediach, kde je praktické použiť nekovovú bariérovú ochranu. Tieto povlaky poskytujú bariéru proti vlhkosti a chemikáliám, avšak ich využitie je obmedzené teplotným rozsahom, trvanlivosťou adhézie pri vibráciách a odolnosťou voči mechanickému poškodeniu spôsobenému nárazom častíc.
Pri posudzovaní založenom na skúsenostiach sa polymérne povlaky na statorových lopatkách kompresora preukazujú ako dostatočne účinné v čistejších prostrediach – turbínach spaľujúcich zemný plyn s suchým nasávaným vzduchom – avšak v morských alebo pobrežných inštaláciách sa prejavuje ich predčasné zhoršenie, keď kombinácia tepelného cyklovania a vystavenia vlhkosti postupne oslabuje adhéziu povlaku.
Ako vybrať správnu úpravu pre vašu aplikáciu
Najčastejšou chybou pri výbere protikoróznych povlakov je použitie povlaku, ktorý sa dobre osvedčil v jednom prostredí, na turbíne prevádzkovanej v úplne inom prostredí. Správnym východiskovým bodom je prevádzkové prostredie, nie technický list výrobku povlaku.
- Morské alebo pobrežné prostredia so vzduchom nasýteným soľou: Aluminidové alebo HVOF WC-Co(Cr) povlaky poskytujú odolnosť voči chloridom, ktorá je vyžadovaná; polymérne povlaky samotné sú zvyčajne nedostatočné pre dlhé intervaly prevádzky.
- Priemyselné prostredia so zmiešanými časticami a vlhkosťou: HVOF karbidové povlaky riešia obe javy – eróziu spôsobenú časticami aj koróziu spôsobenú vlhkosťou; hrúbka povlaku by sa mala overiť a mala by byť aspoň 0,02 mm.
- Čisté vstupné prostredia (filtrovaný vzduch, nízka vlhkosť): Difúzne aluminidové povlaky alebo polymérne systémy s chrómovým základným náterom môžu byť postačujúce a lacnejšie možnosti sa stávajú viac odôvodniteľné, ak sú intervaly výmeny krátke.
- Obnova dlhodobo používaných lopatiek s existujúcim opotrebovaním: HVOF povlaky sú uprednostňované na obnovu rozmerov v kombinácii s vylepšenou ochranou povrchu; aluminidový povlak sa môže znovu aplikovať, ak kontrola po odstránení povlaku potvrdí, že podklad je v rámci prevádzkovo použiteľných limít.
Certifikácia materiálu je rovnako dôležitá ako typ povlaku pre statorové lopatky v dlhodobom prevádzkovom používaní. Povlaky aplikované bez zdokumentovaných technologických parametrov, záznamov o šarži alebo overenia hrúbky povlaku je ťažké vyhodnotiť pri nasledujúcom kontrolnom intervale a spôsobujú neistotu pri posudzovaní zostávajúcej životnosti. Požadovanie certifikácie materiálu a údajov z kontroly povlaku ako súčasti dodávky alebo prepracovania nie je byrokratický krok – ide o základný predpoklad pre spoľahlivé plánovanie životného cyklu.
Porovnanie možností úpravy na pohľad
| Typ liečby | Príslušné prostredie | Hlavná výhoda | Obmedzenie |
|---|---|---|---|
| Aluminid (difúzia) | Vysokoteplotné stupne, stredná korózia | Odstrániteľný, opätovne aplikovateľný, osvedčený proces údržby a opráv (MRO) | Menej účinný v prostredí s čistou chloridovou vlhkosťou |
| HVOF (WC, Stellite) | Erozívne a korózne prostredie, obnovovanie | Vysoká tvrdosť, hrubý povlak, schopnosť obnovy | Vyššie náklady, špeciálne vybavenie |
| Chromatanová konverzia | Povrchy platformy/puzdra s nízkym opotrebovaním | Nízka cena, rýchla aplikácia | Nie je vhodný ako samostatné riešenie pre dlhodobú prevádzku profilových lopatiek |
| Polymer/epoxid | Čistý vstup, krátke intervaly | Vlhkosťová bariéra, ľahká opätovná aplikácia | Obmedzenia adhézie v cyklických teplotných prostrediach |
Záver
Pre statorové lopatky používané dlhodobo nie je povrchová antikorózna úprava iba estetickou špecifikáciou. Priamo určuje, či lopatka dosiahne ďalší plánovaný prehliadkový servis alebo vyžaduje neplánovanú výmenu. Aluminidové difúzne povlaky stále predstavujú priemyselný štandard pre všeobecnú koróznu ochranu kompresora s dobre zavedeným cyklom údržby a opráv (MRO) – odstránenie a opätovná aplikácia. Termicky striedané povlaky HVOF poskytujú silnejšiu alternatívu pre erózne alebo chemicky agresívne prostredia a pre obnovu opotrebovaných lopatiek na prevádzkyschopné rozmery s vylepšenou odolnosťou povrchu.
Kľúčový posun v plánovaní dlhodobého údržby spočíva v prechode od otázky „aký povlak je dostupný“ k otázke „ktorý povlak zodpovedá vstupnému prostrediu tejto turbíny a cieľovému intervalu pre major opravu.“ Výber povlaku na tejto úrovni – vrátane overenej hrúbky, zdokumentovanej certifikácie materiálu a údajov z kontrol – konzistentne prekonáva všeobecné povrchové úpravy aplikované bez špecifického odôvodnenia podmienok prostredia.
Ak zakúpte statorové lopatky alebo hodnotíte možnosti povrchovej úpravy pre váš program údržby kompresora, spolupráca so dodávateľom, ktorý poskytuje nielen dokumentáciu procesu povlakovania, ale aj záznamy o rozmerovej kontrole, vám poskytne základ pre sledovateľnosť, ktorý typicky chýba reaktívnym programom údržby.