 EN

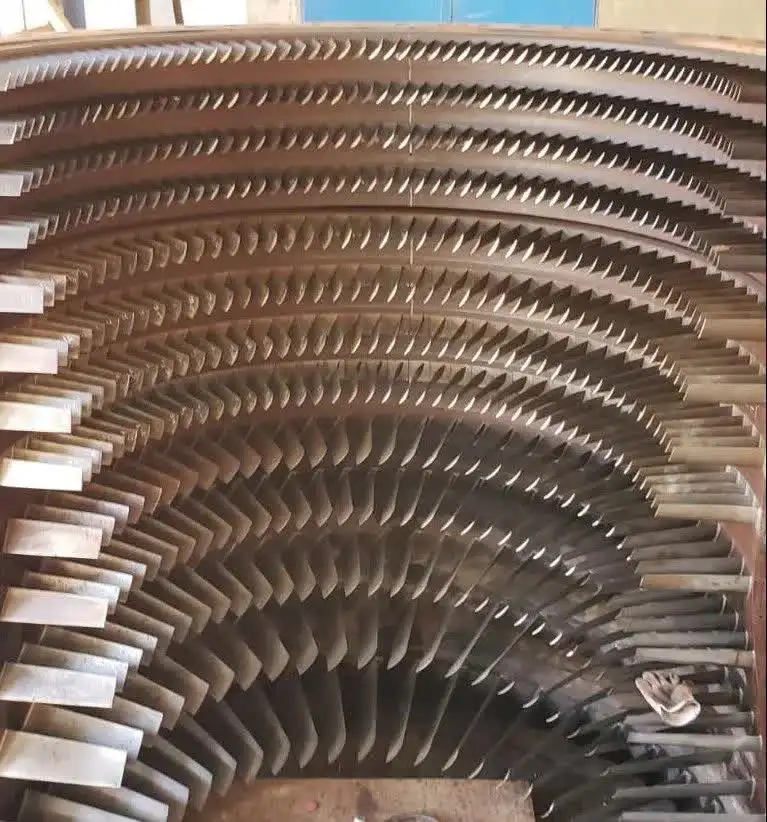
長期使用向けステーターバンの表面防食処理にはどのような方法がありますか?
ガスタービン・コンプレッサの保守作業において、オーバーホール記録を確認する際に繰り返し問われる課題があります。なぜあるステーターバンは運転時間2万時間後に交換が必要となる一方で、他のものは4万時間経過後も劣化がほとんど見られないのでしょうか。その多くは、バンが実際に運用に投入される前の表面処理およびコーティング選定に起因しています。すでに長期間使用済みのステーターバンをお持ちの場合でも、あるいは新規のバンセットに対して保護処理を検討されている場合でも、初期のハードウェアコスト以上に重要なのは、実際の運用環境で本当に耐久性を発揮する表面耐食処理の選択です。
ステーターバンスはコンプレッサーの流路内に配置されており、吸気空気中に含まれる水分、塩分、硫黄化合物、産業由来の微粒子などにさらされます。これらの成分は、運用環境によって異なります。長期間にわたり、こうした成分が保護されていない、あるいは不十分なコーティングが施された金属を侵食し、ピッティング、表面粗さの増加、翼型の劣化を引き起こします。その結果、空力効率が低下し、さらに摩耗が加速します。長期使用に先立って適切な防食コーティングを選定し、仕様が正しく設定されていることを確認することは、対症療法的な交換から予測可能なライフサイクル管理へと移行する最も明確な手段の一つです。
なぜステーターバンスは特に腐食に弱いのか
コンプレッサ静翼のベーンは、腐食制御が多くの人が考えるよりも厳しい条件で動作します。熱セクションのタービンベーンでは高温酸化が主な脅威であるのに対し、コンプレッサ静翼のベーンは比較的低温ですが、湿気を多く含む空気や化学的に活性な空気にさらされる機会が高くなります。発電用および産業用タービンが沿岸部や湿度の高い内陸部で運転される場合、保護処理を行わないと、数千時間以内に塩分の付着や塩化物によるピッティングが発生し始めます。
コンプレッサ静翼のベーンに最も広く用いられる材料(下流段ではチタン合金およびステンレス鋼、上流段ではニッケル基合金)は、基本的な耐食性を有していますが、産業・海洋近接環境の吸気中に特有の化学組成に対しては、本質的に耐性があるわけではありません。母材が防ぎきれない部分は、表面処理が担う必要があります。
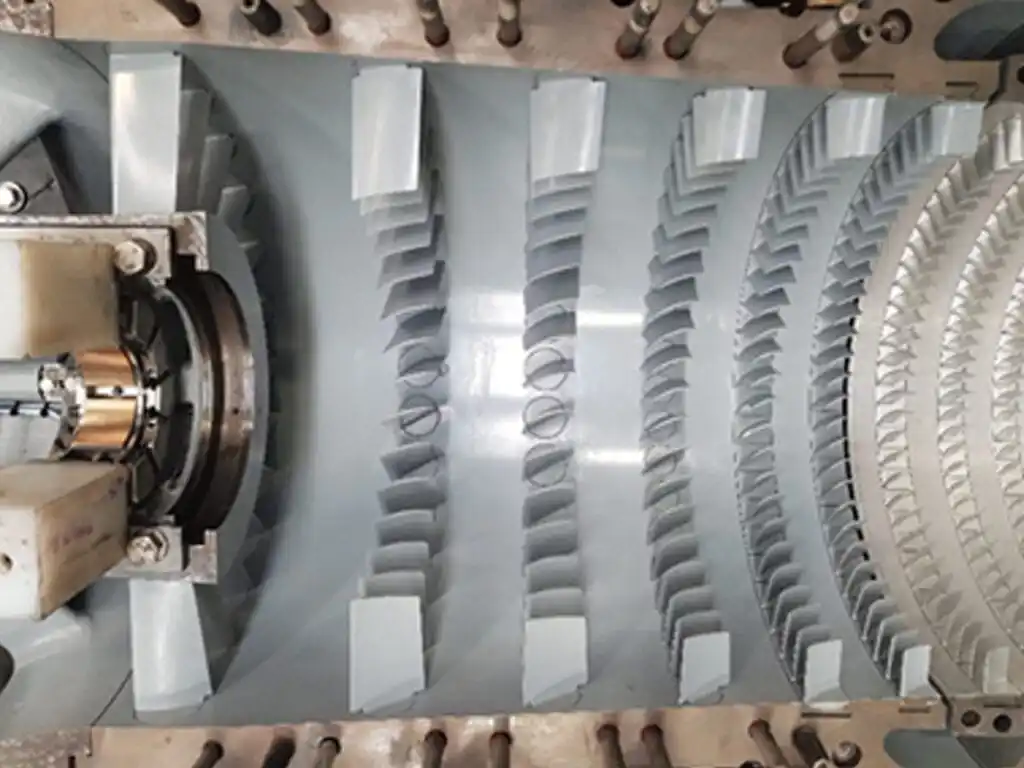 コンプレッサのスターターバンに施された熱噴射防食コーティング——長期使用における表面保護手法の一つ。
長期使用向け主な防食処理オプション
アルミニド拡散コーティング
アルミニドコーティングは、パックセメンテーション法または化学気相堆積(CVD)法によって施されるもので、コンプレッサのスターターバンおよびノズルバン向けに最も確立された表面処理手法の一つである。このコーティングは基材金属表面に拡散し、酸化・腐食耐性を付与するアルミナ形成金属間化合物層を生成する。米国特許US6131800Aでは、ガスタービンのスターターバンへのこの手法が明記されており、産業界における実用性が確認されている。
長寿命運用を目的とした用途では、犠牲陽極型アルミニド被覆が特に有効です。この被覆のアルミナ層は、基材合金の劣化を防ぐための犠牲的バリアとして機能し、優先的に腐食します。多数のタービンを管理するMRO(メンテナンス・修理・オーバーホール)プログラムにおいて、ステーターバンのアルミニド被覆は標準仕様となっています。これは、オーバーホール時に被覆を剥離・再付与しても、元の基材が公差範囲内であれば、エアフォイルの外形寸法に変化が生じないためです。
ただし、アルミニド被覆は、高温圧縮機段(酸化と腐食が同時に発生する環境)で最も高い性能を発揮します。一方、湿潤腐食や塩化物による攻撃が主な要因となる低温前方段では、熱噴射被覆の方がより的確な保護を提供できる場合があります。
熱噴射被覆(HVOFおよびプラズマ噴射)
高速度酸素燃料(HVOF)およびプラズマスプレーによるコーティングは、アルミニド処理のような拡散機構を用いずに、ステーターバンの表面に緻密で密着性の高いコーティング層を形成します。一般的なコーティング材には、タングステンカーバイド(WC)、WC-Co(Cr)セラメット、クロムカーバイド(Cr₃C₂)、ステライト合金などがあり、主な劣化要因が摩耗か腐食か、あるいはその両方かに応じて選択されます。
粉塵を含む空気を吸い込む産業用発電所など、摩耗・腐食環境下で長期間使用されるステーターバンには、HVOF法によるWC-Co(Cr)コーティングが有効です。このコーティングは、高い硬度と耐食性を兼ね備えています。熱間スプレーによるコーティングに関する研究によれば、カーバイド系コーティングは、金属バインダー中に分散したセラミック相の高い硬度と化学的安定性により、優れた耐摩耗性および耐食性を実現します。
重要なアプリケーションパラメーターとして、コーティング厚さは一貫した保護を確保するために最低でも0.02 mm(20 μm)である必要があります。この閾値を下回るコーティングでは、亀裂や不連続部が生じ、侵食抵抗性および耐食性が著しく低下します。摩耗したステーターバンの修復には、HVOFコーティングを用いることで、寸法精度を回復するとともに、元の無コーティング状態と比較して表面の耐性を向上させることができます。
クロメート変成皮膜
クロメート変換処理は、アルミニウム合金製部品および一部のステンレス鋼表面に施される低コストの処理で、薄い耐食性皮膜を形成します。空力的に重要なエアフォイル部ではなく、機械的接触による摩耗が少ない非空力面(例えばコンプレッサーケーシング部品やステーターバンのプラットフォーム部)への適用が一般的です。
長期間の使用を想定したステーターバンのエアフォイル表面に対しては、クロメート変性処理単体では一般に不十分です。中程度の環境下ではある程度の性能を発揮しますが、塩化物による腐食、高湿度、および粒子の衝撃に対する耐性は限定的です。ステーターバンに用いる場合、単独の表面処理ではなく、通常は追加のコーティング系の下地として使用されます。
ポリマーおよびエポキシ系コーティング
耐食性エポキシ系を含むポリマー系コーティングは、非金属のバリア保護が実用的な環境において、一部のコンプレッサーステーターバンに採用されています。これらのコーティングは湿気および化学薬品に対するバリア機能を提供しますが、使用温度範囲、振動下での付着耐久性、および粒子衝撃による機械的損傷への耐性には制限があります。
経験に基づく評価では、圧縮機ステーターバンのポリマー系コーティングは、比較的清浄な環境(乾燥した吸入空気を用いる天然ガス燃料タービン)では十分な性能を発揮しますが、沿岸部や海上設置環境では、熱サイクルと湿気の複合的な影響により、時間とともに付着性が早期に劣化する傾向があります。このため、長期間のオーバーホール間隔を前提とするのではなく、定期的な点検と再塗布が容易に行える用途への適用がより適しています。
ご使用条件に最適な処理方法の選定方法
防食コーティングの選定で最もよく見られる誤りは、ある環境で良好な性能を示すコーティングを、まったく異なる環境で運転されるタービンに適用することです。正しい出発点は、コーティング製品のデータシートではなく、実際の運用環境です。
- 塩分を含む空気の多い海洋・沿岸環境: 塩化物に対する耐性を確保するには、アルミニドまたはHVOF法によるWC-Co(Cr)コーティングが有効である。ポリマー単独のコーティングでは、通常、長期間の使用には不十分である。
- 粉塵と湿度が混在する産業環境: HVOF法によるカーバイドコーティングは、粉塵による摩耗と湿気による腐食の両方に対応可能である。コーティング厚さは、最低でも0.02 mm以上であることを確認する必要がある。
- 清浄な吸気環境(フィルターを通した空気、低湿度): アルミニド拡散コーティングやクロメートプライマー付きポリマーシステムで十分な場合があり、交換周期が短い場合には、コストが低い選択肢もより妥当となる。
- 長期間使用済みで既に摩耗が生じているベーンの修復: 寸法復元と表面保護性能の向上を同時に実現するには、HVOFコーティングが推奨される。また、剥離検査により基材が使用可能な状態であることが確認できれば、アルミニドコーティングを再付与することも可能である。
長期間使用されるステーターバンの場合は、コーティングの種類と同様に、材料証明書の取得が極めて重要です。工程パラメーターの記録、ロット記録、コーティング厚さの検証データが伴わないコーティングは、次回の点検時期において評価が困難となり、残存寿命の判断に不確実性をもたらします。納入またはオーバーホールパッケージの一環として、材料証明書およびコーティング検査データを要請することは、単なる事務的手続きではなく、信頼できるライフサイクル計画立案の出発点です。
処理方法の比較(一覧)
| 処理の種類 | 適切な環境 | 主な利点 | 制限 |
|---|---|---|---|
| アルミニド(拡散系) | 高温段、中程度の腐食環境向け | 剥離可能・再施工可能、既に確立されたMROプロセス | 純粋な塩化物湿潤環境下では効果が限定的 |
| HVOF(WC、ステライト) | 侵食+腐食環境、リファブリケーション(修復再製造)向け | 高硬度・厚膜・修復能力に優れる | コストが高く、専用設備を要する |
| クロメート変成処理 | 摩耗が少ないプラットフォーム/ハウジング表面 | コストが低く、施工が迅速 | エアフォイルの長期使用には単独で適用するのに不適 |
| ポリマー/エポキシ系 | 清浄な流入環境、短い点検間隔 | 湿気遮断性に優れ、再塗布が容易 | 熱サイクル環境下では付着性に制限あり |
まとめ
長期使用されるスターターバンの表面防食処理は、単なる外観上の仕様ではありません。この処理が、バンが次回定期オーバーホールまで使用可能か、あるいは予期せぬ交換を要するかを直接左右します。アルミニド拡散被覆は、一般用コンプレッサの腐食防止において業界標準であり、整備(MRO)における剥離・再被覆作業手順も確立されています。HVOF(高圧燃焼噴射)熱噴射被覆は、侵食性や化学的に攻撃的な環境下、および摩耗したバンを所定寸法に修復して耐表面性を向上させる場合に、より強力な選択肢です。
長期保守計画における重要な転換点は、「利用可能なコーティングは何であるか」から、「このタービンの入口環境および目標オーバーホール間隔に適合するコーティングはどれか」へと視点を移すことです。検証済みの膜厚、文書化された材料認証、および検査データを伴うこうしたレベルでのコーティング選定は、環境特性を考慮せずに適用される汎用的な処理と比較して、一貫して優れた性能を発揮します。
ステーターバンスの調達や圧縮機保守プログラム向け表面処理オプションの評価を行う際、コーティング工程に関する文書と寸法検査記録の両方を提供するサプライヤーと連携することで、通常、対応型保守プログラムが欠如しているトレーサビリティの基盤を確立できます。