 EN

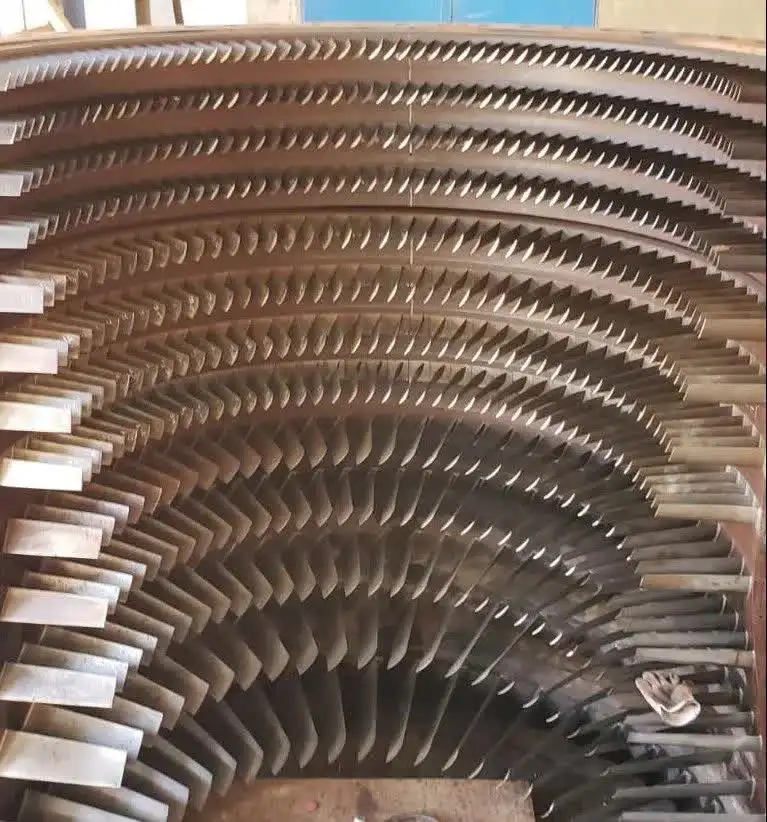
Welche Oberflächen-Antikorrosionsbehandlung ist für langfristig eingesetzte Statorleitgitter geeignet?
Bei der Wartung von Gasturbinenkompressoren stellt sich beim Durchsehen von Generalüberholungsprotokollen immer wieder dieselbe Frage: Warum müssen einige Leitschaufeln nach 20.000 Betriebsstunden ausgetauscht werden, während andere bei 40.000 Betriebsstunden nur minimale Alterung zeigen? In den meisten Fällen hängt die Antwort von der Oberflächenvorbereitung und der Wahl der Beschichtung ab – noch bevor die Leitschaufel überhaupt in Betrieb genommen wird. Falls Sie bereits langfristig genutzte Leitschaufeln besitzen oder Schutzmaßnahmen für einen neuen Satz planen, ist es entscheidend, zu wissen, welche oberflächliche Korrosionsschutzbehandlung tatsächlich bewährte Langzeitstabilität bietet – wichtiger als die anfänglichen Hardwarekosten.
Leitgitterflügel befinden sich im Verdichterstrompfad und sind der Eintrittsluft ausgesetzt, die je nach Einsatzumgebung Feuchtigkeit, Salz, Schwefelverbindungen und industrielle Partikel enthalten kann. Im Laufe der Zeit greifen diese Stoffe ungeschütztes oder unzureichend beschichtetes Metall an, was zu Lochkorrosion, erhöhter Oberflächenrauheit und Profilverlust führt; dies verschlechtert die aerodynamische Effizienz und beschleunigt zusätzlichen Verschleiß. Die Auswahl der richtigen Korrosionsschutzbeschichtung vor langfristigem Betrieb – sowie die Überprüfung, ob sie korrekt spezifiziert ist – gehört zu den deutlichsten Möglichkeiten, von reaktiver Austauschwartung hin zu einer vorhersehbaren Lebenszyklussteuerung zu wechseln.
Warum Leitgitterflügel besonders anfällig sind
Die Leitschaufeln von Verdichtern arbeiten unter Bedingungen, die Korrosionsschutzanforderungen stellen, die vielfach höher sind, als allgemein angenommen wird. Im Gegensatz zu den heißen Turbinenschaufeln im Hochtemperaturbereich, bei denen thermische Oxidation die Hauptbedrohung darstellt, sind Leitschaufeln von Verdichtern niedrigeren Temperaturen ausgesetzt, jedoch stärker feuchter oder chemisch aktiver Luft ausgesetzt. Bei Kraftwerks- und Industrieturbinen, die in Küstenregionen oder feuchten Binnenregionen betrieben werden, können Salzablagerungen und chloridinduzierte Lochkorrosion bereits innerhalb der ersten paar tausend Betriebsstunden ohne Schutzbehandlung einsetzen.
Das am häufigsten für Leitschaufeln von Verdichtern verwendete Material – Titanlegierungen und rostfreie Stähle in den vorderen Stufen, Nickelbasislegierungen in den hinteren Stufen – weist eine angemessene Grundkorrosionsbeständigkeit auf, ist jedoch nicht von Natur aus widerstandsfähig gegenüber der spezifischen Chemie industrieller und küstennaher Ansaugumgebungen. Was das Grundmetall nicht verhindern kann, muss durch die Oberflächenbehandlung kompensiert werden.
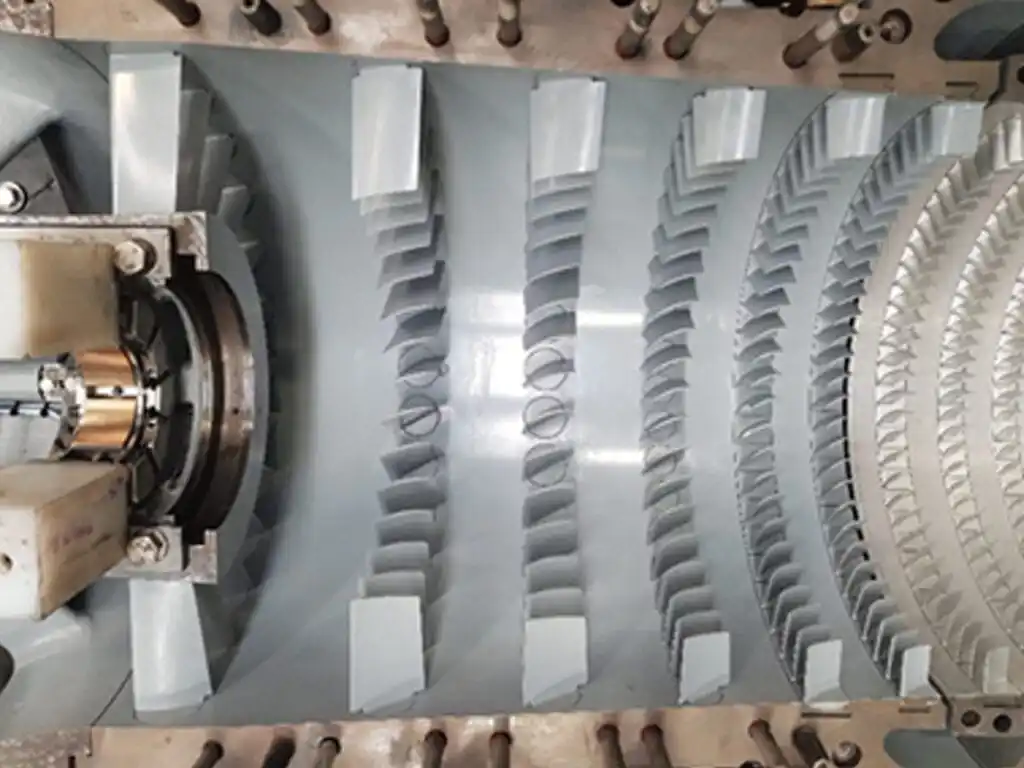 Thermisches Sprühverfahren zur Korrosionsschutzbeschichtung einer Leitschaufel eines Verdichters – eine von mehreren Oberflächenbehandlungsmethoden zum Langzeitschutz im Betrieb.
Wichtigste Korrosionsschutzbehandlungsoptionen für den Langzeiteinsatz
Aluminid-Diffusionsbeschichtungen
Aluminid-Beschichtungen, die mittels Pack-Cementation oder chemischer Gasphasenabscheidung (CVD) aufgebracht werden, gehören zu den am besten etablierten Oberflächenbehandlungen für Leit- und Düsenleitschaufeln von Verdichtern. Die Beschichtung diffundiert in die Oberfläche des Grundwerkstoffs ein und bildet eine intermetallische Schicht, die Aluminiumoxid bildet und sowohl Oxidations- als auch Korrosionsbeständigkeit bietet. Das US-Patent US6131800A beschreibt diesen Ansatz speziell für Leitschaufeln von Gasturbinen und bestätigt damit die industrielle Validierung des Verfahrens.
Für Langzeiteinsätze sind opferbare Aluminid-Beschichtungen besonders relevant. Die Aluminiumoxid-Schicht wirkt als opferbare Barriere: Sie korrodiert bevorzugt, anstatt zuzulassen, dass die Grundwerkstofflegierung abbaut. In Wartungs-, Reparatur- und Überholungsprogrammen (MRO) für große Turbinenflotten gehören Aluminid-Beschichtungen auf Statorleitschaufeln seit langem zur Standardausführung, da sie während einer Überholung abgetragen und erneut aufgebracht werden können, ohne dass sich das Profil der Tragfläche dimensionell verändert – vorausgesetzt, der ursprüngliche Grundwerkstoff liegt innerhalb der Toleranz.
Allerdings zeigen Aluminid-Beschichtungen ihre optimale Leistung in Hochtemperaturverdichterstufen, wo Oxidation gemeinsam mit Korrosion auftritt. In niedrigtemperierten Vorderstufen, die vorwiegend feuchter Korrosion und Chlorangriff ausgesetzt sind, können thermisch gespritzte Beschichtungen gezielteren Schutz bieten.
Thermisch gespritzte Beschichtungen (HVOF und Plasma-Spray)
Hochgeschwindigkeits-Sauerstoff-Brennstoff-(HVOF)- und Plasmaspritzbeschichtungen erzeugen eine dichte, gut haftende Schicht auf der Oberfläche der Leitschaufeln, ohne den Diffusionsmechanismus aluminidischer Behandlungen zu nutzen. Zu den gängigen Beschichtungswerkstoffen zählen Wolframcarbid (WC), WC-Co(Cr)-Cermet, Chromcarbid (Cr₃C₂) sowie Stellite-Legierungen; die Auswahl erfolgt je nachdem, ob die Hauptbedrohung Erosion, Korrosion oder beides ist.
Für langfristig genutzte Leitschaufeln in erosiven und korrosiven Umgebungen – etwa in Industriekraftwerken, die Luft mit Partikeln ansaugen – bieten HVOF-WC-Co(Cr)-Beschichtungen hohe Härte bei gleichzeitig guter Korrosionsbeständigkeit. Untersuchungen zu thermisch gespritzten Beschichtungen bestätigen, dass Carbidschichten durch ihre hohe Härte und die chemische Stabilität der keramischen Phase innerhalb der metallischen Bindematrix hervorragenden Verschleiß- und Korrosionsschutz erzielen.
Ein kritischer Anwendungsparameter zur Überprüfung: Die Beschichtungsstärke sollte mindestens 0,02 mm (20 μm) betragen, um einen zuverlässigen Schutz zu gewährleisten. Beschichtungen unterhalb dieser Schwelle weisen Risse und Unterbrechungen auf, die sowohl den Erosionsschutz als auch den Korrosionsschutz erheblich mindern. Bei der Aufarbeitung abgenutzter Statorleitschaufeln können HVOF-Beschichtungen die maßliche Konformität wiederherstellen und gleichzeitig die Oberflächenbeständigkeit im Vergleich zum ursprünglichen unbeschichteten Zustand verbessern.
Chromat-Umwandlungsbeschichtungen
Chromat-Umwandlungsbeschichtungen sind eine kostengünstigere Option, die auf Aluminiumlegierungskomponenten und einige Edelstahloberflächen aufgebracht wird, um einen dünnen korrosionsbeständigen Film zu erzeugen. Sie werden üblicherweise an Verdichtergehäusekomponenten und Statorleitschaufelplattformen – jedoch nicht an Profilabschnitten – eingesetzt, da die Beschichtung für nicht-aerodynamische Flächen mit geringem mechanischem Kontaktverschleiß ausreichenden Schutz bietet.
Für Tragflächenoberflächen an Leitschaufeln, die für eine lange Einsatzdauer vorgesehen sind, ist allein eine Chromat-Umwandlung im Allgemeinen unzureichend. Sie zeigt akzeptable Leistung in mäßig aggressiven Umgebungen, bietet jedoch nur begrenzten Schutz gegen Chloridangriff, hohe Luftfeuchtigkeit und Erosion durch abrasive Partikel. Wird sie an Leitschaufeln eingesetzt, dient sie üblicherweise als Grundierung unter einem zusätzlichen Beschichtungssystem und nicht als eigenständige Behandlung.
Polymer- und Epoxidharz-basierte Beschichtungen
Polymerbasierte Beschichtungen, darunter korrosionsbeständige Epoxidharzsysteme, werden bei einigen Verdichter-Leitschaufeln in Umgebungen eingesetzt, in denen ein nichtmetallischer Sperrschutz praktikabel ist. Diese Beschichtungen bilden eine Barriere gegen Feuchtigkeit und Chemikalien, sind jedoch durch ihren zulässigen Temperaturbereich, die Haftfestigkeit unter Schwingungsbelastung sowie die Beständigkeit gegen mechanische Beschädigung durch Partikeleinschlag begrenzt.
Bei der erfahrungsbezogenen Bewertung weisen Polymerbeschichtungen auf den Leitschaufeln von Verdichtern in saubereren Umgebungen – beispielsweise bei Erdgasturbinen mit trockener Einlassluft – eine ausreichende Leistung auf; in Offshore- oder Küstenanlagen hingegen zeigen sie frühzeitige Degradation, da kombinierte thermische Zyklen und Feuchtigkeitseinwirkung die Haftung im Laufe der Zeit beeinträchtigen. Sie eignen sich besser für Anwendungen, bei denen die Beschichtung regelmäßig begutachtet und erneuert werden kann, als für solche, bei denen eine lange Zeit zwischen Generalüberholungen zuverlässig überbrückt werden muss.
So wählen Sie die richtige Behandlung für Ihre Anwendung aus
Die häufigste Fehlanpassung bei der Auswahl von Korrosionsschutzbeschichtungen besteht darin, eine Beschichtung einzusetzen, die sich in einer Umgebung bewährt hat, für eine Turbine einzusetzen, die in einer völlig anderen Umgebung betrieben wird. Der richtige Ausgangspunkt ist die Betriebsumgebung – nicht das Datenblatt des Beschichtungsprodukts.
- Maritime oder küstennahe Umgebungen mit salzhaltiger Luft: Aluminid- oder HVOF-WC-Co(Cr)-Beschichtungen bieten die erforderliche Chloridbeständigkeit; reine Polymerbeschichtungen sind für lange Einsatzintervalle in der Regel unzureichend.
- Industrielle Umgebungen mit gemischten Partikeln und Luftfeuchtigkeit: HVOF-Karbidbeschichtungen wirken sowohl gegen Erosion durch Partikel als auch gegen Korrosion durch Feuchtigkeit; die Beschichtungsstärke ist zu überprüfen und muss mindestens 0,02 mm betragen.
- Saubere Einlassumgebungen (gefilterte Luft, niedrige Luftfeuchtigkeit): Aluminid-Diffusionsbeschichtungen oder chromatierte Polymer-Systeme können ausreichend sein; kostengünstigere Optionen werden stichhaltiger, wenn die Austauschintervalle kurz sind.
- Überholung langfristig genutzter Leitschaufeln mit bestehendem Verschleiß: HVOF-Beschichtungen sind für die maßliche Wiederherstellung in Kombination mit verbessertem Oberflächenschutz bevorzugt; Aluminid kann erneut aufgetragen werden, sofern die Abstreifprüfung bestätigt, dass das Grundmaterial innerhalb der zulässigen Einsatzgrenzen liegt.
Die Materialzertifizierung ist genauso wichtig wie die Beschichtungsart für langfristig eingesetzte Statorleitschaufeln. Beschichtungen, die ohne dokumentierte Prozessparameter, Chargenprotokolle oder Verifikation der Beschichtungsdicke aufgebracht werden, sind bei der nächsten Inspektionsintervall schwer zu bewerten und erzeugen Unsicherheit bei der Einschätzung der verbleibenden Nutzungsdauer. Die Anforderung von Materialzertifizierungen und Beschichtungsinspektionsdaten als Teil des Liefer- oder Überholungspakets ist kein bürokratischer Schritt – sie bildet die Grundlage für eine vertrauenswürdige Lebenszyklusplanung.
Vergleich der Behandlungsoptionen auf einen Blick
| Behandlungsart | Geeignete Umgebung | Schlüsselvorteil | Einschränkung |
|---|---|---|---|
| Aluminid (Diffusion) | Hochtemperaturstufen, mäßige Korrosion | Entfernbar, wiederaufbringbar, etablierter MRO-Prozess | Weniger wirksam in rein chloridfeuchten Umgebungen |
| HVOF (WC, Stellite) | Erosiv + korrosiv, Aufarbeitung | Hohe Härte, dick, restaurative Fähigkeit | Höhere Kosten, spezielle Ausrüstung |
| Chromatierung | Oberflächen mit geringem Verschleiß an Plattformen/Gehäusen | Kostengünstig, schnelle Applikation | Nicht als Einzellösung für Langzeiteinsatz an Profilflügeln geeignet |
| Polymer/Epoxidharz | Sauberer Einlass, kurze Intervalle | Feuchtigkeitssperre, einfache Wiederaufbringung | Haftungseinschränkungen in zyklischen thermischen Umgebungen |
Fazit
Bei langfristig genutzten Statorleitschaufeln ist die Oberflächenkorrosionsschutzbehandlung keine kosmetische Spezifikation. Sie bestimmt unmittelbar, ob die Leitschaufel die nächste geplante Generalüberholung erreicht oder einer ungeplanten Austauschmaßnahme bedarf. Aluminid-Diffusionsbeschichtungen stellen nach wie vor den Industriestandard für allgemeinen Verdichterkorrosionsschutz dar, mit einem gut etablierten MRO-Abtrags- und Wiederaufbringungszyklus. HVOF-Thermospritzbeschichtungen bieten eine robustere Option für erosive oder chemisch aggressive Umgebungen sowie zur Aufarbeitung abgenutzter Leitschaufeln auf betriebsfähige Abmessungen mit verbesserter Oberflächenbeständigkeit.
Die entscheidende Veränderung bei der langfristigen Wartungsplanung besteht darin, den Fokus von „welche Beschichtung verfügbar ist“ auf „welche Beschichtung an die Eintrittsumgebung dieser Turbine und das angestrebte Überholungsintervall angepasst ist“ zu verlagern. Eine solche gezielte Beschichtungsauswahl – mit nachgewiesener Schichtdicke, dokumentierter Materialzertifizierung und Prüfdaten – erzielt stets bessere Ergebnisse als eine allgemeine Behandlung, die ohne umgebungsbezogene Begründung angewendet wird.
Wenn Sie Statorleitschaufeln beschaffen oder Oberflächenbehandlungsoptionen für Ihr Verdichter-Wartungsprogramm bewerten, bietet die Zusammenarbeit mit einem Lieferanten, der sowohl Prozessdokumentationen zur Beschichtung als auch dimensionale Prüfprotokolle bereitstellt, die Nachverfolgbarkeitsgrundlage, die reaktive Wartungsprogramme typischerweise nicht aufweisen.