 EN

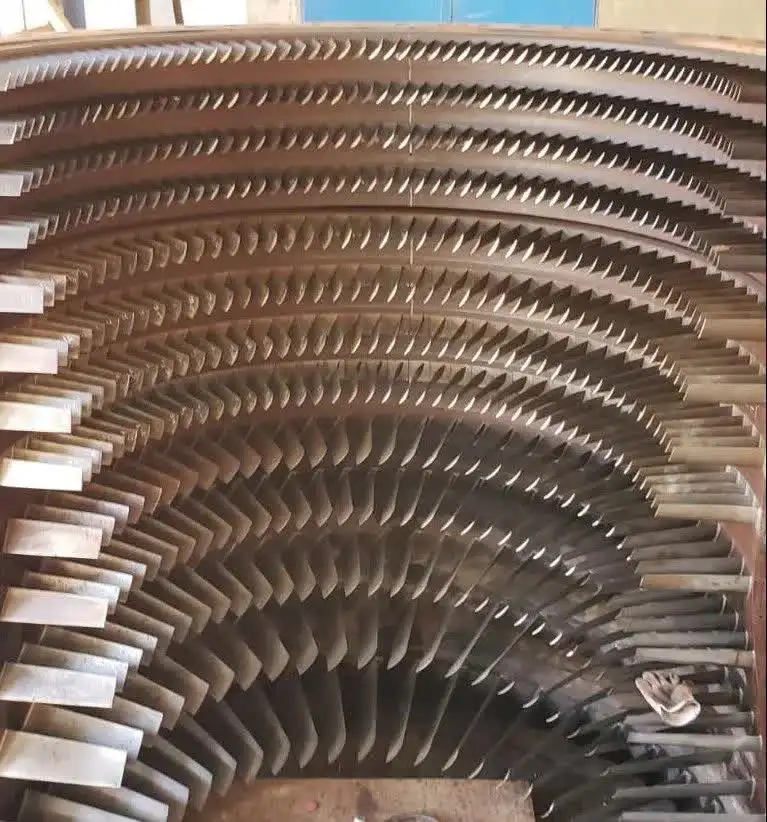
Яке поверхневе антикорозійне покриття застосовується для лопаток статора у тривалій експлуатації?
Під час технічного обслуговування компресора газової турбіни при аналізі записів про капітальний ремонт постійно виникає одне й те саме запитання: чому деякі лопатки статора потрібно замінювати після 20 000 годин роботи, тоді як інші демонструють мінімальне старіння навіть після 40 000 годин? У більшості випадків відповідь зводиться до підготовки поверхні та вибору покриття ще до того, як лопатка надійде в експлуатацію. Якщо у вас є лопатки статора, що вже довго експлуатуються, або ви плануєте захист для нових лопаток, розуміння того, яке саме поверхневе антикорозійне оброблення справді забезпечує стійкість, важливіше за початкову вартість обладнання.
Лопатки статора розташовані в потоці повітря компресора й піддаються впливу вхідного повітря, яке може містити вологу, сіль, сполуки сірки та промислові частинки — залежно від умов експлуатації. З часом ці компоненти руйнують незахищені або недостатньо захищені металеві поверхні, що призводить до утворення піттінгу, зростання шорсткості поверхні та втрати профілю лопаток; це погіршує аеродинамічну ефективність і прискорює подальше зношування. Вибір правильного антикорозійного покриття до тривалої експлуатації — і перевірка його коректної специфікації — є одним із найочевидніших способів перейти від реагування на поломки до передбачуваного управління терміном служби.
Чому лопатки статора особливо вразливі
Лопатки статора компресора працюють в умовах, що роблять контроль корозії більш вимогливим, ніж багато хто припускає. На відміну від лопаток гарячої частини турбіни, де основною загрозою є термічне окиснення, лопатки статора компресора піддаються нижчим температурам, але вищому впливу вологого або хімічно активного повітря. У турбінах для енергетики та промисловості, що працюють у прибережних або вологих внутрішніх районах, утворення солевих відкладень та хлоридна пітинг-корозія можуть початися вже протягом перших кількох тисяч годин без захисної обробки.
Матеріал, який найчастіше використовують для лопаток статора компресора (титанові сплави та нержавіючі сталі на нижніх ступенях, нікельові сплави — на пізніших ступенях), має задовільний базовий рівень стійкості до корозії, але не є природно стійким до специфічної хімії, що характерна для промислових і морських зон забору повітря. Те, що базовий метал не може запобігти, має компенсувати поверхнева обробка.
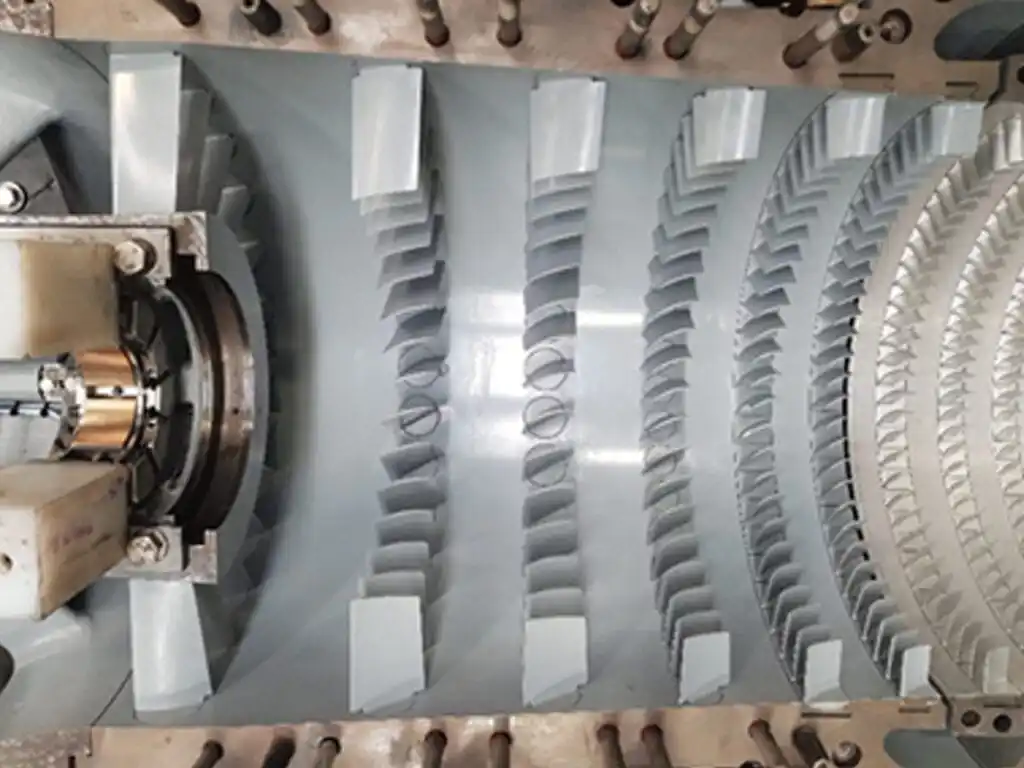 Термічне напилення антикорозійного покриття на лопатку статора компресора — один із кількох методів обробки поверхні, що застосовуються для забезпечення тривалого експлуатаційного захисту.
Основні варіанти антикорозійної обробки для тривалого використання
Дифузійні алюмінідні покриття
Алюмінідні покриття, нанесені методом пакетної цементації або хімічного осадження з парової фази, є одними з найбільш відомих методів обробки поверхні для лопаток статора та соплових лопаток компресора. Покриття дифундує в поверхню основного металу й утворює міжметалічний шар, що утворює оксид алюмінію, забезпечуючи одночасний захист від окиснення та корозії. У патенті США US6131800A цей підхід описано спеціально для лопаток статора газових турбін, що підтверджує його промислову перевіреність.
Для застосувань із тривалим терміном експлуатації особливо актуальні жертвені алюмінідні покриття. Шар оксиду алюмінію виступає як жертвенний бар’єр: він кородує переважно, замість того щоб дозволити деградацію основного сплаву. У програмах технічного обслуговування, ремонту та модернізації (MRO), що керують великими парками турбін, алюмінідні покриття на статорних лопатках є стандартним вимогам, оскільки їх можна видалити й нанести знову під час капітального ремонту без зміни розмірів профілю лопатки, за умови, що початковий матеріал основи відповідає допускам.
Тим не менш, алюмінідні покриття працюють оптимально на високотемпературних ступенях компресора, де окиснення супроводжується корозією. На низькотемпературних передніх ступенях, що зазнають переважно вологу корозію та хлоридну атаку, варіанти термічного напилення можуть забезпечити більш цільовий захист.
Покриття, нанесені методом термічного напилення (HVOF та плазмове напилення)
Покриття з високошвидкісного кисневого палива (HVOF) та плазмового напилення наносять щільний, добре зв’язаний шар покриття на поверхню статорних лопатей без механізму дифузії, характерного для алюмінідних обробок. Поширені матеріали для покриттів включають вольфрамовий карбід (WC), кермет WC-Co(Cr), хромовий карбід (Cr₃C₂) та сплави Stellite, які вибирають залежно від того, чи є основною загрозою ерозія, корозія чи обидва ці явища.
Для статорних лопатей, що експлуатуються тривалий час у ерозійних та корозійних середовищах — наприклад, у промислових електростанціях, які забирають повітря з частинками,— покриття HVOF з WC-Co(Cr) забезпечують високу твердість у поєднанні з корозійною стійкістю. Дослідження термічно напиленого покриття підтверджують, що карбідні покриття досягають відмінної стійкості до зносу та корозії завдяки високій твердості й хімічній стабільності керамічної фази в межах металевої зв’язуючої матриці.
Критичний параметр застосування для перевірки: товщина покриття має становити щонайменше 0,02 мм (20 мкм), щоб забезпечити стабільний захист. Покриття, товщина яких нижча за цей поріг, утворюють тріщини й розриви, що значно знижують стійкість до ерозії та корозії. Для відновлення зношених лопаток статора покриття, нанесені методом HVOF, можуть відновити відповідність розмірам, одночасно підвищуючи стійкість поверхні порівняно з початковим непокритим станом.
Хроматні перетворювальні покриття
Хроматні перетворювальні покриття — це більш дешевий варіант, що застосовується до компонентів із алюмінієвих сплавів і деяких поверхонь із нержавіючої сталі для створення тонкої корозійностійкої плівки. Їх зазвичай використовують на корпусних деталях компресора та платформах лопаток статора замість профільних частин, оскільки таке покриття забезпечує достатній захист для неаеродинамічних поверхонь, де механічне контактне зношування низьке.
Для аеродинамічних поверхонь статорних лопаток, призначених для тривалої експлуатації, хроматне перетворення саме по собі зазвичай недостатнє. Воно забезпечує задовільну ефективність у помірних умовах, але має обмежену стійкість до впливу хлоридів, високої вологості та ударів абразивних частинок. Якщо його застосовують на статорних лопатках, то зазвичай як грунтовий шар під додатковою системою покриття, а не як самостійну обробку.
Полімерні та епоксидні покриття
Полімерні покриття, у тому числі корозійностійкі епоксидні системи, використовуються на деяких статорних лопатках компресора в умовах, де практично можлива неполіметалева бар’єрна захистна дія. Ці покриття забезпечують бар’єр від вологи та хімічних речовин, але їх застосування обмежене температурним діапазоном, міцністю зчеплення під вібрацією та стійкістю до механічних пошкоджень від ударів частинок.
У оцінці, заснованій на досвіді, полімерні покриття на статорних лопатках компресора демонструють задовільну роботу в чистіших умовах — у турбінах, що працюють на природному газі з сухим вхідним повітрям, — але швидко погіршуються в офшорних або прибережних установках, де поєднання термічних циклів і впливу вологи з часом порушує адгезію. Вони краще підходять для застосувань, де покриття можна легко оглядати й наносити повторно через регулярні інтервали, а не розраховувати на його довготривалу експлуатацію між капітальними ремонтами.
Як обрати правильну обробку для вашого застосування
Найпоширенішою помилкою при виборі антикорозійних покриттів є застосування покриття, яке добре себе показує в одному середовищі, до турбіни, що працює в абсолютно іншому. Правильним початковим пунктом є середовище експлуатації, а не технічний паспорт продукту.
- Морські або прибережні середовища з повітрям, насиченим соллю: Алюмінідні або HVOF WC-Co(Cr) покриття забезпечують необхідну стійкість до хлоридів; полімерні покриття самі по собі зазвичай недостатні для тривалих інтервалів експлуатації.
- Промислові середовища зі змішаними твердими частинками та вологістю: HVOF-карбідні покриття ефективно протидіють як ерозії від частинок, так і корозії від вологи; товщину покриття слід перевіряти й підтверджувати на рівні не нижче мінімального значення — 0,02 мм.
- Чисті вхідні середовища (фільтроване повітря, низька вологість): Для таких умов можуть бути достатніми дифузійні алюмінідні покриття або полімерні системи з хроматним грунтом; крім того, коли інтервали заміни короткі, варіанти з нижчою вартістю стають більш обґрунтованими.
- Відновлення лопаток після тривалого використання з наявним зносом: HVOF-покриття є пріоритетним вибором для відновлення розмірів у поєднанні з поліпшеною захистною поверхнею; алюмінід можна наносити повторно, якщо після огляду зі зняттям покриття підтверджено, що основний матеріал знаходиться в межах придатних для експлуатації параметрів.
Сертифікація матеріалу має таке саме значення, як і тип покриття, для статорних лопаток у тривалій експлуатації. Покриття, нанесені без задокументованих параметрів процесу, реєстрації партій або верифікації товщини покриття, важко оцінити під час наступного інтервалу огляду й породжують невизначеність у визначенні залишкового терміну служби. Запит матеріалів сертифікації та даних інспекції покриття як частини поставки або капітального ремонту — це не бюрократична формальність, а базовий рівень для впевненого планування життєвого циклу.
Порівняння варіантів обробки на один погляд
| Тип обробки | Відповідне середовище | Головна перевага | Обмеження |
|---|---|---|---|
| Алюмінід (дифузійний) | Високотемпературні ступені, помірна корозія | Знімне, повторно наносне, встановлений процес технічного обслуговування та ремонту | Менш ефективне в чистих хлоридно-вологостих середовищах |
| HVOF (WC, Stellite) | Ерозійне + корозійне навантаження, відновлення | Висока твердість, велика товщина, здатність до відновлення | Вища вартість, спеціалізоване обладнання |
| Хроматне перетворення | Поверхні платформи/корпусу з низьким ступенем зношування | Низька вартість, швидке нанесення | Не підходить як самостійне рішення для тривалої експлуатації профілю крила |
| Полімер/епоксид | Чистий впуск, короткі інтервали | Вологозахисний шар, просте повторне нанесення | Обмеження адгезії в умовах циклічних теплових навантажень |
Висновок
Для статорних лопаток, що експлуатуються тривалий час, поверхнева антикорозійна обробка — це не косметична вимога. Вона безпосередньо визначає, чи лопатка досягне наступного планового ремонту чи потребуватиме непланової заміни. Дифузійні алюмінієві покриття залишаються галузевим стандартом для загального захисту компресора від корозії й мають добре встановлений цикл технічного обслуговування (MRO) із зняттям та повторним нанесенням. Термічне напилення методом HVOF забезпечує більш міцну альтернативу для ерозійних або хімічно агресивних середовищ, а також для відновлення зношених лопаток до робочих розмірів із поліпшеною стійкістю поверхні.
Ключовим зміщенням у плануванні довгострокового технічного обслуговування є перехід від «яке покриття доступне» до «яке покриття відповідає вхідному середовищу цієї турбіни та запланованому інтервалу капітального ремонту». Вибір покриття на такому рівні — з підтвердженою товщиною, задокументованими сертифікатами матеріалу та даними інспекції — постійно перевершує загальні методи обробки, застосовані без конкретного обґрунтування, пов’язаного з умовами експлуатації.
Якщо ви закуповуєте статорні лопаті або оцінюєте варіанти поверхневої обробки для програми технічного обслуговування компресора, співпраця з постачальником, який надає як документацію щодо процесу нанесення покриття, так і записи розмірної інспекції, забезпечує вам основу для відстеження, якої зазвичай позбавлені реагуючі програми технічного обслуговування.