 EN

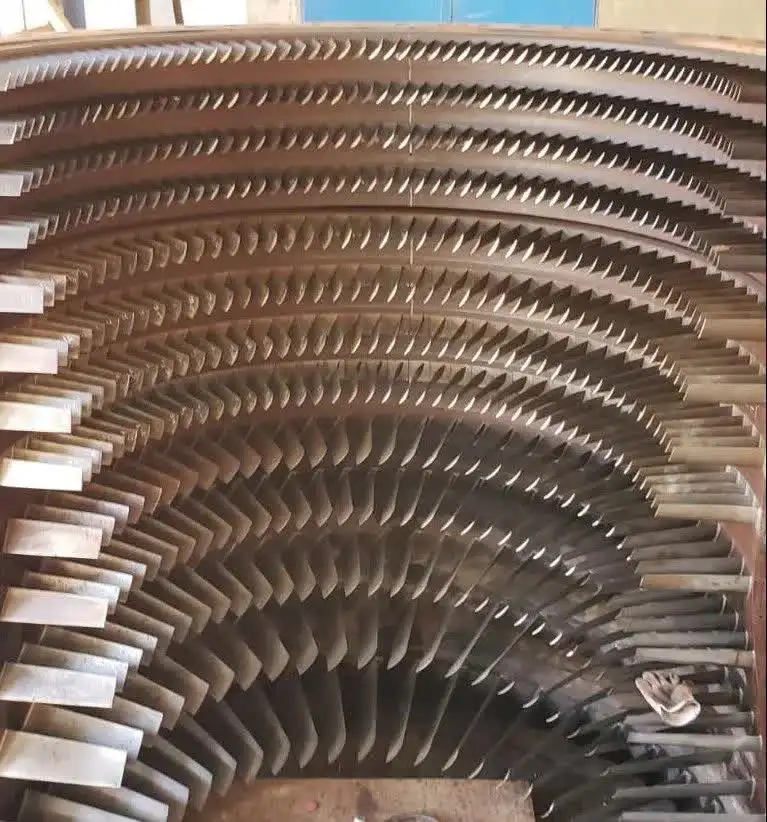
การเคลือบผิวเพื่อป้องกันการกัดกร่อนสำหรับใบพัดคงที่ที่ใช้งานระยะยาวคืออะไร
ในการบำรุงรักษาคอมเพรสเซอร์ของกังหันก๊าซ คำถามหนึ่งมักเกิดขึ้นซ้ำแล้วซ้ำเล่าเมื่อทบทวนบันทึกการซ่อมใหญ่ คือ ทำไมใบพัดคงที่บางชิ้นจึงต้องเปลี่ยนหลังจากใช้งานมาแล้ว 20,000 ชั่วโมง ในขณะที่ใบพัดอีกบางชิ้นกลับแสดงสัญญาณการเสื่อมสภาพน้อยมากแม้จะผ่านการใช้งานมาแล้วถึง 40,000 ชั่วโมง? โดยทั่วไป คำตอบมักขึ้นอยู่กับการเตรียมผิวและประเภทของการเคลือบก่อนที่ใบพัดจะเริ่มใช้งานจริง หากท่านมีใบพัดคงที่ที่ใช้งานมานาน หรือกำลังวางแผนป้องกันใบพัดชุดใหม่ การเข้าใจว่าการรักษาผิวเพื่อป้องกันการกัดกร่อนแบบใดให้ผลทนทานจริง จึงมีความสำคัญยิ่งกว่าต้นทุนของชิ้นส่วนในระยะเริ่มต้น
ใบพัดคงที่ตั้งอยู่ในเส้นทางการไหลของคอมเพรสเซอร์ และสัมผัสกับอากาศที่เข้ามา ซึ่งอาจมีความชื้น เกลือ สารประกอบกำมะถัน และอนุภาคจากอุตสาหกรรมปนเปอยู่ ขึ้นอยู่กับสภาพแวดล้อมขณะใช้งาน ตามระยะเวลาที่ผ่านไป องค์ประกอบเหล่านี้จะกัดกร่อนโลหะที่ไม่มีการเคลือบป้องกัน หรือมีการเคลือบไม่เพียงพอ ส่งผลให้เกิดรูพรุน ผิวหยาบ และการสูญเสียรูปร่างของใบพัด ซึ่งลดประสิทธิภาพด้านอากาศพลศาสตร์ลง และเร่งกระบวนการสึกหรอให้รุนแรงยิ่งขึ้น การเลือกสารเคลือบป้องกันการกัดกร่อนที่เหมาะสมก่อนใช้งานระยะยาว — และตรวจสอบให้มั่นใจว่าถูกระบุไว้อย่างถูกต้อง — คือหนึ่งในวิธีที่ชัดเจนที่สุดในการเปลี่ยนจากการซ่อมแซมหรือเปลี่ยนชิ้นส่วนแบบตอบสนองต่อเหตุการณ์ ไปสู่การจัดการรอบอายุการใช้งานอย่างคาดการณ์ได้
เหตุใดใบพัดคงที่จึงมีความเปราะบางเป็นพิเศษ
ใบพัดคงที่ของคอมเพรสเซอร์ทำงานภายใต้สภาวะที่ทำให้การควบคุมการกัดกร่อนมีความท้าทายมากกว่าที่หลายคนคาดคิด ต่างจากใบพัดเทอร์ไบน์บริเวณส่วนร้อน ซึ่งการออกซิเดชันจากความร้อนเป็นภัยคุกคามหลัก ใบพัดคงที่ของคอมเพรสเซอร์ต้องเผชิญกับอุณหภูมิต่ำกว่า แต่สัมผัสกับอากาศที่มีความชื้นสูงหรือมีสารเคมีที่มีปฏิกิริยาได้มากกว่า ในเทอร์ไบน์สำหรับผลิตพลังงานและเทอร์ไบน์อุตสาหกรรมที่ใช้งานในพื้นที่ชายฝั่งหรือพื้นที่ภายในแผ่นดินที่มีความชื้นสูง การสะสมของเกลือและการกัดกร่อนแบบพิตติ้งจากคลอไรด์อาจเริ่มขึ้นภายในไม่กี่พันชั่วโมงแรกหากไม่มีการเคลือบป้องกัน
วัสดุที่ใช้ทำใบพัดคงที่ของคอมเพรสเซอร์โดยทั่วไป (โลหะผสมไทเทเนียมและเหล็กกล้าไร้สนิมในขั้นตอนต้น รวมถึงโลหะผสมนิกเกิลในขั้นตอนปลาย) มีความสามารถในการต้านทานการกัดกร่อนในระดับหนึ่ง แต่ไม่สามารถทนต่อสารเคมีเฉพาะที่พบในสภาพแวดล้อมการรับอากาศของภาคอุตสาหกรรมและพื้นที่ใกล้ชายทะเลได้โดยธรรมชาติ สิ่งที่วัสดุพื้นฐานไม่สามารถป้องกันได้ จำเป็นต้องอาศัยการบำบัดผิวเพื่อเสริมสร้างการป้องกัน
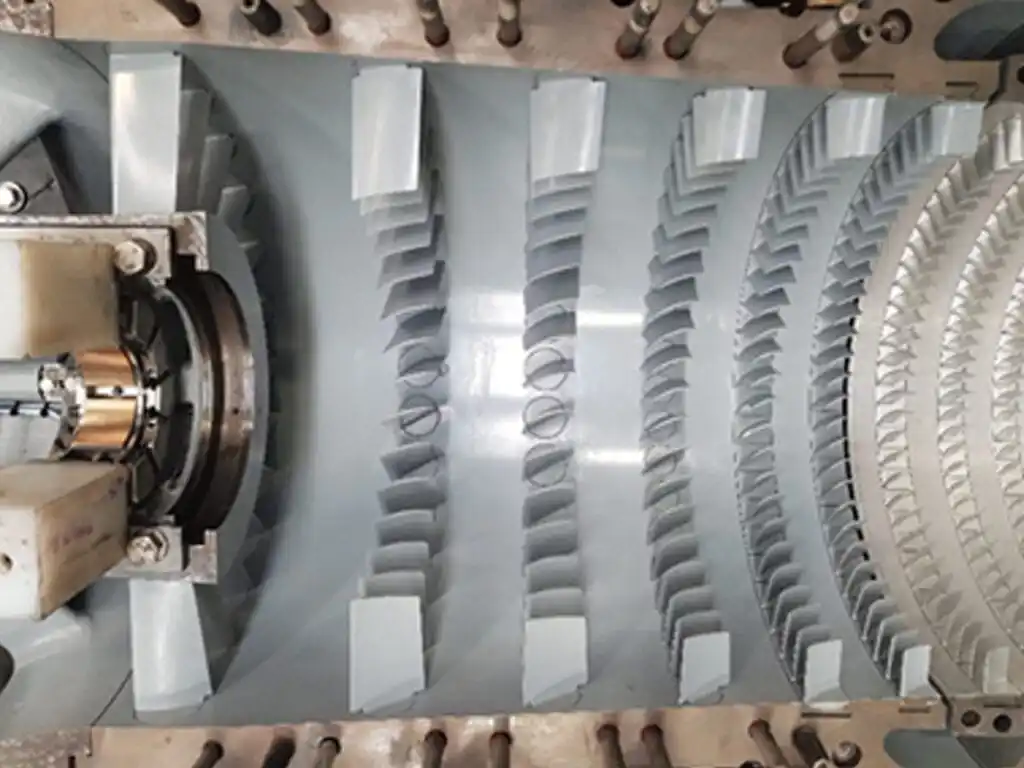 การเคลือบป้องกันการกัดกร่อนด้วยเทคนิคเทอร์มัลสเปรย์ที่ใช้กับใบพัดคงที่ของคอมเพรสเซอร์ ซึ่งเป็นหนึ่งในหลายวิธีการบำบัดผิวที่ใช้เพื่อการปกป้องการใช้งานระยะยาว
ตัวเลือกหลักสำหรับการบำบัดป้องกันการกัดกร่อนเพื่อการใช้งานระยะยาว
การเคลือบแบบแอลูมิไนด์แบบดิฟฟิวชัน
การเคลือบแบบแอลูมิไนด์ ซึ่งนำไปใช้ผ่านกระบวนการแพ็คเซเมนเทชันหรือการสะสมสารเคมีจากไอ (CVD) เป็นหนึ่งในวิธีการบำบัดผิวที่มีการใช้งานมายาวนานที่สุดสำหรับใบพัดคงที่และใบพัดหัวฉีดของคอมเพรสเซอร์ ชั้นเคลือบจะแทรกซึมเข้าไปในผิวโลหะฐาน จนเกิดเป็นชั้นอินเทอร์เมทัลลิกที่สามารถสร้างอะลูมินาได้ ซึ่งให้ทั้งความต้านทานต่อการออกซิเดชันและการกัดกร่อน จดสิทธิบัตรสหรัฐฯ เลขที่ US6131800A ได้อธิบายวิธีการนี้โดยเฉพาะสำหรับใบพัดคงที่ของกังหันแก๊ส ซึ่งยืนยันถึงความน่าเชื่อถือของวิธีนี้ในเชิงอุตสาหกรรม
สำหรับการใช้งานที่ต้องการอายุการใช้งานยาวนาน สารเคลือบอะลูมิไนด์แบบสละสังเวยมีความเกี่ยวข้องอย่างยิ่ง ชั้นอะลูมินาทำหน้าที่เป็นอุปสรรคแบบสละสังเวย โดยจะผุกร่อนก่อนที่โลหะผสมพื้นฐานจะเสื่อมสภาพ
อย่างไรก็ตาม สารเคลือบอะลูมิไนด์ให้ประสิทธิภาพสูงสุดในขั้นตอนของคอมเพรสเซอร์ที่อุณหภูมิสูง ซึ่งการออกซิเดชันเกิดร่วมกับการกัดกร่อน ในขณะที่ขั้นตอนด้านหน้าที่อุณหภูมิต่ำซึ่งสัมผัสกับการกัดกร่อนจากความชื้นและคลอไรด์เป็นหลัก สารเคลือบที่ใช้เทคนิคพ่นความร้อนอาจให้การป้องกันที่ตรงจุดมากกว่า
สารเคลือบที่ใช้เทคนิคพ่นความร้อน (HVOF และพลาสมาพ่น)
การเคลือบด้วยเทคนิคไฮ-เวโลซิตี ออกซิเจน ฟูเอล (HVOF) และพลาสม่าสเปรย์ สร้างชั้นเคลือบที่หนาแน่นและยึดติดได้ดีบนผิวของแวนส์สเตเตอร์ โดยไม่ใช้กลไกการแพร่ของกระบวนการเคลือบอะลูมิไนด์ วัสดุเคลือบที่นิยมใช้ ได้แก่ ทังสเตนคาร์ไบด์ (WC), เซอร์เมต WC-Co(Cr), โครเมียมคาร์ไบด์ (Cr₃C₂) และโลหะผสมสเทลไลต์ ซึ่งเลือกใช้ตามลักษณะภัยคุกคามหลัก ไม่ว่าจะเป็นการสึกกร่อน การกัดกร่อน หรือทั้งสองอย่างร่วมกัน
สำหรับแวนส์สเตเตอร์ที่ใช้งานมายาวนานในสภาพแวดล้อมที่มีทั้งการสึกกร่อนและการกัดกร่อน—เช่น ในโรงไฟฟ้าพลังงานอุตสาหกรรมที่ดูดอากาศซึ่งมีอนุภาคแขวนลอย—การเคลือบด้วย HVOF แบบ WC-Co(Cr) ให้ความแข็งสูงควบคู่ไปกับความต้านทานการกัดกร่อน งานวิจัยเกี่ยวกับการเคลือบด้วยความร้อนยืนยันว่า วัสดุเคลือบที่มีคาร์ไบด์สามารถให้สมรรถนะยอดเยี่ยมทั้งด้านการสึกหรอและการกัดกร่อน เนื่องจากความแข็งสูงและความเสถียรทางเคมีของเฟสเซรามิกภายในแมทริกซ์ตัวยึดที่เป็นโลหะ
พารามิเตอร์การใช้งานที่สำคัญอย่างยิ่งที่ต้องตรวจสอบ: ความหนาของการเคลือบควรไม่น้อยกว่า 0.02 มม. (20 ไมโครเมตร) เพื่อให้การป้องกันที่สม่ำเสมอ ชั้นเคลือบที่บางกว่านี้จะแสดงรอยแตกร้าวและช่องว่างซึ่งลดความสามารถในการต้านทานการกัดเซาะและการกัดกร่อนลงอย่างมาก สำหรับการซ่อมแซมแผ่นใบสแตเตอร์ที่สึกหรอ การเคลือบด้วยเทคนิค HVOF สามารถฟื้นฟูรูปร่างและขนาดให้เป็นไปตามข้อกำหนดเดิมได้ในขณะเดียวกันก็เพิ่มความต้านทานของผิวหน้าเมื่อเทียบกับสภาพเดิมที่ไม่มีการเคลือบ
ชั้นเคลือบจากการเปลี่ยนแปลงโครเมต
สารเคลือบแบบโครเมตคอนเวอร์ชันเป็นทางเลือกที่มีต้นทุนต่ำกว่า ใช้กับชิ้นส่วนโลหะผสมอลูมิเนียมและบางพื้นผิวของสแตนเลสสตีล เพื่อสร้างฟิล์มบางที่ต้านทานการกัดกร่อน สารเคลือบนี้มักใช้กับชิ้นส่วนปลอกคอมเพรสเซอร์และแพลตฟอร์มของแผ่นใบสแตเตอร์ มากกว่าบริเวณส่วนแอร์โฟล์ เนื่องจากฟิล์มเคลือบให้การป้องกันที่เพียงพอสำหรับพื้นผิวที่ไม่เกี่ยวข้องกับการไหลของอากาศ และมีการสึกหรอจากการสัมผัสเชิงกลต่ำ
สําหรับพื้นผิวแอร์ฟอยล์ของแวนสแตเตอร์ที่ออกแบบมาสําหรับการใช้งานระยะยาว การแปลงโครเมตเพียงอย่างเดียวมักไม่เพียงพอ มันให้ผลที่ยอมรับได้ในสภาพแวดล้อมปานกลาง แต่มีความต้านทานต่อการกัดกร่อนจากคลอไรด์ ความชื้นสูง และการกระแทกของอนุภาคที่ก่อให้เกิดการสึกกร่อนได้จํากัด หากนํามาใช้กับแวนสแตเตอร์ มักใช้เป็นไพร์เมอร์ภายใต้ระบบเคลือบเพิ่มเติม แทนที่จะใช้เป็นการทําการรักษาแบบเดี่ยว
สารเคลือบจากโพลิเมอร์และเรซินอีพอกซี
สารเคลือบที่ผลิตจากโพลิเมอร์ รวมถึงระบบอีพอกซีที่ต้านทานการกัดกร่อน ถูกนํามาใช้กับแวนสแตเตอร์ของคอมเพรสเซอร์บางประเภท ในสภาพแวดล้อมที่การป้องกันด้วยชั้นกั้นที่ไม่ใช่โลหะสามารถทําได้จริง สารเคลือบเหล่านี้ให้การป้องกันความชื้นและสารเคมี แต่มีข้อจํากัดด้านช่วงอุณหภูมิ ความทนทานของการยึดเกาะภายใต้การสั่นสะเทือน และความต้านทานต่อความเสียหายเชิงกลจากการกระแทกของอนุภาค
ในการประเมินจากประสบการณ์ การเคลือบพอลิเมอร์บนใบพัดคงที่ของคอมเพรสเซอร์มักให้ผลที่เพียงพอในสภาพแวดล้อมที่สะอาดกว่า เช่น โรงไฟฟ้าก๊าซธรรมชาติที่ใช้อากาศเข้าแบบแห้ง แต่จะเสื่อมสภาพเร็วกว่าปกติในสถานที่ติดตั้งนอกชายฝั่งหรือใกล้ชายฝั่ง เนื่องจากสภาวะการเปลี่ยนแปลงอุณหภูมิร่วมกับความชื้นทำให้ความสามารถในการยึดเกาะลดลงตามระยะเวลา การเคลือบชนิดนี้จึงเหมาะกับการใช้งานที่สามารถตรวจสอบและทาใหม่ได้อย่างง่ายดายตามรอบเวลาที่กำหนด มากกว่าที่จะพึ่งพาให้คงประสิทธิภาพไว้นานระหว่างการซ่อมบำรุงครั้งใหญ่
วิธีเลือกการรักษาที่เหมาะสมสำหรับการใช้งานของคุณ
ความไม่สอดคล้องกันที่พบบ่อยที่สุดในการเลือกการเคลือบป้องกันการกัดกร่อน คือ การนำการเคลือบที่ให้ผลดีในสภาพแวดล้อมหนึ่งไปใช้กับกังหันที่ทำงานในสภาพแวดล้อมที่ต่างกันโดยสิ้นเชิง จุดเริ่มต้นที่ถูกต้องคือสภาพแวดล้อมในการปฏิบัติงาน ไม่ใช่ข้อมูลจำเพาะของผลิตภัณฑ์การเคลือบ
- สภาพแวดล้อมทางทะเลหรือใกล้ชายฝั่งที่มีอากาศปนเกลือ: การเคลือบด้วยอลูมิไนด์ หรือการเคลือบด้วยวัสดุคาร์ไบด์-โคบอลต์ (โครเมียม) แบบ HVOF ให้ความต้านทานต่อคลอไรด์ตามที่ต้องการ ในขณะที่การเคลือบด้วยพอลิเมอร์เพียงอย่างเดียวมักไม่เพียงพอสำหรับช่วงเวลาการใช้งานที่ยาวนาน
- สภาพแวดล้อมเชิงอุตสาหกรรมที่มีทั้งอนุภาคแขวนลอยและระดับความชื้นสูง: การเคลือบด้วยคาร์ไบด์แบบ HVOF สามารถจัดการทั้งปัญหาการกัดกร่อนจากอนุภาคและการกัดกร่อนจากความชื้น ความหนาของการเคลือบควรตรวจสอบให้แน่ใจว่ามีค่าเท่ากับหรือมากกว่าค่าต่ำสุดที่ 0.02 มิลลิเมตร
- สภาพแวดล้อมที่ทางเข้าสะอาด (อากาศผ่านตัวกรอง ความชื้นต่ำ): การเคลือบด้วยอลูมิไนด์แบบ diffused coating หรือระบบพอลิเมอร์ที่ใช้โครเมตเป็น primer อาจเพียงพอ และตัวเลือกที่มีต้นทุนต่ำลงจะมีเหตุผลรองรับมากขึ้นเมื่อช่วงเวลาการเปลี่ยนชิ้นส่วนสั้น
- การซ่อมแซมแผ่นใบพัดที่ใช้งานมายาวนานซึ่งมีรอยสึกหรออยู่แล้ว: การเคลือบแบบ HVOF เป็นที่นิยมใช้สำหรับการคืนรูปทรงตามมิติเดิมพร้อมทั้งเพิ่มประสิทธิภาพการป้องกันพื้นผิว ส่วนการเคลือบด้วยอลูมิไนด์สามารถทำซ้ำได้หากผลการตรวจสอบหลังถอดชิ้นส่วนยืนยันว่าวัสดุพื้นฐานยังอยู่ในเกณฑ์ที่สามารถใช้งานต่อได้
การรับรองวัสดุสำคัญไม่แพ้ประเภทของการเคลือบผิวสำหรับใบพัดสเตเตอร์ที่ใช้งานมายาวนาน การเคลือบผิวที่ดำเนินการโดยไม่มีการบันทึกพารามิเตอร์กระบวนการอย่างเป็นทางการ ไม่มีบันทึกชุดการผลิต หรือไม่มีการตรวจสอบความหนาของการเคลือบผิว จะทำให้การประเมินในรอบการตรวจสอบครั้งถัดไปเป็นเรื่องยาก และก่อให้เกิดความไม่แน่นอนต่อการประเมินอายุการใช้งานที่เหลือ ดังนั้น การร้องขอเอกสารรับรองวัสดุและข้อมูลการตรวจสอบการเคลือบผิวเป็นส่วนหนึ่งของชุดการจัดหาหรือการซ่อมบำรุงใหญ่ จึงไม่ใช่ขั้นตอนเชิงบรรษัทแต่อย่างใด แต่เป็นพื้นฐานสำคัญสำหรับการวางแผนวงจรชีวิตอย่างมั่นใจ
เปรียบเทียบตัวเลือกการบำบัดแบบสรุปย่อ
| ประเภทการรักษา | สภาพแวดล้อมที่เหมาะสม | ข้อได้เปรียบหลัก | ข้อจำกัด |
|---|---|---|---|
| อะลูมิไนด์ (แบบแพร่กระจาย) | ขั้นตอนอุณหภูมิสูง ทนต่อการกัดกร่อนระดับปานกลาง | สามารถลอกออกได้ และนำกลับมาใช้ใหม่ได้ มีกระบวนการซ่อมบำรุงและซ่อมแซมตามมาตรฐานที่ยอมรับกันทั่วไป | มีประสิทธิภาพน้อยลงในสภาพแวดล้อมที่เปียกชื้นจากสารคลอไรด์บริสุทธิ์ |
| HVOF (WC, สเตลไลต์) | สภาพแวดล้อมที่กัดกร่อนร่วมกับการสึกกร่อน และเหมาะสำหรับการฟื้นฟู | มีความแข็งสูง ความหนาเพียงพอ และสามารถฟื้นฟูส่วนที่สึกหรอได้ | ต้นทุนสูงกว่า และต้องใช้อุปกรณ์เฉพาะทาง |
| โครเมต คอนเวอร์ชัน | พื้นผิวของแพลตฟอร์ม/เปลือกที่สึกหรอน้อย | ต้นทุนต่ำ ใช้งานได้รวดเร็ว | ไม่เหมาะสำหรับใช้เป็นวัสดุเพียงอย่างเดียวในแอร์โฟอิลที่ต้องการอายุการใช้งานยาวนาน |
| พอลิเมอร์/อีพอกซี | ทางเข้าที่สะอาด ช่วงเวลาในการบำรุงรักษาสั้น | ชั้นกันความชื้น สามารถทาใหม่ได้ง่าย | การยึดเกาะมีข้อจำกัดในสภาพแวดล้อมที่มีการเปลี่ยนแปลงอุณหภูมิแบบเป็นจังหวะ |
สรุป
สำหรับเวนท์สเตเตอร์ที่ใช้งานมาเป็นเวลานาน การเคลือบป้องกันการกัดกร่อนบนพื้นผิวไม่ใช่ข้อกำหนดเชิงรูปลักษณ์เท่านั้น แต่ส่งผลโดยตรงต่อการตัดสินใจว่าเวนท์จะสามารถใช้งานต่อไปจนถึงรอบการซ่อมบำรุงตามแผน หรือจำเป็นต้องเปลี่ยนแทนก่อนกำหนด สารเคลือบแบบดิฟฟิวชันอะลูมิไนด์ยังคงเป็นมาตรฐานอุตสาหกรรมสำหรับการป้องกันการกัดกร่อนทั่วไปในคอมเพรสเซอร์ โดยมีกระบวนการซ่อมบำรุงและบำรุงรักษา (MRO) ที่ชัดเจนคือการถอดออกแล้วเคลือบใหม่ ขณะที่สารเคลือบที่พ่นด้วยความร้อนแบบ HVOF ให้สมรรถนะที่เหนือกว่าในสภาพแวดล้อมที่มีการกัดกร่อนจากแรงกลหรือปฏิกิริยาเคมีรุนแรง และยังใช้ในการซ่อมแซมเวนท์ที่สึกหรอให้กลับมามีขนาดที่ใช้งานได้จริงพร้อมความต้านทานบนพื้นผิวที่ดีขึ้น
การเปลี่ยนแปลงหลักในการวางแผนการบำรุงรักษาในระยะยาว คือ การเปลี่ยนจากการถามว่า "มีสารเคลือบแบบใดบ้าง" ไปเป็นการถามว่า "สารเคลือบแบบใดที่เหมาะสมกับสภาพแวดล้อมที่เข้าสู่เทอร์ไบน์เครื่องนี้ และช่วงเวลาที่ตั้งเป้าหมายสำหรับการซ่อมบำรุงครั้งใหญ่" การเลือกสารเคลือบในระดับนี้ พร้อมทั้งความหนาที่ได้รับการยืนยันแล้ว ใบรับรองวัสดุที่มีเอกสารแนบ และข้อมูลผลการตรวจสอบ จะให้ประสิทธิภาพเหนือกว่าการใช้การรักษาแบบทั่วไปอย่างสม่ำเสมอ โดยเฉพาะเมื่อไม่มีเหตุผลเชิงสภาพแวดล้อมที่ชัดเจนในการเลือกใช้
หากท่านกำลังจัดหาแวนส์สเตเตอร์ หรือพิจารณาทางเลือกของการรักษาผิวสำหรับโปรแกรมการบำรุงรักษาคอมเพรสเซอร์ของท่าน การทำงานร่วมกับผู้จัดจำหน่ายที่สามารถให้เอกสารเกี่ยวกับกระบวนการเคลือบและบันทึกผลการตรวจสอบมิติได้ จะช่วยสร้างพื้นฐานด้านการติดตามย้อนกลับ (traceability) ซึ่งโปรแกรมการบำรุงรักษาแบบตอบสนอง (reactive maintenance) มักขาดหายไป