 EN

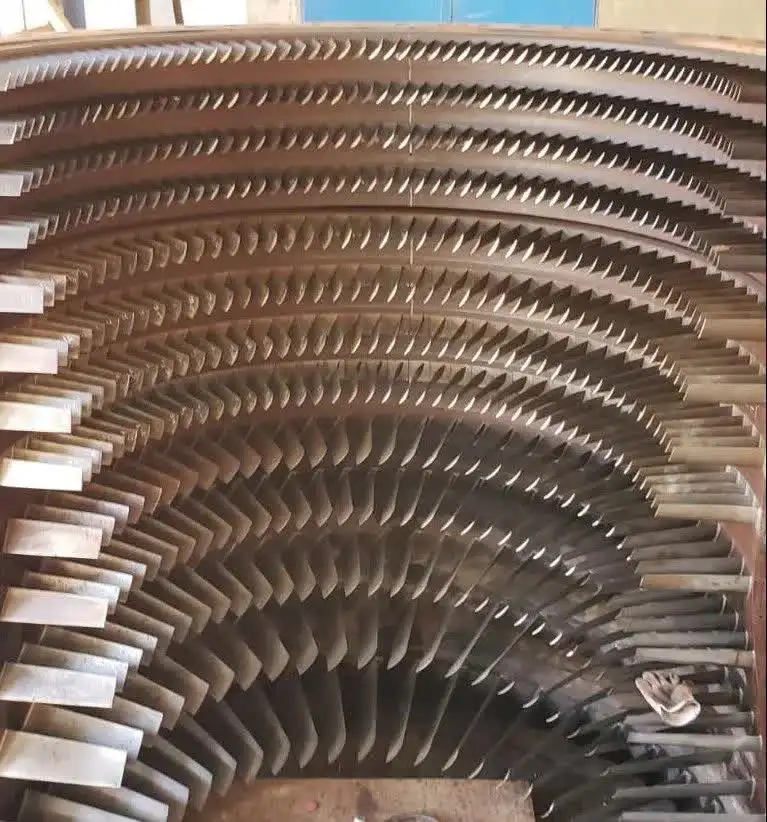
Quale trattamento anticorrosivo superficiale per pale dello statore ad uso prolungato?
Nella manutenzione del compressore della turbina a gas, una domanda ricorre ripetutamente esaminando i registri di revisione: perché alcune palette statiche necessitano sostituzione dopo 20.000 ore di servizio, mentre altre mostrano un degrado minimo dopo 40.000 ore? Nella maggior parte dei casi, la risposta dipende dalla preparazione della superficie e dalla scelta del rivestimento prima ancora che la pala entri in servizio. Se si dispone di palette statiche usate a lungo termine o si sta pianificando la protezione per un nuovo set, comprendere quale trattamento anticorrosivo superficiale garantisce effettivamente prestazioni durature è più importante del costo iniziale dell’hardware.
Le pale fisse sono posizionate nel percorso di flusso del compressore ed esposte all'aria in ingresso, che può contenere umidità, sali, composti solforosi e particolato industriale, a seconda dell'ambiente operativo. Nel tempo, questi elementi attaccano i metalli non protetti o rivestiti in modo insufficiente, causando corrosione localizzata (pitting), aumento della rugosità superficiale e perdita di profilo, con conseguente riduzione dell'efficienza aerodinamica e accelerazione dell'usura successiva. La scelta del rivestimento anticorrosivo appropriato prima di un utilizzo prolungato — e la verifica che sia correttamente specificato — rappresenta uno dei modi più chiari per passare da una gestione reattiva delle sostituzioni a una gestione prevedibile del ciclo di vita.
Perché le pale fisse sono particolarmente vulnerabili
Le pale fisse del compressore operano in condizioni che rendono il controllo della corrosione più impegnativo di quanto molti immaginino. A differenza delle pale della sezione calda della turbina, dove l'ossidazione termica rappresenta la minaccia principale, le pale fisse del compressore sono soggette a temperature inferiori ma a un'esposizione maggiore all'aria umida o chimicamente attiva. Nei generatori di energia e nelle turbine industriali che operano in ambienti costieri o nell'entroterra umido, i depositi di sale e la corrosione localizzata indotta dai cloruri possono iniziare già nelle prime migliaia di ore di funzionamento, in assenza di trattamenti protettivi.
Il materiale più comunemente utilizzato per le pale fisse del compressore (leghe di titanio e acciai inossidabili nei primi stadi, leghe a base di nichel negli stadi successivi) possiede una resistenza alla corrosione di base ragionevole, ma non è intrinsecamente immune alla specifica composizione chimica presente negli ambienti industriali e marittimi prossimi alle prese d'aria. Ciò che il metallo base non riesce a prevenire, deve essere gestito dal trattamento superficiale.
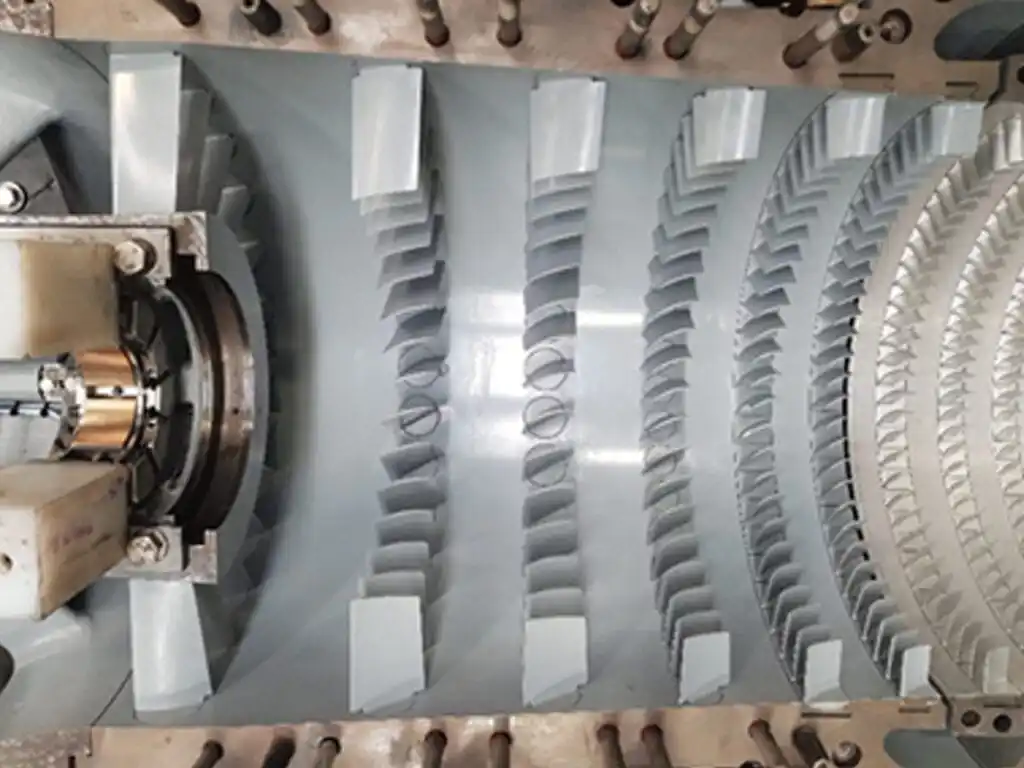 Rivestimento anticorrosivo a spruzzo termico applicato su una paletta fissa del compressore, uno dei diversi metodi di trattamento superficiale utilizzati per la protezione a lungo termine in servizio.
Principali opzioni di trattamento anticorrosivo per uso a lungo termine
Rivestimenti di alluminuro a diffusione
I rivestimenti di alluminuro, applicati mediante processo di cementazione in pacchetto o di deposizione chimica da fase vapore, rappresentano uno dei trattamenti superficiali più consolidati per le palette fisse e le palette orientabili del compressore. Il rivestimento diffonde nella superficie del metallo di base, formando uno strato intermetallico capace di generare allumina, che fornisce resistenza sia all’ossidazione sia alla corrosione. Il brevetto statunitense US6131800A descrive specificamente questo approccio per le palette fisse delle turbine a gas, confermandone la validazione industriale.
Per applicazioni a lunga durata, i rivestimenti in alluminuro di tipo sacrificale sono particolarmente rilevanti. Lo strato di allumina agisce come barriera sacrificale: si corrode preferenzialmente anziché consentire il degrado della lega del substrato. Nei programmi MRO per la gestione di grandi flotte di turbine, i rivestimenti in alluminuro sulle palette fisse sono una specifica standard poiché possono essere rimossi e riapplicati durante le revisioni senza modificare le dimensioni del profilo aerodinamico, purché il substrato originale rientri nelle tolleranze previste.
Detto ciò, i rivestimenti in alluminuro offrono prestazioni ottimali negli stadi del compressore ad alta temperatura, dove l’ossidazione è contemporanea alla corrosione. Negli stadi anteriori a bassa temperatura, esposti principalmente alla corrosione umida e all’attacco da cloruri, le opzioni con spruzzatura termica possono fornire una protezione più mirata.
Rivestimenti a spruzzatura termica (HVOF e plasma spray)
I rivestimenti ad alta velocità con ossigeno e combustibile (HVOF) e a plasma applicano uno strato denso e ben aderente sulla superficie delle pale dello statore, senza ricorrere al meccanismo di diffusione tipico dei trattamenti alluminidi. I materiali più comuni per tali rivestimenti includono carburo di tungsteno (WC), cermet WC-Co(Cr), carburo di cromo (Cr₃C₂) e leghe Stellite, scelti in base al fatto che la minaccia principale sia l’erosione, la corrosione o entrambe.
Per le pale dello statore impiegate a lungo termine in ambienti erosivi e corrosivi — ad esempio centrali elettriche industriali che aspirano aria contenente particolato — i rivestimenti HVOF a base di WC-Co(Cr) offrono elevata durezza unita a resistenza alla corrosione. Studi sui rivestimenti termospruzzati confermano che i rivestimenti a base di carburi garantiscono eccellente resistenza all’usura e alla corrosione grazie all’elevata durezza e alla stabilità chimica della fase ceramica all’interno della matrice metallica legante.
Un parametro applicativo critico da verificare: lo spessore del rivestimento deve essere di almeno 0,02 mm (20 μm) per garantire una protezione costante. I rivestimenti con spessore inferiore a tale soglia presentano crepe e discontinuità che riducono in modo significativo sia la resistenza all’erosione sia quella alla corrosione. Per il ripristino di pale dello statore usurati, i rivestimenti HVOF possono ristabilire la conformità dimensionale migliorando contemporaneamente la resistenza superficiale rispetto allo stato originale non rivestito.
Rivestimenti di conversione al cromato
I rivestimenti a base di cromato sono un’opzione a minor costo applicata su componenti in lega di alluminio e su alcune superfici in acciaio inossidabile per formare un sottile film resistente alla corrosione. Vengono comunemente utilizzati su componenti della carcassa del compressore e sulle piattaforme delle pale dello statore, piuttosto che sulle sezioni aerodinamiche, poiché offrono una protezione adeguata per superfici non aerodinamiche dove l’usura dovuta al contatto meccanico è limitata.
Per le superfici a profilo alare delle pale dello statore destinate a un utilizzo prolungato, la conversione cromatica da sola è generalmente insufficiente. Essa offre prestazioni accettabili in ambienti moderati, ma garantisce una resistenza limitata all’attacco da cloruri, all’alta umidità e all’impatto di particelle abrasive. Se utilizzata sulle pale dello statore, funge tipicamente da primer sottostante a un ulteriore sistema di rivestimento, piuttosto che come trattamento autonomo.
Rivestimenti polimerici e a base di epossidica
I rivestimenti polimerici, compresi i sistemi epossidici resistenti alla corrosione, vengono impiegati su alcune pale dello statore del compressore in ambienti in cui è praticabile una protezione barriera non metallica. Questi rivestimenti forniscono una barriera contro l’umidità e i prodotti chimici, ma presentano limitazioni riguardo all’intervallo di temperatura, alla durata dell’adesione in condizioni di vibrazione e alla resistenza ai danni meccanici causati dall’impatto di particelle.
Nella valutazione basata sull’esperienza, i rivestimenti polimerici sulle palette statoriche del compressore tendono a comportarsi in modo adeguato in ambienti più puliti — turbine alimentate a gas naturale con aria di aspirazione asciutta — ma mostrano un precoce degrado nelle installazioni offshore o costiere, dove il combinato effetto di cicli termici e esposizione all’umidità compromette progressivamente l’adesione. Sono più adatti ad applicazioni in cui il rivestimento può essere ispezionato e riapplicato facilmente a intervalli regolari, piuttosto che essere affidato per lunghi periodi tra una revisione completa e l’altra.
Come selezionare il trattamento giusto per la propria applicazione
L’errore più comune nella scelta di un rivestimento anticorrosivo consiste nell’applicare un rivestimento performante in un certo ambiente su una turbina operante in un ambiente completamente diverso. Il punto di partenza corretto è l’ambiente operativo, non la scheda tecnica del prodotto.
- Ambienti marini o costieri con aria carica di sale: I rivestimenti in alluminuro o WC-Co(Cr) applicati con tecnica HVOF forniscono la resistenza ai cloruri richiesta; i rivestimenti polimerici da soli sono generalmente inadeguati per intervalli di servizio prolungati.
- Ambienti industriali con presenza combinata di particolato e umidità: I rivestimenti carburi applicati con tecnica HVOF affrontano sia l’erosione causata dalle particelle sia la corrosione dovuta all’umidità; lo spessore del rivestimento deve essere verificato, garantendo un valore pari o superiore al minimo di 0,02 mm.
- Ambienti di ingresso puliti (aria filtrata, bassa umidità): I rivestimenti di diffusione in alluminuro o i sistemi polimerici con primer a base di cromato possono risultare sufficienti, e opzioni a minor costo diventano più giustificabili quando gli intervalli di sostituzione sono brevi.
- Rifacimento di pale usate a lungo termine con usura preesistente: I rivestimenti HVOF sono preferiti per il ripristino dimensionale abbinato a una protezione superficiale migliorata; l’alluminuro può essere riapplicato se l’ispezione dopo decapaggio conferma che il substrato rientra nei limiti di utilizzabilità.
La certificazione del materiale è importante quanto il tipo di rivestimento per le pale dello statore impiegate a lungo termine. I rivestimenti applicati senza parametri di processo documentati, registrazioni di lotto o verifica dello spessore del rivestimento sono difficili da valutare all’intervallo successivo di ispezione e generano incertezza nella stima della vita residua. Richiedere la certificazione del materiale e i dati ispettivi sul rivestimento come parte del pacchetto di fornitura o revisione non è un passaggio burocratico: è il fondamento per una pianificazione affidabile del ciclo di vita.
Confronto rapido delle opzioni di trattamento
| Tipo di trattamento | Ambiente adeguato | Vantaggio chiave | Limitazione |
|---|---|---|---|
| Alluminuro (diffusione) | Stadi ad alta temperatura, corrosione moderata | Rimuovibile, riapplicabile, processo MRO consolidato | Meno efficace negli ambienti umidi puramente a base di cloruri |
| HVOF (WC, Stellite) | Ambienti erosivi + corrosivi, ripristino | Elevata durezza, spessore elevato, capacità ripristinativa | Costo superiore, attrezzature specializzate |
| Conversione cromata | Superfici della piattaforma/custodia a bassa usura | Basso costo, applicazione rapida | Non adatto come soluzione autonoma per profili alari con lunga durata operativa |
| Polimero/Epossidico | Ingresso pulito, intervalli brevi | Barriera contro l'umidità, facile da riapplicare | Limiti di adesione in ambienti termici ciclici |
Conclusione
Per le pale dello statore utilizzate a lungo termine, il trattamento anticorrosivo della superficie non è una specifica estetica. Determina direttamente se la pala raggiunge la successiva revisione programmata oppure richiede una sostituzione non pianificata. I rivestimenti di alluminuro ottenuti per diffusione rimangono lo standard di settore per la protezione generale contro la corrosione nei compressori, con un consolidato ciclo MRO di rimozione e riapplicazione. I rivestimenti termospray HVOF rappresentano una soluzione più resistente per ambienti erosivi o chimicamente aggressivi e per il ripristino di pale usurati alle dimensioni operative, con maggiore resistenza superficiale.
Il cambiamento fondamentale nella pianificazione della manutenzione a lungo termine consiste nel passare da «quale rivestimento è disponibile» a «quale rivestimento corrisponde all’ambiente di ingresso di questa turbina e all’intervallo di revisione previsto». La selezione del rivestimento a questo livello—con spessore verificato, certificazione materiale documentata e dati di ispezione—supera costantemente i trattamenti generici applicati senza una giustificazione specifica per l’ambiente.
Se state acquistando pale dello statore o valutando opzioni di trattamento superficiale per il vostro programma di manutenzione del compressore, collaborare con un fornitore che fornisce sia la documentazione del processo di rivestimento sia i verbali di ispezione dimensionale vi garantisce la tracciabilità che i programmi di manutenzione reattiva tipicamente non possiedono.