 EN

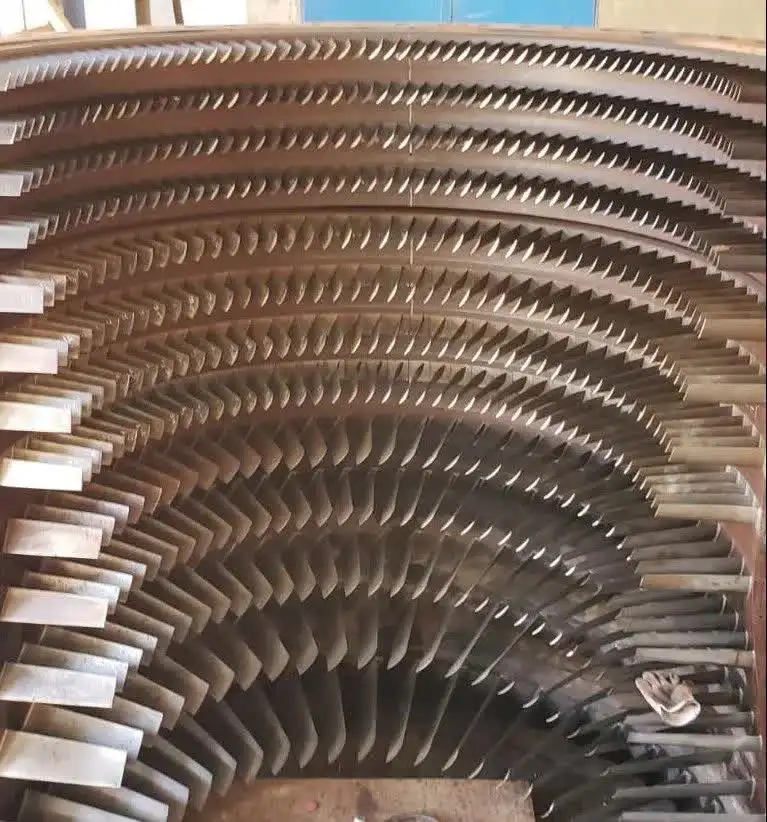
Какая поверхностная антикоррозионная обработка применяется для направляющих лопаток статора при длительной эксплуатации?
При техническом обслуживании компрессора газотурбинного двигателя при анализе записей капитального ремонта возникает один и тот же вопрос: почему одни лопатки статора требуют замены уже после 20 000 часов наработки, тогда как другие демонстрируют минимальное ухудшение состояния даже после 40 000 часов? В большинстве случаев ответ зависит от подготовки поверхности и выбора покрытия до того, как лопатка вводится в эксплуатацию. Если у вас есть лопатки статора, уже прошедшие длительную эксплуатацию, или вы планируете защиту нового комплекта, важно понимать, какой именно способ антикоррозионной обработки поверхности действительно обеспечивает надёжную защиту — это важнее первоначальной стоимости оборудования.
Направляющие лопатки статора расположены в потоке воздуха на входе в компрессор и подвергаются воздействию входящего воздуха, который может содержать влагу, соль, соединения серы и промышленные твёрдые частицы — в зависимости от условий эксплуатации. Со временем эти агенты разрушают незащищённый или недостаточно защищённый металлический материал, вызывая язвенную коррозию, увеличение шероховатости поверхности и потерю профиля лопаток, что снижает аэродинамическую эффективность и ускоряет дальнейший износ. Выбор правильного антикоррозионного покрытия до начала длительной эксплуатации — и подтверждение его корректной спецификации — является одним из наиболее очевидных способов перейти от реактивной замены к предсказуемому управлению жизненным циклом.
Почему направляющие лопатки статора особенно уязвимы
Лопатки статора компрессора работают в условиях, при которых контроль коррозии требует более высоких мер предосторожности, чем многие предполагают. В отличие от лопаток горячей секции турбины, где основной угрозой является термическое окисление, лопатки статора компрессора подвергаются меньшим температурам, но более интенсивному воздействию влажного или химически активного воздуха. В турбинах для выработки энергии и промышленных турбинах, эксплуатируемых в прибрежных зонах или влажных внутренних районах, образование солевых отложений и хлоридная питтинговая коррозия могут начаться уже в течение первых нескольких тысяч часов без применения защитной обработки.
Наиболее часто используемые материалы для лопаток статора компрессора (титановые сплавы и нержавеющие стали на нижних ступенях, никелевые сплавы — на последующих ступенях) обладают удовлетворительной базовой коррозионной стойкостью, однако они изначально не устойчивы к специфической химии, характерной для промышленных и прибрежных воздушных заборов. То, что основной металл предотвратить не может, должна компенсировать поверхностная обработка.
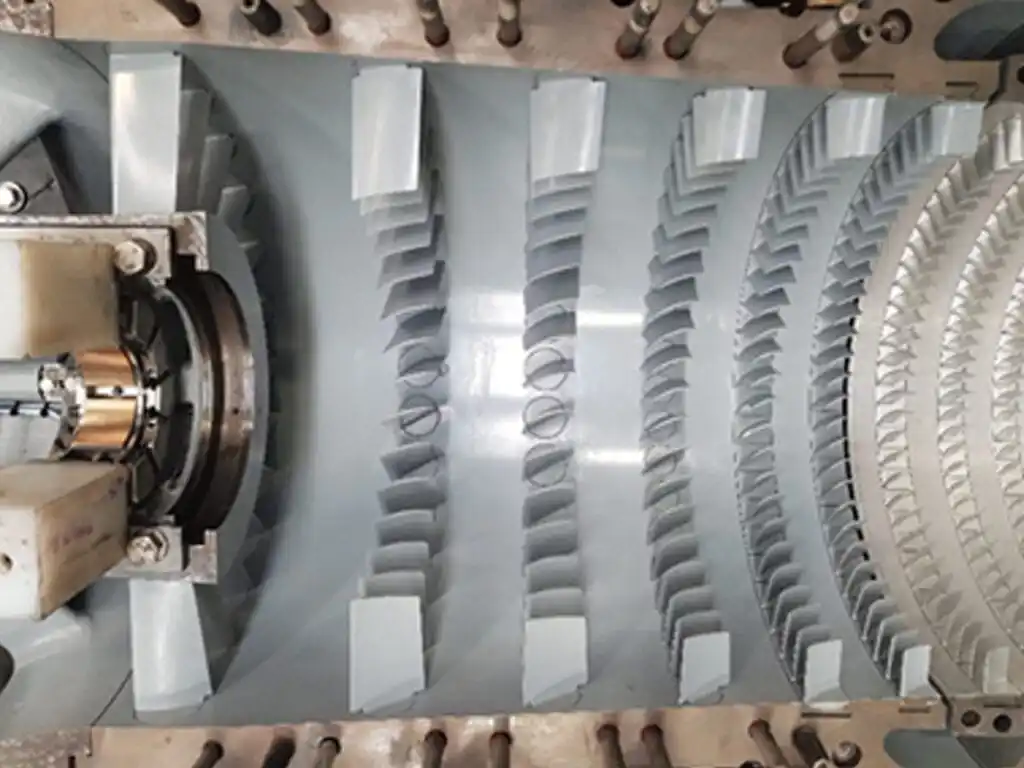 Термическое напыление антикоррозионного покрытия на лопатку статора компрессора — один из нескольких методов обработки поверхности, применяемых для обеспечения долгосрочной эксплуатационной защиты.
Основные варианты антикоррозионной обработки для длительного использования
Диффузионные алюминидные покрытия
Алюминидные покрытия, наносимые методом пакетной цементации или химического осаждения из паровой фазы, относятся к наиболее проверенным методам обработки поверхности лопаток статора и сопловых аппаратов компрессора. Покрытие диффундирует в поверхность основного металла, образуя интерметаллический слой, способный формировать оксид алюминия, обеспечивающий защиту как от окисления, так и от коррозии. В патенте США US6131800A этот подход специально описан для лопаток статора газотурбинных двигателей, что подтверждает промышленную обоснованность данного метода.
Для применений с длительным сроком службы особенно актуальны жертвенные алюминидные покрытия. Слой оксида алюминия действует как жертвенный барьер: он корродирует в первую очередь, предотвращая деградацию основного сплава. В программах технического обслуживания и ремонта (MRO), управляемых крупными парками турбин, алюминидные покрытия на направляющих лопатках статора являются стандартной спецификацией, поскольку их можно удалить и нанести повторно при капитальном ремонте без изменения геометрии профиля лопатки — при условии, что исходный материал основы находится в пределах допусков.
Тем не менее, алюминидные покрытия демонстрируют оптимальную эффективность на высокотемпературных ступенях компрессора, где окисление сопутствует коррозии. На низкотемпературных передних ступенях, подвергающихся преимущественно влажной коррозии и хлоридной атаке, термические напыленные покрытия могут обеспечить более целенаправленную защиту.
Термические напыленные покрытия (HVOF и плазменное напыление)
Покрытия, наносимые методом высокоскоростного кислородно-пламенного напыления (HVOF) и плазменного напыления, формируют плотный, хорошо адгезионный слой покрытия на поверхности лопаток направляющего аппарата без механизма диффузии, характерного для алюминидных обработок. Распространённые материалы для покрытий включают карбид вольфрама (WC), композит WC-Co(Cr), карбид хрома (Cr₃C₂) и сплавы Stellite; выбор материала зависит от того, является ли основной угрозой эрозия, коррозия или оба этих фактора.
Для лопаток направляющего аппарата, эксплуатируемых в течение длительного времени в эрозионных и коррозионных средах — например, на промышленных электростанциях, забирающих воздух с твёрдыми частицами — покрытия HVOF на основе WC-Co(Cr) обеспечивают высокую твёрдость в сочетании с коррозионной стойкостью. Исследования термически напыляемых покрытий подтверждают, что карбидные покрытия обеспечивают превосходную износостойкость и коррозионную стойкость благодаря высокой твёрдости и химической стабильности керамической фазы в металлической связующей матрице.
Критический параметр применения для проверки: толщина покрытия должна составлять не менее 0,02 мм (20 мкм) для обеспечения стабильной защиты. Покрытия, толщина которых ниже этого порога, демонстрируют трещины и разрывы, что значительно снижает устойчивость как к эрозии, так и к коррозии. При восстановлении изношенных лопаток направляющего аппарата покрытия, нанесённые методом HVOF, позволяют восстановить геометрические размеры и одновременно повысить стойкость поверхности по сравнению с исходным неокрашенным состоянием.
Хроматные конверсионные покрытия
Хроматные превращённые покрытия — это более экономичный вариант, применяемый к компонентам из алюминиевых сплавов и некоторым поверхностям из нержавеющей стали для формирования тонкой коррозионностойкой плёнки. Их часто используют на корпусных деталях компрессора и платформах лопаток направляющего аппарата, а не на профильных участках лопаток, поскольку такое покрытие обеспечивает достаточную защиту для неаэродинамических поверхностей с низким уровнем механического износа при контакте.
Для аэродинамических поверхностей направляющих лопаток статора, предназначенных для длительной эксплуатации, хроматное превращение само по себе, как правило, недостаточно. Оно обеспечивает удовлетворительную защиту в умеренных условиях, однако обладает ограниченной стойкостью к воздействию хлоридов, высокой влажности и ударному воздействию абразивных частиц. Если его применяют на направляющих лопатках статора, то обычно в качестве грунтовочного слоя под дополнительную систему покрытий, а не как самостоятельную обработку.
Полимерные и эпоксидные покрытия
Полимерные покрытия, включая коррозионностойкие эпоксидные системы, используются на некоторых направляющих лопатках компрессора в тех условиях эксплуатации, где применение неметаллической барьерной защиты является целесообразным. Такие покрытия обеспечивают барьер против влаги и химических веществ, однако их применение ограничено диапазоном рабочих температур, долговечностью адгезии при вибрации, а также стойкостью к механическим повреждениям от ударного воздействия частиц.
При оценке на основе опыта полимерные покрытия на статорных лопатках компрессора демонстрируют удовлетворительные эксплуатационные характеристики в более чистых средах — в газовых турбинах, работающих на природном газе с сухим входящим воздухом, — однако в морских или прибрежных установках проявляют раннее разрушение из-за совместного воздействия термических циклов и влажности, что со временем ухудшает адгезию. Такие покрытия лучше подходят для применений, где их можно легко осматривать и наносить повторно через регулярные интервалы, а не полагаться на них в течение длительных периодов между капитальными ремонтами.
Как выбрать правильную обработку для вашего применения
Наиболее распространённой ошибкой при выборе антикоррозионных покрытий является применение покрытия, хорошо зарекомендовавшего себя в одной среде, к турбине, эксплуатируемой в совершенно иной среде. Правильной отправной точкой служит эксплуатационная среда, а не технический паспорт продукта.
- Морские или прибрежные среды с воздухом, насыщенным солью: Алюминидные покрытия или покрытия из карбида вольфрама с кобальтом (хромом), нанесённые методом высокоскоростного газопламенного напыления (HVOF), обеспечивают требуемую стойкость к хлоридной коррозии; полимерные покрытия в одиночку, как правило, недостаточны для длительных интервалов эксплуатации.
- Промышленные среды с комбинированным воздействием твёрдых частиц и влажности: Покрытия из карбидов, нанесённые методом HVOF, эффективно противостоят как эрозии от твёрдых частиц, так и коррозии от влаги; толщина покрытия должна быть подтверждена на уровне не ниже минимального значения — 0,02 мм.
- Чистые входные среды (очищенный воздух, низкая влажность): Диффузионные алюминидные покрытия или полимерные системы с хроматным грунтом могут оказаться достаточными; при этом более дешёвые варианты становятся экономически обоснованными, если интервалы замены короткие.
- Восстановление лопаток после длительной эксплуатации с уже имеющимся износом: Для восстановления геометрических размеров в сочетании с улучшенной защитой поверхности предпочтительны покрытия, нанесённые методом HVOF; повторное нанесение алюминидного покрытия допустимо, если результаты дефектоскопического контроля подтверждают, что основной материал остаётся в пределах допустимых эксплуатационных параметров.
Сертификация материала имеет такое же значение, как и тип покрытия, для лопаток статора, эксплуатируемых в течение длительного срока. Покрытия, нанесённые без документированных параметров процесса, записей по партиям или подтверждения толщины покрытия, сложно оценить при следующем интервале осмотра и создают неопределённость при оценке оставшегося срока службы. Требование предоставить сертификаты на материал и данные по контролю покрытий в составе поставки или капитального ремонта — это не бюрократическая формальность, а базовый элемент уверенного планирования жизненного цикла.
Сравнение вариантов обработки в таблице
| Тип обработки | Подходящая среда эксплуатации | Ключевое преимущество | Ограничение |
|---|---|---|---|
| Алюминидное (диффузионное) | Высокотемпературные ступени, умеренная коррозия | Снимаемое, повторно наносимое, отработанный процесс технического обслуживания и ремонта | Менее эффективно в средах, насыщенных исключительно хлоридами и влагой |
| HVOF (WC, Stellite) | Эрозионное + коррозионное воздействие, восстановление | Высокая твёрдость, значительная толщина, способность к восстановлению | Более высокая стоимость, специализированное оборудование |
| Хроматное покрытие | Поверхности платформы/корпуса с низким износом | Низкая стоимость и быстрое нанесение | Не подходит в качестве самостоятельного решения для длительной эксплуатации лопаток аэродинамического профиля |
| Полимер/эпоксид | Чистый вход, короткие интервалы | Влагозащитный барьер, простое повторное нанесение | Ограничения адгезии в условиях циклических термических нагрузок |
Заключение
Для лопаток статора, используемых в течение длительного срока службы, антикоррозионная обработка поверхности — это не косметическая спецификация. Она напрямую определяет, достигнет ли лопатка следующего запланированного капитального ремонта или потребует внеплановой замены. Диффузионные алюминиевые покрытия остаются отраслевым стандартом для защиты компрессора от коррозии и имеют хорошо отработанный цикл технического обслуживания и ремонта (MRO) — удаление и повторное нанесение. Термическое напыление методом высокоскоростного кислородно-воздушного горения (HVOF) обеспечивает более прочную альтернативу в эрозионных или химически агрессивных средах, а также позволяет восстанавливать изношенные лопатки до пригодных для эксплуатации размеров с улучшенной стойкостью поверхности.
Ключевым изменением в планировании долгосрочного технического обслуживания является переход от вопроса «какое покрытие доступно» к вопросу «какое покрытие соответствует входной среде данной турбины и целевому интервалу между капитальными ремонтами». Выбор покрытия на таком уровне — с подтверждённой толщиной, документированными сертификатами материала и данными контроля — стабильно превосходит универсальную обработку, применяемую без обоснования, учитывающего конкретные условия эксплуатации.
Если вы приобретаете направляющие лопатки статора или оцениваете варианты поверхностной обработки для программы технического обслуживания компрессора, сотрудничество с поставщиком, предоставляющим как документацию по технологическому процессу нанесения покрытий, так и протоколы размерного контроля, даёт вам основу прослеживаемости, которой обычно не хватает программ реактивного технического обслуживания.