 EN

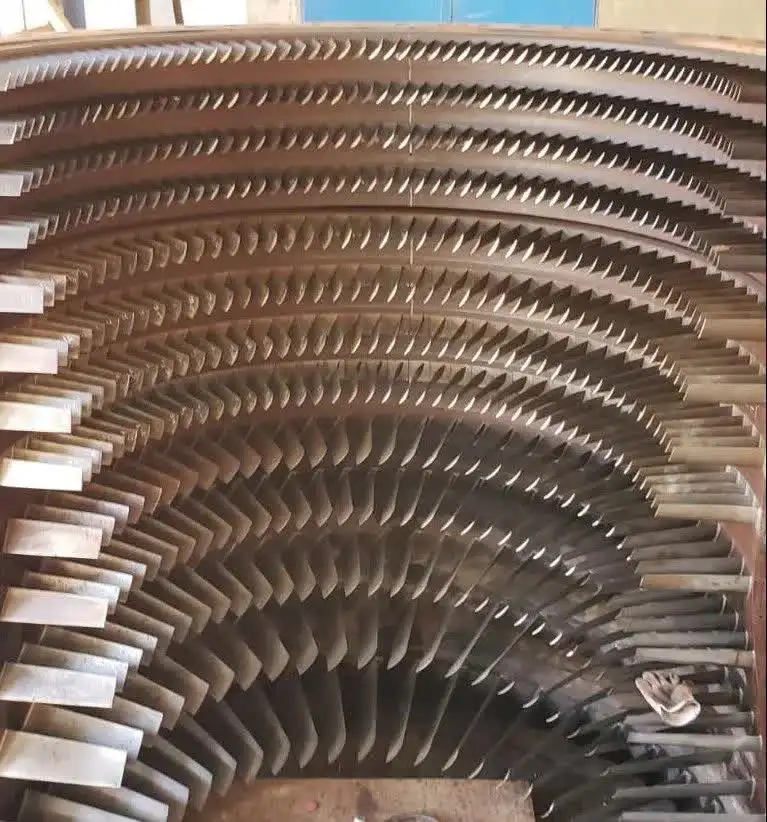
Jaké povrchové protikorozní úpravy jsou vhodné pro lopatky statoru určené k dlouhodobému použití?
Při údržbě kompresoru plynové turbíny se při prohlížení záznamů o přepracování opakovaně vyskytuje jedna otázka: proč je nutné některé lopatky statoru po 20 000 provozních hodinách vyměnit, zatímco jiné ukazují minimální opotřebení i po 40 000 hodinách? Ve většině případů je odpověď závislá na přípravě povrchu a výběru povlaku ještě před tím, než lopatka vstoupí do provozu. Pokud máte již dlouhodobě používané lopatky statoru nebo plánujete ochranu nové sady, je důležitější pochopit, která povrchová protikorozní úprava skutečně vydrží, než je počáteční náklad na samotné zařízení.
Statorové lopatky jsou umístěny v proudové dráze kompresoru a jsou vystaveny nasávanému vzduchu, který může obsahovat vlhkost, sůl, sírové sloučeniny a průmyslové částice – v závislosti na provozním prostředí. Postupně tyto látky napadají nechráněný nebo nedostatečně povlakovaný kov, což vede k vzniku jamkování, zvýšení drsnosti povrchu a ztrátě profilu; to vše snižuje aerodynamickou účinnost a urychluje další opotřebení. Výběr správného protikorozního povlaku ještě před delším provozem – a ověření jeho správné specifikace – patří mezi nejjasnější způsoby, jak přejít od reaktivní výměny k předvídatelnému řízení životního cyklu.
Proč jsou statorové lopatky zvláště zranitelné
Lopatky statoru kompresoru pracují za podmínek, které kladou vyšší nároky na ochranu proti korozi, než si mnozí představují. Na rozdíl od lopatek turbínového horkého úseku, kde je hlavním rizikem tepelná oxidace, jsou lopatky statoru kompresoru vystaveny nižším teplotám, ale zároveň vyššímu obsahu vlhkosti nebo chemicky aktivního vzduchu. U elektrárenských a průmyslových turbín provozovaných v pobřežních oblastech nebo ve vlhkém vnitrozemí může docházet k usazování soli a korozi vyvolané chloridy (pitting) již během prvních několika tisíc provozních hodin, pokud není povrch chráněn vhodným povrchovým zpracováním.
Nejčastěji používané materiály pro lopatky statoru kompresoru (titanové slitiny a nerezové oceli v nižších stupních, slitiny na bázi niklu v pozdějších stupních) mají uspokojivou základní odolnost proti korozi, avšak nejsou přirozeně odolné vůči konkrétní chemické složce průmyslového a pobřežního nasávacího prostředí. To, co základní kov nezabrání, musí zajistit povrchová úprava.
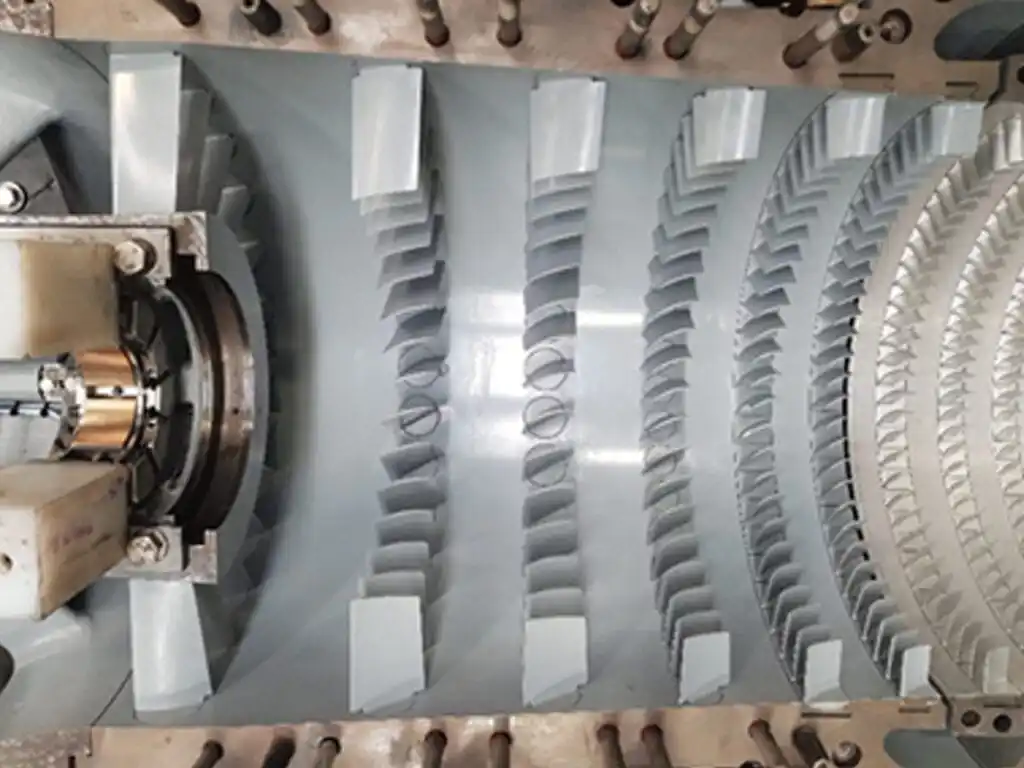 Termická stříkací protikorozní vrstva aplikovaná na statorovou lopatku kompresoru – jedna z několika metod povrchové úpravy používaných pro dlouhodobou provozní ochranu.
Hlavní možnosti protikorozního ošetření pro dlouhodobé použití
Aluminidové difuzní povlaky
Aluminidové povlaky, aplikované prostřednictvím balené cementace nebo chemického výparného usazování (CVD), patří mezi nejzavedenější povrchové úpravy pro statorové a tryskové lopatky kompresoru. Povlak se difunduje do povrchu základního kovu a vytváří mezikovovou vrstvu tvořící oxid hlinitý, která poskytuje odolnost proti oxidaci i korozí. US patent US6131800A tento přístup konkrétně popisuje pro statorové lopatky plynových turbín, čímž potvrzuje průmyslovou platnost této metody.
Pro aplikace s dlouhou životností jsou obětavé aluminidové povlaky zvláště vhodné. Vrstva oxidu hlinitého působí jako obětavá bariéra: koroduje preferenčně, místo aby dovolila degradaci podkladové slitiny. V programech údržby, oprav a přepravy (MRO) pro správu rozsáhlých flotil turbín jsou aluminidové povlaky na statorových lopatkách standardní specifikací, protože je lze během přepracování odstranit a znovu nanést bez změny rozměrů profilu lopatky, za předpokladu, že původní podkladový materiál je v tolerancích.
Nicméně aluminidové povlaky dosahují optimálního výkonu ve vysokoteplotních kompresorových stupních, kde se oxidace vyskytuje současně s korozí. V nízkoteplotních předních stupních, které jsou vystaveny především vlhké korozí a útoku chloridů, mohou poskytnout cílenější ochranu povlaky nanášené tepelným stříkáním.
Povlaky nanášené tepelným stříkáním (HVOF a plazmové stříkání)
Nanášení povlaků metodou stříkání vysokorychlostním kyslíkovým palivem (HVOF) a plazmového stříkání vytváří na povrchu statorových lopatek hustou, pevně přilnavou vrstvu povlaku bez difuzního mechanismu aluminidových úprav. Mezi běžné materiály pro povlaky patří karbid wolframu (WC), kermet WC-Co(Cr), karbid chromu (Cr₃C₂) a slitiny Stellite, které se vybírají podle toho, zda je hlavním rizikem eroze, koroze nebo obojí.
U statorových lopatek dlouhodobě používaných v prostředích s vysokou erozní i korozní zátěží – například v průmyslových elektrárnách nasávajících vzduch obsahující částice – poskytují povlaky HVOF WC-Co(Cr) vysokou tvrdost v kombinaci s odolností proti korozi. Výzkum tepelně stříkaných povlaků potvrzuje, že karbidové povlaky dosahují vynikající odolnosti proti opotřebení i korozi díky vysoké tvrdosti a chemické stabilitě keramické fáze v rámci kovové matrice vaziva.
Kritický provozní parametr k ověření: tloušťka povlaku musí být alespoň 0,02 mm (20 μm), aby zajišťovala spolehlivou ochranu. Povlaky s tloušťkou pod touto mezí vykazují trhliny a nespojitosti, které výrazně snižují odolnost proti erozi i korozí. U obnovy opotřebovaných statorových lopatek mohou povlaky aplikované metodou HVOF obnovit rozměrovou shodu a současně zlepšit povrchovou odolnost ve srovnání s původním nepovlakovaným stavem.
Chromatanové konverzní povlaky
Chromátové konverzní povlaky jsou levnější alternativou aplikovanou na součásti z hliníkových slitin a některé povrchy ze speciálních ocelí, aby vytvořily tenkou korozivzdornou vrstvu. Běžně se používají na části pláště kompresoru a na platformách statorových lopatek spíše než na profilových částech lopatek, protože poskytují dostatečnou ochranu pro neaerodynamické povrchy s nízkým mechanickým opotřebením způsobeným dotykem.
U povrchů profilových částí statorových lopatek určených pro dlouhodobý provoz je chromátová konverzní úprava obvykle nedostatečná. V mírných prostředích funguje uspokojivě, avšak nabízí omezenou odolnost vůči útoku chloridů, vysoké vlhkosti a nárazu abrazivních částic. Pokud se používá na statorových lopatkách, slouží obvykle jako základní nátěr pod další nátěrový systém, nikoli jako samostatná úprava.
Polymerové a epoxidové nátěry
Polymerové nátěry, včetně korozivzdorných epoxidových systémů, se používají u některých statorových lopatek kompresoru v prostředích, kde je praktické použít nekovovou bariérovou ochranu. Tyto nátěry poskytují bariéru proti vlhkosti a chemikáliím, avšak jejich využití je omezeno teplotním rozsahem, trvanlivostí přilnavosti za vibrací a odolností vůči mechanickému poškození způsobenému nárazem částic.
Při posuzování založeném na zkušenostech se polymerové povlaky na statorových lopatkách kompresoru projevují uspokojivý výkon v čistších prostředích – u turbín spalujících zemní plyn s suchým nasávaným vzduchem – avšak v offshore nebo pobřežních provozovnách, kde kombinace tepelného cyklování a vlhkosti postupně narušuje přilnavost povlaku, dochází k jejich ranému poškození. Jsou vhodnější pro aplikace, kde lze povlak běžně kontrolovat a pravidelně obnovovat, nikoli pro aplikace, kde se spoléháme na jeho dlouhodobou odolnost mezi kompletními přepracovkami.
Jak vybrat správnou úpravu pro vaši aplikaci
Nejčastější chybou při výběru protikorozních povlaků je použití povlaku, který se osvědčil v jednom prostředí, pro turbínu provozovanou v zcela odlišném prostředí. Správným výchozím bodem je provozní prostředí, nikoli technický list povlakového produktu.
- Mořská nebo pobřežní prostředí s vodou obsahující sůl: Aluminidové nebo HVOF WC-Co(Cr) povlaky poskytují odolnost vůči chloridům, která je vyžadována; polymerové povlaky samotné jsou obvykle nedostatečné pro dlouhé intervaly provozu.
- Průmyslová prostředí se smíšenými částicemi a vlhkostí: HVOF karbidové povlaky řeší jak erozi způsobenou částicemi, tak korozi způsobenou vlhkostí; tloušťka povlaku by měla být ověřena a měla by dosahovat minimálně 0,02 mm.
- Čistá vstupní prostředí (filtrovaný vzduch, nízká vlhkost): Difuzní aluminidové povlaky nebo polymerové systémy s chromátovým základem mohou být dostačující a levnější možnosti se stávají více odůvodnitelnými, pokud jsou intervaly výměny krátké.
- Obnova dlouhodobě používaných lopatek s existujícím opotřebením: HVOF povlaky jsou preferovány pro obnovu rozměrů v kombinaci s vylepšenou ochranou povrchu; aluminid lze znovu nanést, pokud kontrola po odstranění povlaku potvrdí, že podklad je stále v provozuschopném stavu.
Certifikace materiálu je stejně důležitá jako typ povlaku pro statorové lopatky v dlouhodobém provozu. Povlaky aplikované bez zdokumentovaných parametrů procesu, dávkových záznamů nebo ověření tloušťky povlaku je obtížné vyhodnotit při dalším kontrolním intervalu a zvyšují nejistotu při posuzování zbývající doby životnosti. Požadavek na certifikaci materiálu a data z inspekce povlaku jako součást dodacího nebo přepracovatelského balíčku není byrokratickým krokem – je to základ pro jisté plánování životního cyklu.
Porovnání možností úpravy na první pohled
| Typ úpravy | Vhodné prostředí | Hlavní výhoda | Omezení |
|---|---|---|---|
| Aluminid (difúzní) | Vysokoteplotní stupně, mírná koroze | Odstraňitelný, znovu aplikovatelný, osvědčený proces údržby a oprav (MRO) | Méně účinný v prostředích s čistou chloridovou vlhkostí |
| HVOF (WC, Stellite) | Erozní + korozní zatížení, obnova | Vysoká tvrdost, tlustý povlak, schopnost obnovy | Vyšší náklady, specializované zařízení |
| Chromátová konverze | Plochy platformy/pláště s nízkým opotřebením | Nízká cena, rychlá aplikace | Nepoužitelné jako samostatné řešení pro dlouhodobý provoz lopatek profilu |
| Polymer/epoxid | Čistý vstup, krátké intervaly | Bariéra proti vlhkosti, snadná opakovaná aplikace | Omezení adheze v cyklických teplotních prostředích |
Závěr
U statorových lopatek určených k dlouhodobému provozu není povrchová antikorozní úprava pouze estetickou specifikací. Přímo rozhoduje o tom, zda lopatka dosáhne další plánované generální opravy nebo bude vyžadovat neplánovanou výměnu. Aluminidové difuzní povlaky stále představují průmyslový standard pro obecnou korozní ochranu kompresoru s dobře zavedeným servisním cyklem odstranění a opětovné aplikace. Povlaky nanášené tepelným stříkáním metodou HVOF poskytují robustnější řešení pro prostředí s vysokou erozí nebo chemickou agresivitou a pro obnovu opotřebených lopatek na provozuschopné rozměry se zlepšenou odolností povrchu.
Klíčový posun v plánování dlouhodobé údržby spočívá v přesunu od otázky „jaký povlak je k dispozici“ k otázce „který povlak odpovídá vstupnímu prostředí a cílovému intervalu pro generální opravu této turbíny.“ Výběr povlaku na této úrovni – s ověřenou tloušťkou, dokumentovaným materiálovým certifikátem a daty z kontrol – konzistentně převyšuje výsledky univerzálních povrchových úprav aplikovaných bez specifického odůvodnění pro dané prostředí.
Pokud zakupujete statorové lopatky nebo hodnotíte možnosti povrchové úpravy pro svůj program údržby kompresoru, spolupráce se dodavatelem, který poskytuje jak dokumentaci procesu nanášení povlaku, tak záznamy o rozměrových kontrolách, vám poskytne základ pro stopovatelnost, který obvykle chybí u reaktivních údržbových programů.