 EN

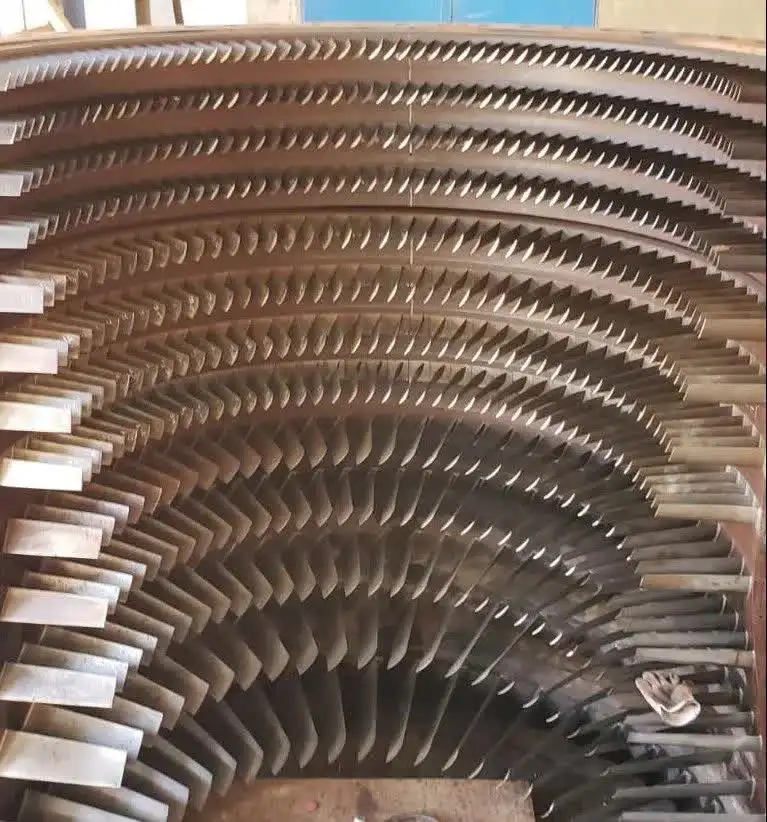
Quel traitement anti-corrosion de surface pour les aubes fixes destinées à une utilisation à long terme ?
Dans la maintenance des compresseurs de turbines à gaz, une question revient régulièrement lors de l’analyse des dossiers de révision : pourquoi certaines aubes statiques doivent-elles être remplacées après 20 000 heures de service, tandis que d’autres présentent une dégradation minimale après 40 000 heures ? Dans la plupart des cas, la réponse tient à la préparation de surface et au choix du revêtement avant même la mise en service de l’aube. Si vous disposez d’aubes statiques déjà utilisées sur le long terme ou si vous envisagez de protéger un nouvel ensemble, il est plus important de savoir quel traitement anti-corrosion de surface résiste effectivement dans le temps que de se concentrer sur le coût initial du matériel.
Les aubes fixes sont situées dans le trajet d’écoulement du compresseur et sont exposées à l’air entrant, qui peut contenir de l’humidité, du sel, des composés soufrés et des particules industrielles, selon l’environnement d’exploitation. Avec le temps, ces éléments attaquent les métaux non protégés ou insuffisamment recouverts, provoquant des piqûres, une rugosité de surface et une perte de profil, ce qui dégrade l’efficacité aérodynamique et accélère l’usure ultérieure. Choisir le revêtement anti-corrosion adapté avant une utilisation prolongée — et vérifier qu’il est correctement spécifié — constitue l’une des méthodes les plus claires pour passer d’un remplacement réactif à une gestion prévisible du cycle de vie.
Pourquoi les aubes fixes sont-elles particulièrement vulnérables
Les aubes fixes de compresseur fonctionnent dans des conditions rendant la maîtrise de la corrosion plus exigeante que beaucoup ne le supposent. Contrairement aux aubes de turbine de la section chaude, où l’oxydation thermique constitue la principale menace, les aubes fixes de compresseur sont soumises à des températures plus basses, mais à une exposition accrue à de l’air chargé d’humidité ou chimiquement actif. Dans les turbines destinées à la production d’énergie ou à un usage industriel, fonctionnant en milieu côtier ou dans des régions intérieures humides, les dépôts de sel et la corrosion localisée induite par les chlorures peuvent débuter dès les premières milliers d’heures d’exploitation, en l’absence de traitement protecteur.
Le matériau le plus couramment utilisé pour les aubes fixes de compresseur (alliages de titane et aciers inoxydables dans les étages inférieurs, alliages à base de nickel dans les étages supérieurs) présente une résistance à la corrosion satisfaisante en condition initiale, mais n’est pas intrinsèquement immunisé contre la chimie spécifique rencontrée dans les environnements industriels ou proches du milieu marin au niveau des prises d’air. Ce que le métal de base ne peut empêcher, le traitement de surface doit le compenser.
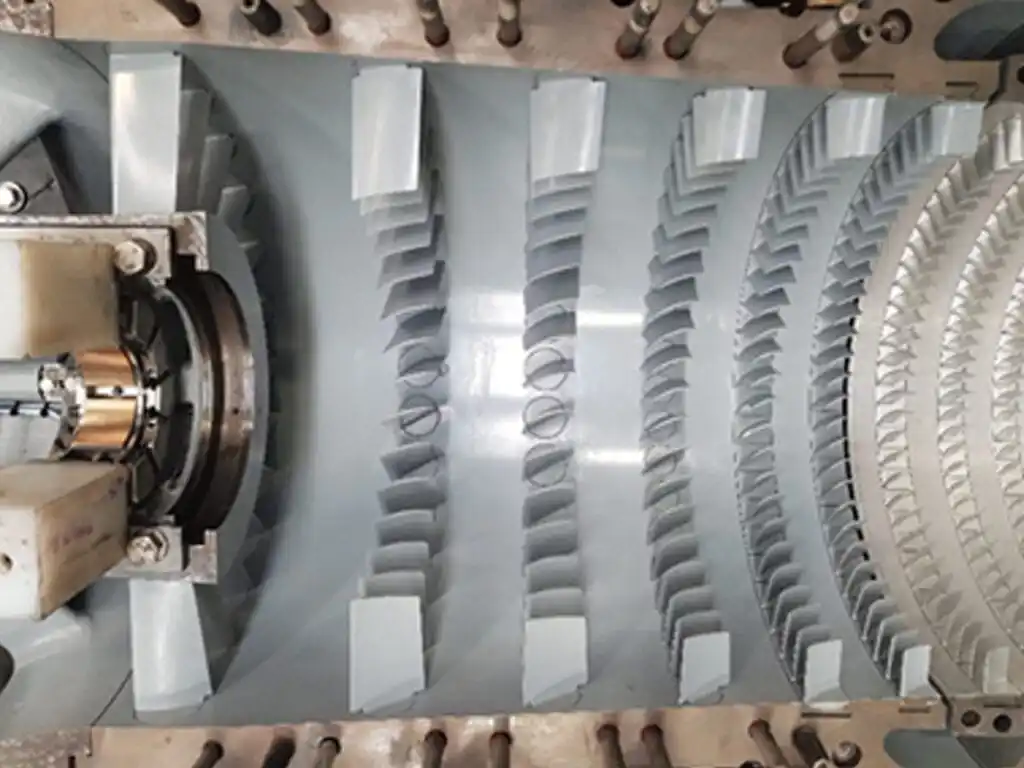 Revêtement anti-corrosion par projection thermique appliqué sur une aube fixe de compresseur – l’une des nombreuses méthodes de traitement de surface utilisées pour assurer une protection durable en service.
Principales options de traitement anti-corrosion pour une utilisation à long terme
Revêtements par diffusion d’aluminium
Les revêtements par diffusion d’aluminium, appliqués par cémentation en masse ou par dépôt chimique en phase vapeur, comptent parmi les traitements de surface les plus éprouvés pour les aubes fixes et les aubes de buse de compresseur. Ce revêtement diffuse dans la surface du métal de base, formant une couche intermétallique générant de l’alumine, qui confère à la fois une résistance à l’oxydation et à la corrosion. Le brevet américain US6131800A décrit précisément cette approche pour les aubes fixes de turbines à gaz, confirmant ainsi sa validation industrielle.
Pour les applications à longue durée de service, les revêtements d’aluminure sacrificiels sont particulièrement pertinents. La couche d’alumine agit comme une barrière sacrificielle : elle se corrode préférentiellement plutôt que de laisser l’alliage du substrat se dégrader. Dans les programmes MRO gérant de grandes flottes de turbines, les revêtements d’aluminure sur les aubes fixes ont constitué une spécification standard, car ils peuvent être décapés et réappliqués lors des révisions sans modification des dimensions du profil aérodynamique, à condition que le substrat d’origine reste dans les tolérances.
Cela dit, les revêtements d’aluminure offrent des performances optimales dans les étages de compresseur à haute température, où l’oxydation coexiste avec la corrosion. Dans les étages avant à basse température, exposés principalement à la corrosion humide et aux attaques chlorées, les options de projection thermique peuvent offrir une protection plus ciblée.
Revêtements par projection thermique (HVOF et projection plasma)
Les revêtements par projection à haute vitesse à l’oxygène (HVOF) et par plasma appliquent une couche dense et fortement adhérente sur la surface des aubes de stator, sans recourir au mécanisme de diffusion des traitements aluminiures. Les matériaux courants pour ces revêtements comprennent le carbure de tungstène (WC), le cermét WC-Co(Cr), le carbure de chrome (Cr₃C₂) et les alliages Stellite, choisis en fonction de la menace principale : érosion, corrosion ou les deux.
Pour les aubes de stator utilisées sur le long terme dans des environnements érosifs et corrosifs — par exemple, dans les centrales électriques industrielles aspirant de l’air contenant des particules — les revêtements HVOF à base de WC-Co(Cr) offrent une dureté élevée combinée à une résistance à la corrosion. Des recherches sur les revêtements projetés thermiquement confirment que les revêtements à base de carbures assurent une excellente résistance à l’usure et à la corrosion grâce à leur haute dureté et à la stabilité chimique de la phase céramique au sein de la matrice liante métallique.
Un paramètre critique d’application à vérifier : l’épaisseur du revêtement doit être d’au moins 0,02 mm (20 μm) afin d’assurer une protection constante. Les revêtements inférieurs à ce seuil présentent des fissures et des discontinuités qui réduisent fortement la résistance à l’érosion et à la corrosion. Pour la remise à neuf des aubes de stator usées, les revêtements HVOF permettent de restaurer la conformité dimensionnelle tout en améliorant simultanément la résistance de surface par rapport à l’état initial non revêtu.
Revêtements par conversion chromate
Les revêtements de conversion au chromate constituent une option moins coûteuse appliquée aux composants en alliage d’aluminium et à certaines surfaces en acier inoxydable afin de former un fin film résistant à la corrosion. Ils sont couramment utilisés sur les composants du carter de compresseur et les plateformes d’aubes de stator, plutôt que sur les sections d’aile, car ils offrent une protection adéquate pour les surfaces non aérodynamiques soumises à une faible usure mécanique par contact.
Pour les surfaces profilées des aubes de stator destinées à une longue durée de service, la conversion chromate à elle seule est généralement insuffisante. Elle offre des performances acceptables dans des environnements modérés, mais sa résistance aux attaques chlorurées, à l’humidité élevée et à l’impact de particules abrasives est limitée. Lorsqu’elle est utilisée sur des aubes de stator, elle sert typiquement de primaire sous un système de revêtement supplémentaire, plutôt que comme traitement autonome.
Revêtements polymères et époxy
Les revêtements polymères, y compris les systèmes époxy résistants à la corrosion, sont employés sur certaines aubes de stator de compresseur dans des environnements où une protection barrière non métallique est envisageable. Ces revêtements constituent une barrière contre l’humidité et les produits chimiques, mais leur utilisation est limitée par leur plage de température d’emploi, la durabilité de leur adhérence en conditions de vibration et leur résistance aux dommages mécaniques causés par l’impact de particules.
Dans les évaluations fondées sur l’expérience, les revêtements polymères appliqués aux aubes fixes de compresseur offrent des performances satisfaisantes dans des environnements plus propres — par exemple, les turbines alimentées au gaz naturel avec de l’air d’admission sec — mais présentent une dégradation précoce dans les installations offshore ou côtières, où la combinaison de cycles thermiques et d’exposition à l’humidité compromet progressivement l’adhérence. Ils conviennent mieux aux applications permettant un contrôle visuel facile et leur réapplication à intervalles réguliers, plutôt que de compter sur leur durabilité sur de longues périodes entre révisions complètes.
Comment choisir le traitement adapté à votre application
Le désaccord le plus fréquent lors de la sélection d’un revêtement anticorrosion consiste à appliquer un revêtement performant dans un environnement donné à une turbine fonctionnant dans un environnement totalement différent. Le point de départ approprié est l’environnement opérationnel, et non la fiche technique du produit de revêtement.
- Environnements marins ou côtiers avec de l’air chargé en sel : Les revêtements à base d’aluminure ou de WC-Co(Cr) appliqués par projection thermique à haute vélocité (HVOF) offrent la résistance au chlorure requise ; les revêtements polymères seuls sont généralement insuffisants pour des intervalles de service prolongés.
- Environnements industriels combinant particules et humidité : Les revêtements carbures appliqués par HVOF répondent simultanément à l’érosion causée par les particules et à la corrosion induite par l’humidité ; l’épaisseur du revêtement doit être vérifiée, et être au moins égale à 0,02 mm.
- Environnements d’admission propres (air filtré, faible humidité) : Les revêtements de diffusion à base d’aluminure ou les systèmes polymères apprêtés au chromate peuvent suffire, et des solutions moins coûteuses deviennent plus justifiables lorsque les intervalles de remplacement sont courts.
- Rénovation de pales utilisées sur le long terme et présentant une usure existante : Les revêtements HVOF sont privilégiés pour le rétablissement dimensionnel combiné à une amélioration de la protection de surface ; l’aluminure peut être réappliquée si l’inspection après décapage confirme que le substrat reste dans les limites admissibles pour le service.
La certification des matériaux est tout aussi importante que le type de revêtement pour les aubes de stator destinées à une utilisation à long terme. Les revêtements appliqués sans paramètres de procédure documentés, sans registres de lots ni vérification de l’épaisseur du revêtement sont difficiles à évaluer lors de la prochaine inspection et génèrent une incertitude quant à l’évaluation de la durée de vie restante. Exiger la certification des matériaux et les données d’inspection des revêtements dans le cadre du lot d’approvisionnement ou de la révision n’est pas une démarche bureaucratique : c’est la base indispensable d’une planification fiable du cycle de vie.
Comparaison des options de traitement en un coup d’œil
| Type de traitement | Environnement approprié | Avantage clé | Limitation |
|---|---|---|---|
| Aluminure (diffusion) | Étages haute température, corrosion modérée | Décapable, réappliquable, procédure MRO éprouvée | Moins efficace dans les environnements humides purs au chlorure |
| HVOF (WC, Stellite) | Érosif + corrosif, réfection | Dureté élevée, épaisseur importante, capacité de restauration | Coût plus élevé, équipement spécialisé |
| Chromatage | Surfaces à faible usure de la plateforme/du boîtier | Faible coût, application rapide | Non adapté en tant que solution autonome pour les profils aérodynamiques destinés à une longue durée de service |
| Polymère/époxy | Entrée propre, intervalles courts | Barrière contre l’humidité, réapplication facile | Limites d’adhérence dans des environnements thermiques cycliques |
Conclusion
Pour les aubes de stator utilisées sur le long terme, le traitement anticrosion de surface n’est pas une spécification cosmétique. Il détermine directement si l’aube atteindra la prochaine révision planifiée ou exigera un remplacement imprévu. Les revêtements par diffusion d’aluminure restent la norme industrielle pour la protection générale contre la corrosion des compresseurs, avec un cycle bien établi de maintenance, réparation et révision (MRO) impliquant le décapage et la réapplication. Les revêtements projetés thermiquement par procédé HVOF constituent une option plus robuste pour les environnements érosifs ou chimiquement agressifs, ainsi que pour la remise à dimension et la restauration des aubes usées afin de les ramener à des tolérances exploitables, avec une résistance de surface améliorée.
Le changement clé dans la planification de la maintenance à long terme consiste à passer de « quelle couche est disponible » à « quelle couche correspond à l’environnement d’admission de cette turbine et à l’intervalle de révision cible ». La sélection d’une couche à ce niveau — avec une épaisseur vérifiée, une certification matérielle documentée et des données d’inspection — donne systématiquement de meilleurs résultats qu’un traitement polyvalent appliqué sans justification spécifique à l’environnement.
Si vous achetez des aubes fixes ou si vous évaluez des options de traitement de surface pour votre programme de maintenance du compresseur, collaborer avec un fournisseur qui fournit à la fois la documentation du procédé de revêtement et les rapports d’inspection dimensionnelle vous assure la traçabilité dont les programmes de maintenance réactive manquent généralement.