 EN

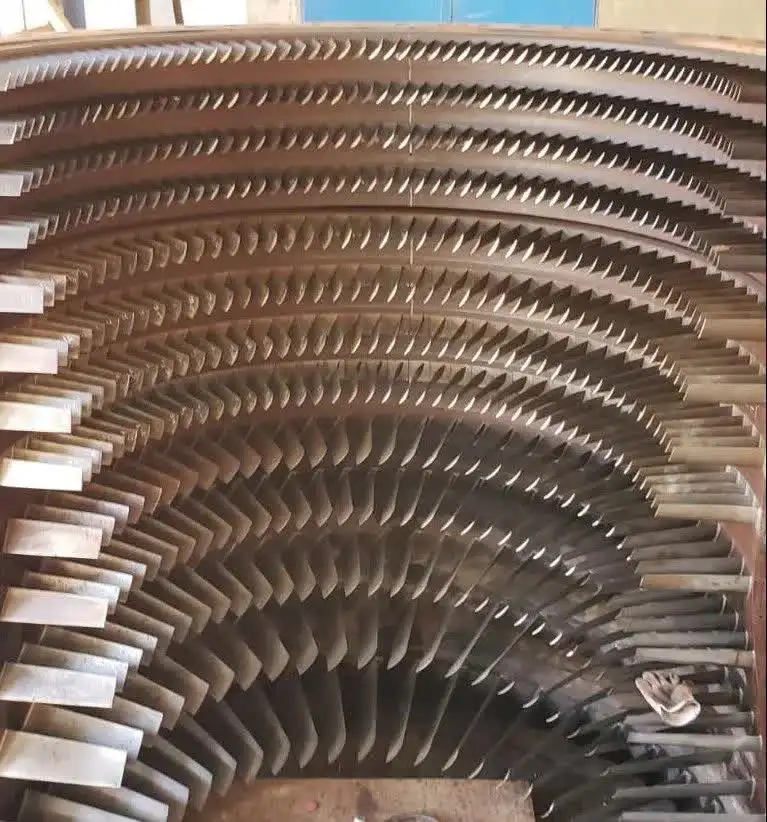
Vilken ytbehandling mot korrosion används för statorklingor i långtidsanvändning?
Vid underhåll av gasbränsleturbiners kompressorer uppstår en fråga återkommande vid granskning av översiktsrapporter för större reparationer: varför måste vissa statorklingor bytas ut efter 20 000 driftstimmar, medan andra visar minimal försämring även efter 40 000? I de flesta fall beror svaret på ytförberedelse och val av beläggning innan klingan ens tas i drift. Om du har statorklingor som använts under lång tid eller planerar skydd för ett nytt set är det viktigare att förstå vilken ytbehandling mot korrosion som faktiskt håller än den ursprungliga kostnaden för utrustningen.
Statorblad sitter i kompressorns flödesbana och utsätts för inkommande luft som kan innehålla fukt, salt, svavelkoppor och industriella partiklar beroende på driftsmiljön. Med tiden angriper dessa ämnen oskyddad eller otillräckligt belagd metall, vilket leder till gropbildning, ytråhet och profilförlust – allt som försämrar aerodynamisk effektivitet och förstärker ytterligare slitage. Att välja rätt korrosionsskyddande beläggning innan långvarig drift – och verifiera att den är korrekt specificerad – är ett av de tydligaste sätten att gå från reaktiv utbyte till förutsägbar livscykelhantering.
Varför statorblad är särskilt sårbara
Kompressorstatorblad arbetar under förhållanden som gör korrosionskontroll mer krävande än många antar. Till skillnad från turbinblad i den heta sektionen, där termisk oxidation är den främsta hotbilden, utsätts kompressorstatorblad för lägre temperaturer men högre exponering för luft fylld med fukt eller kemiskt aktiva ämnen. I kraftverk och industriella turbiner som drivs i kustnära eller fuktiga inlandsmiljöer kan saltavlagring och kloridinducerad punktkorrosion börja redan inom de första tusentalen drifttimmar utan skyddande behandling.
Materialet som oftast används för kompressorstatorblad (titanlegeringar och rostfritt stål i lägre steg, nickellegeringar i senare steg) har en rimlig grundläggande korrosionsbeständighet, men är inte i sig immunt mot den specifika kemien som förekommer i industriella och maritima intagmiljöer. Vad basmetallen inte kan förhindra måste ytbearbetningen hantera.
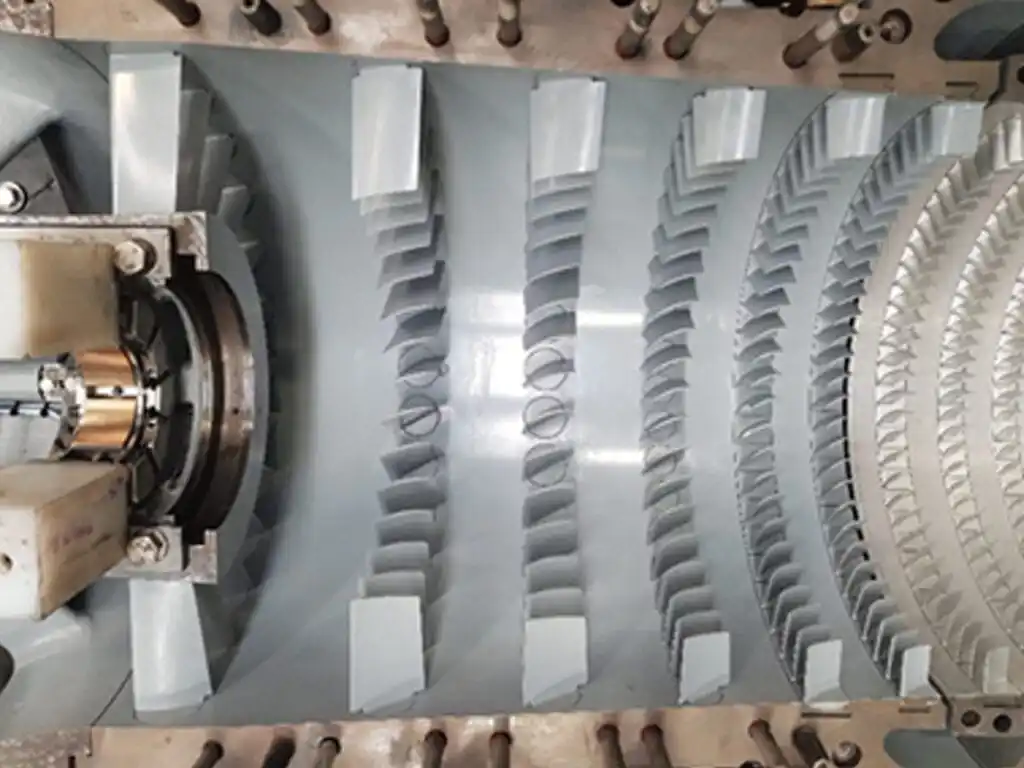 Värmesprutad korrosionsskyddande beläggning applicerad på en kompressors statorklinga – en av flera ytbearbetningsmetoder som används för långtidsdriftsskydd.
Huvudsakliga alternativ för korrosionsskydd vid långtidsanvändning
Aluminidiffusionsbeläggningar
Aluminibeläggningar, som appliceras via packcementering eller kemisk ångdeposition, är bland de mest etablerade ytbearbetningsmetoderna för kompressors statorklingor och munstycksklingor. Beläggningen diffunderar in i basmetalytan och bildar ett intermetalliskt lager som bildar aluminiumoxid och ger både oxidationsskydd och korrosionsskydd. US-patent US6131800A beskriver specifikt denna metod för gasturbiners statorklingor, vilket bekräftar metodens industriella validering.
För applikationer med lång livslängd är offerlager av aluminid särskilt relevanta. Aluminalagret fungerar som ett offerbarriärskikt: det korroderar företrädesvis istället för att tillåta underliggande legering att försämras. I MRO-program för hantering av stora turbinflottor har aluminidbeläggningar på statorklingor varit en standardspecifikation eftersom de kan avlägsnas och återanvändas vid översyn utan att luftfoilprofilen ändras i dimension, förutsatt att den ursprungliga underliggande legeringen ligger inom tolerans.
Det sägs dock att aluminidbeläggningar presterar optimalt i högtemperaturkompressorsteg där oxidation förekommer tillsammans med korrosion. I lågtemperaturfrämre steg som främst utsätts för fuktig korrosion och kloridangrepp kan termiskt sprutade alternativ ge mer målgrupperad skydd.
Termiskt sprutade beläggningar (HVOF och plasma-sprutning)
Hög-hastighets-syre-bränsle (HVOF) och plasma-sprutade beläggningar applicerar ett tätt, väl-bundet beläggningslager på statorkavlens yta utan diffusionsmekanismen hos aluminidbehandlingar. Vanliga beläggningsmaterial inkluderar volframkarbid (WC), WC-Co(Cr)-cermet, kromkarbid (Cr₃C₂) och Stellite-legeringar, valda beroende på om den främsta risken är erosion, korrosion eller bådadera.
För statorkavlar som använts under lång tid i erosiva och korrosiva miljöer – till exempel i industriella kraftverk som suger in luft med partiklar – ger HVOF WC-Co(Cr)-beläggningar hög hårdhet kombinerat med korrosionsmotstånd. Forskning om termiskt sprutade beläggningar bekräftar att karbidbeläggningar uppnår utmärkt slitage- och korrosionsmotstånd genom hög hårdhet och kemisk stabilitet hos den keramiska fasen inom den metalliska bindarmatrisen.
En kritisk applikationsparameter som måste verifieras: beläggningstjockleken bör vara minst 0,02 mm (20 μm) för att säkerställa konsekvent skydd. Beläggningar under denna gräns visar sprickor och olikheter som minskar både erosionsskyddet och korrosionsskyddet avsevärt. För återställning av slitna statorblad kan HVOF-beläggningar återställa dimensionell överensstämmelse samtidigt som ytans motstånd förbättras jämfört med det ursprungliga obelagda tillståndet.
Lämpliga för användning i hushållsutrustning
Kromatkonverteringsbeläggningar är ett billigare alternativ som appliceras på komponenter av aluminiumlegering och vissa ytor av rostfritt stål för att skapa en tunn korrosionsbeständig film. De används vanligtvis på kompressorgårdar och plattformar för statorblad snarare än på luftströmningsprofiler, eftersom beläggningen ger tillräckligt skydd för icke-aerodynamiska ytor där mekanisk slitage på grund av kontakt är lågt.
För vingprofilytor på statorklingor avsedda för lång livslängd är kromatkonvertering ensam i allmänhet otillräcklig. Den fungerar acceptabelt i måttliga miljöer men erbjuder begränsad motstånd mot kloridattacker, hög fuktighet och slitage från partikelimpakt. Om den används på statorklingor är den vanligtvis en grundbeläggning under ett ytterligare beläggningsystem snarare än en självständig behandling.
Polymer- och epoxibaserade beläggningar
Polymerbaserade beläggningar, inklusive korrosionsbeständiga epoxisystem, används på vissa kompressorstatorklingor i miljöer där icke-metallisk barriärskydd är praktiskt. Dessa beläggningar ger en barriär mot fukt och kemikalier men är begränsade av temperaturområde, vidhäftningshållbarhet under vibration och motstånd mot mekanisk skada från partikelimpakt.
Vid erfarenhetsbaserad bedömning fungerar polymerbeläggningar på kompressorstatorblad tillfredsställande i renare miljöer – gasturbiner som drivs med naturgas och torr inluft – men visar tidig försämring i offshore- eller kustnära installationer där kombinerad termisk cykling och fuktexponering påverkar vidhäftningen över tid. De är bättre lämpade för applikationer där beläggningen kan inspekteras och återanvändas enkelt vid regelbundna intervall snarare än att man litar på att den håller under längre tidsperioder mellan större reparationer.
Hur man väljer rätt behandling för ditt användningsområde
Den vanligaste missmatchningen vid val av korrosionsskyddande beläggning är att använda en beläggning som fungerar bra i en miljö på en turbin som drivs i en helt annan miljö. Rätt utgångspunkt är driftsmiljön, inte produktens tekniska datablad.
- Marina eller kustnära miljöer med saltfylld luft: Aluminid- eller HVOF-WC-Co(Cr)-beläggningar ger den kloridbeständighet som krävs; polymerbeläggningar ensamma är vanligtvis otillräckliga för långa serviceintervall.
- Industriella miljöer med blandad partikelförsmutsning och fuktighet: HVOF-karbidbeläggningar hanterar både erosion från partiklar och korrosion från fukt; beläggningstjockleken bör verifieras till minst 0,02 mm.
- Ren luftinmatningsmiljö (filtrerad luft, låg fuktighet): Aluminiddiffusionsbeläggningar eller kromatgrundade polymersystem kan vara tillräckliga, och billigare alternativ blir mer motiverade när utbytesintervallen är korta.
- Återställning av turbinblad som använts under lång tid och redan visar slitage: HVOF-beläggningar är att föredra för dimensionell återställning kombinerat med förbättrad ytbeskyddning; aluminid kan återansättas om inspektion efter avlägsnande av befintlig beläggning visar att underlaget ligger inom godkända gränser.
Materialcertifiering är lika viktig som beläggnings typ för statorklingor som används på lång sikt. Beläggningar som applicerats utan dokumenterade processparametrar, partirekord eller verifiering av beläggnings tjocklek är svåra att utvärdera vid nästa inspektionsintervall och skapar osäkerhet i bedömningen av återstående driftlivslängd. Att begära materialcertifiering och data från beläggningsinspektion som en del av leverans- eller överbottspaketet är inte ett byråkratiskt steg – det är grunden för säker livscykelplanering.
Jämförelse av behandlingsalternativ på ett ögonkast
| Typ av behandling | Lämplig miljö | Nyckelfördel | Begränsning |
|---|---|---|---|
| Aluminid (diffusion) | Högtemperatursteg, måttlig korrosion | Avtagbar, återanvändbar, etablerad MRO-process | Mindre effektiv i ren kloridfuktig miljö |
| HVOF (WC, Stellite) | Erosiv + korrosiv, återställning | Hög hårdhet, tjock, återställande förmåga | Högre kostnad, specialiserad utrustning |
| Kromatering | Ytor med låg slitagegrad på plattform/kapsling | Låg kostnad, snabb applicering | Inte lämplig som enskild lösning för luftfoil med lång livslängd |
| Polymer/epoxy | Ren inlopp, korta intervall | Fuktspärr, lätt att återapplicera | Begränsad vidhäftning i cykliska termiska miljöer |
Slutsats
För statorklingor som används på lång sikt är ytskydd mot korrosion inte en estetisk specifikation. Den avgör direkt om klingan når nästa schemalagda översyn eller kräver oplanerad utbyte. Aluminidiffusionsbeläggningar är fortfarande industristandarden för allmän kompressorkorrosionsskydd med en väl etablerad MRO-process för borttagning och återapplicering. HVOF-termisk spraybeläggning ger ett starkare alternativ för erosiva eller kemiskt aggressiva miljöer samt för återställning av slitna klingor till driftsdugliga mått med förbättrad ytbeständighet.
Den viktigaste förändringen i långsiktig underhållsplanering är att gå från "vilken beläggning finns tillgänglig" till "vilken beläggning passar denna turbinens inluftsmiljö och målomfattning för översyn." Beläggningsval på den nivån – med verifierad tjocklek, dokumenterad materialcertifiering och inspektionsdata – ger konsekvent bättre resultat än allmänna behandlingar som tillämpas utan miljöspecifik motivering.
Om du köper statorklingor eller utvärderar alternativ för ytbearbetning i ditt kompressorunderhållsprogram ger samarbete med en leverantör som både tillhandahåller dokumentation av beläggningsprocessen och dimensionella inspektionsprotokoll dig den spårbarhetsgrund som reaktiva underhållsprogram vanligtvis saknar.