 EN

Jak snížit frekvenci údržby kompresoru plynové turbíny pomocí kvalitních lopatek?
Pokud spravujete nebo provádíte údržbu plynové turbokompresorové turbíny pro výrobu elektrické energie nebo průmyslové použití, již víte, že údržba je zřídka jen položkou rozpočtu – je to spíše závazek, který určuje plánování a spotřebovává rozpočet. Většina provozovatelů pracuje v rámci kontrolních oken stanovených podle ekvivalentních provozních hodin: kontrola spalovacího systému se obvykle provádí po přibližně 8 000 EOH, zatímco hlavní přepracování se blíží po 24 000 EOH nebo přibližně po 800 faktorovaných startech – vždy podle toho, co nastane dříve.
Odpověď na tuto otázku začíná ve většině případů přímo u lopatek kompresoru. Výběr správných odolných lopatek je jedním z nejvýznamnějších nákupních rozhodnutí v rámci programu údržby plynové turbokompresorové turbíny – přesto je tento výběr často považován za běžný nákup komodit, nikoli za inženýrské rozhodnutí.
Proč kvalita lopatek ovlivňuje frekvenci údržby
Kompresorová část plynové turbíny zajišťuje stlačení vstupního vzduchu před tím, než dosáhne spalovací komory. Každé lopatkové kolo v kompresorové části je neustále vystavováno cyklickému aerodynamickému a mechanickému zatížení. V průběhu času tři mechanismy degradace mají tendenci zkrátit efektivní životnost nízkokvalitních lopatek a nutit k neplánované údržbě:
- Povrchové eroze a zašpinění: Částice ve vzduchu, vlhkost a kontaminanty postupně erodují náběžné hrany lopatek a usazují se na jejich povrchu. Čištění kompresoru se doporučuje každých 200 až 500 provozních hodin v typických průmyslových prostředích právě proto, že se zašpinění hromadí a snižuje účinnost stlačování. Lopatky s drsným povrchovým povlakem nebo nedostatečnou ochranou proti erozi zrychlují tento proces hromadění – což vyžaduje častější čištění a rychlejší pokles kompresního poměru mezi hlavními prohlídkami.
- Rozměrová nepřesnost způsobující ztrátu účinnosti: Čepel, jejíž profil profilu křídla odchyluje od výkresové specifikace – i v rámci tolerance, kterou méně přesný dodavatel považuje za přijatelnou – mění vůli na špičce, mění tlakový poměr stupně a snižuje aerodynamickou účinnost. Tato ztráta účinnosti se s časem hromadí. Provozovatelé, kteří provozují programy monitorování výkonu, často pozorují zhoršení tepelného faktoru dříve, než se očekávalo, pokud jsou použity čepele od nedůsledných dodavatelů. Dřívější ztráta účinnosti znamená dřívější zásah.
- Únavové praskliny z důvodu podprůměrného materiálu nebo procesu: Komprese plynových turbín je vystavena vysokocyklové únavě způsobené aerodynamickým buzením a teplotními gradienty během startovacích a zastavovacích cyklů. Lité čepele a kovaniny s nekonzistentní mikrostrukturou jsou více náchylné k vzniku trhlin. Jakmile je trhlina zaznamenána, posune se termín údržby – bez ohledu na aktuální stav počítadla provozních hodin.
Vazba mezi kvalitou lopatky a frekvencí údržby není teoretická. Pokud je lopatka kompresoru slabým článkem, kontrolujete ji podle jejího vlastního plánu, nikoli podle návrhového plánu turbíny.
Co činí lopatku skutečně odolnou
Než se rozhodnete, že levnější lopatka poskytuje stejnou hodnotu, je vhodné se zeptat: skutečně jste kvantifikovali, jaký přínos pro životnost v konkrétním provozním prostředí mají rozměrové tolerance a mikrostruktura materiálu? Z mé zkušenosti s programy údržby, oprav a přepravy (MRO) vyplývá, že odpověď je obvykle ne – a právě tento nedostatek pochopení způsobuje, že nákupní rozhodnutí, která na papíře vypadají jako cenově výhodná, se během dvou až tří let promění v překročení rozpočtu na údržbu.
Několik charakteristik lopatky má měřitelný dopad na dobu, po kterou může kompresor plynové turbíny pracovat mezi zásahy:
Přesně kovaná geometrie lopatky
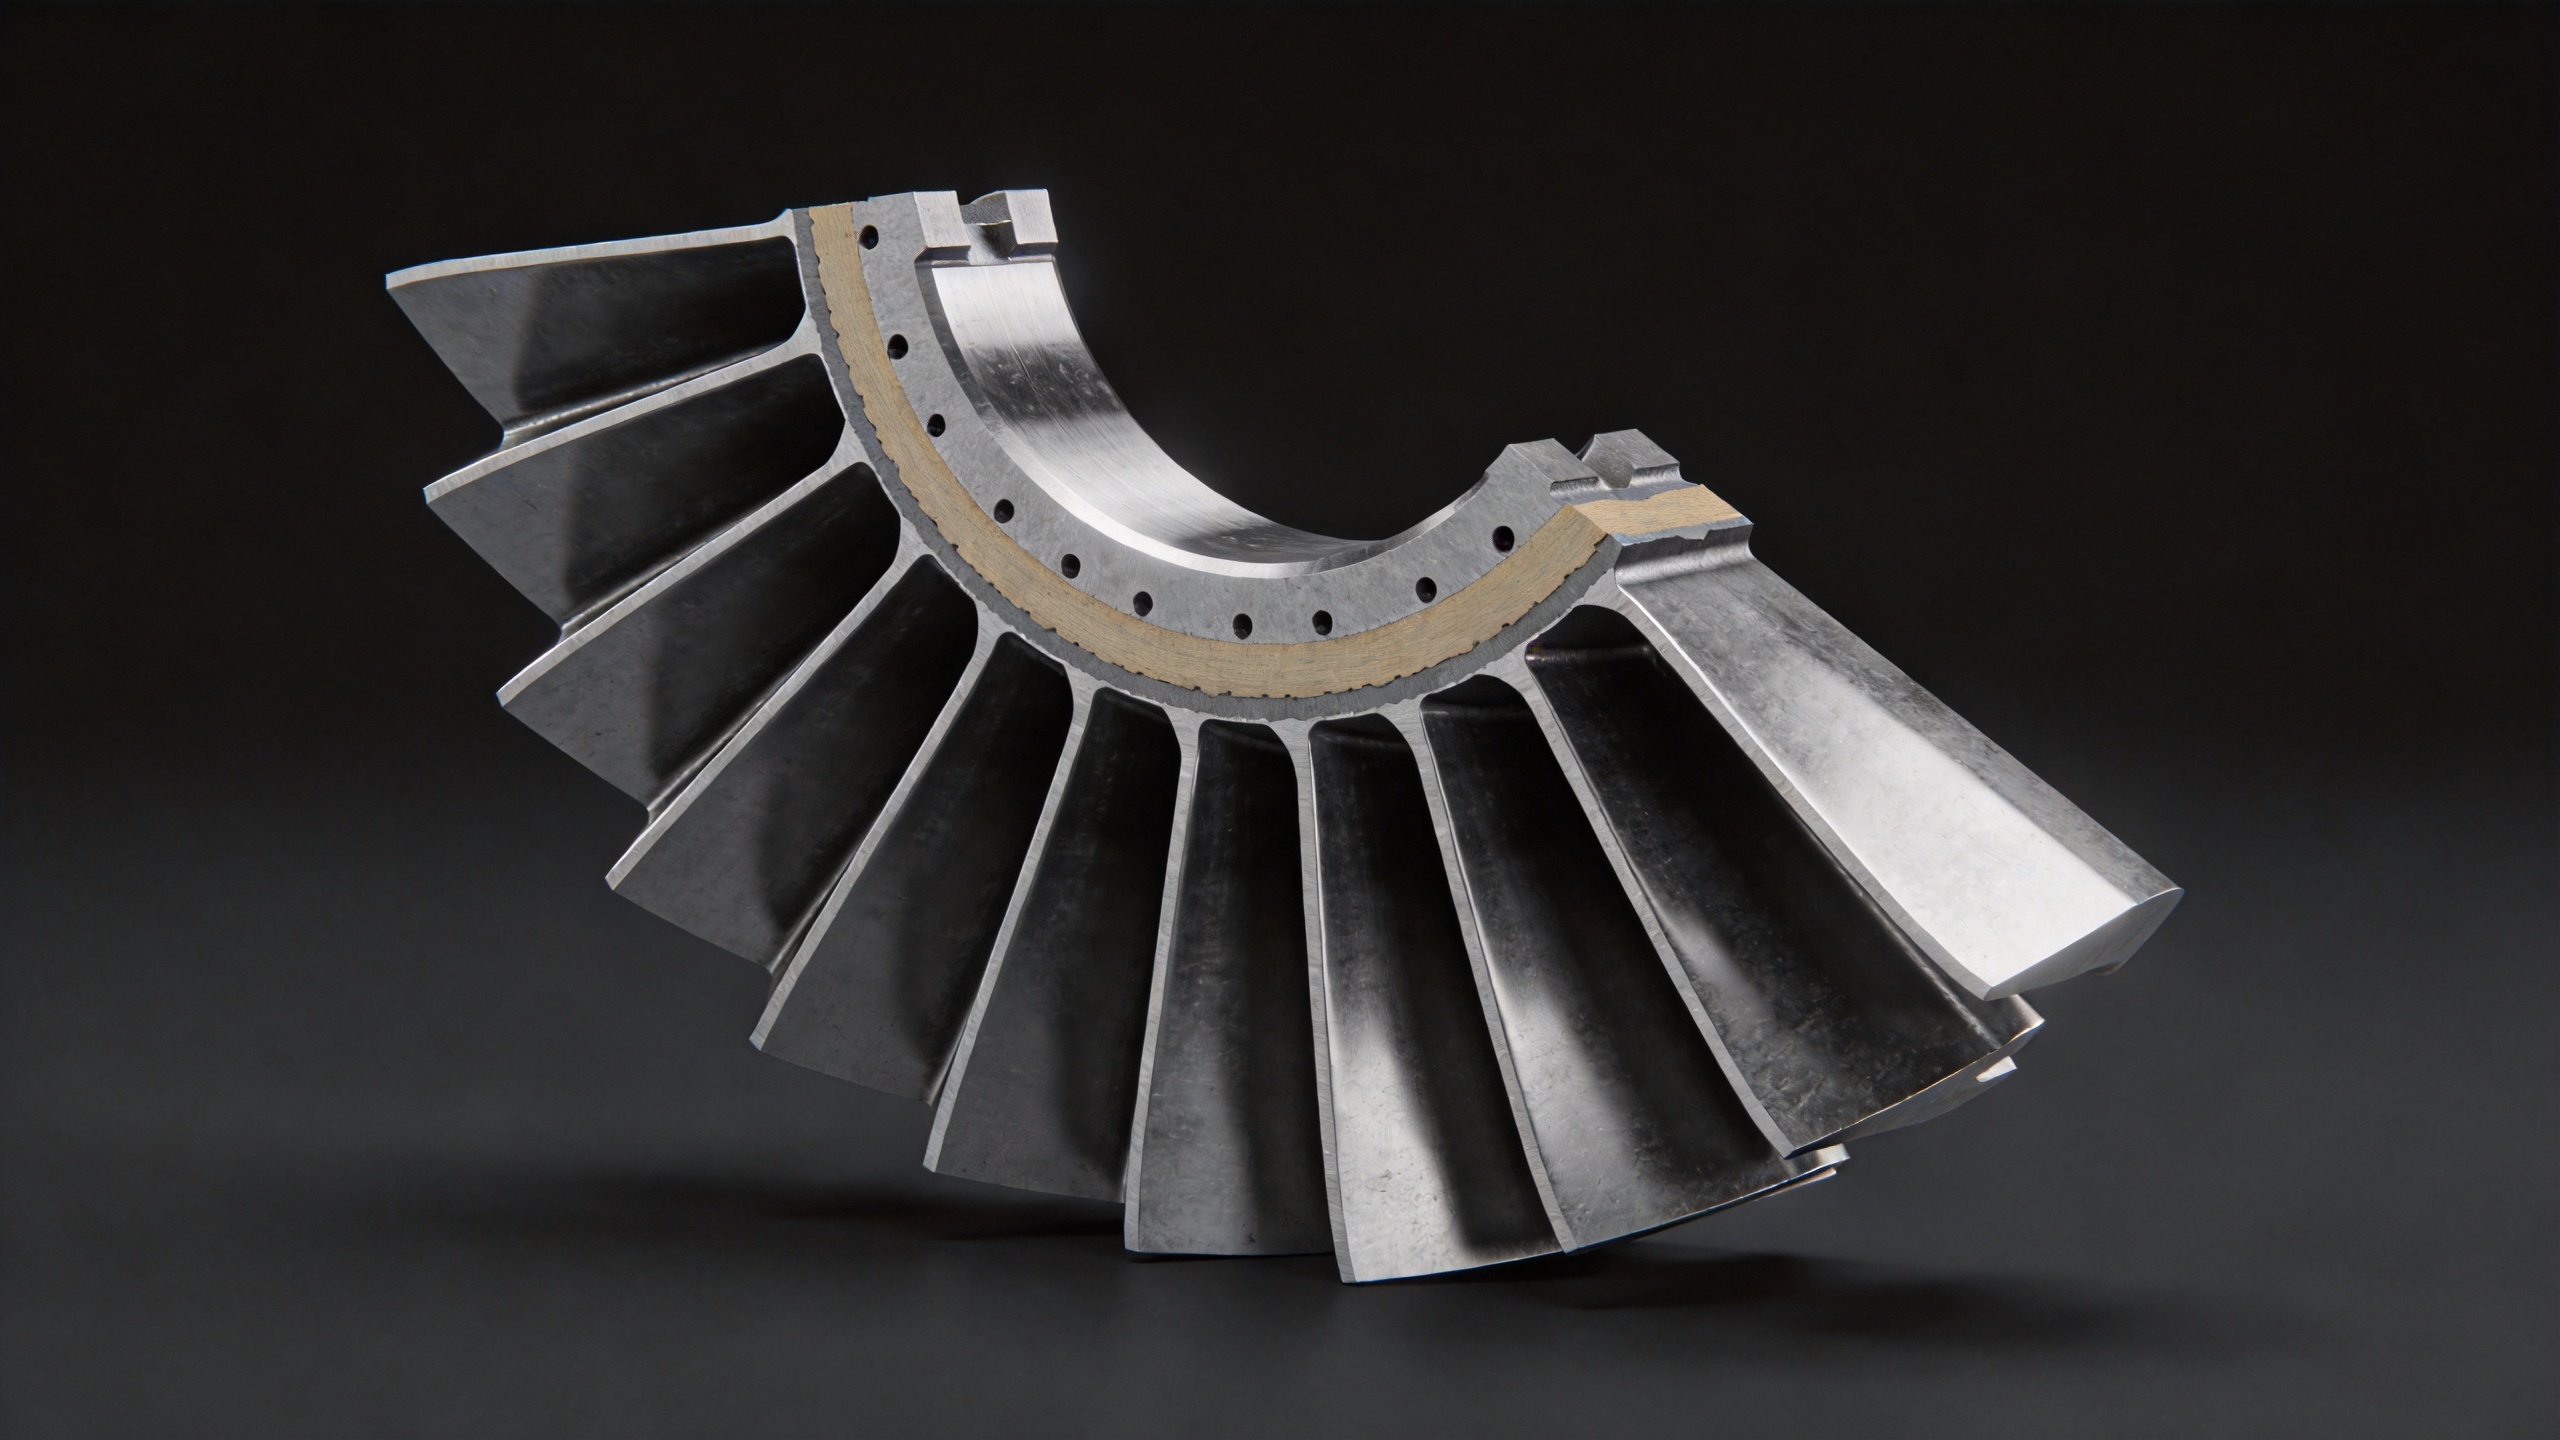
Kované lopatky dominují v kompresorových aplikacích, protože kování vytváří jemnozrnnou strukturu, která odolává cyklické únavě spolehlivěji než litinové alternativy. Kvalita kování se však mezi dodavateli výrazně liší. Přesné kování, které udržuje rozměrové tolerance lopatky v rozmezí 0,1 až 1 mm, zachovává navržený aerodynamický výkon po delší dobu provozu. Pokud délka tětivy, rozpětí a tloušťka lopatky zůstávají v rámci specifikace nejen u prvních vzorků, ale konzistentně i v celých výrobních šaržích, dosahuje kompresorová část delší dobu vyšší účinnosti blízké návrhové hodnotě – což zpožďuje nutnost prohlídky.
Úprava povrchu a ochrana proti erozi
Rozhraní drsnosti na lopatkách kompresoru ovlivňuje jak usazování znečištění, tak vznik únavových trhlin. Po kovářském tváření provedená úprava povrchu a volitelné protierozní nátěry mohou prodloužit interval mezi povinnými čištěními kompresoru a snížit rychlost degradace předních hran v prostředích s vysokým obsahem částic. Toto není univerzální požadavek – pokud se vaše provozní prostředí vyznačuje nízkým obsahem částic, nátěr nemusí významně ovlivnit úvahy týkající se údržby. V podmínkách vysoké prašnosti nebo v pobřežních oblastech s nádechem vzduchu zatíženého solí se výběr nátěru stává přímým rozhodnutím o úsporách v oblasti údržby.
Certifikace materiálů a sledovatelnost šarží
Kvalita materiálu je rozhodující, stejně jako dokumentace. Čepele z titanu a niklových slitin, jejichž mechanické vlastnosti jsou ověřeny certifikací materiálu – s možností sledování tepelné dávky, která každou čepel spojuje s konkrétním kováním – poskytují provozovatelům forenzní schopnost systematického vyšetřování předčasného úbytku výkonu. Bez této dokumentace zůstane problém nekonzistence dávky neviditelný, dokud se čepele začnou porouchávat.
Konzistentní kvalita výroby napříč dávkami
Jedna bezproblémová dodávka nestačí k tomu, aby byl dodavatel spolehlivý. Pro dlouhodobý program úspor na údržbě je klíčová konzistence mezi jednotlivými čepelemi v opakovaných objednávkách. Nejčastější příčinou nepředvídatelných výsledků příjemní kontroly – i tím, že provozovatelé uprostřed provozního cyklu zjistí, že jejich čepele nevykazují očekávaný výkon – je právě nekonzistence mezi dávkami v rámci výrobních běhů u stejného dodavatele. Výroba řízená procesem s dokumentovanými parametry kování je technickým základem spolehlivosti opakovaných objednávek.
Perspektiva celkových nákladů na vlastnictví
Zpočátku se mnoho zakupujících týmů zaměřuje na jednotkovou cenu jako hlavní kritérium pro výběr lopatek. Obvykle je zapotřebí několik zakupovacích cyklů – a jedna či dvě neplánované výpadky nebo události předčasného prohlížení – aby bylo uznáno, že celkové náklady na životní cyklus jsou lepším ukazatelem výkonu.
Uvažujme zjednodušené srovnání. Pokud levnější lopatka kompresoru plynové turbíny vyžaduje během servisního cyklu 24 000 hodin jednu dodatečnou neplánovanou kontrolu, pak náklady spojené s touto událostí – práce, prostoj a ztracený výkon výroby elektřiny či průmyslového procesu – obvykle převýší úspory z nižší jednotkové ceny lopatky – často o faktor tři až pět. Samotná lopatka kompresoru je zřídka nejdražší součástí údržbové události, kterou vyvolá.
Praktický dopad: trvanlivé lopatky s ověřenou rozměrovou přesností, vhodným materiálovým certifikátem a povrchovou kvalitou odpovídající vašemu provoznímu prostředí nejsou nákladem na luxus — jsou nástrojem pro řízení intervalů údržby.
Výběr správného dodavatele lopatek pro váš kompresor plynové turbíny
Při hodnocení dodavatelů lopatek pro váš program údržby, oprav a modernizace (MRO) kompresoru plynové turbíny vezměte v úvahu následující kritéria, která přímo ovlivňují frekvenci údržby:
- Dokumentace rozměrové kontroly: Poskytuje dodavatel pro každou dodávkovou dávku zprávu o rozměrové kontrole, včetně měření klíčových průřezů profilu lopatky? Toto je minimální důkaz, že geometrie lopatky je skutečně ověřována, nikoli pouze deklarována.
- Certifikace materiálu: Je certifikace složení slitiny a mechanických vlastností součástí standardně poskytována s každou dodávkou?
- Důkazy o konzistenci výroby: Může dodavatel prokázat, že rozměry čepelí jsou u opakovaných objednávek udržovány v rámci specifikace, nikoli pouze u prvního vzorku?
- Možnosti povlaků a povrchových úprav: Nabízí dodavatel povlaky proti erozi nebo korozi pro prostředí, kde je znečištění nebo koroze hlavním faktorem degradace?
- Technická podpora před prodejem: Je možné před uzavřením objednávky zkontrolovat váš výkres nebo provozní specifikaci, abychom potvrdili soulad rozměrů a materiálů?
Navi Power Technology se specializuje na přesné kované lopatky kompresoru pro plynové turbíny, přičemž jejich výrobní proces je založen na kování s nízkou přídavkou (rozměrová tolerance 0,1–1 mm) a stopovatelnosti tepelných dávek jako standardu. Naše kovací metoda 1:3 umožňuje snížit náklady na nástroje na jednu součástku a podporuje konkurenceschopné ceny pro programy náhradního servisu (MRO), čímž umožňuje úspory při údržbě bez kompromisů s rozměrovou přesností, která určuje, jak dlouho běží kompresor vaší plynové turbíny mezi nutnými zásahy.
Pokud váš současný program lopatek poskytuje kratší servisní intervaly, než je zamýšleno konstrukcí turbíny, nebo pokud dochází častěji k aktivaci kontrolních opatření, než bylo plánováno, je třeba nejprve zkontrolovat specifikaci lopatek a výběr dodavatele. Trvanlivější lopatka, která je konzistentně vyráběna v požadovaných rozměrových tolerancích, je často jedinou nejúčinnější opatřením ke snížení frekvence údržby z hlediska nákladů pro inženýra zodpovědného za údržbu.
Kontaktujte Navi Power Technology na adrese [email protected] nebo navštivte compressorblade.com abyste prodiskutovali specifikace lopatek pro váš model turbíny a provozní prostředí.