 EN

高品質なブレードを用いてガスタービン圧縮機の保守頻度を低減する方法は?
発電や産業用のガスタービン・コンプレッサを運用または保守管理されている方であれば、保守作業が単なる予算項目ではなく、スケジュール全体を左右し、予算を大きく圧迫する重要な活動であることを、すでにご承知のことでしょう。多くの運用者は、等価運転時間(EOH)に基づいて設定された点検期間内での作業を前提としています。たとえば、燃焼部の点検は通常約8,000 EOH前後で実施され、大規模なオーバーホールは24,000 EOHまたは約800回のファクタード・スタート(換算起動回数)のいずれか早い方で行われます。経験豊富な保守エンジニアが問うのは、「こうした点検間隔が存在するかどうか」ではなく、「その間、計画外の停止を避けながら、これらの間隔まで到達できるかどうか」です。
その答えは、ほとんどの場合、コンプレッサのブレードそのものから始まります。耐久性に優れた適切なブレードを選定することは、ガスタービン・コンプレッサの保守プログラムにおいて、最も影響力のある調達判断の一つです。ところが実際には、この判断がしばしば技術的検討ではなく、単なる汎用品の調達と見なされがちです。
なぜブレードの品質が保守頻度を左右するのか
ガスタービンのコンプレッサ部は、空気を燃焼室に送る前に圧縮する役割を担っています。このコンプレッサ部のすべてのブレードは、連続的な周期的空力および機械的負荷にさらされています。時間の経過とともに、以下の3つの劣化メカニズムが、品質の低いブレードの実用寿命を短縮し、予期せぬ保守作業を強いる要因となります。
- 表面の侵食および汚染(ファウリング): 空気中に浮遊する微粒子、水分、その他の不純物が、ブレードの前縁を徐々に侵食し、ブレード表面に堆積します。典型的な産業環境では、ファウリングによる圧縮効率の低下を防ぐため、通常200~500運転時間ごとにコンプレッサ洗浄が推奨されます。表面粗さが大きいブレードや耐侵食処理が不十分なブレードでは、この堆積速度が速まり、洗浄頻度がさらに高くなるだけでなく、主要点検間の圧縮比の劣化も早まります。
- 寸法誤差による効率低下: 空力プロファイルが図面仕様からわずかにずれているブレード(精度の低いサプライヤーが許容範囲内と判断する程度のずれであっても)は、ティップ・クリアランスを変化させ、段圧力比を変化させ、空力効率を低下させます。この効率低下は時間とともに累積します。性能モニタリングプログラムを実施している運転者は、品質ばらつきのあるサプライヤー製ブレードを使用した場合、熱効率の劣化が予想より早期に進行し始める傾向をしばしば観測しています。効率の早期劣化は、早期の対応を意味します。
- 材質または製造工程の不備による疲労亀裂: ガスタービン圧縮機ブレードは、起動・停止サイクルにおける空力励振および温度勾配によって高周波疲労を受けています。微細組織にばらつきのある鋳造ブレードや鍛造ブレードは、亀裂の発生に対してより感受性が高くなります。一度亀裂が検出されると、運転時間の経過状況に関わらず、保守作業のタイミングが前倒しになります。
ブレードの品質と保守頻度の関係は、単なる理論ではありません。コンプレッサーブレードが弱い部分である場合、タービンの設計に基づく保守スケジュールではなく、ブレードの劣化ペースに合わせた点検を余儀なくされます。
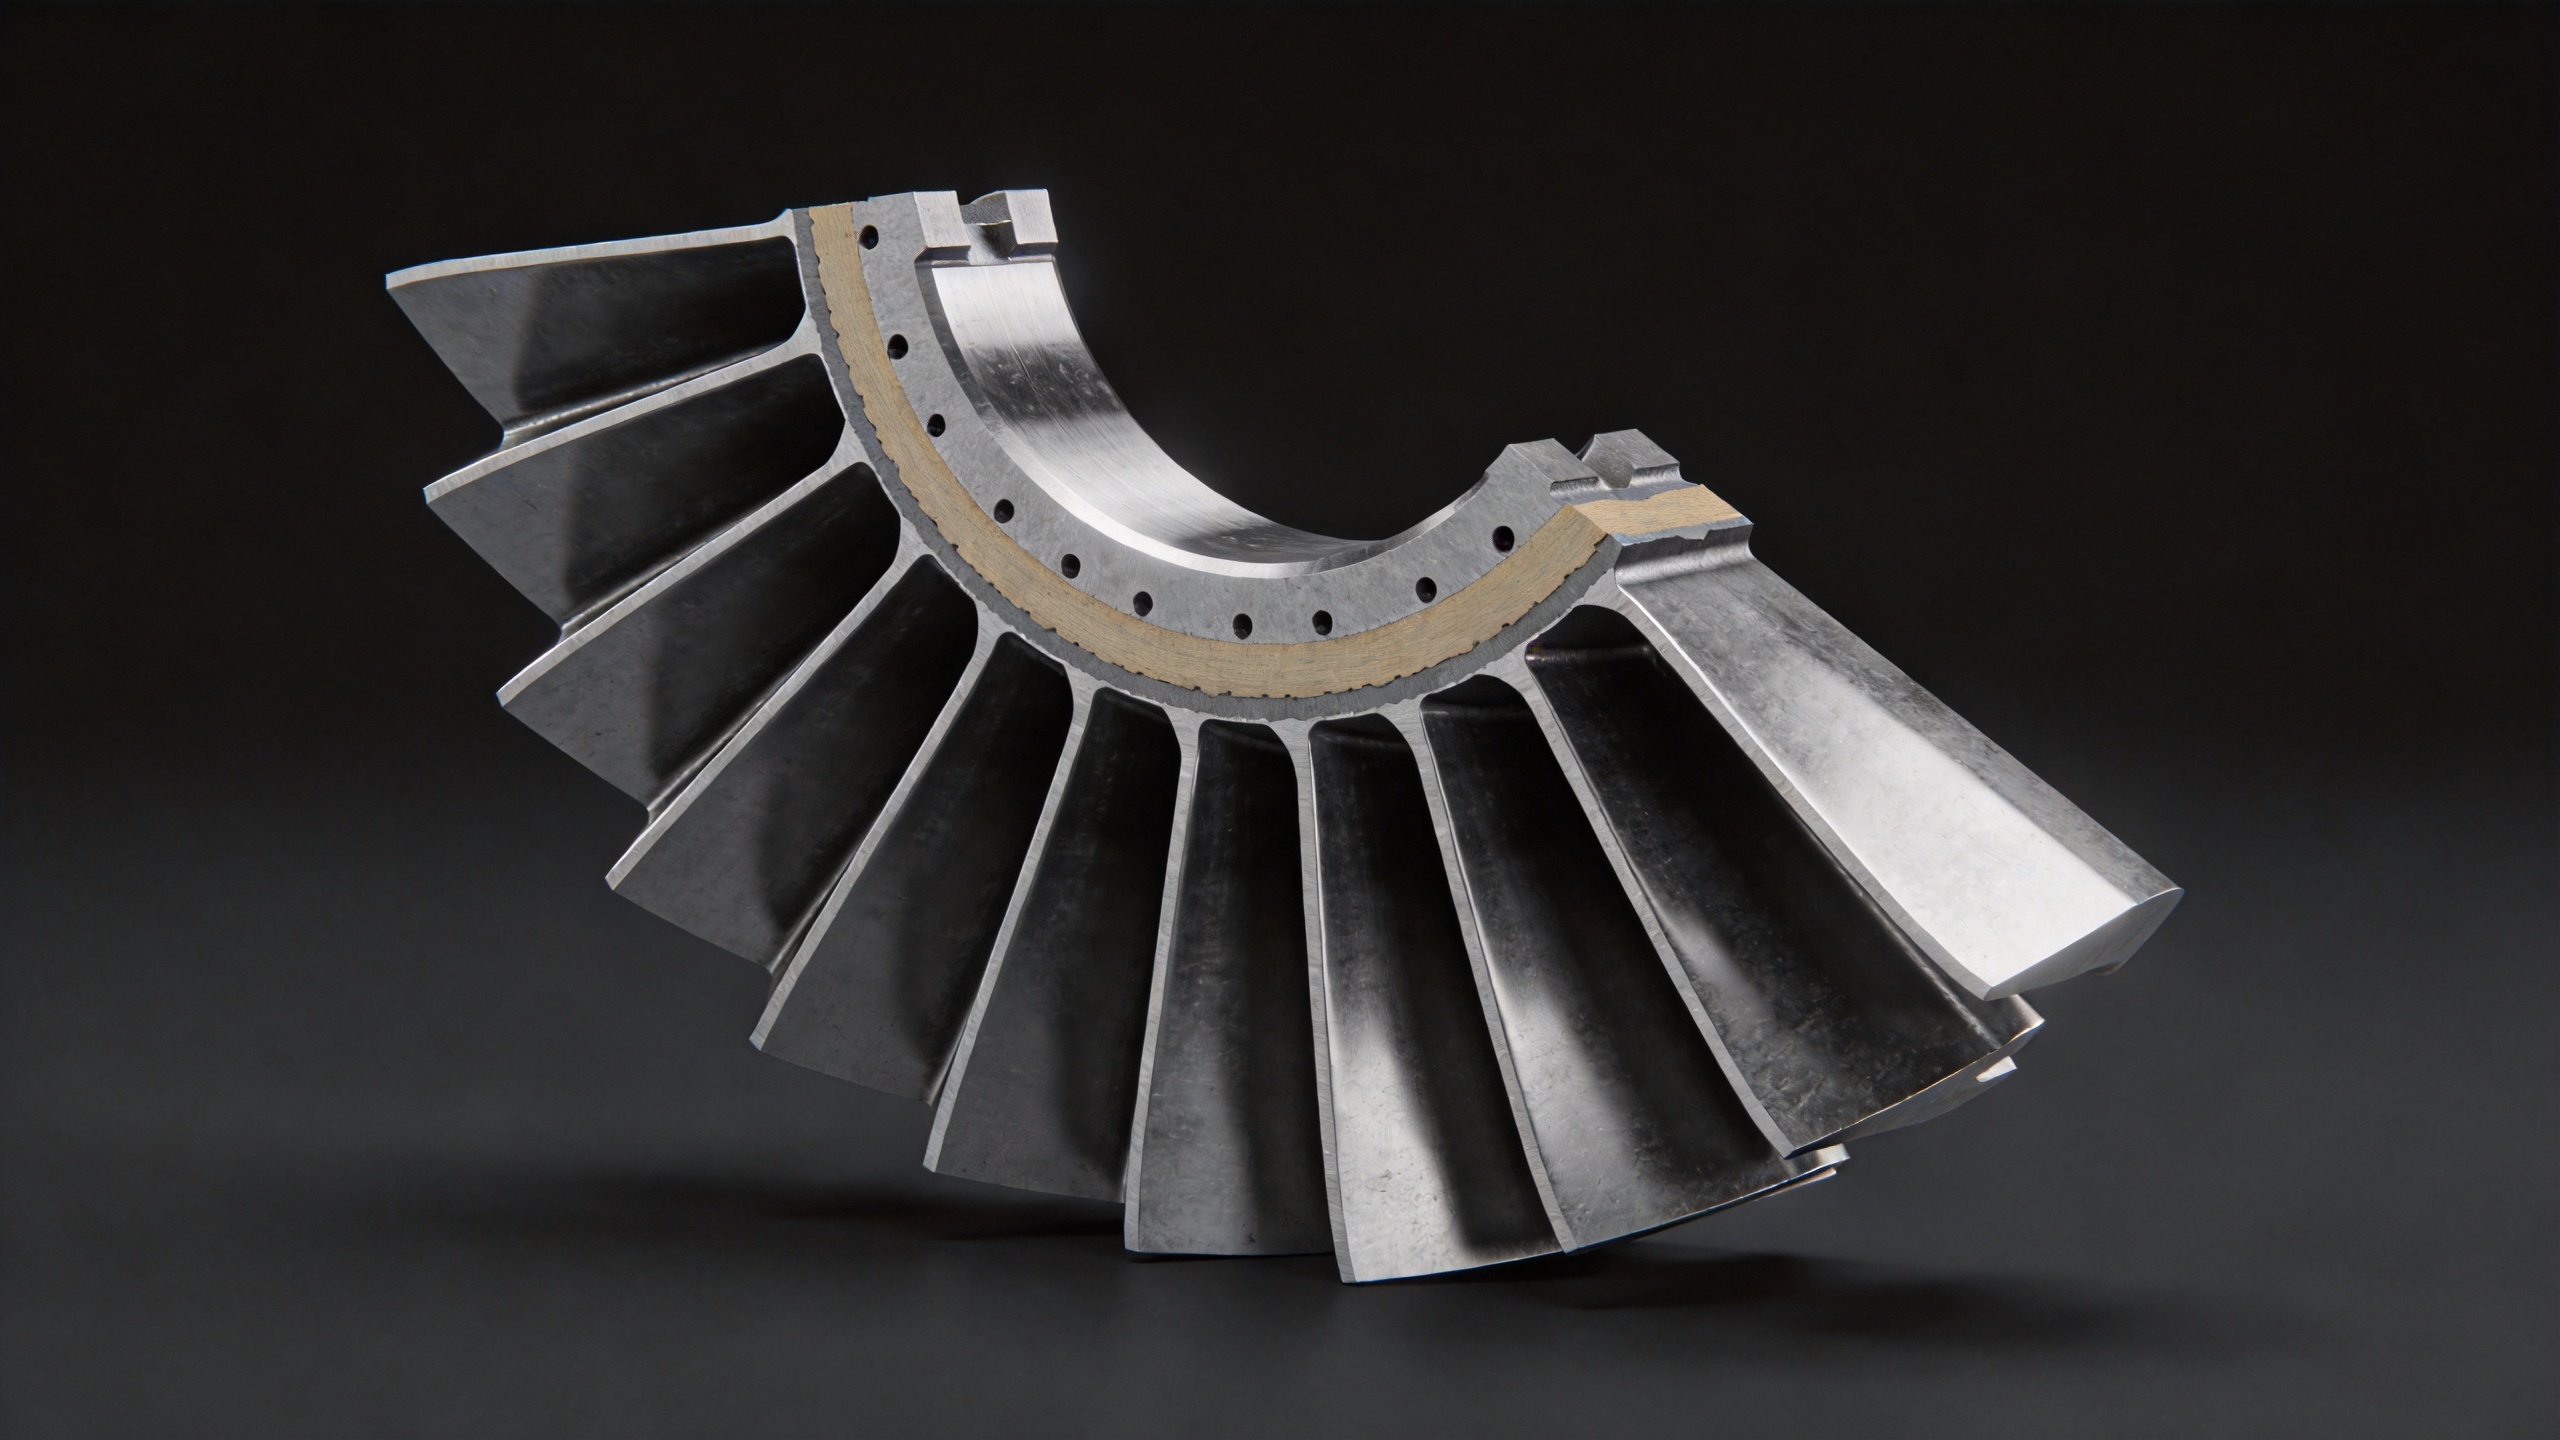
本当に耐久性のあるブレードとは?
安価なブレードが同等の価値を提供すると判断する前に、ぜひご確認ください:ご使用の特定運用環境において、寸法公差や材料の微細構造が実際のサービス寿命にどの程度寄与するか、定量的に評価済みでしょうか? 私がMROプログラムに関わってきた経験では、その答えはほぼ常に「いいえ」です。この理解のギャップこそが、紙面上ではコスト効率が良く見える調達判断が、2~3年のスパンで保守予算の超過につながる原因となります。
ガスタービンコンプレッサーの保守介入間運転時間を左右するブレードの特性には、以下のようなものが明確に確認されています:
高精度鍛造エアフォイル形状
鍛造ブレードは、圧縮機用途で広く採用されています。これは、鍛造によって得られる微細な結晶組織が、鋳造品と比較して繰り返し荷重による疲労破壊に強く、信頼性が高いからです。ただし、鍛造品質はサプライヤー間で大きく異なります。空力形状の寸法公差を0.1~1 mmの範囲内に厳密に制御した「高精度鍛造」を実現すれば、長時間の運転においても設計通りの空力性能を維持できます。ブレードの弦長、スパン、厚さが、初号機だけでなく量産ロット全体で一貫して仕様内に収まることで、圧縮機セクションは設計効率に近い状態をより長期間維持でき、点検時期の遅延につながります。
表面仕上げおよび耐摩耗処理
コンプレッサブレードの表面粗さは、汚れの付着と疲労亀裂の発生の両方に影響を与えます。鍛造後の表面処理および任意の耐摩耗コーティングを施すことで、強制的なコンプレッサ洗浄間隔を延長し、高粉塵環境におけるブレード先端部の劣化速度を低減できます。ただし、これは普遍的な要件ではありません。運転環境が粉塵濃度の低い場合、コーティングを施しても保守計画への影響は限定的です。一方、多塵地帯や塩分を含む吸気を受ける沿岸地域では、コーティングの選択が直接的な保守コスト削減につながります。
材質証明書およびロット追跡性
素材のグレードが重要であると同様に、その証明書類も重要です。チタンおよびニッケル合金製のブレードは、材質証明書によって機械的特性が確認されており、さらに熱処理ロットのトレーサビリティにより、各ブレードをその特定の鍛造工程に正確に紐づけることができます。これにより、運用者は早期劣化の原因を体系的に調査するための「法医学的」な能力を備えることができます。こうした証明書類がなければ、ロット間の品質ばらつきという問題は、ブレードが実際に故障し始めるまで検出されず、目に見えなくなります。
ロット間での生産品質の一貫性
一度の良好な納品が、信頼できるサプライヤーであることを保証するわけではありません。長期的な保守コスト削減プログラムにおいて真に重要なのは、複数回の発注でもブレード単位で品質が一貫していることです。同一サプライヤーによる生産ロット間の品質ばらつきは、入荷検査結果が予測不能になる最も一般的な原因の一つであり、また運用者が稼働中のサイクル途中で、自社のブレードが想定通りの性能を発揮していないことに気づく原因にもなります。鍛造パラメーターが文書化され、工程管理された生産こそが、複数回の発注でも品質を確実に再現する技術的基盤です。
所有コスト(TCO)の視点
当初、多くの調達チームは、ブレード選定の主な基準として単価に注目しがちです。しかし、実際には数回の調達サイクル、および予期せぬ停止や早期点検が1~2回発生した後に初めて、総ライフサイクルコストこそがより適切な性能評価指標であることに気づくことが多いです。
簡略化した比較を考えてみましょう。たとえば、低価格のガスタービン用コンプレッサブレードを採用した結果、24,000時間のオーバーホール周期において予期せぬ点検が1回増加したとします。この点検に伴う人件費、ダウンタイム、および発電・プロセス出力の損失は、通常、ブレード単体の低価格によるコスト削減額を上回ります。その差は、しばしば3倍から5倍にも及びます。実際に、コンプレッサブレード自体は、それが引き起こすメンテナンス作業全体の中で最も高価な部品となることはほとんどありません。
実用的な意味合い:耐久性に優れ、寸法精度が検証済みで、適切な材質証明書を備え、かつ運用環境に適合した表面品質を持つブレードは、高価なオプションではなく、保守間隔の管理を支援するツールです。
ガスタービン・コンプレッサ向けブレード供給業者の選定
ガスタービン・コンプレッサのMRO(保守・修理・オーバーホール)プログラムにおいてブレード供給業者を評価する際は、以下の基準を検討してください。これらは保守頻度という結果に直接影響します。
- 寸法検査記録: 供給業者は、納入ロットごとに、主要なエアフォイル断面の測定値を含む寸法検査報告書を提供していますか?これは、ブレードの形状が単なる主張ではなく、実際に検証されていることを示す最低限の証拠です。
- 材料認証: 各出荷ごとに、合金組成および機械的特性の証明書が標準添付されますか?
- 生産の一貫性を示す証拠: サプライヤーは、初回納入品(ファースト・アーティクル)のサンプルだけでなく、複数回の発注にわたりブレードの寸法が仕様内に維持されていることを実証できますか?
- コーティングおよび表面処理の選択肢: サプライヤーは、付着や腐食が主な劣化要因となる環境向けに、侵食防止または腐食防止用コーティングを提供していますか?
- 技術的な販売前サポート: 発注前に、お客様の図面または運用仕様書をレビューし、寸法および材料の適合性を確認する体制が整っていますか?
ナビ・パワー・テクノロジーは、ガスタービン用の高精度鍛造コンプレッサブレードを専門としており、製造プロセスは低公差鍛造(寸法公差0.1~1 mm)および熱処理ロット単位でのトレーサビリティを標準としています。当社の1~3型の金型を用いた鍛造プロセスにより、部品単価あたりの金型コストを削減し、MRO交換プログラム向けに競争力のある価格設定を実現しています。これにより、ガスタービンコンプレッサの強制点検間隔を延長するために不可欠な寸法精度を損なうことなく、保守コストの削減が可能になります。
現在使用中のブレードが、タービン設計で想定されたサービス間隔よりも短い期間で交換を要している、あるいは計画よりも頻繁に点検が発生している場合、まず検討すべきはブレードの仕様とサプライヤー選定です。適切な寸法公差で一貫して製造される耐久性の高いブレードを採用することは、保守担当エンジニアが実施できる中で、保守頻度の低減という観点から最も費用対効果の高い対策の一つです。
ナビ・パワー・テクノロジーへは、[email protected] までお問い合わせください。または、以下のウェブサイトをご覧ください。 compressorblade.com ご使用のタービンモデルおよび運転環境に応じたブレード仕様について、ご相談ください。