 EN

İyi Kanatlarla Gaz Türbini Kompresörünün Bakım Sıklığını Nasıl Azaltabilirsiniz?
Eğer bir gaz türbini kompresörünü enerji üretimi veya endüstriyel kullanım için yönetiyor veya bakımıyla ilgileniyorsanız, bunun bakımın nadiren yalnızca bir bütçe kalemi olduğunu zaten biliyorsunuz — aksine, bakım, zamanlamayı belirleyen ve bütçeyi tüketen bir taahhütür. Çoğu operatör, eşdeğer işletme saatlerine (EOH) göre belirlenen muayene pencereleri içinde çalışır: Yanma muayeneleri genellikle 8.000 EOH civarında yapılırken, büyük onarımlar 24.000 EOH’ye veya yaklaşık 800 faktörlü başlatmaya yaklaşır; bu iki değerden hangisi önce gelirse o geçerlidir. Tecrübeli bakım mühendislerinin sorduğu soru, bu aralıkların var olup olmadığı değil, arada zorunlu duruşlar olmadan bu aralıklara nasıl ulaşılabileceğidir.
Cevap, çoğu durumda kompresör kanatçıklarının kendisinden başlar. Doğru dayanıklı kanatçığı seçmek, bir gaz türbini kompresörü bakım programında en etkili satın alma kararlarından biridir — ancak bu karar, genellikle bir mühendislik kararı yerine bir malzeme satın alma kararı olarak ele alınır.
Neden Kanatçık Kalitesi Bakım Sıklığını Belirler
Bir gaz türbinindeki kompresör bölümü, hava girişinin yanma odasına ulaşmadan önce sıkıştırılmasını sağlar. Kompresör bölümündeki her bir kanat, sürekli tekrarlayan aerodinamik ve mekanik yüklemelere maruz kalır. Zamanla üç bozulma mekanizması, düşük kaliteli kanatların etkin kullanım ömrünü kısaltmakta ve plansız bakım gerektirmektedir:
- Yüzey aşınması ve kirlenme: Havada taşınan partiküller, nem ve kirleticiler, kanatların ön kenarlarını yavaş yavaş aşındırırken aynı zamanda kanat yüzeylerine çökelir. Tipik endüstriyel ortamlarda, kirlenmenin birikmesi ve sıkıştırma verimini düşürmesi nedeniyle kompresör yıkaması her 200 ila 500 işletme saati aralığında önerilir. Pürüzlü yüzey bitişleri veya yetersiz anti-aşınma işlemi uygulanmış kanatlar bu birikimi hızlandırır — bu da yıkama sıklığını artırır ve büyük muayeneler arasında sıkıştırma oranının daha hızlı düşmesine neden olur.
- Verim kaybına neden olan boyutsal hata: Çizim spesifikasyonundan — daha az hassas bir tedarikçinin kabul edilebilir olarak değerlendirdiği sınırlar dahilinde bile — sapma gösteren bir kanat, uç açıklığını değiştirir, aşama basınç oranını etkiler ve aerodinamik verimliliği düşürür. Bu verimlilik kaybı zamanla birikir. Performans izleme programları yürüten operatörler, tutarsız tedarikçilerden gelen kanatlar kullanıldığında ısı oranı bozulmasının beklenenden erken başladığını sıklıkla görür. Daha erken verimlilik kaybı, daha erken müdahale anlamına gelir.
- Düşük kaliteli malzeme veya süreçten kaynaklanan yorulma çatlaması: Gaz türbini kompresör kanatları, başlangıç-duraklama döngülerinde aerodinamik uyarılma ve termal gradyanlardan dolayı yüksek devirli yorulmaya maruz kalır. Tutsak mikroyapıya sahip döküm kanatlar ve dövme parçalar çatlak oluşumuna daha yatkındır. Bir çatlak tespit edildiğinde bakım penceresi ileri çekilir — çalıştırma saati göstergesinin nerede olduğu fark etmez.
Bıçak kalitesi ile bakım sıklığı arasındaki bağlantı kuramsal değildir. Kompresör bıçağı zayıf halka olduğunda, türbinin tasarım bakım planı yerine bıçağın bakım planına göre denetim yapmak zorunda kalırsınız.
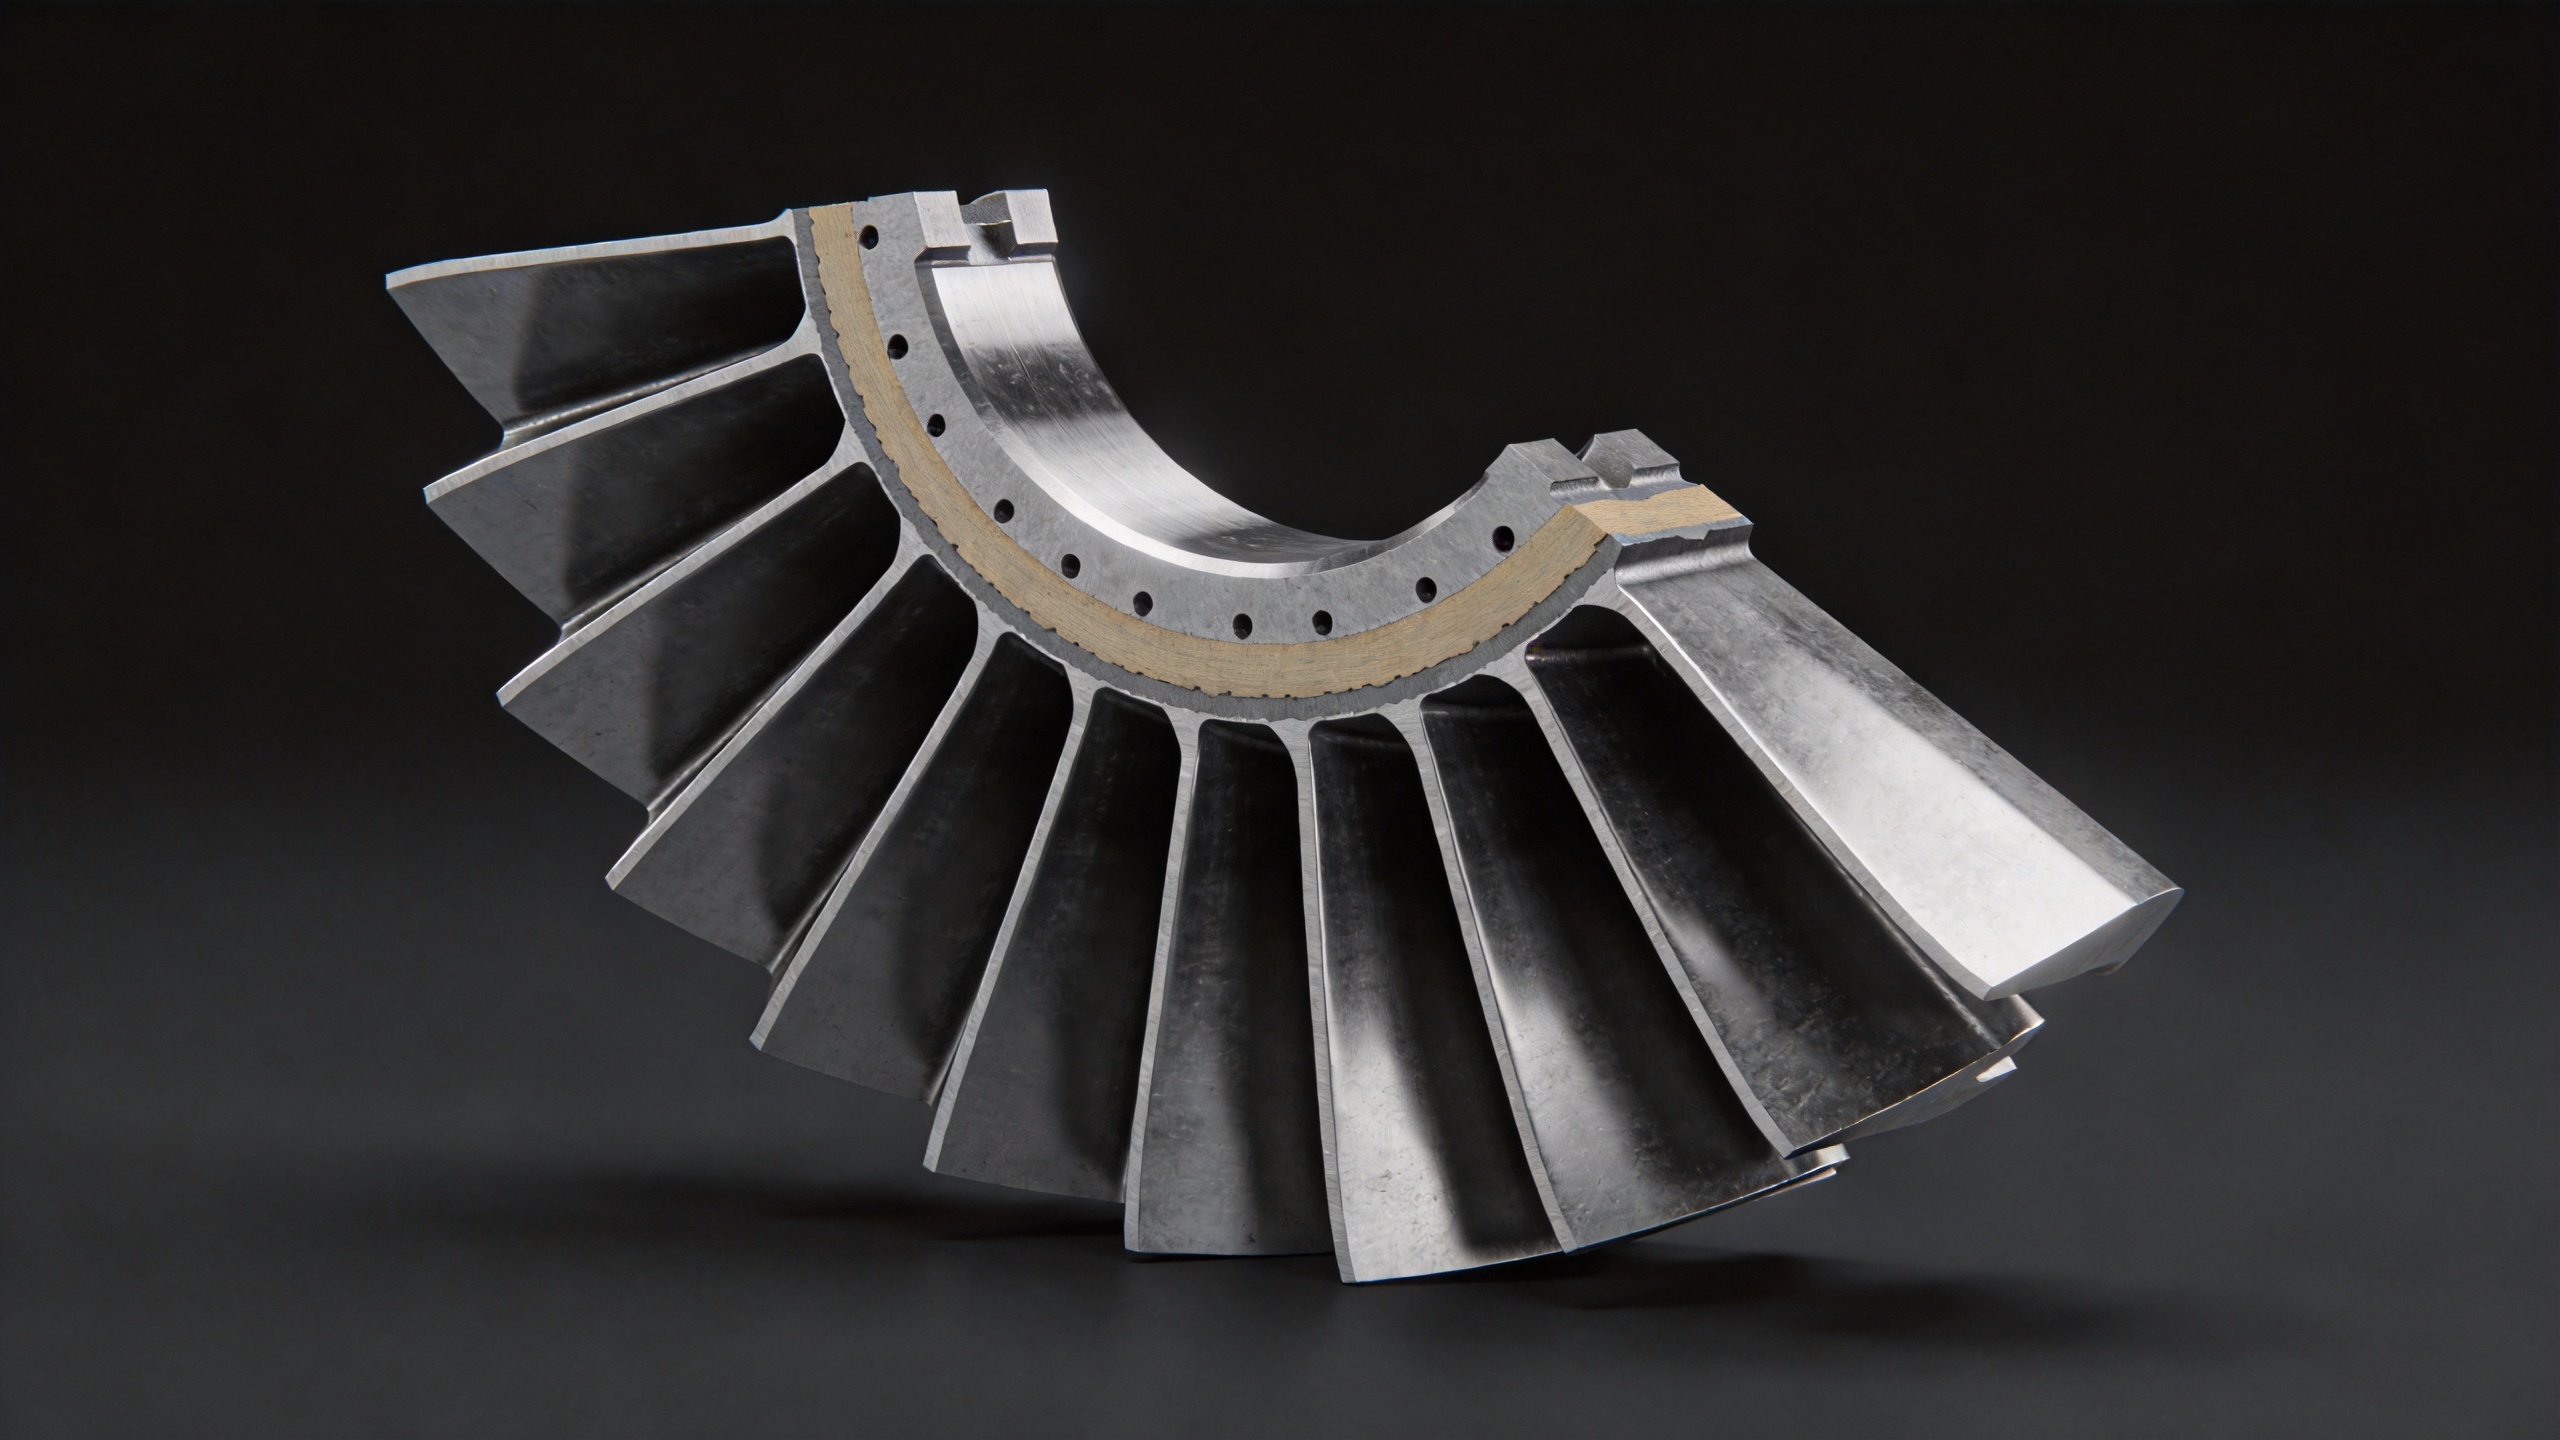
Gerçekten Dayanıklı Bir Bıçağı Oluşturan Özellikler
Daha düşük maliyetli bir bıçağın eşdeğer değer sunduğuna karar vermeden önce şu soruyu sormak faydalı olur: Boyut toleransının ve malzeme mikroyapısının, belirli işletme ortamınızda servis ömrüne ne kadar katkı sağladığını gerçekten ölçtünüz mü? MRO programlarıyla çalışırken edindiğim tecrübeye göre cevap genellikle hayırdır — ve bu anlayış açığı, kağıt üzerinde maliyet açısından avantajlı görünen satın alma kararlarının iki veya üç yıllık bir zaman diliminde bakım bütçelerinde aşırı harcamalara dönüşmesine neden olur.
Bir dizi bıçak özelliği, gaz türbini kompresörünün müdahale aralığında ne kadar süre çalışabileceğini ölçülebilir şekilde etkiler:
Hassas Dövülmüş Hava Kanadı Geometrisi
Dövülmüş kanatlar, döküm alternatiflerine kıyasla daha güvenilir şekilde çevrim yorgunluğuna direnç gösteren ince taneli bir yapı oluşturması nedeniyle kompresör uygulamalarında önceliklidir. Ancak dövme kalitesi tedarikçiler arasında önemli ölçüde değişir. 0,1 ila 1 mm aralığında hava kanadı boyut toleranslarını sağlayan hassas dövme işlemi, daha uzun işletme süreleri boyunca tasarlanan aerodinamik performansı korur. Kanat kiriş uzunluğu, açıklığı ve kalınlığı yalnızca ilk örneklerde değil, üretim partileri boyunca tutarlı şekilde belirtlenen sınırlar içinde kalırsa kompresör bölümü, tasarlanan verimliliğine daha uzun süre yakın bir şekilde çalışır — bu da muayene tetikleme zamanını geciktirir.
Yüzey Cilası ve Aşınmaya Karşı Koruma İşlemi
Kompresör kanatlarındaki yüzey pürüzlülüğü, hem kir birikimini hem de yorulma çatlağı oluşumunu etkiler. Dövme sonrası yüzey işlemi ve isteğe bağlı aşınmaya karşı koruyucu kaplamalar, zorunlu kompresör yıkamaları arasındaki süreyi uzatabilir ve yüksek parçacık yoğunluklu ortamlarda kanat ön kenarındaki bozulma oranlarını azaltabilir. Bu, evrensel bir gereklilik değildir; işletme ortamınız düşük parçacık yüküne sahipse bir kaplama bakım hesaplamalarını önemli ölçüde değiştirmeyebilir. Yüksek toz oranlı koşullarda veya tuzlu hava içeren kıyı bölgelerinde kaplama seçimi doğrudan bakım tasarrufu sağlayan bir karar haline gelir.
Malzeme Sertifikasyonu ve Parti İzlenebilirliği
Malzeme sınıfı önemlidir; belgelendirme de öyledir. Titanyum ve nikel alaşımlı bıçaklar, malzeme sertifikasıyla mekanik özellikleri doğrulanmış ve her bir bıçağın belirli bir dövme çalışmasına bağlandığı ısı partisi izlenebilirliğiyle donatılmıştır; bu da operatörlere erken aşınmayı sistematik olarak incelemeleri için adli yetenek sağlar. Bu belgelendirme olmadan, bir partideki tutarsızlık sorunu, bıçaklar arızalanmaya başlayana kadar görünmez kalır.
Partiler Boyunca Tutarlı Üretim Kalitesi
Tek bir iyi teslimat, güvenilir bir tedarikçiyi oluşturmaz. Uzun vadeli bakım tasarrufu programı için önemli olan, tekrarlanan siparişlerde bıçaktan bıçağa tutarlılıktır. Aynı tedarikçiden yapılan üretim çalıştırmaları arasında parti tutarsızlığı, tahmin edilemeyen gelen kontrol sonuçlarının — ve operatörlerin bıçakların beklenen şekilde performans göstermediğini orta döngüde fark etmelerinin — en yaygın nedenlerinden biridir. Belgelenmiş dövme parametreleriyle süreç kontrollü üretim, tekrarlanan sipariş güvenilirliğinin teknik temelini oluşturur.
Toplam Sahiplik Maliyeti Açısından Bakış
Erken dönemlerde, birçok satın alma ekibi ana bıçak seçim kriteri olarak birim fiyatı öne çıkarır. Toplam yaşam döngüsü maliyetinin daha iyi bir performans ölçütü olduğunu fark etmek genellikle birkaç satın alma döngüsü — ve bir ya da iki planlanmamış arıza veya erken muayene olayı — alır.
Basitleştirilmiş bir karşılaştırma düşünün. Daha düşük fiyatlı bir gaz türbini kompresör bıçağı, 24.000 saatlik büyük bakım döngüsü boyunca bir adet ek planlanmamış muayene olayını zorunlu kılsın. Bu olayla ilişkili işçilik, durma süresi ve kaybedilen üretim ya da süreç çıktısı maliyeti, genellikle daha düşük bıçak birim fiyatından elde edilen tasarrufu aşar — çoğunlukla üç ila beş kat fazla olur. Kompressör bıçağı kendisi, tetiklediği bakım olayının en pahalı parçası nadiren olur.
Pratik sonuç: Doğrulanmış boyutsal doğruluğa sahip, dayanıklı bir kanatçık; uygun malzeme sertifikasyonu ve işletim ortamınıza uygun yüzey kalitesi, bir lüks harcama değil — bakım aralığı yönetim aracıdır.
Gaz Türbini Kompresörünüz İçin Doğru Kanatçık Tedarikçisini Seçme
Gaz türbini kompresörünüz için MRO programınız kapsamında kanatçık tedarikçilerini değerlendirirken, bakım sıklığı sonuçlarıyla doğrudan ilişkili aşağıdaki kriterleri göz önünde bulundurun:
- Boyutsal muayene belgeleri: Tedarikçi, ana hava profili kesitleri için ölçümleri de içeren, her teslimat partisi başına bir boyutsal muayene raporu sağlıyor mu? Bu, kanatçık geometrisinin yalnızca iddia edilmediğini, aynı zamanda doğrulandığını gösteren en temel kanıttır.
- Malzeme Sertifikasyonu: Her sevkiyatta alaşım bileşimi ve mekanik özellik sertifikası standart olarak mı veriliyor?
- Üretim tutarlılığına dair kanıt: Tedarikçi, ilk örnek numuneler değil, tekrarlanan siparişler boyunca da bıçak boyutlarının belirtildiği gibi korunduğunu gösterebilir mi?
- Kaplama ve yüzey işlemi seçenekleri: Tedarikçi, kirlenme veya korozyonun ana bozulma nedeni olduğu ortamlar için aşınmaya veya korozyona karşı koruyucu kaplamalar sunuyor mu?
- Mühendislik öncesi satış desteği: Sipariş vermeden önce çiziminizi veya işletme spesifikasyonunuzu inceleyebilme yeteneğiniz var mı, böylece boyutsal ve malzeme uyumluluğu doğrulanabilir mi?
Navi Power Technology, gaz türbinleri için hassas dövme kompresör kanatçıklarında uzmanlaşmıştır; üretim süreci düşük toleranslı dövme (0,1–1 mm boyutsal tolerans) ve ısı partisi izlenebilirliği ile standartlaştırılmıştır. 1’e 3 oranındaki kalıp dövme işlemimiz, parça başına kalıp maliyetini azaltır ve MRO yedek parçası programları için rekabetçi fiyatlar sunmamızı destekler — bu da bakım tasarruflarının, gaz türbini kompresörünüzün zorunlu müdahaleler arasında çalıştığı süreyi belirleyen boyutsal doğruluk açısından hiçbir ödün verilmeden sağlanmasını sağlar.
Mevcut kanatçık programınız, türbin tasarımının öngördüğünden daha kısa bakım aralıkları sunuyorsa ya da planlandığından daha sık denetim tetiklemeleri gözleniyorsa, kanatçık spesifikasyonu ve tedarikçi seçimi ilk inceleme yapılacak alanlardır. Doğru boyutsal toleranslara tutarlı şekilde üretilen daha dayanıklı bir kanatçık, bakım mühendisleri için mevcut en maliyet-etkin bakım sıklığı azaltma ölçümüdür.
Blade özellikleriyle ilgili görüşmeler için Navi Power Technology ile [email protected] adresinden iletişime geçin ya da ziyaret edin compressorblade.com türbin modeliniz ve işletme ortamınız için kanatçık özelliklerini tartışmak üzere.