 EN

¿Cómo reducir la frecuencia de mantenimiento del compresor de turbina de gas con buenas palas?
Si usted gestiona o mantiene un compresor de turbina de gas para generación de energía o uso industrial, ya sabe que el mantenimiento rara vez es solo un ítem presupuestario: es un compromiso que define el cronograma y consume el presupuesto. La mayoría de los operadores trabajan dentro de ventanas de inspección establecidas según las horas equivalentes de operación (EOH): las inspecciones de la cámara de combustión suelen realizarse cerca de las 8 000 EOH, mientras que las revisiones mayores se acercan a las 24 000 EOH o aproximadamente a 800 arranques ponderados, lo que ocurra primero.
La respuesta, en la mayoría de los casos, comienza con los propios álabes del compresor. Elegir los álabes duraderos adecuados constituye una de las decisiones de adquisición más impactantes dentro de un programa de mantenimiento de compresores de turbina de gas; sin embargo, con frecuencia se trata como una decisión de compra de commodities, no como una decisión de ingeniería.
Por qué la calidad de los álabes determina la frecuencia de mantenimiento
La sección del compresor de una turbina de gas gestiona la compresión del aire de entrada antes de que llegue a la cámara de combustión. Cada álabes en la sección del compresor soporta continuamente cargas aerodinámicas y mecánicas cíclicas. Con el tiempo, tres mecanismos de degradación tienden a acortar la vida útil efectiva de álabes de baja calidad y obligan a mantenimientos no planificados:
- Erosión superficial y ensuciamiento: Las partículas en suspensión en el aire, la humedad y los contaminantes erosionan gradualmente los bordes de ataque de los álabes y se depositan sobre sus superficies. Se recomienda lavar el compresor cada 200 a 500 horas de operación en entornos industriales típicos precisamente porque el ensuciamiento se acumula y reduce la eficiencia de compresión. Los álabes con acabados superficiales rugosos o con tratamientos anti-erosivos inadecuados aceleran esta tasa de acumulación, lo que incrementa la frecuencia de lavado y degrada más rápidamente la relación de compresión entre inspecciones mayores.
- Inexactitud dimensional que provoca pérdida de eficiencia: Una paleta cuyo perfil aerodinámico se desvía de la especificación del plano —incluso dentro de lo que un proveedor menos preciso considera aceptable— modifica el juego en la punta, altera la relación de presión del escalón y reduce la eficiencia aerodinámica. Esta pérdida de eficiencia se acumula con el tiempo. Los operadores que implementan programas de monitoreo de rendimiento suelen observar una degradación de la tasa térmica que comienza antes de lo previsto cuando se utilizan paletas de proveedores incoherentes. Una pérdida de eficiencia temprana implica una intervención temprana.
- Fisuración por fatiga debida a material o proceso subestándar: Las paletas del compresor de turbinas de gas experimentan fatiga de alto ciclo provocada por la excitación aerodinámica y los gradientes térmicos durante los ciclos de arranque y parada. Las paletas fundidas y las forjadas con microestructura inconsistente son más susceptibles a la iniciación de fisuras. Una vez detectada una fisura, la ventana de mantenimiento se adelanta —independientemente de la lectura actual del reloj de horas operativas.
La relación entre la calidad de las palas y la frecuencia de mantenimiento no es teórica. Cuando la pala del compresor es el eslabón débil, termina inspeccionando según el cronograma de la pala, en lugar del cronograma de diseño de la turbina.
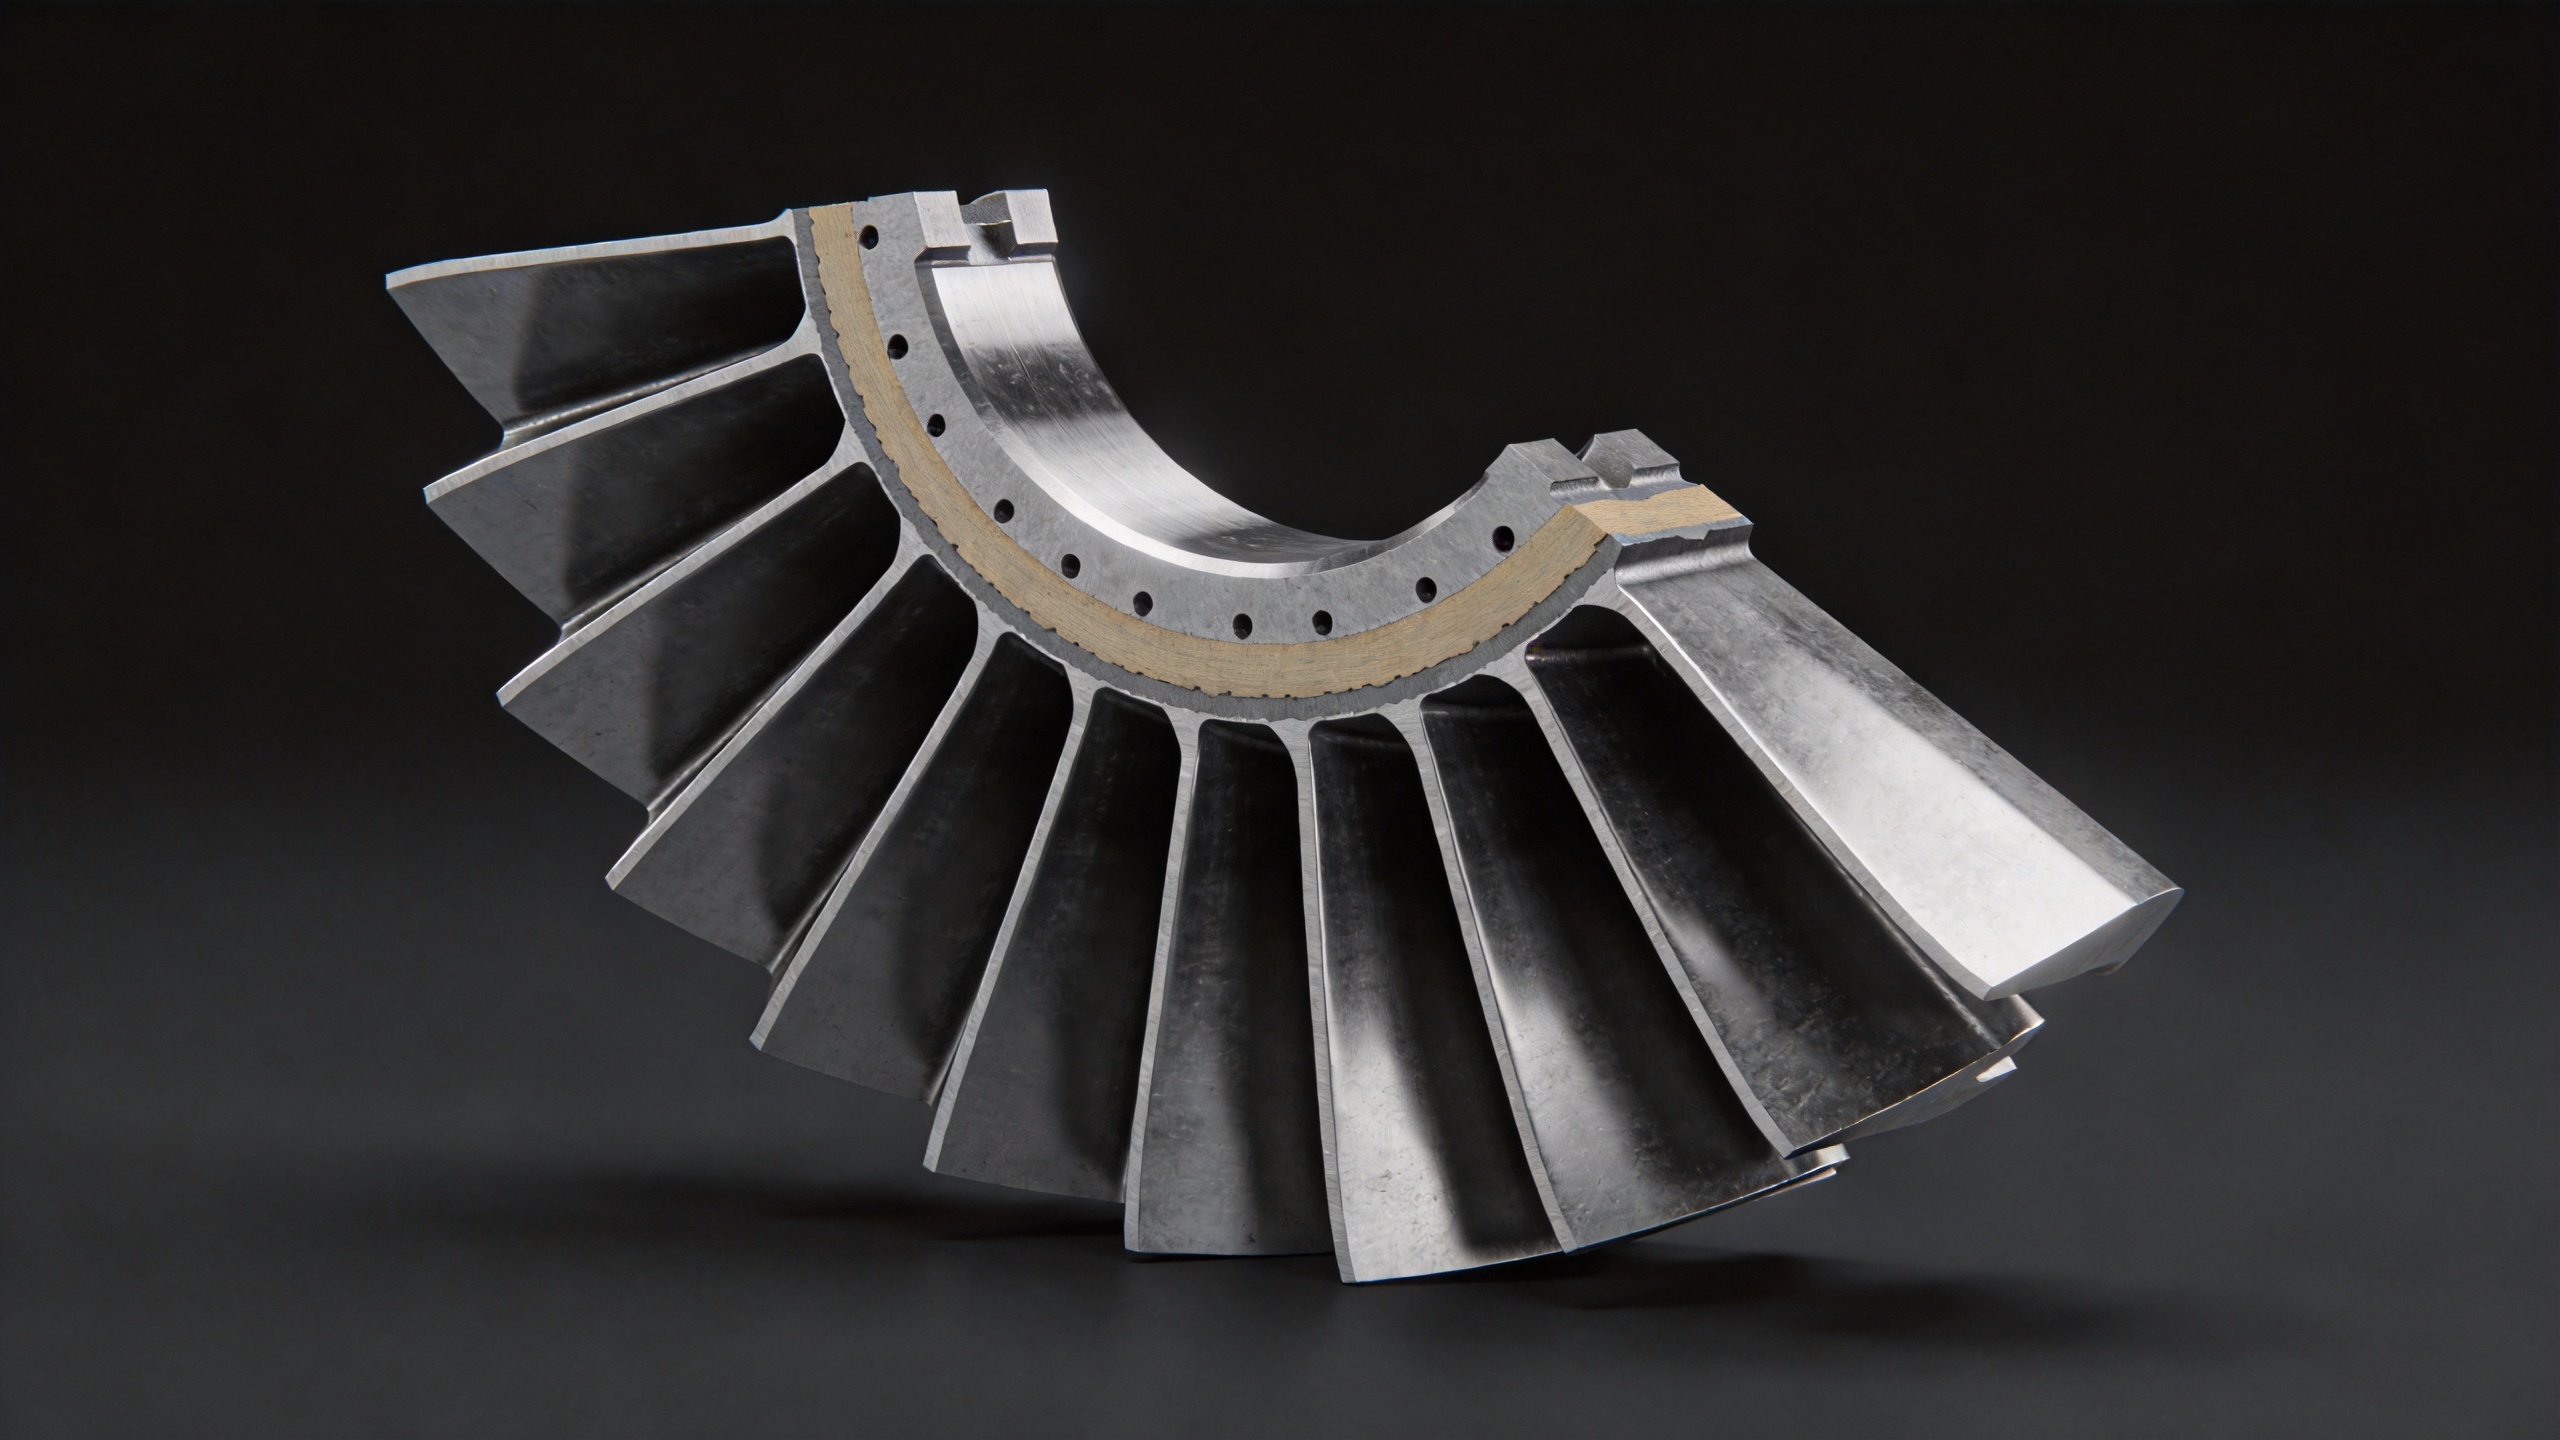
Qué hace que una pala sea verdaderamente duradera
Antes de decidir que una pala de menor costo ofrece un valor equivalente, vale la pena preguntarse: ¿ha cuantificado realmente qué contribución tienen las tolerancias dimensionales y la microestructura del material a la vida útil en su entorno operativo específico? En mi experiencia trabajando con programas de MRO, la respuesta suele ser negativa; y esa brecha de comprensión es precisamente donde decisiones de adquisición que parecen rentables sobre el papel se convierten, a lo largo de un horizonte de dos o tres años, en sobrecostos del presupuesto de mantenimiento.
Varias características de la pala tienen un impacto medible en la duración de la operación continua de un compresor de turbina de gas entre intervenciones:
Geometría de perfil aerodinámico forjada con precisión
Las palas forjadas dominan las aplicaciones de compresores porque la forja produce una estructura de grano refinada que resiste la fatiga cíclica de forma más fiable que las alternativas fundidas. Sin embargo, la calidad de la forja varía significativamente entre proveedores. La forja de precisión, que mantiene las tolerancias dimensionales del perfil aerodinámico en el rango de 0,1 a 1 mm, conserva el rendimiento aerodinámico diseñado durante más horas de operación. Cuando la cuerda, la envergadura y el espesor de la pala se mantienen dentro de las especificaciones no solo en los primeros ejemplares, sino de forma constante en todos los lotes de producción, la sección del compresor opera más cerca de su eficiencia diseñada durante más tiempo, retrasando así el momento en que se activa la inspección.
Acabado superficial y tratamiento anti-erosión
La rugosidad superficial de las palas del compresor influye tanto en la acumulación de incrustaciones como en la iniciación de grietas por fatiga. El tratamiento superficial posterior al forjado y los recubrimientos anti-erosivos opcionales pueden prolongar el intervalo entre lavados forzados del compresor y reducir las tasas de degradación del borde de ataque en entornos con alta concentración de partículas. Esto no es un requisito universal: si su entorno operativo presenta cargas bajas de partículas, un recubrimiento quizá no modifique significativamente la ecuación de mantenimiento. En condiciones de alto polvo o en ubicaciones costeras con aire de admisión cargado de sal, la selección del recubrimiento se convierte directamente en una decisión que genera ahorros en mantenimiento.
Certificación de materiales y trazabilidad por lote
La calidad del material es fundamental, y lo es también la documentación. Las palas de aleación de titanio y níquel cuyas propiedades mecánicas se verifican mediante certificación de material —con trazabilidad por lote térmico que vincula cada pala con su corrida específica de forja— otorgan a los operadores la capacidad forense para investigar de forma sistemática la degradación prematura. Sin dicha documentación, un problema de inconsistencia entre lotes pasa desapercibido hasta que las palas comienzan a fallar.
Calidad constante de producción entre lotes
Una entrega satisfactoria no convierte a un proveedor en fiable. Lo que importa para un programa sostenible de ahorro en mantenimiento es la consistencia pala a pala entre pedidos repetidos. La inconsistencia entre lotes en corridas de producción del mismo proveedor es una de las causas más frecuentes de resultados impredecibles en las inspecciones de recepción —y de que los operadores descubran a mitad de ciclo que sus palas no funcionan como se esperaba. Una producción controlada por procesos, con parámetros de forja debidamente documentados, constituye la base técnica de la fiabilidad en pedidos repetidos.
La perspectiva del costo total de propiedad
Al principio, muchos equipos de adquisiciones centran su atención principalmente en el precio unitario como criterio principal para la selección de álabes. Por lo general, se requieren varios ciclos de adquisición —y uno o dos eventos imprevistos de parada o inspección anticipada— para darse cuenta de que el costo total del ciclo de vida constituye una métrica de rendimiento más adecuada.
Considérese una comparación simplificada. Si un álabe de compresor para turbina de gas de menor precio obliga a realizar un evento adicional de inspección no planificado durante un ciclo de revisión de 24 000 horas, los costos asociados a dicho evento —mano de obra, tiempo de inactividad y producción o salida del proceso perdida— suelen superar los ahorros derivados del menor precio unitario del álabe, con frecuencia en una proporción de tres a cinco veces. El álabe del compresor en sí rara vez representa la parte más costosa del evento de mantenimiento que desencadena.
La implicación práctica: una cuchilla duradera con precisión dimensional verificada, certificación de material adecuada y calidad superficial adaptada a su entorno operativo no constituye un gasto premium, sino una herramienta para la gestión de los intervalos de mantenimiento.
Selección del proveedor adecuado de cuchillas para su compresor de turbina de gas
Al evaluar proveedores de cuchillas para su programa MRO de compresor de turbina de gas, considere los siguientes criterios, directamente vinculados a los resultados en la frecuencia de mantenimiento:
- Documentación de inspección dimensional: ¿Proporciona el proveedor un informe de inspección dimensional por cada lote entregado, incluyendo mediciones de las secciones transversales clave del perfil aerodinámico? Este es el mínimo respaldo que demuestra que la geometría de la cuchilla se verifica, no solo se afirma.
- Certificación de Material: ¿Se proporciona, como estándar con cada envío, la certificación de la composición de la aleación y de sus propiedades mecánicas?
- Evidencia de consistencia en la producción: ¿Puede el proveedor demostrar que las dimensiones de las palas se mantienen dentro de las especificaciones en pedidos repetidos, y no solo en las muestras del primer artículo?
- Opciones de recubrimiento y tratamiento superficial: ¿Ofrece el proveedor recubrimientos de protección contra la erosión o la corrosión para entornos donde la incrustación o la corrosión constituyen el principal factor de degradación?
- Soporte técnico previo a la venta: ¿Existe la capacidad de revisar su plano o especificación operativa antes del pedido, para confirmar la compatibilidad dimensional y de materiales?
Navi Power Technology se especializa en palas de compresor forjadas con precisión para turbinas de gas, con un proceso de producción basado en el forjado de baja tolerancia (tolerancia dimensional de 0,1 a 1 mm) y trazabilidad por lote térmico como estándar. Nuestro proceso de forjado con moldes de relación 1 a 3 reduce el costo de herramientas por pieza y respalda precios competitivos para programas de repuestos MRO, lo que hace posible lograr ahorros en mantenimiento sin comprometer la exactitud dimensional que determina cuánto tiempo opera su compresor de turbina de gas entre intervenciones forzadas.
Si su programa actual de palas ofrece intervalos de servicio más cortos de lo previsto en el diseño de la turbina, o si observa desencadenantes de inspección más frecuentes de lo planificado, la especificación de la pala y la selección del proveedor son los primeros aspectos a revisar. Una pala más duradera, fabricada de forma constante con las tolerancias dimensionales adecuadas, suele ser la medida más rentable disponible para reducir la frecuencia de mantenimiento.
Póngase en contacto con Navi Power Technology en [email protected] o visite compressorblade.com para analizar las especificaciones de las palas para su modelo de turbina y su entorno operativo.