 EN

Come ridurre la frequenza della manutenzione del compressore di una turbina a gas con pale di alta qualità?
Se gestite o manutenete un compressore a turbina a gas per la generazione di energia elettrica o per uso industriale, sapete già che la manutenzione raramente è soltanto una voce di bilancio: è piuttosto un impegno che definisce il calendario degli interventi e assorbe una quota significativa del budget. La maggior parte degli operatori opera all’interno di finestre ispettive stabilite in base alle ore equivalenti di funzionamento (EOH): le ispezioni della camera di combustione avvengono comunemente intorno alle 8.000 EOH, mentre i grandi interventi di revisione si avvicinano alle 24.000 EOH oppure a circa 800 avviamenti ponderati, a seconda di quale dei due limiti venga raggiunto per primo. La domanda che si pongono gli ingegneri esperti nella manutenzione non è se tali intervalli esistano, bensì come raggiungerli evitando fermate forzate nel frattempo.
La risposta, nella maggior parte dei casi, inizia dalle pale del compressore stesse. Scegliere la giusta pala durevole rappresenta una delle decisioni di approvvigionamento più incisive all’interno di un programma di manutenzione per compressori a turbina a gas; tuttavia, tale scelta viene spesso trattata come un semplice acquisto di beni di consumo anziché come una decisione ingegneristica.
Perché la qualità delle pale determina la frequenza della manutenzione
La sezione compressore di una turbina a gas gestisce la compressione dell'aria in ingresso prima che questa raggiunga la camera di combustione. Ogni paletta nella sezione compressore è soggetta a carichi aerodinamici e meccanici ciclici continui. Nel tempo, tre meccanismi di degradazione tendono ad accorciare la vita utile effettiva di palette di bassa qualità, costringendo interventi di manutenzione non pianificati:
- Erosione superficiale e intasamento: Particelle sospese nell'aria, umidità e contaminanti erodono gradualmente i bordi d'attacco delle palette e si depositano sulle loro superfici. Il lavaggio del compressore è raccomandato ogni 200–500 ore di funzionamento negli ambienti industriali tipici proprio perché l'intasamento si accumula e riduce l'efficienza di compressione. Palette con finiture superficiali ruvide o con trattamenti anti-erosione inadeguati accelerano tale tasso di accumulo — aumentando la frequenza dei lavaggi e degradando più rapidamente il rapporto di compressione tra ispezioni principali.
- Inaccuratezza dimensionale che causa perdita di efficienza: Una paletta il cui profilo aerodinamico si discosta dalle specifiche del disegno — anche entro i limiti che un fornitore meno preciso considera accettabili — modifica il gioco alla punta, altera il rapporto di pressione dello stadio e riduce l’efficienza aerodinamica. Questa perdita di efficienza si accumula nel tempo. Gli operatori che implementano programmi di monitoraggio delle prestazioni spesso osservano un peggioramento del consumo specifico di combustibile (heat rate) prima del previsto quando vengono utilizzate palette provenienti da fornitori non coerenti. Una perdita di efficienza anticipata comporta un intervento manutentivo anticipato.
- Fessurazione da fatica causata da materiale o processo scadenti: Le palette del compressore delle turbine a gas subiscono fatica ad alta frequenza a causa dell’eccitazione aerodinamica e dei gradienti termici durante i cicli di avviamento e arresto. Le palette fuse e i getti forgiati con microstruttura non omogenea sono più soggetti all’innesco di fessure. Una volta rilevata una fessura, la finestra di manutenzione si anticipa — indipendentemente dal numero di ore operative accumulate.
La connessione tra qualità delle pale e frequenza di manutenzione non è teorica. Quando la pala del compressore rappresenta il punto debole, si finisce per eseguire ispezioni secondo il calendario della pala anziché secondo il calendario di progettazione della turbina.
Cosa rende una pala realmente durevole
Prima di ritenere che una pala a costo inferiore offra un valore equivalente, vale la pena chiedersi: è stato effettivamente quantificato in che misura le tolleranze dimensionali e la microstruttura del materiale influenzino la durata operativa nel vostro specifico ambiente di impiego? Nella mia esperienza lavorando con programmi MRO, la risposta è solitamente negativa — e questa lacuna di comprensione è esattamente dove decisioni di approvvigionamento che appaiono convenienti sulla carta si trasformano, nel giro di due o tre anni, in sovraccosti per la manutenzione.
Diverse caratteristiche delle pale hanno un impatto misurabile sulla durata di funzionamento del compressore di una turbina a gas tra un intervento e l’altro:
Geometria dell’ariafoil forgiata con precisione
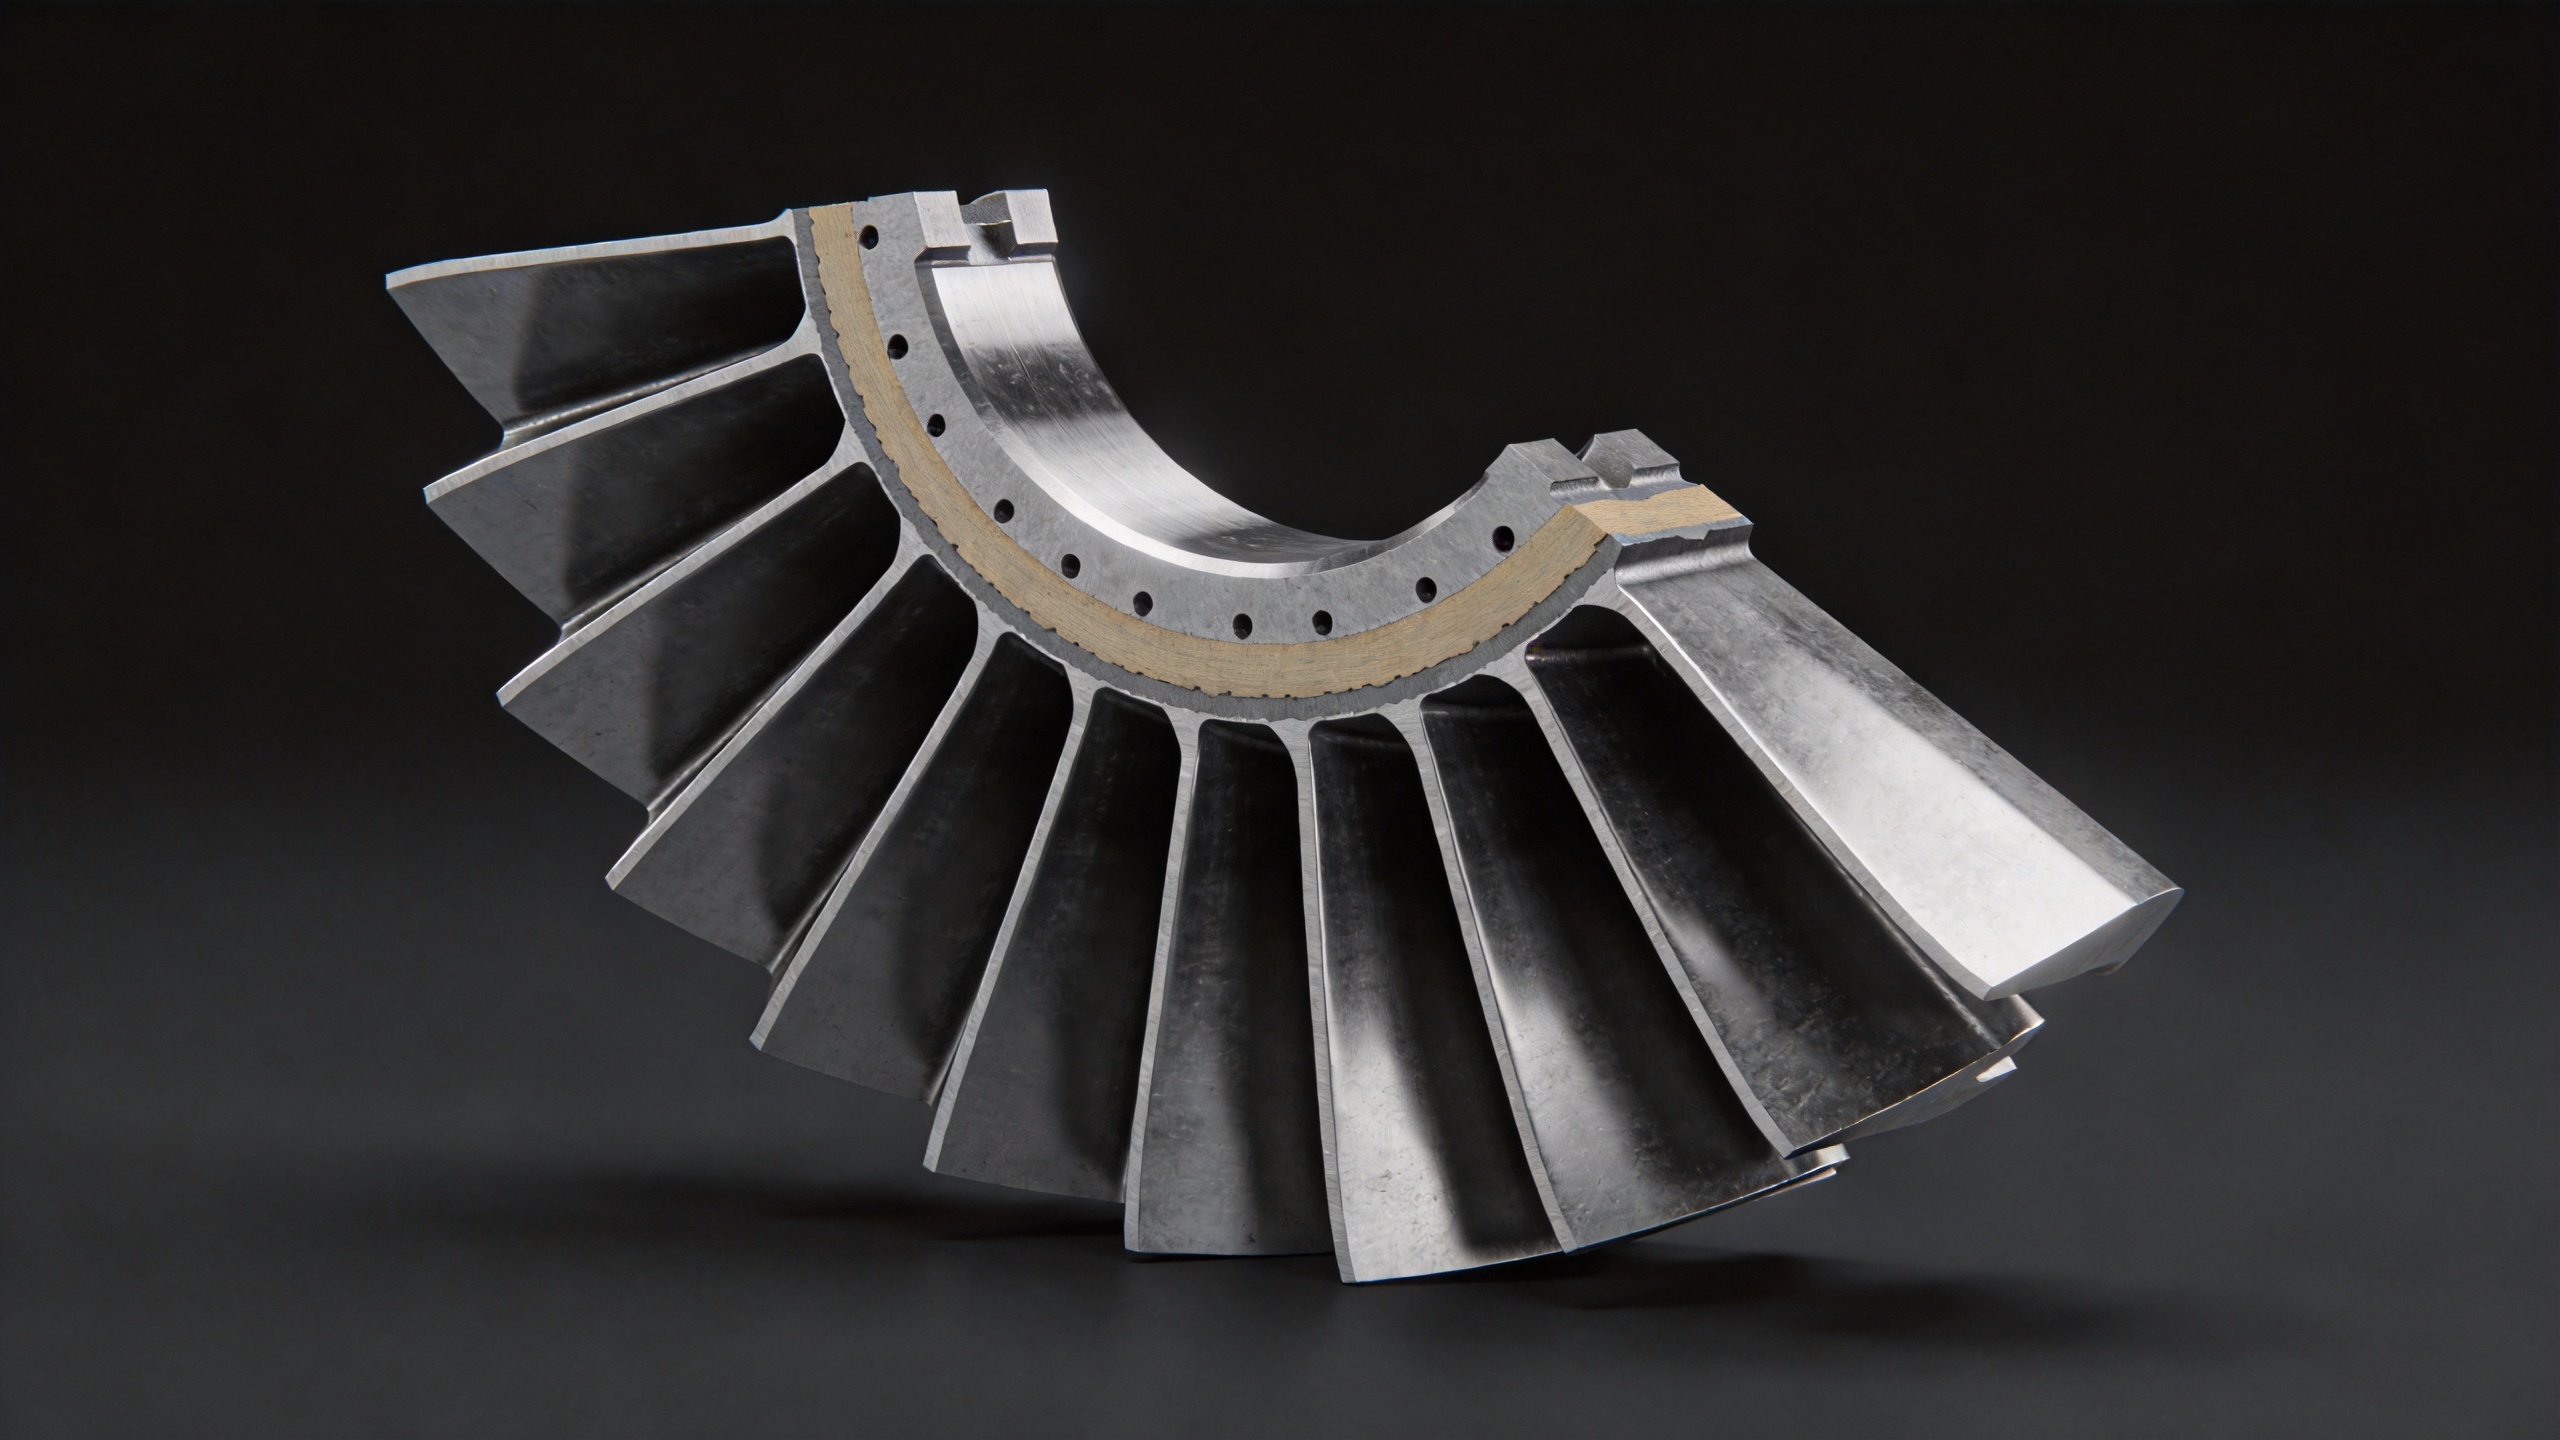
Le pale forgiate dominano le applicazioni nei compressori perché la forgiatura produce una struttura a grana raffinata che resiste alla fatica ciclica in modo più affidabile rispetto alle alternative ottenute per fusione. Tuttavia, la qualità della forgiatura varia notevolmente tra i diversi fornitori. Una forgiatura di precisione, che mantiene le tolleranze dimensionali dell’ariafoil nell’intervallo 0,1–1 mm, preserva le prestazioni aerodinamiche progettuali per un numero maggiore di ore operative. Quando la corda, l’apertura e lo spessore delle pale rimangono entro le specifiche non solo sui primi esemplari, ma in modo coerente su tutti i lotti di produzione, la sezione del compressore opera più vicina all’efficienza progettata per un periodo più lungo, ritardando così il momento in cui scatta la necessità di ispezione.
Finitura superficiale e trattamento anti-erosione
La rugosità superficiale sulle palette del compressore influenza sia l’accumulo di incrostazioni sia l’inizio delle crepe da fatica. Il trattamento superficiale post-forgiatura e i rivestimenti anti-erosione opzionali possono prolungare l’intervallo tra i lavaggi forzati del compressore e ridurre i tassi di degrado del bordo d’attacco in ambienti ad alta concentrazione di particolato. Questo non è un requisito universale: se l’ambiente operativo presenta carichi di particolato bassi, un rivestimento potrebbe non modificare in modo significativo il calcolo della manutenzione. In condizioni ad alta concentrazione di polvere o in località costiere con aria di aspirazione ricca di sale, la scelta del rivestimento diventa una decisione diretta per ottenere risparmi sulla manutenzione.
Certificazione dei materiali e tracciabilità del lotto
La qualità del materiale è fondamentale, così come la documentazione. Le pale in lega di titanio e nichel, le cui proprietà meccaniche sono verificate mediante certificazione del materiale — con tracciabilità del lotto termico che collega ogni pala alla specifica serie di forgiatura — offrono agli operatori la capacità forense di indagare in modo sistematico sul degrado prematuro. Senza tale documentazione, un problema di inconsistenza tra lotti diventa invisibile finché le pale non iniziano a guastarsi.
Qualità produttiva costante tra i lotti
Una singola consegna corretta non rende affidabile un fornitore. Ciò che conta per un programma di risparmio sulla manutenzione a lungo termine è la coerenza pala-pala tra ordini ripetuti. L’incoerenza tra lotti nelle produzioni eseguite dallo stesso fornitore è una delle cause più comuni di risultati imprevedibili nei controlli in ingresso — e del fatto che gli operatori si accorgano a metà ciclo che le loro pale non funzionano come previsto. Una produzione controllata con parametri di forgiatura documentati costituisce il fondamento tecnico dell’affidabilità degli ordini ripetuti.
La prospettiva del costo totale di proprietà
Inizialmente, molti team degli acquisti considerano il prezzo unitario come principale criterio di selezione delle palette. Di solito occorrono alcuni cicli di approvvigionamento — e uno o due fermi non programmati o ispezioni anticipate — per rendersi conto che il costo totale del ciclo di vita rappresenta una metrica prestazionale più adeguata.
Consideriamo un confronto semplificato. Se una paletta di compressore per turbina a gas dal prezzo inferiore determina un’ispezione non programmata in più nell’arco di un ciclo di revisione di 24.000 ore, i costi associati a tale evento — manodopera, fermo impianto e produzione o output di processo perso — superano tipicamente i risparmi derivanti dal minor prezzo unitario della paletta, spesso di un fattore compreso tra tre e cinque. La paletta del compressore in sé raramente costituisce la parte più costosa dell’intervento di manutenzione che scatena.
L’implicazione pratica: una lama durevole con accuratezza dimensionale verificata, certificazione materiale adeguata e qualità superficiale adatta al vostro ambiente operativo non è una spesa premium — è uno strumento per la gestione degli intervalli di manutenzione.
Selezione del fornitore di pale più adatto per il vostro compressore di turbina a gas
Quando valutate i fornitori di pale per il vostro programma MRO (Manutenzione, Riparazione e Overhaul) relativo al compressore di turbina a gas, considerate i seguenti criteri, direttamente collegati ai risultati in termini di frequenza di manutenzione:
- Documentazione dell’ispezione dimensionale: Il fornitore fornisce un rapporto di ispezione dimensionale per ogni lotto consegnato, comprensivo delle misurazioni relative alle sezioni trasversali chiave del profilo aerodinamico? Questo costituisce la minima prova che la geometria della pala viene effettivamente verificata, e non semplicemente dichiarata.
- Certificazione del materiale: Viene fornita, come standard con ogni spedizione, la certificazione relativa alla composizione lega e alle proprietà meccaniche?
- Documentazione della coerenza produttiva: Il fornitore è in grado di dimostrare che le dimensioni delle pale vengono mantenute entro i limiti di specifica su ordini ripetuti, non solo sui campioni del primo articolo?
- Opzioni di rivestimento e trattamento superficiale: Il fornitore offre rivestimenti protettivi contro l’erosione o la corrosione per ambienti in cui l’incrostazione o la corrosione costituiscono il principale fattore di degrado?
- Supporto ingegneristico pre-vendita: È possibile esaminare il disegno tecnico o la specifica operativa prima dell’ordine, al fine di verificare la compatibilità dimensionale e dei materiali?
Navi Power Technology è specializzata nelle pale di compressore forgiati con precisione per turbine a gas, con un processo produttivo basato sul forging a basso scarto (tolleranza dimensionale di 0,1–1 mm) e sulla tracciabilità termica per lotto come standard. Il nostro processo di forgiatura con stampo 1:3 riduce il costo degli utensili per singolo componente e supporta prezzi competitivi per i programmi di sostituzione MRO — rendendo possibile il risparmio sulla manutenzione senza compromettere l’accuratezza dimensionale che determina la durata operativa del compressore della turbina a gas tra interventi obbligati.
Se il vostro attuale programma di pale prevede intervalli di servizio più brevi rispetto a quanto previsto dalla progettazione della turbina, oppure se si verificano allarmi ispettivi più frequenti del previsto, la specifica delle pale e la scelta del fornitore sono i primi aspetti da esaminare. Una pala più resistente, prodotta in modo costante entro le tolleranze dimensionali corrette, è spesso la misura più efficace dal punto di vista dei costi per ridurre la frequenza degli interventi di manutenzione.
Contattare Navi Power Technology all'indirizzo [email protected] oppure visitare compressorblade.com per discutere le specifiche delle pale per il proprio modello di turbina e l'ambiente operativo.