 EN

Jak zmniejszyć częstotliwość konserwacji kompresora turbiny gazowej dzięki dobrym łopatkam?
Jeśli zarządzasz lub konserwujesz sprężarkę turbiny gazowej do wytwarzania energii elektrycznej lub zastosowań przemysłowych, to już wiesz, że konserwacja rzadko jest tylko pozycją w budżecie — stanowi ona zobowiązanie definiujące harmonogram i zużywające znaczne środki finansowe. Większość operatorów działa w oknach inspekcyjnych ustalanych na podstawie równoważnych godzin pracy: inspekcje spalania zwykle przeprowadza się po około 8000 EOH, natomiast główne przeglądy mają miejsce po około 24 000 EOH lub po około 800 uwzględnionych uruchomieniach — zależnie od tego, co nastąpi wcześniej.
Odpowiedź w większości przypadków zaczyna się od samych łopatek sprężarki. Wybór odpowiedniej, trwało zaprojektowanej łopatki to jedna z najważniejszych decyzji zakupowych w ramach programu konserwacji sprężarki turbiny gazowej — niestety często traktowana jest jako zwykła decyzja zakupowa, a nie inżynierska.
Dlaczego jakość łopatki determinuje częstotliwość konserwacji
Sekcja sprężarki turbiny gazowej odpowiada za sprężanie powietrza dopływającego przed jego dotarciem do komory spalania. Każda łopatka w sekcji sprężarki podlega ciągłemu cyklicznemu obciążeniu aerodynamicznemu i mechanicznemu. Z biegiem czasu trzy mechanizmy degradacji mają tendencję do skracania efektywnego okresu użytkowania niskojakościowych łopatek i wymuszania nieplanowanych prac konserwacyjnych:
- Erozja i zabrudzenie powierzchni: Cząstki zawieszone w powietrzu, wilgoć oraz zanieczyszczenia stopniowo erozują krawędzie natarcia łopatek i osadzają się na ich powierzchniach. Przemywanie sprężarki zaleca się co 200–500 godzin pracy w typowych środowiskach przemysłowych właśnie ze względu na gromadzenie się osadów, które zmniejszają sprawność sprężania. Łopatki o chropowatej powierzchni lub niedostatecznie chronione przed erozją przyspieszają ten proces — zwiększając częstotliwość przemywań oraz szybciej pogarszając stosunek sprężania między głównymi przeglądaniami.
- Nieprecyzyjność wymiarowa powodująca utratę sprawności: Ostrze, którego profil aerodynamiczny odchodzi od specyfikacji zawartej na rysunku — nawet w granicach uznawanych przez mniej precyzyjnego dostawcę za dopuszczalne — zmienia luz na końcu łopatki, zmienia stosunek ciśnień w stopniu i obniża sprawność aerodynamiczną. Strata tej sprawności kumuluje się w czasie. Operatorzy prowadzący programy monitoringu wydajności często obserwują wcześniejsze niż przewidywano pogorszenie się wskaźnika zużycia ciepła (heat rate), gdy stosowane są ostrza pochodzące od niedoskonałych dostawców. Wcześniejsza utrata sprawności oznacza wcześniejsze interwencje.
- Pęknięcia zmęczeniowe spowodowane niskiej jakości materiałem lub procesem: Łopatki sprężarki turbiny gazowej podlegają zmęczeniu wysokocyklowemu wywoływanemu pobudzeniem aerodynamicznym oraz gradientami temperatury występującymi podczas cykli rozruchu i zatrzymania. Odlewnicze i kute łopatki o niestabilnej mikrostrukturze są bardziej podatne na powstawanie pęknięć. Gdy wykryto pęknięcie, termin koniecznej konserwacji przesuwa się w kierunku bliższego czasu — niezależnie od aktualnego stanu licznika godzin pracy.
Związek między jakością łopatek a częstotliwością konserwacji nie jest teoretyczny. Gdy łopatka sprężarki stanowi słabe ogniwo, kończysz inspekcje zgodnie z harmonogramem dotyczącym łopatek, a nie zgodnie z zaprojektowanym harmonogramem turbiny.
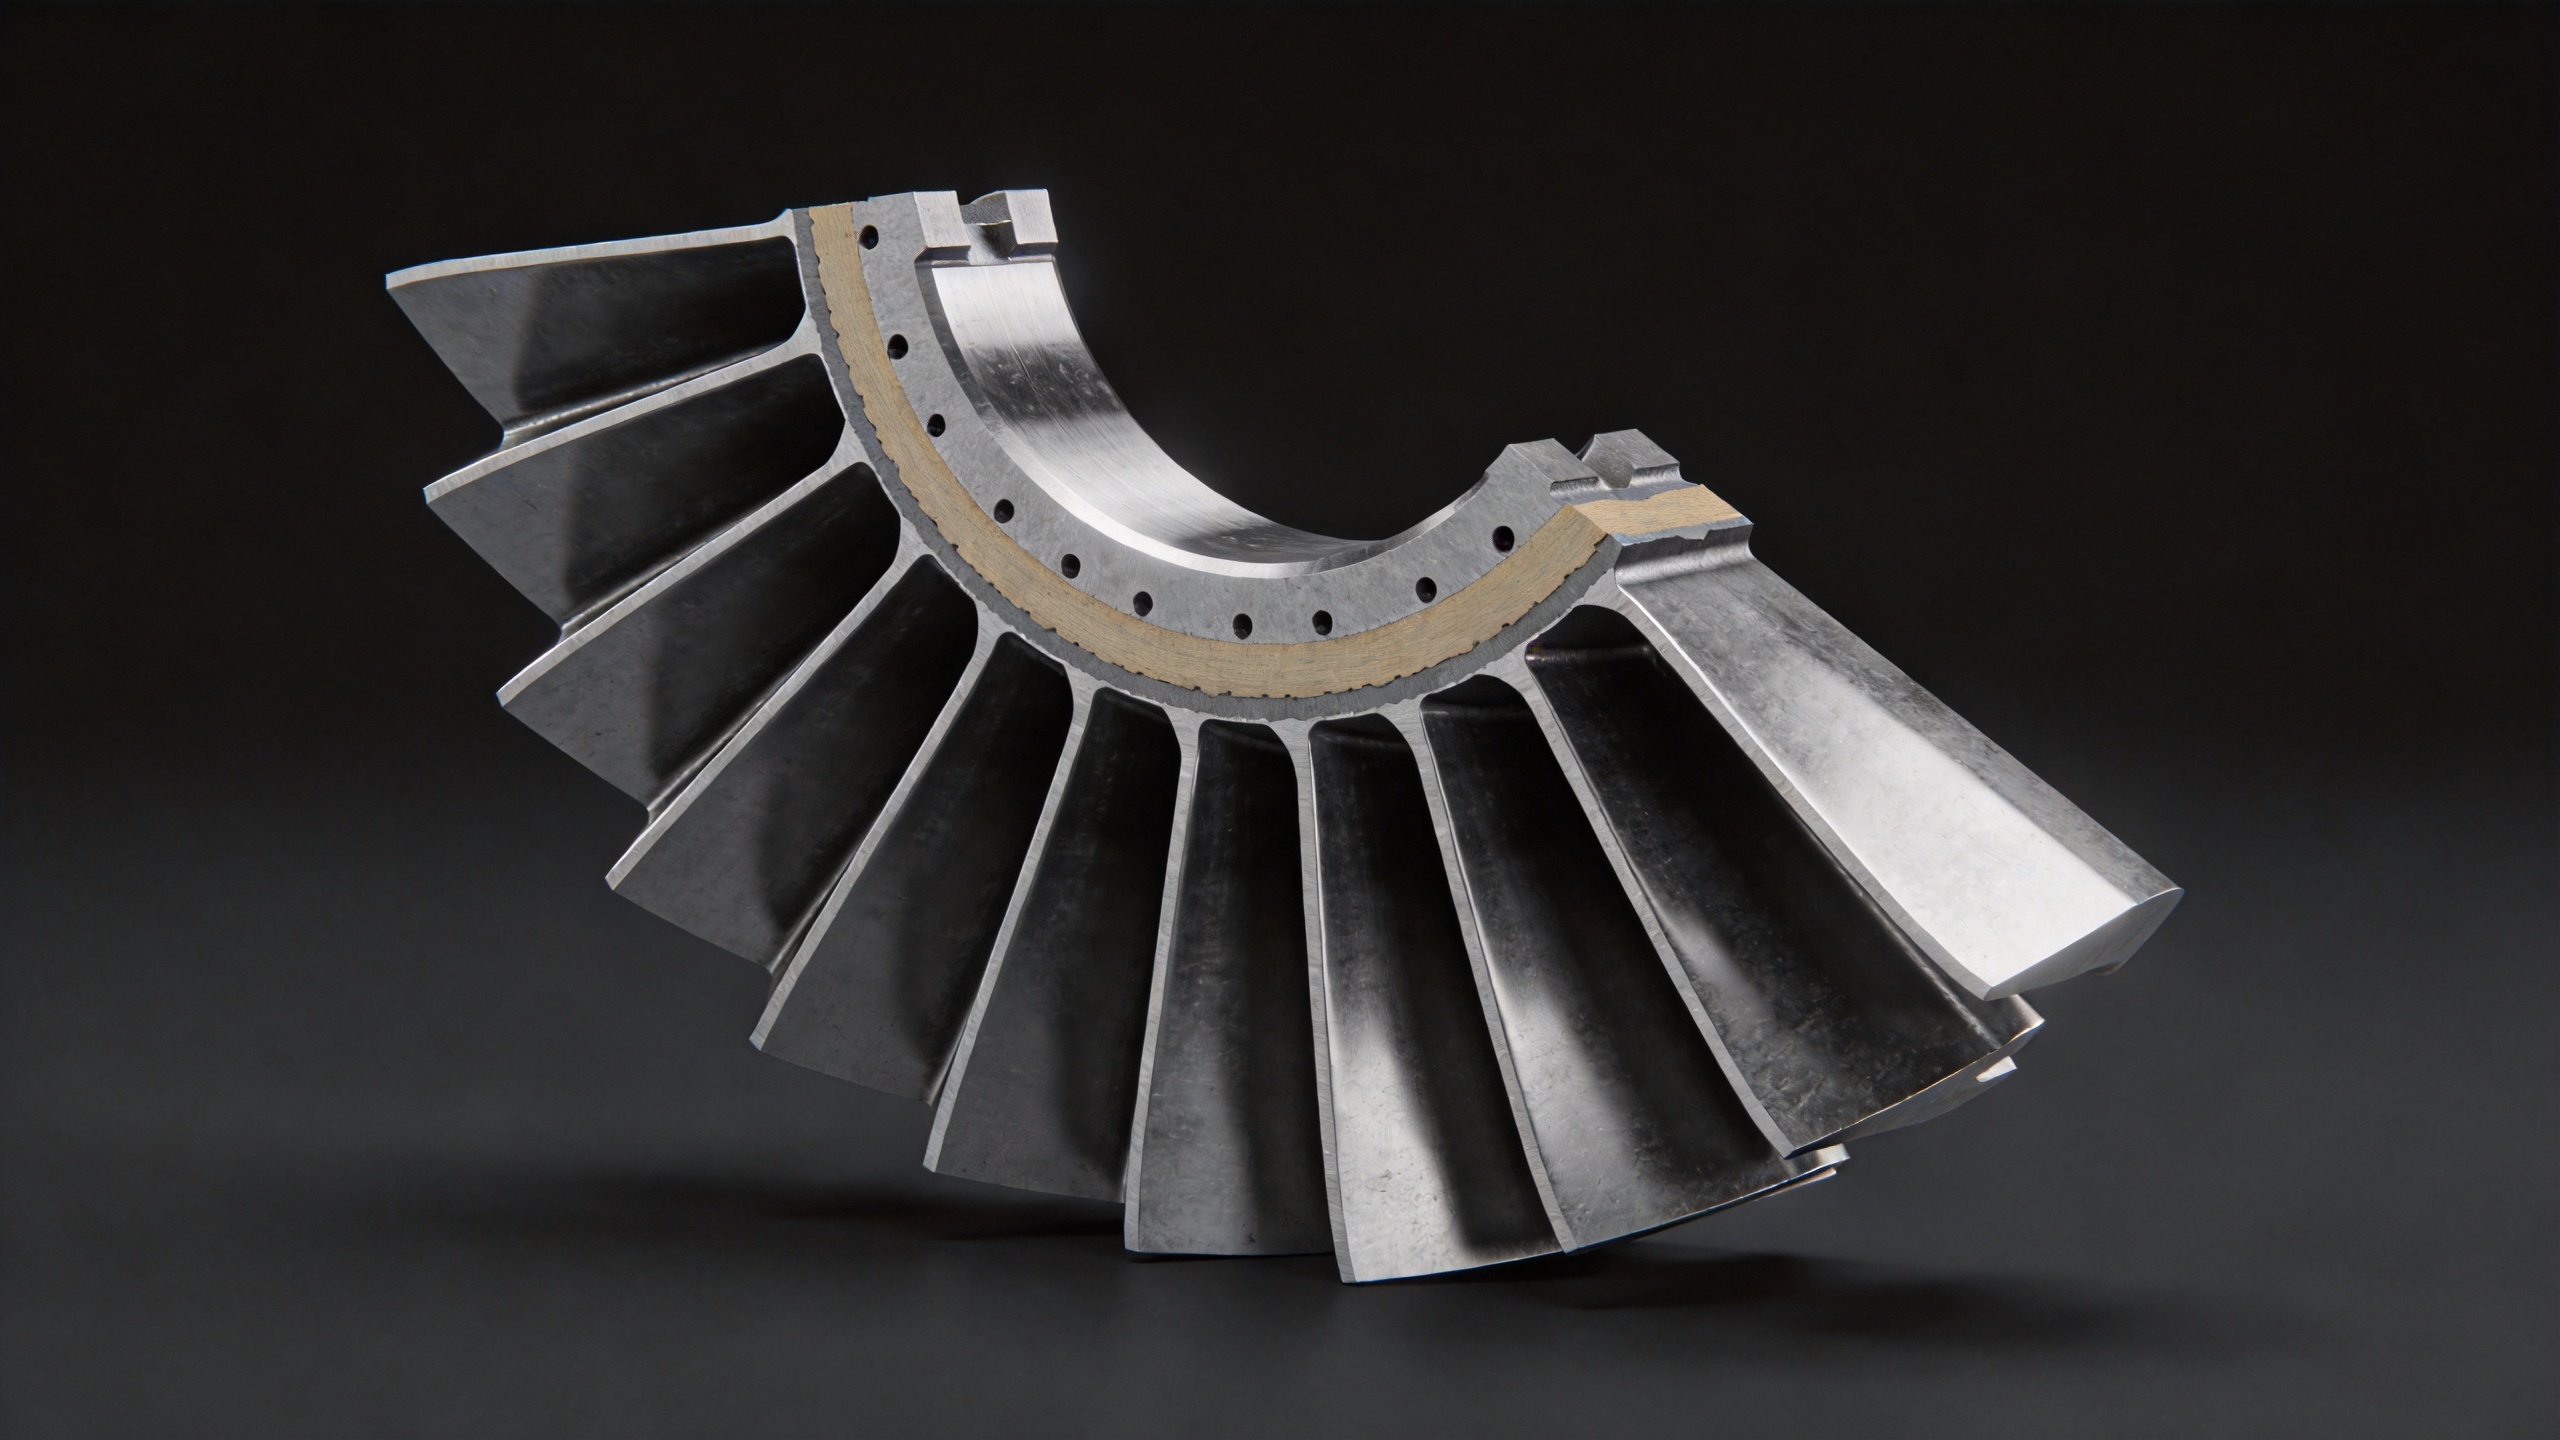
Co czyni łopatkę rzeczywiście trwałą
Zanim zdecydujesz się, że tańsza łopatka zapewnia równoważną wartość, warto zadać sobie pytanie: czy rzeczywiście określiłeś ilościowo, jaki wpływ na czas eksploatacji w Twoim konkretnym środowisku roboczym mają tolerancje wymiarowe oraz mikrostruktura materiału? W moim doświadczeniu z programami MRO odpowiedź brzmi zwykle negatywnie — a ten brak zrozumienia to właśnie miejsce, w którym decyzje zakupowe, które na papierze wydają się opłacalne, przekształcają się w przekroczenia budżetu konserwacyjnego w perspektywie dwu- lub trzyletniej.
Kilka cech łopatki ma mierzalny wpływ na czas pracy sprężarki turbiny gazowej pomiędzy interwencjami:
Precyzyjnie kute geometrie profilu lotniczego
Kute łopatki dominują w zastosowaniach sprężarek, ponieważ proces kucia tworzy wyrafinowaną strukturę ziarnistą, która odporność na zmęczenie cykliczne zapewnia bardziej niezawodnie niż alternatywne metody odlewania. Jednak jakość kucia różni się znacznie między dostawcami. Precyzyjne kucie, które utrzymuje tolerancje wymiarowe profilu lotniczego w zakresie od 0,1 do 1 mm, zapewnia zachowanie zaprojektowanej wydajności aerodynamicznej przez większą liczbę godzin pracy. Gdy cięciwa, rozpiętość i grubość łopatki pozostają zgodne ze specyfikacją nie tylko w przypadku pierwszych sztuk, ale także konsekwentnie w całej serii produkcyjnej, sekcja sprężarki działa z wydajnością bliższą zaprojektowanej przez dłuższy czas — co opóźnia moment, w którym konieczne staje się przeprowadzenie inspekcji.
Wykańczanie powierzchni oraz obróbka przeciwerozyjna
Chropowatość powierzchni łopatek sprężarki wpływa zarówno na gromadzenie się zanieczyszczeń, jak i na inicjację pęknięć zmęczeniowych. Obróbka powierzchni po kuciu oraz opcjonalne powłoki antyerozyjne mogą wydłużyć odstępy między wymuszonymi płukaniami sprężarki oraz zmniejszyć tempo degradacji krawędzi natarcia w środowiskach o wysokiej zawartości cząstek. Nie jest to wymóg uniwersalny — jeśli środowisko eksploatacji charakteryzuje się niskim obciążeniem cząstkami, zastosowanie powłoki może nie znacząco wpłynąć na kalkulację konieczności konserwacji. W warunkach wysokiego zapylania lub w lokalizacjach nadmorskich, gdzie powietrze ssane zawiera sól, wybór odpowiedniej powłoki staje się decyzją bezpośrednio wpływającą na oszczędności związane z konserwacją.
Certyfikacja materiałów i śledzalność partii
Klasa materiału ma znaczenie, tak jak i dokumentacja. Łopatki z tytanu i stopów niklu, których właściwości mechaniczne są potwierdzone certyfikatem materiałowym — z możliwością śledzenia partii termicznej, łączącą każdą łopatkę z konkretną serią kucia — zapewniają operatorom możliwość przeprowadzenia szczegółowej analizy przyczyn wczesnego zużycia. Bez takiej dokumentacji problem niespójności partii staje się niewidoczny, dopóki łopatki nie zaczną ulegać awarii.
Spójna jakość produkcji w obrębie partii
Jedna udana dostawa nie czyni dostawcy wiarygodnym. Co ma znaczenie w ramach długoterminowego programu oszczędności w zakresie konserwacji, to spójność parametrów łopatek między kolejnymi zamówieniami. Niespójność partii w ramach różnych cykli produkcyjnych u tego samego dostawcy jest jedną z najczęstszych przyczyn niestabilnych wyników kontroli przy odbiorze — oraz sytuacji, w której operatorzy odkrywają w trakcie cyklu eksploatacyjnego, że ich łopatki nie działają zgodnie z oczekiwaniami. Produkcja kontrolowana procesowo z udokumentowanymi parametrami kucia stanowi techniczną podstawę niezawodności powtarzalnych zamówień.
Perspektywa całkowitych kosztów posiadania
Na wczesnym etapie wiele zespołów zakupowych koncentruje się na cenie jednostkowej jako głównym kryterium wyboru łopatek. Zazwyczaj potrzeba kilku cykli zakupowych — oraz jednego lub dwóch nieplanowanych przestojów lub wcześniejszych inspekcji — aby zdać sobie sprawę, że całkowity koszt cyklu życia jest lepszym wskaźnikiem wydajności.
Rozważmy uproszczoną porównawczą analizę. Jeśli tańsza łopatka sprężarki turbiny gazowej wymusza jedno dodatkowe nieplanowane badanie w ramach cyklu przeglądu trwającego 24 000 godzin, to koszty związane z pracą, przestojem oraz utratą generowanej energii lub wydajności procesu w wyniku tego zdarzenia zwykle przekraczają oszczędności wynikające z niższej ceny jednostkowej łopatki — często o czynnik od trzech do pięciu. Samo łopatka sprężarki rzadko stanowi najdroższą część wywołanego przez nią przeglądu konserwacyjnego.
Praktyczne skutki: trwała łopatka z potwierdzoną dokładnością wymiarową, odpowiednią certyfikacją materiałową oraz jakością powierzchni dostosowaną do warunków eksploatacji nie stanowi kosztu premium — jest narzędziem do zarządzania interwałami konserwacji.
Wybór odpowiedniego dostawcy łopatek dla kompresora turbin gazowych
Oceniając dostawców łopatek w ramach programu MRO kompresora turbin gazowych, należy wziąć pod uwagę następujące kryteria bezpośrednio wpływające na częstotliwość konserwacji:
- Dokumentacja pomiarów wymiarowych: Czy dostawca udostępnia raport z pomiarów wymiarowych dla każdej partii dostawy, obejmujący pomiary kluczowych przekrojów profilu aerodynamicznego? To minimalne potwierdzenie, że geometria łopatki jest rzeczywiście weryfikowana, a nie jedynie deklarowana.
- Certyfikacja materiału: Czy certyfikat składu stopu i właściwości mechanicznych jest dostarczany standardowo z każdą dostawą?
- Dowody spójności produkcji: Czy dostawca może wykazać, że wymiary łopatek są utrzymywane w granicach specyfikacji we wszystkich powtarzanych zamówieniach, a nie tylko w próbkach pierwszego artykułu?
- Opcje powłok i obróbki powierzchniowej: Czy dostawca oferuje powłoki chroniące przed erozją lub korozją dla środowisk, w których głównymi czynnikami degradacji są osadzanie się zanieczyszczeń lub korozja?
- Wsparcie inżynierskie w fazie presprzedaży: Czy istnieje możliwość przeanalizowania Państwa rysunku lub specyfikacji eksploatacyjnej przed złożeniem zamówienia w celu potwierdzenia zgodności wymiarowej i materiałowej?
Navi Power Technology specjalizuje się w precyzyjnych, kowanym łopatkach sprężarek do turbin gazowych, przy czym proces produkcji opiera się na kowaniu z niską dopuszczalną odchyłką (dopuszczalne odchylenia wymiarowe od 0,1 do 1 mm) oraz pełnej śledzilności partii cieplnych jako standardzie. Nasz proces kowania z użyciem jednej formy do trzech części zmniejsza koszty narzędzi na pojedynczą część i wspiera konkurencyjne ceny w programach wymiany części w ramach konserwacji, napraw i modernizacji (MRO) — umożliwiając oszczędności w zakresie konserwacji bez kompromisów w zakresie dokładności wymiarowej, która decyduje o czasie pracy sprężarki turbiny gazowej pomiędzy wymuszonymi interwencjami.
Jeśli obecny program łopatek zapewnia krótsze interwały eksploatacyjne niż przewidziano w projekcie turbiny lub jeśli częściej pojawiają się sygnały wymagające kontroli niż zaplanowano, należy najpierw przeanalizować specyfikację łopatek oraz wybór dostawcy. Łopatka o wyższej trwałości, produkowana zgodnie z odpowiednimi tolerancjami wymiarowymi w sposób powtarzalny, jest często najbardziej efektywną pod względem kosztów metodą redukcji częstotliwości konserwacji dostępna dla inżyniera ds. konserwacji.
Skontaktuj się z Navi Power Technology pod adresem [email protected] lub odwiedź compressorblade.com aby omówić specyfikacje łopatek dla Twojego modelu turbiny i środowiska eksploatacyjnego.