 EN

Како смањити учесталост одржавања компресора за гасну турбину са добрим лопатима?
Ако управљате или одржавате компресор за гасну турбину за производњу енергије или индустријску употребу, већ знате да је одржавање ретко само линијска точка то је обавеза која одређује распоред и троши буџет. Већина оператера ради у оквирима инспекције постављених око еквивалентних радних сати: инспекције сагоревања обично падају близу 8.000 ЕОХ, са великим ревизијама које се приближавају 24.000 ЕОХ или око 800 фактора почетка, што се деси прво. Питање које се искусни инжењери за одржавање не постављају није да ли ови интервали постоје, већ како их доћи без присиљених прекида између њих.
Одговор у већини случајева почиње са самим лопатима компресора. Избор правог издржљивог лопате је једна од најопаснијих одлука о набавци у програму одржавања компресора за гасне турбине али се често третира као одлука о набавци робе, а не као инжењерска.
Зашто квалитет ножева подстиче учесталост одржавања
Компресорски део гасне турбине управља компресијом улазног ваздуха пре него што стигне до коморе за сагоревање. Свака лопата у компресорском одељку је под континуираним цикличним аеродинамичким и механичким оптерећењем. Током времена, три механизма деградације имају тенденцију да скрате ефикасан животни век лопатица лошег квалитета и приморају непланирано одржавање:
- Ерозија површине и опековање: Партикули у ваздуху, влага и контаминатори постепено ерозирају предње ивице и одлагају се на површину оштрице. У типичним индустријским окружењима препоручује се прање компресора сваких 200 до 500 радна сата управо зато што се прљавштина акумулише и смањује ефикасност компресије. Очице са грубом површином или неадекватним антиерозијским обрадом убрзавају ову стопу акумулације повећавајући фреквенцију прања и брже смањујући однос компресије између великих инспекција.
- Нетачност димензија која узрокује губитак ефикасности: Оштрица чији профил аерофила одступа од цртежне спецификације чак и у оквиру онога што мање прецизни добављач сматра прихватљивим помера прозор на врху, мења однос притиска на стадијуму и смањује аеродинамичку ефикасност. Ови губици ефикасности се акумулишу током времена. Оператори који воде програме за праћење перформанси често виде тренд деградације брзине топлоте раније него што се очекивало када се користе лопатице од непостојанних добављача. Ранији губитак ефикасности значи раније интервенцију.
- Уморна пуцања од материјала или процеса који нису стандардни: Компресорска лопатица гасне турбине доживљавају умору високих циклуса од аеродинамичког узбуђења и топлотних градијента током циклуса почетка-стопа. Лите оштрице и ковање са непостојаном микроструктуром су подложније почетку пуцања. Када се открије пукотина, прозор за одржавање креће се горе без обзира на то где се налази сат за рад.
Веза између квалитета лопате и учесталости одржавања није теоријска. Када је лопаћа компресора слаба веза, на крају се инспекције врше по распореду лопаће, а не по распореду пројектовања турбине.
Шта чини нож заиста трајним
Пре него што одлучите да је јефтинији оштри нож еквивалентан, вреди питати: да ли сте заправо квантификовали колико димензионалне толеранције и микроструктуре материјала доприносе животу у вашем специфичном радном окружењу? По мом искуству рада са МРО програмима, одговор је обично не и та јаз у разумевању је где одлуке о набавци које изгледају трошковно ефикасне на папиру претварају у превишавање буџета за одржавање у року од две или три године.
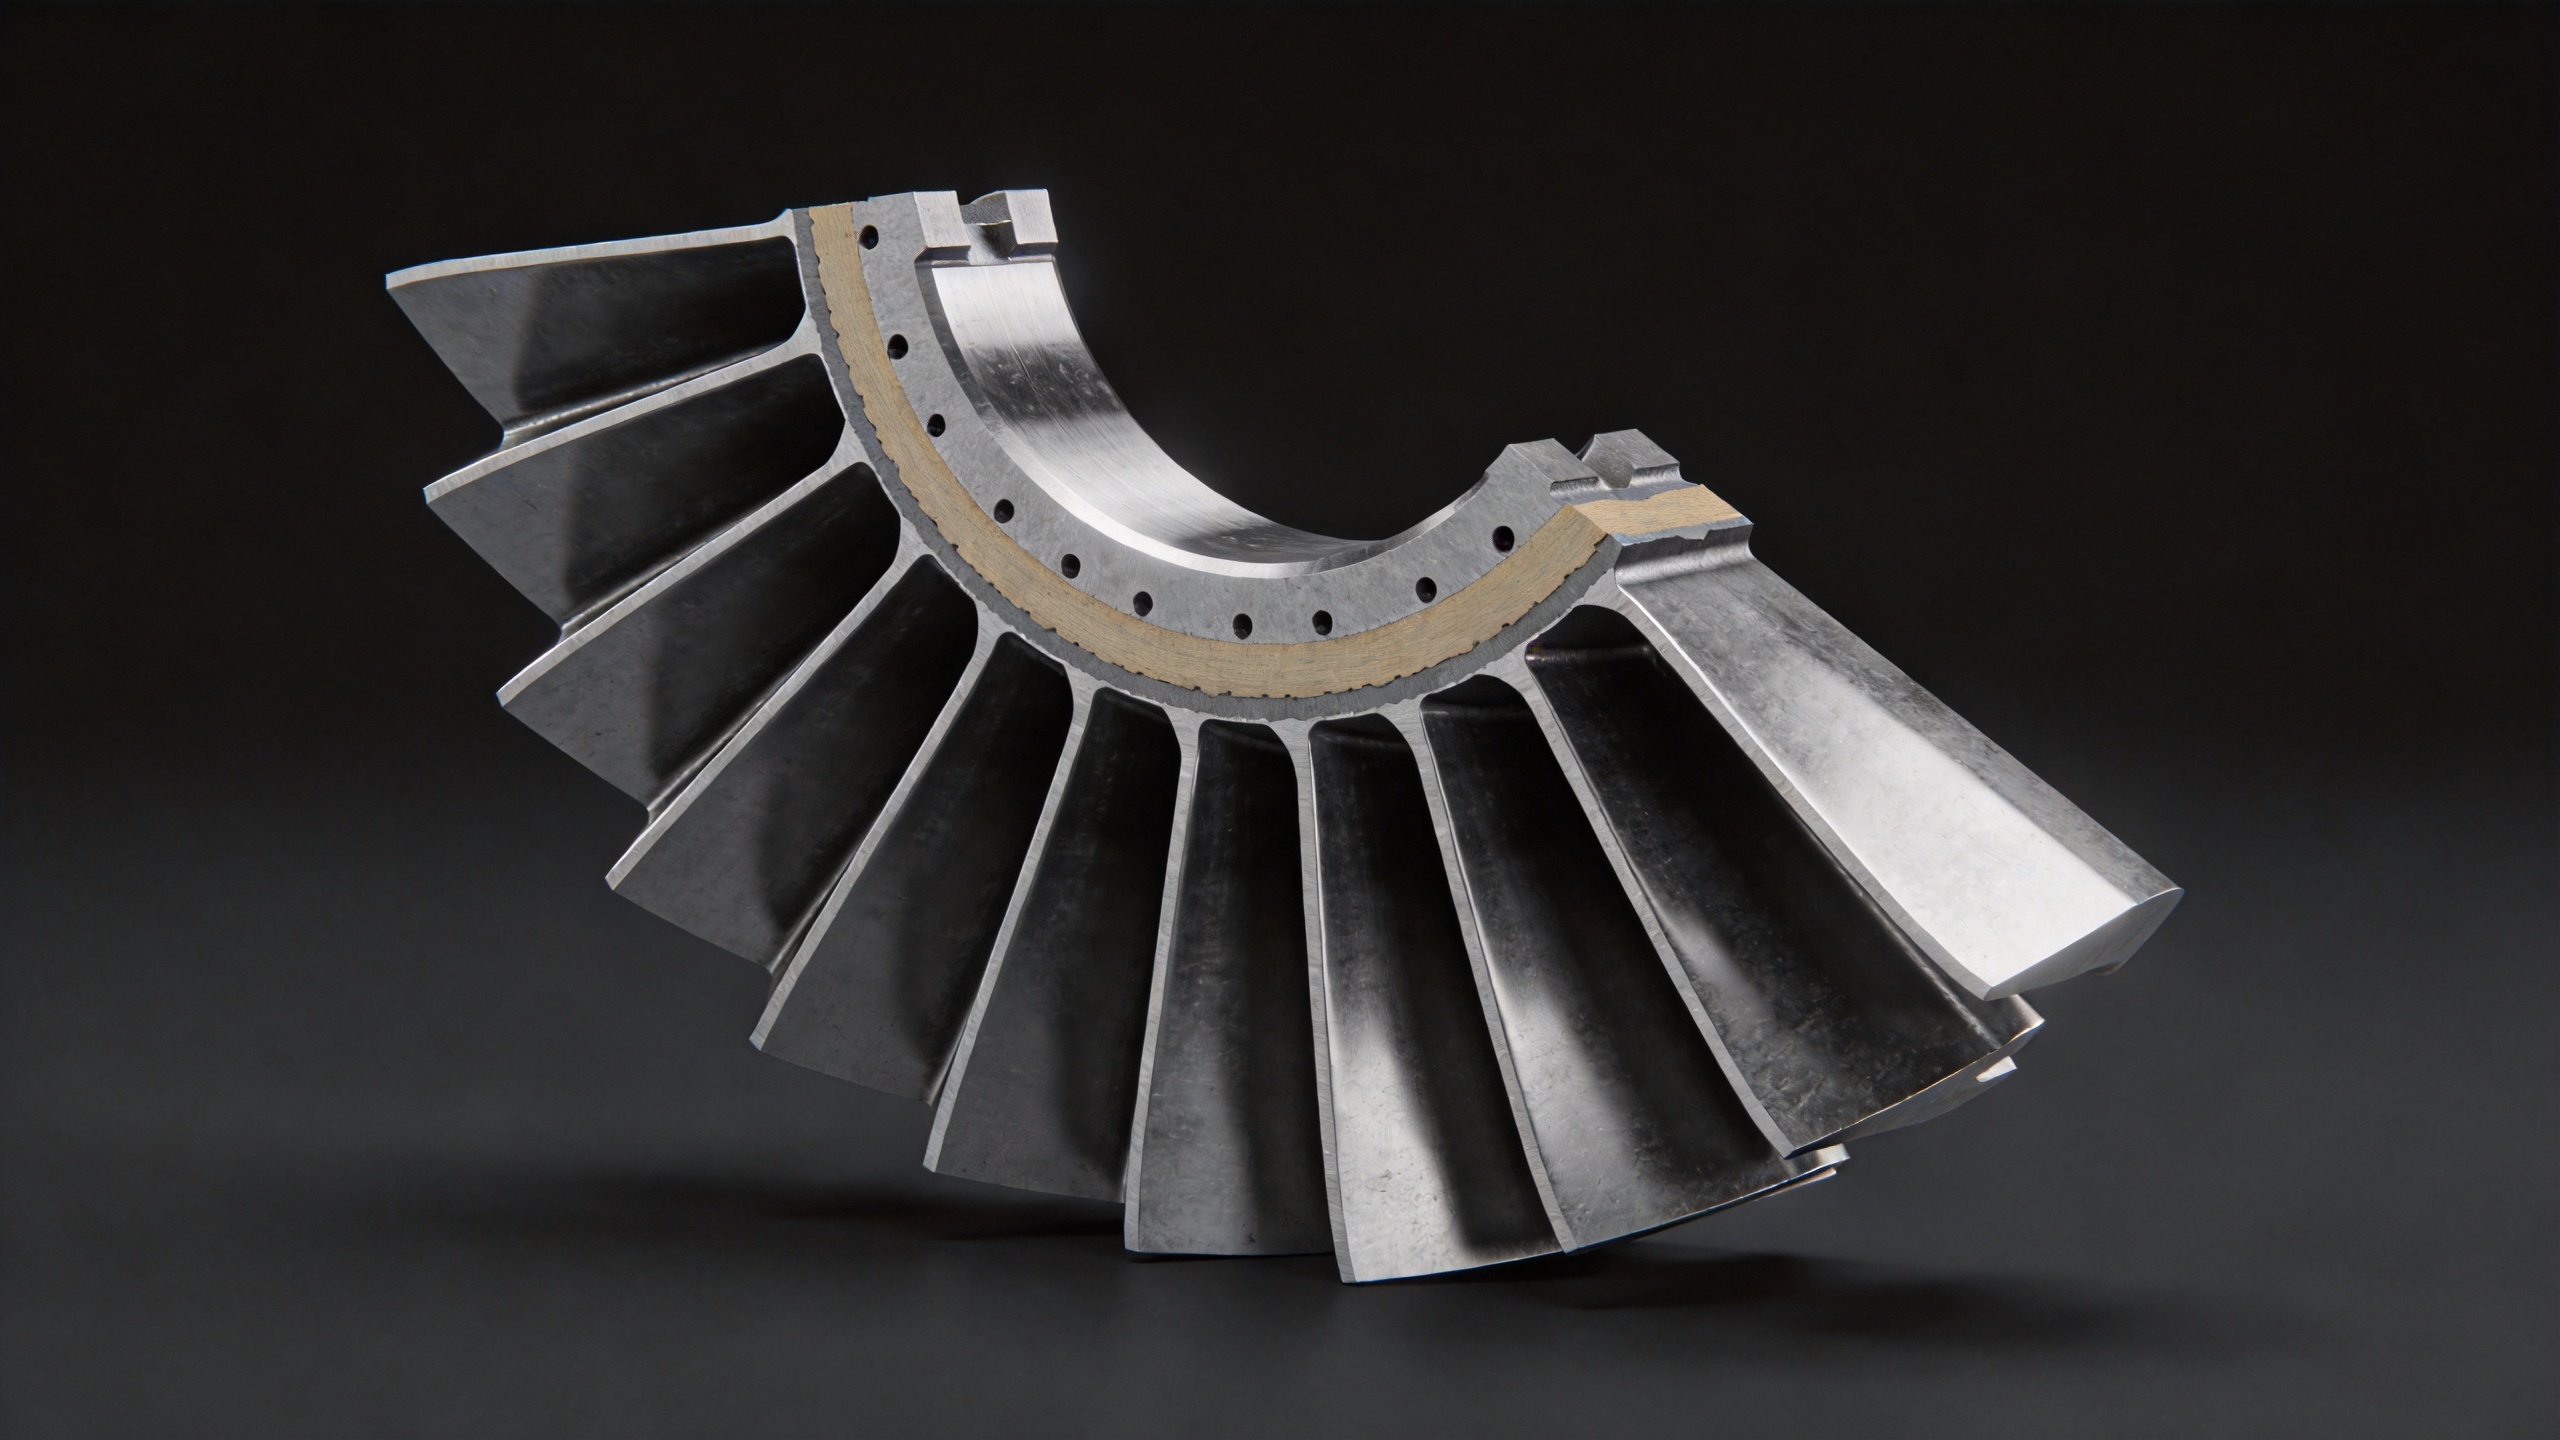
Неколико карактеристика лопате имају мерељив утицај на то колико дуго компресор у гасној турбини може да ради између интервенција:
Прецизна кована геометрија ваздушног профила
Ковани лопати доминирају у компресорским апликацијама јер ковање производи рафинирану структуру зрна која више издрже циклично уморење него алтернативне лијеће. Али квалитет ковања се значајно разликује између добављача. Прецизно ковање које држи димензионалне толеранције ваздушног профила у распону од 0,1 до 1 мм одржава пројектоване аеродинамичке перформансе током више радног времена. Када се струна, распон и дебљина лопате не задржавају у граници спецификације не само на првим чланцима већ доследно у свим производњима, компресорски део ради ближе својој дизајнираној ефикасности дуже одлагање инспектирања.
Површина и третман против ерозије
Огроба површина на компресорским лопатима утиче и на акумулацију капи и на покретање раскола за умор. Пост-ковање површинске обраде и опционални антиерозијски премази могу продужити интервал између присилног компресор прање и смањити водеће брзине деградације ивице у окружењу са високим честицама. Ово није универзални захтев ако ваше радно окружење укључује мала оптерећења честицама, премаз можда неће значајно променити рачун одржавања. У условима са високим степеном прашине или на обалним местима са уносом ваздуха са сољом, избор премаза постаје директна одлука о штедњи одржавања.
Сертификација материјала и тражимост партије
Значајно је квалитет материјала, као и документација. Титанове и никелске легуре чији се механички својства потврђују сертификацијом материјала са тражимошћу топлотних баца које повезују сваку лопаћу са одређеним трчањем ковања пружају оператерима судску способност да систематски истражују прерано разлагање. Без те документације, проблем несагласности се постаје невидљив док се оштри не почну оштећивати.
Косстантан квалитет производње у свим серијама
Једна добра испорука не значи да сте поуздан добављач. Оно што је важно за дугорочни програм штедње одржавања је конзистенција од ноже до ноже преко понављања наруџбина. Непостојанство серије у производњи од истог добављача је један од најчешћих узрока непредвидивих исхода уходе инспекције и оператера који откривају средином циклуса да њихове лопате не раде као што се очекује. Контролисана производња процесом са документованим параметима ковања је техничка основа поузданости поновљених наруџбина.
Проспектива укупне трошкове власништва
У почетку, многи тимови за набавку фокусирају се на цену јединице као главни критеријум за избор ножева. Обично је потребно неколико цикла набавке и један или два непланирана прекида или рани догађаји инспекције да би се препознало да су укупне трошкове животног циклуса боља мера перформанси.
Размислимо о једноставном поређењу. Ако је јефтинија компресорска лопатија гасне турбине приморала један додатни непланирани догађај инспекције током циклуса ревизије од 24.000 сати, рад, време простора и изгубљени трошкови производње или процеса који су повезани са тим догађајем обично превазилазе уштеду од единичне цене ни Само компресорско лопаће ретко је најскупији део одржавања који изазива.
Практична импликација: издржљиво оштро са провереном прецизношћу димензија, одговарајућом сертификацијом материјала и квалитетом површине прилагођеном вашем радном окружењу није премијски трошак то је алатка за управљање интервалима одржавања.
Избор правог добављача лопате за ваш компресор за гасну турбину
Приликом процене добављача лопате за ваш програм МРО компресора за гасне турбине, размотрите следеће критеријуме који су директно повезани са резултатима учешће у одржавању:
- Документација за димензионалну инспекцију: Да ли добављач пружа извештај о димензионалној инспекцији по достављеној серији, укључујући мерење кључних пресекних пресек авиона? Ово је минимални доказ да се геометрија оштрице потврђује, а не само тврди.
- Сертификација материјала: Да ли се са сваком испоруком стандардно пружају сертификација о саставу легура и механичким својствима?
- Докази о конзистенцији производње: Може ли добављач показати да се димензије лопате одржавају у складу са спецификацијама у свим понављаним наруџбинама, а не само у примероцима првог члана?
- Опције премаза и обраде површине: Да ли добављач нуди премазе против ерозије или заштиту од корозије за средине у којима је првински фактор деградације прљављење или корозија?
- Инжењерска подршка пре продаје: Да ли постоји могућност да се прегледа ваш цртање или оперативне спецификације пре наруџбе, да потврди димензионалне и материјалне компатибилности?
Нави Павер Технологија специјализована је за прецизно коване компресорске лопатице за гасне турбине, са производним процесом изграђеном на ковању ниске дозволе (0,11 мм димензионалне толеранције) и тражебилности топлотне партије као стандард. Наш процес ковања калупа од 1 до 3 смањује трошкове алата по делу и подржава конкурентне цене за програме замене МРО-а чинећи штедњу одржавања остваривим без компромитовања прецизности димензија које одређују колико дуго ваш компресор за гасну турбину ради између приси
Ако ваш тренутни програм оштрице пружа краће интервале сервиса него што је предвиђен дизајном турбине, или ако видите чешће изазиве инспекције него што је планирано, спецификација оштрице и избор добављача су прво место за гледање. Дуже издржљиво оштро, које се константно производи у складу са одговарајућим димензионалним толеранцијама, често је најјефикаснија мера за смањење честоће одржавања на располагању инжењера за одржавање.
Контактирајте Нави Повер Технологије на [email protected] или посетите компресорблејд.цом да разговарају о спецификацијама лопате за ваш модел турбине и оперативно окружење.