 EN

Como Reduzir a Frequência de Manutenção do Compressor de Turbina a Gás com Boas Pás?
Se você gerencia ou mantém um compressor de turbina a gás para geração de energia ou uso industrial, já sabe que manutenção raramente é apenas um item orçamentário — é um compromisso que define cronogramas e consome orçamento. A maioria dos operadores trabalha dentro de janelas de inspeção definidas com base em horas equivalentes de operação: inspeções de câmara de combustão normalmente ocorrem por volta de 8.000 EOH, enquanto revisões gerais abrangentes se aproximam de 24.000 EOH ou cerca de 800 partidas fatoradas, o que ocorrer primeiro.
A resposta, na maioria dos casos, começa com as próprias pás do compressor. Escolher a pá durável adequada é uma das decisões de aquisição mais impactantes em um programa de manutenção de compressores de turbina a gás — contudo, essa escolha é frequentemente tratada como uma aquisição de commodity, e não como uma decisão de engenharia.
Por que a qualidade da pá determina a frequência de manutenção
A seção do compressor de uma turbina a gás lida com a compressão do ar de entrada antes de este atingir a câmara de combustão. Cada pá na seção do compressor está sujeita continuamente a cargas aerodinâmicas e mecânicas cíclicas. Com o tempo, três mecanismos de degradação tendem a encurtar a vida útil efetiva de pás de baixa qualidade e forçar manutenções não programadas:
- Erosão e incrustação superficiais: Partículas suspensas no ar, umidade e contaminantes erodem gradualmente as bordas de ataque das pás e se depositam sobre suas superfícies. A limpeza do compressor é recomendada a cada 200 a 500 horas de operação em ambientes industriais típicos justamente porque a incrustação se acumula e reduz a eficiência de compressão. Pás com acabamento superficial rugoso ou tratamento anti-erosivo inadequado aceleram essa taxa de acúmulo — aumentando a frequência de limpezas e degradando mais rapidamente a relação de compressão entre inspeções principais.
- Inexatidão dimensional causando perda de eficiência: Uma pá cujo perfil aerodinâmico se desvia das especificações do desenho — mesmo dentro do que um fornecedor menos preciso considera aceitável — altera a folga na ponta, modifica a relação de pressão do estágio e reduz a eficiência aerodinâmica. Essa perda de eficiência acumula-se ao longo do tempo. Operadores que executam programas de monitoramento de desempenho frequentemente observam uma degradação da taxa térmica com tendência mais precoce do que o esperado quando são utilizadas pás de fornecedores inconsistentes. Uma perda de eficiência mais precoce significa intervenção mais precoce.
- Trincas por fadiga causadas por material ou processo subpadrão: As pás de compressores de turbinas a gás sofrem fadiga de alto ciclo devido à excitação aerodinâmica e aos gradientes térmicos durante os ciclos de partida e parada. Pás fundidas e forjadas com microestrutura inconsistente são mais suscetíveis à iniciação de trincas. Assim que uma trinca é detectada, a janela de manutenção antecipa-se — independentemente da posição do relógio de horas operacionais.
A ligação entre a qualidade das pás e a frequência de manutenção não é teórica. Quando a pá do compressor é o elo fraco, acaba-se inspecionando conforme o cronograma da pá, em vez do cronograma de projeto da turbina.
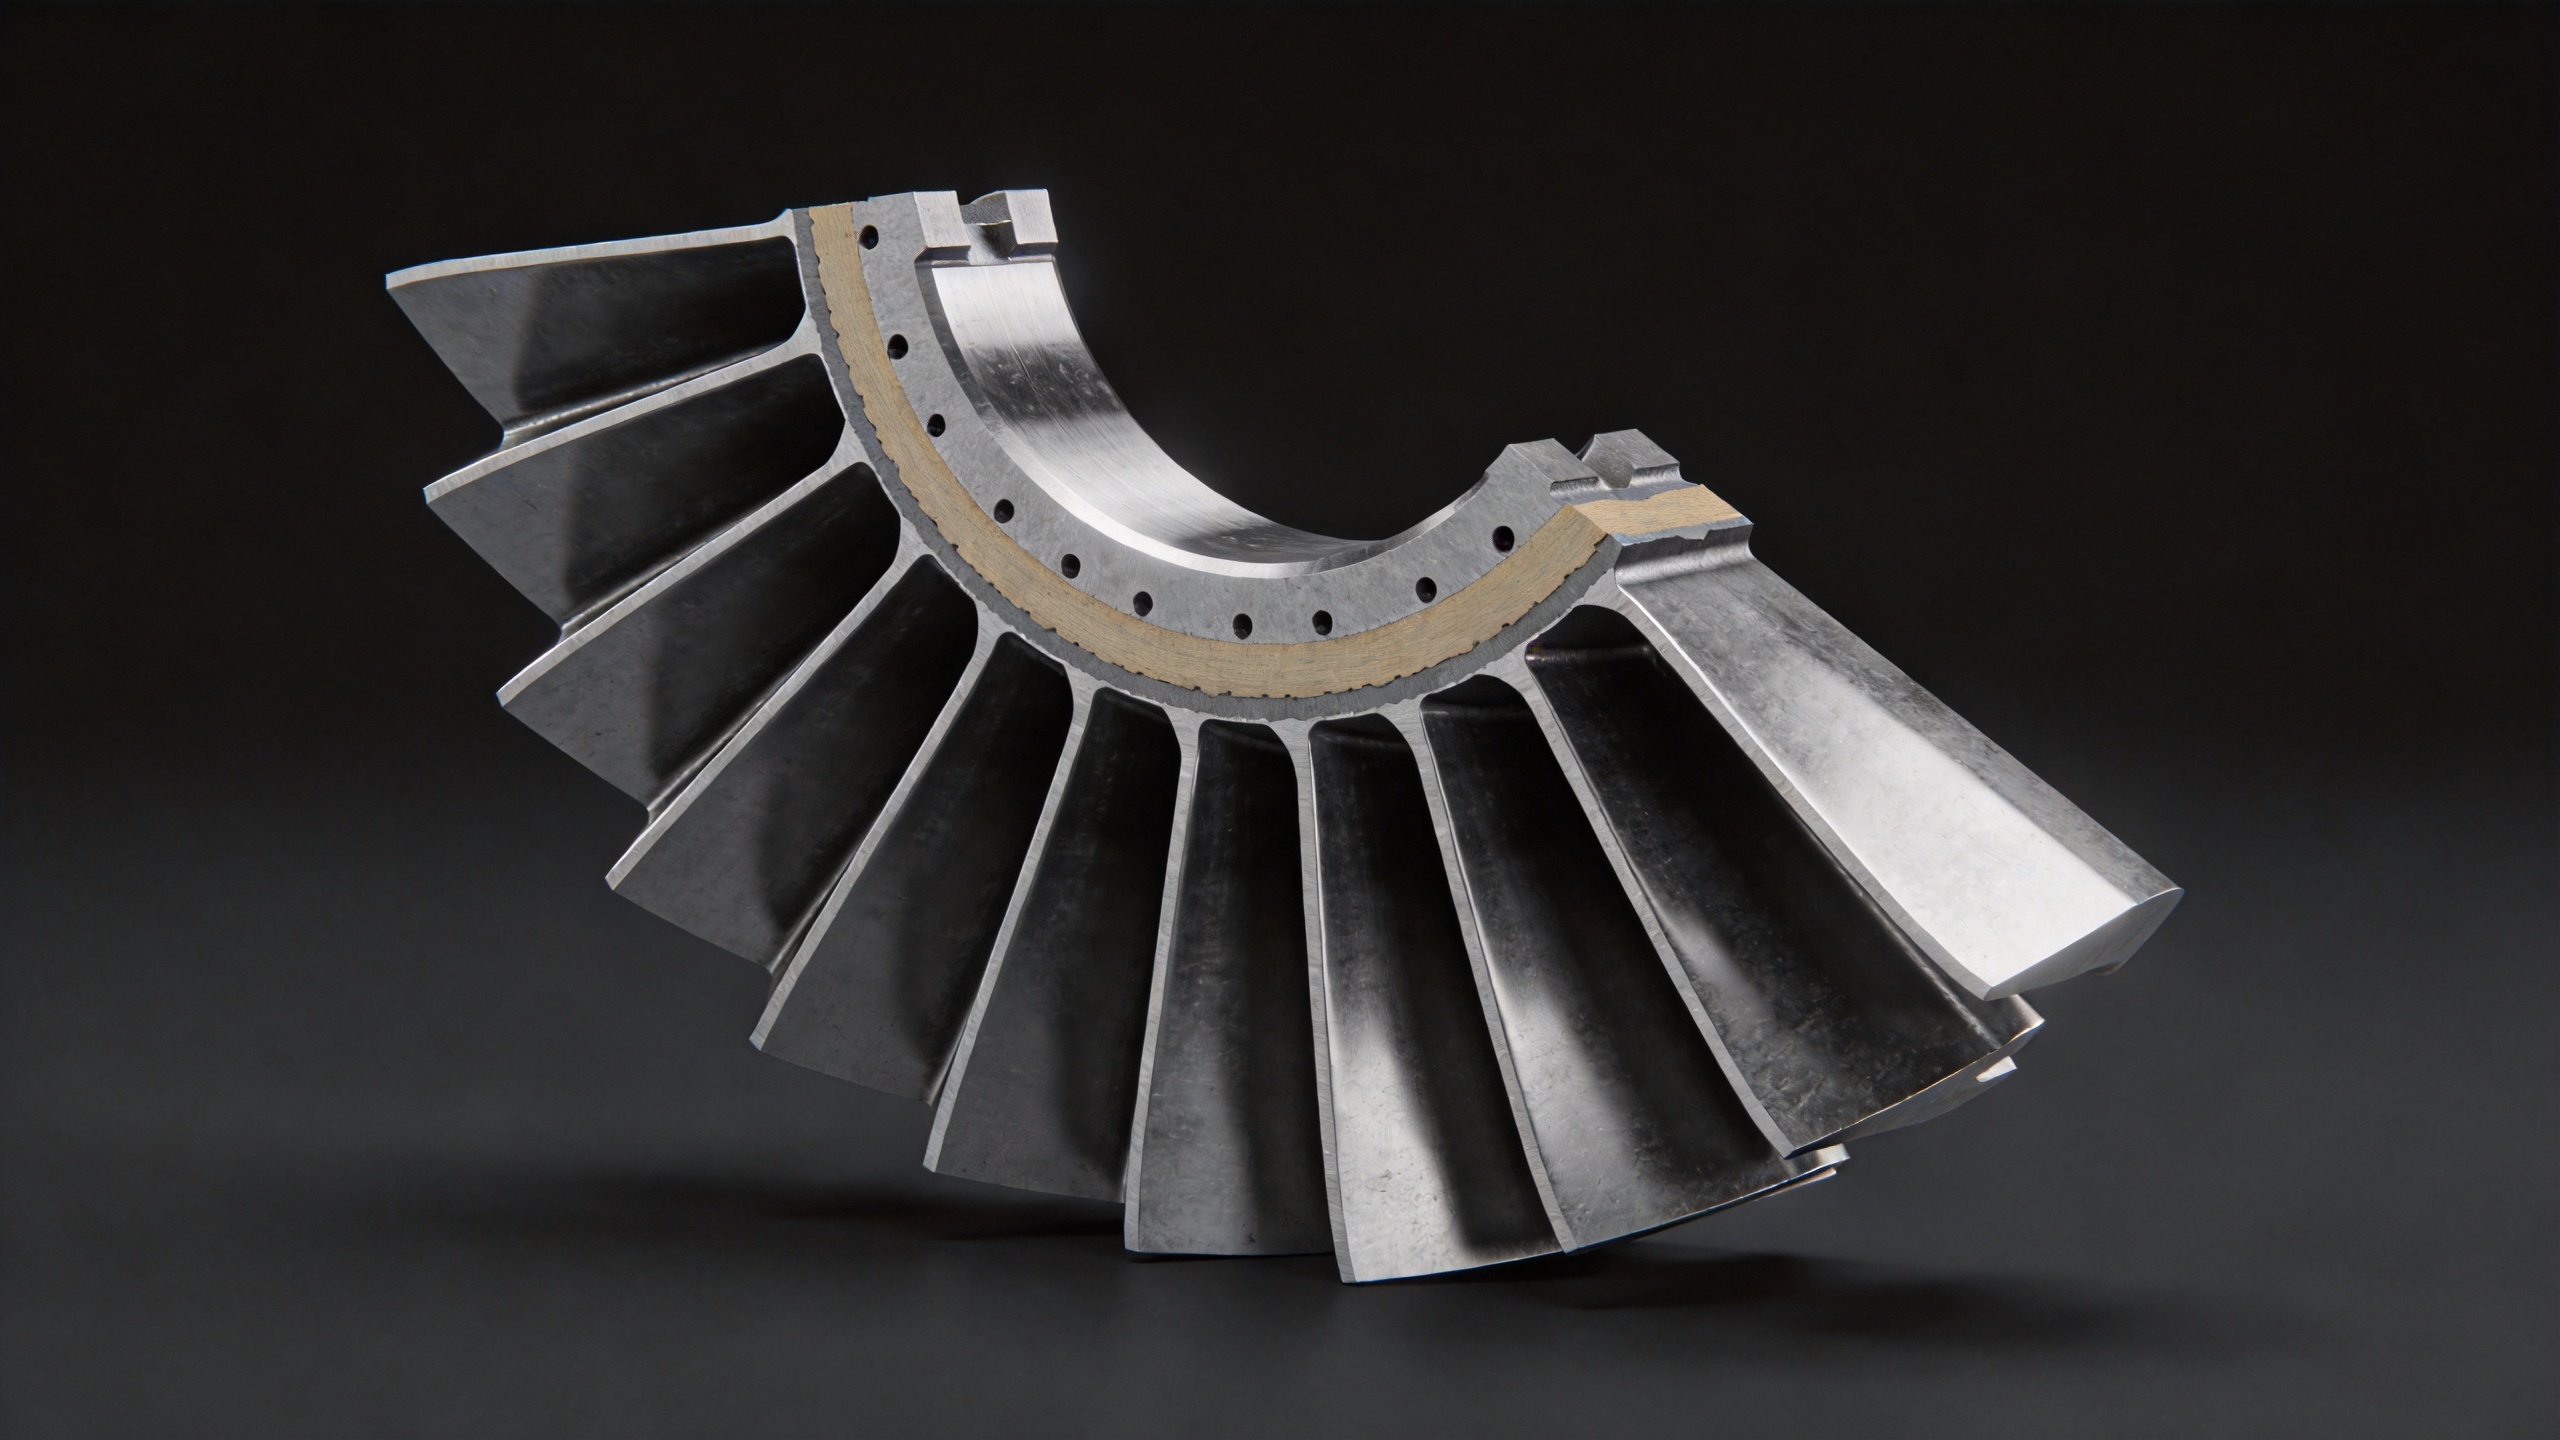
O Que Torna uma Pá Realmente Durável
Antes de decidir que uma pá de menor custo oferece valor equivalente, vale perguntar: você realmente quantificou o quanto as tolerâncias dimensionais e a microestrutura do material contribuem para a vida útil no seu ambiente operacional específico? Na minha experiência trabalhando com programas de MRO, a resposta costuma ser não — e essa lacuna de compreensão é exatamente onde decisões de aquisição que parecem economicamente vantajosas no papel se transformam em estouros orçamentários de manutenção ao longo de um horizonte de dois ou três anos.
Várias características das pás têm impacto mensurável na duração da operação contínua de um compressor de turbina a gás entre intervenções:
Geometria de Perfis Aerodinâmicos Forjados com Precisão
Pás forjadas dominam aplicações em compressores porque a forja produz uma estrutura de grãos refinada que resiste à fadiga cíclica de forma mais confiável do que alternativas fundidas. Contudo, a qualidade da forja varia significativamente entre fornecedores. A forja de precisão, que mantém tolerâncias dimensionais dos perfis aerodinâmicos na faixa de 0,1 a 1 mm, preserva o desempenho aerodinâmico projetado por mais horas de operação. Quando a corda, a envergadura e a espessura das pás permanecem dentro das especificações — não apenas nas primeiras peças, mas de forma consistente em todos os lotes de produção — a seção do compressor opera mais próximo de sua eficiência projetada por um período mais prolongado, adiando assim o acionamento da inspeção.
Acabamento Superficial e Tratamento Anti-erosão
A rugosidade da superfície nas pás do compressor influencia tanto o acúmulo de incrustações quanto o início de trincas por fadiga. O tratamento superficial pós-forjamento e revestimentos anti-erosivos opcionais podem prolongar o intervalo entre lavagens forçadas do compressor e reduzir as taxas de degradação da borda de ataque em ambientes com alta concentração de partículas. Este não é um requisito universal — se o seu ambiente operacional envolve cargas baixas de partículas, um revestimento pode não alterar significativamente a análise de manutenção. Em condições de alto teor de poeira ou em locais costeiros com ar de admissão carregado de sal, a seleção do revestimento torna-se uma decisão direta de economia de manutenção.
Certificação de Material e Rastreabilidade por Lote
A qualidade do material importa, assim como a documentação. Lâminas de liga de titânio e níquel cujas propriedades mecânicas são verificadas mediante certificação de material — com rastreabilidade por lote térmico que vincula cada lâmina à sua respectiva operação de forjamento — oferecem aos operadores a capacidade forense de investigar de forma sistemática a degradação prematura. Sem essa documentação, um problema de inconsistência entre lotes torna-se invisível até que as lâminas comecem a falhar.
Qualidade de produção consistente entre lotes
Uma única entrega satisfatória não transforma um fornecedor em confiável. O que importa para um programa de economia de manutenção de longo prazo é a consistência lâmina a lâmina entre pedidos repetidos. A inconsistência entre lotes em diferentes séries de produção provenientes do mesmo fornecedor é uma das causas mais comuns de resultados imprevisíveis nas inspeções de entrada — e de os operadores descobrirem, no meio do ciclo, que suas lâminas não estão desempenhando conforme o esperado. Uma produção controlada por processo, com parâmetros de forjamento documentados, constitui a base técnica da confiabilidade em pedidos repetidos.
A Perspectiva do Custo Total de Propriedade
No início, muitas equipes de compras concentram-se no preço unitário como principal critério de seleção das pás. Geralmente, são necessários alguns ciclos de compras — e um ou dois desligamentos não planejados ou eventos de inspeção antecipada — para reconhecer que o custo total ao longo do ciclo de vida é a métrica de desempenho mais adequada.
Considere uma comparação simplificada. Se uma pá de compressor de turbina a gás com preço mais baixo exigir um evento adicional de inspeção não planejada durante um ciclo de revisão de 24.000 horas, os custos associados a esse evento — mão de obra, tempo de inatividade e perda de geração ou de produção — normalmente superam as economias obtidas com o menor preço unitário da pá, frequentemente em um fator de três a cinco vezes. A própria pá do compressor raramente é a parte mais cara do evento de manutenção que ela desencadeia.
A implicação prática: uma lâmina durável com precisão dimensional verificada, certificação adequada do material e qualidade superficial adequada ao seu ambiente operacional não é um custo premium — é uma ferramenta para a gestão dos intervalos de manutenção.
Selecionando o Fornecedor Certo de Lâminas para o Seu Compressor de Turbina a Gás
Ao avaliar fornecedores de lâminas para o seu programa de manutenção, reparo e revisão (MRO) de compressores de turbinas a gás, considere os seguintes critérios, diretamente ligados aos resultados quanto à frequência de manutenção:
- Documentação de inspeção dimensional: O fornecedor fornece um relatório de inspeção dimensional por lote entregue, incluindo medições das seções transversais-chave do perfil aerodinâmico? Este é o nível mínimo de evidência de que a geometria da lâmina está sendo verificada, e não apenas declarada.
- Certificação de Material: A certificação da composição da liga e das propriedades mecânicas é fornecida como padrão com cada remessa?
- Evidência de consistência na produção: O fornecedor pode demonstrar que as dimensões das lâminas são mantidas dentro das especificações em pedidos repetidos, e não apenas nas amostras do primeiro artigo?
- Opções de revestimento e tratamento superficial: O fornecedor oferece revestimentos de proteção contra erosão ou corrosão para ambientes em que a incrustação ou a corrosão é o principal fator de degradação?
- Suporte técnico pré-venda: Existe capacidade de revisar seu desenho ou especificação operacional antes do pedido, para confirmar a compatibilidade dimensional e de material?
A Navi Power Technology especializa-se em lâminas de compressor forjadas com precisão para turbinas a gás, com um processo produtivo baseado em forjamento de baixa folga (tolerância dimensional de 0,1–1 mm) e rastreabilidade por lote térmico como padrão. O nosso processo de forjamento com moldes na proporção de 1 para 3 reduz o custo de ferramental por peça e apoia preços competitivos para programas de substituição MRO — tornando possível obter economias na manutenção sem comprometer a precisão dimensional que determina quanto tempo o compressor da sua turbina a gás opera entre intervenções forçadas.
Se o seu programa atual de lâminas estiver resultando em intervalos de serviço mais curtos do que os previstos no projeto da turbina, ou se estiver observando acionamentos de inspeção mais frequentes do que o planejado, a especificação das lâminas e a seleção do fornecedor são os primeiros pontos a serem analisados. Uma lâmina mais durável, produzida de forma consistente dentro das tolerâncias dimensionais adequadas, é muitas vezes a única medida de redução de frequência de manutenção mais economicamente eficaz disponível ao engenheiro de manutenção.
Entre em contato com a Navi Power Technology em [email protected] ou visite compressorblade.com para discutir as especificações das pás para o seu modelo de turbina e ambiente operacional.