 EN

Comment réduire la fréquence de maintenance d’un compresseur de turbine à gaz grâce à de bonnes aubes ?
Si vous gérez ou entretenez un compresseur de turbine à gaz destiné à la production d’énergie ou à un usage industriel, vous savez déjà que l’entretien n’est guère qu’un simple poste budgétaire : il détermine les plannings et consomme une part importante du budget. La plupart des exploitants interviennent dans des fenêtres d’inspection définies en fonction des heures équivalentes de fonctionnement (EOH) : les inspections de la chambre de combustion ont généralement lieu vers 8 000 EOH, tandis que les révisions majeures interviennent vers 24 000 EOH ou environ 800 démarrages pondérés, selon ce qui se produit en premier. La question que se posent les ingénieurs expérimentés en maintenance n’est pas de savoir si ces intervalles existent, mais comment les atteindre sans arrêts forcés entre deux interventions.
La réponse, dans la plupart des cas, commence par les aubes du compresseur elles-mêmes. Choisir la bonne aube durable constitue l’une des décisions d’achat les plus déterminantes dans un programme d’entretien de compresseur de turbine à gaz — or cette décision est souvent traitée comme un simple achat de commodité plutôt que comme une décision d’ingénierie.
Pourquoi la qualité des aubes détermine la fréquence d’entretien
La section compresseur d’une turbine à gaz gère la compression de l’air entrant avant qu’il n’atteigne la chambre de combustion. Chaque aube de la section compresseur subit en continu des charges aérodynamiques et mécaniques cycliques. Avec le temps, trois mécanismes de dégradation tendent à réduire la durée de vie utile effective des aubes de mauvaise qualité et à imposer une maintenance non planifiée :
- Érosion et encrassement de surface : Les particules aéroportées, l’humidité et les contaminants érodent progressivement les bords d’attaque des aubes et se déposent sur leurs surfaces. Le nettoyage du compresseur est recommandé tous les 200 à 500 heures de fonctionnement dans des environnements industriels typiques, précisément parce que l’encrassement s’accumule et réduit le rendement de compression. Les aubes présentant des finitions de surface rugueuses ou un traitement anti-érosion insuffisant accélèrent ce taux d’accumulation — augmentant ainsi la fréquence des nettoyages et dégradant plus rapidement le rapport de compression entre deux inspections majeures.
- Inexactitude dimensionnelle entraînant une perte de rendement : Une pale dont le profil aérodynamique s’écarte des spécifications du plan — même dans les limites que fournisseur moins précis considère comme acceptables — modifie le jeu d’extrémité, altère le rapport de pression par étage et réduit le rendement aérodynamique. Cette perte de rendement s’accumule avec le temps. Les exploitants qui mettent en œuvre des programmes de suivi des performances observent souvent une dégradation du taux de chaleur plus précoce que prévu lorsqu’ils utilisent des pales provenant de fournisseurs peu fiables. Une perte de rendement précoce implique une intervention plus hâtive.
- Fissuration par fatigue due à un matériau ou à un procédé sous-standard : Les pales de compresseur de turbine à gaz subissent une fatigue à haut cycle causée par l’excitation aérodynamique et les gradients thermiques durant les cycles de démarrage et d’arrêt. Les pales moulées et les pièces forgées présentant une microstructure incohérente sont plus sensibles à l’amorçage de fissures. Dès qu’une fissure est détectée, la fenêtre de maintenance est avancée — indépendamment de l’heure de fonctionnement affichée.
Le lien entre la qualité des aubes et la fréquence de maintenance n’est pas théorique. Lorsque l’aube du compresseur constitue le maillon faible, vous finissez par effectuer les inspections selon le calendrier de l’aube plutôt que selon le calendrier de conception de la turbine.
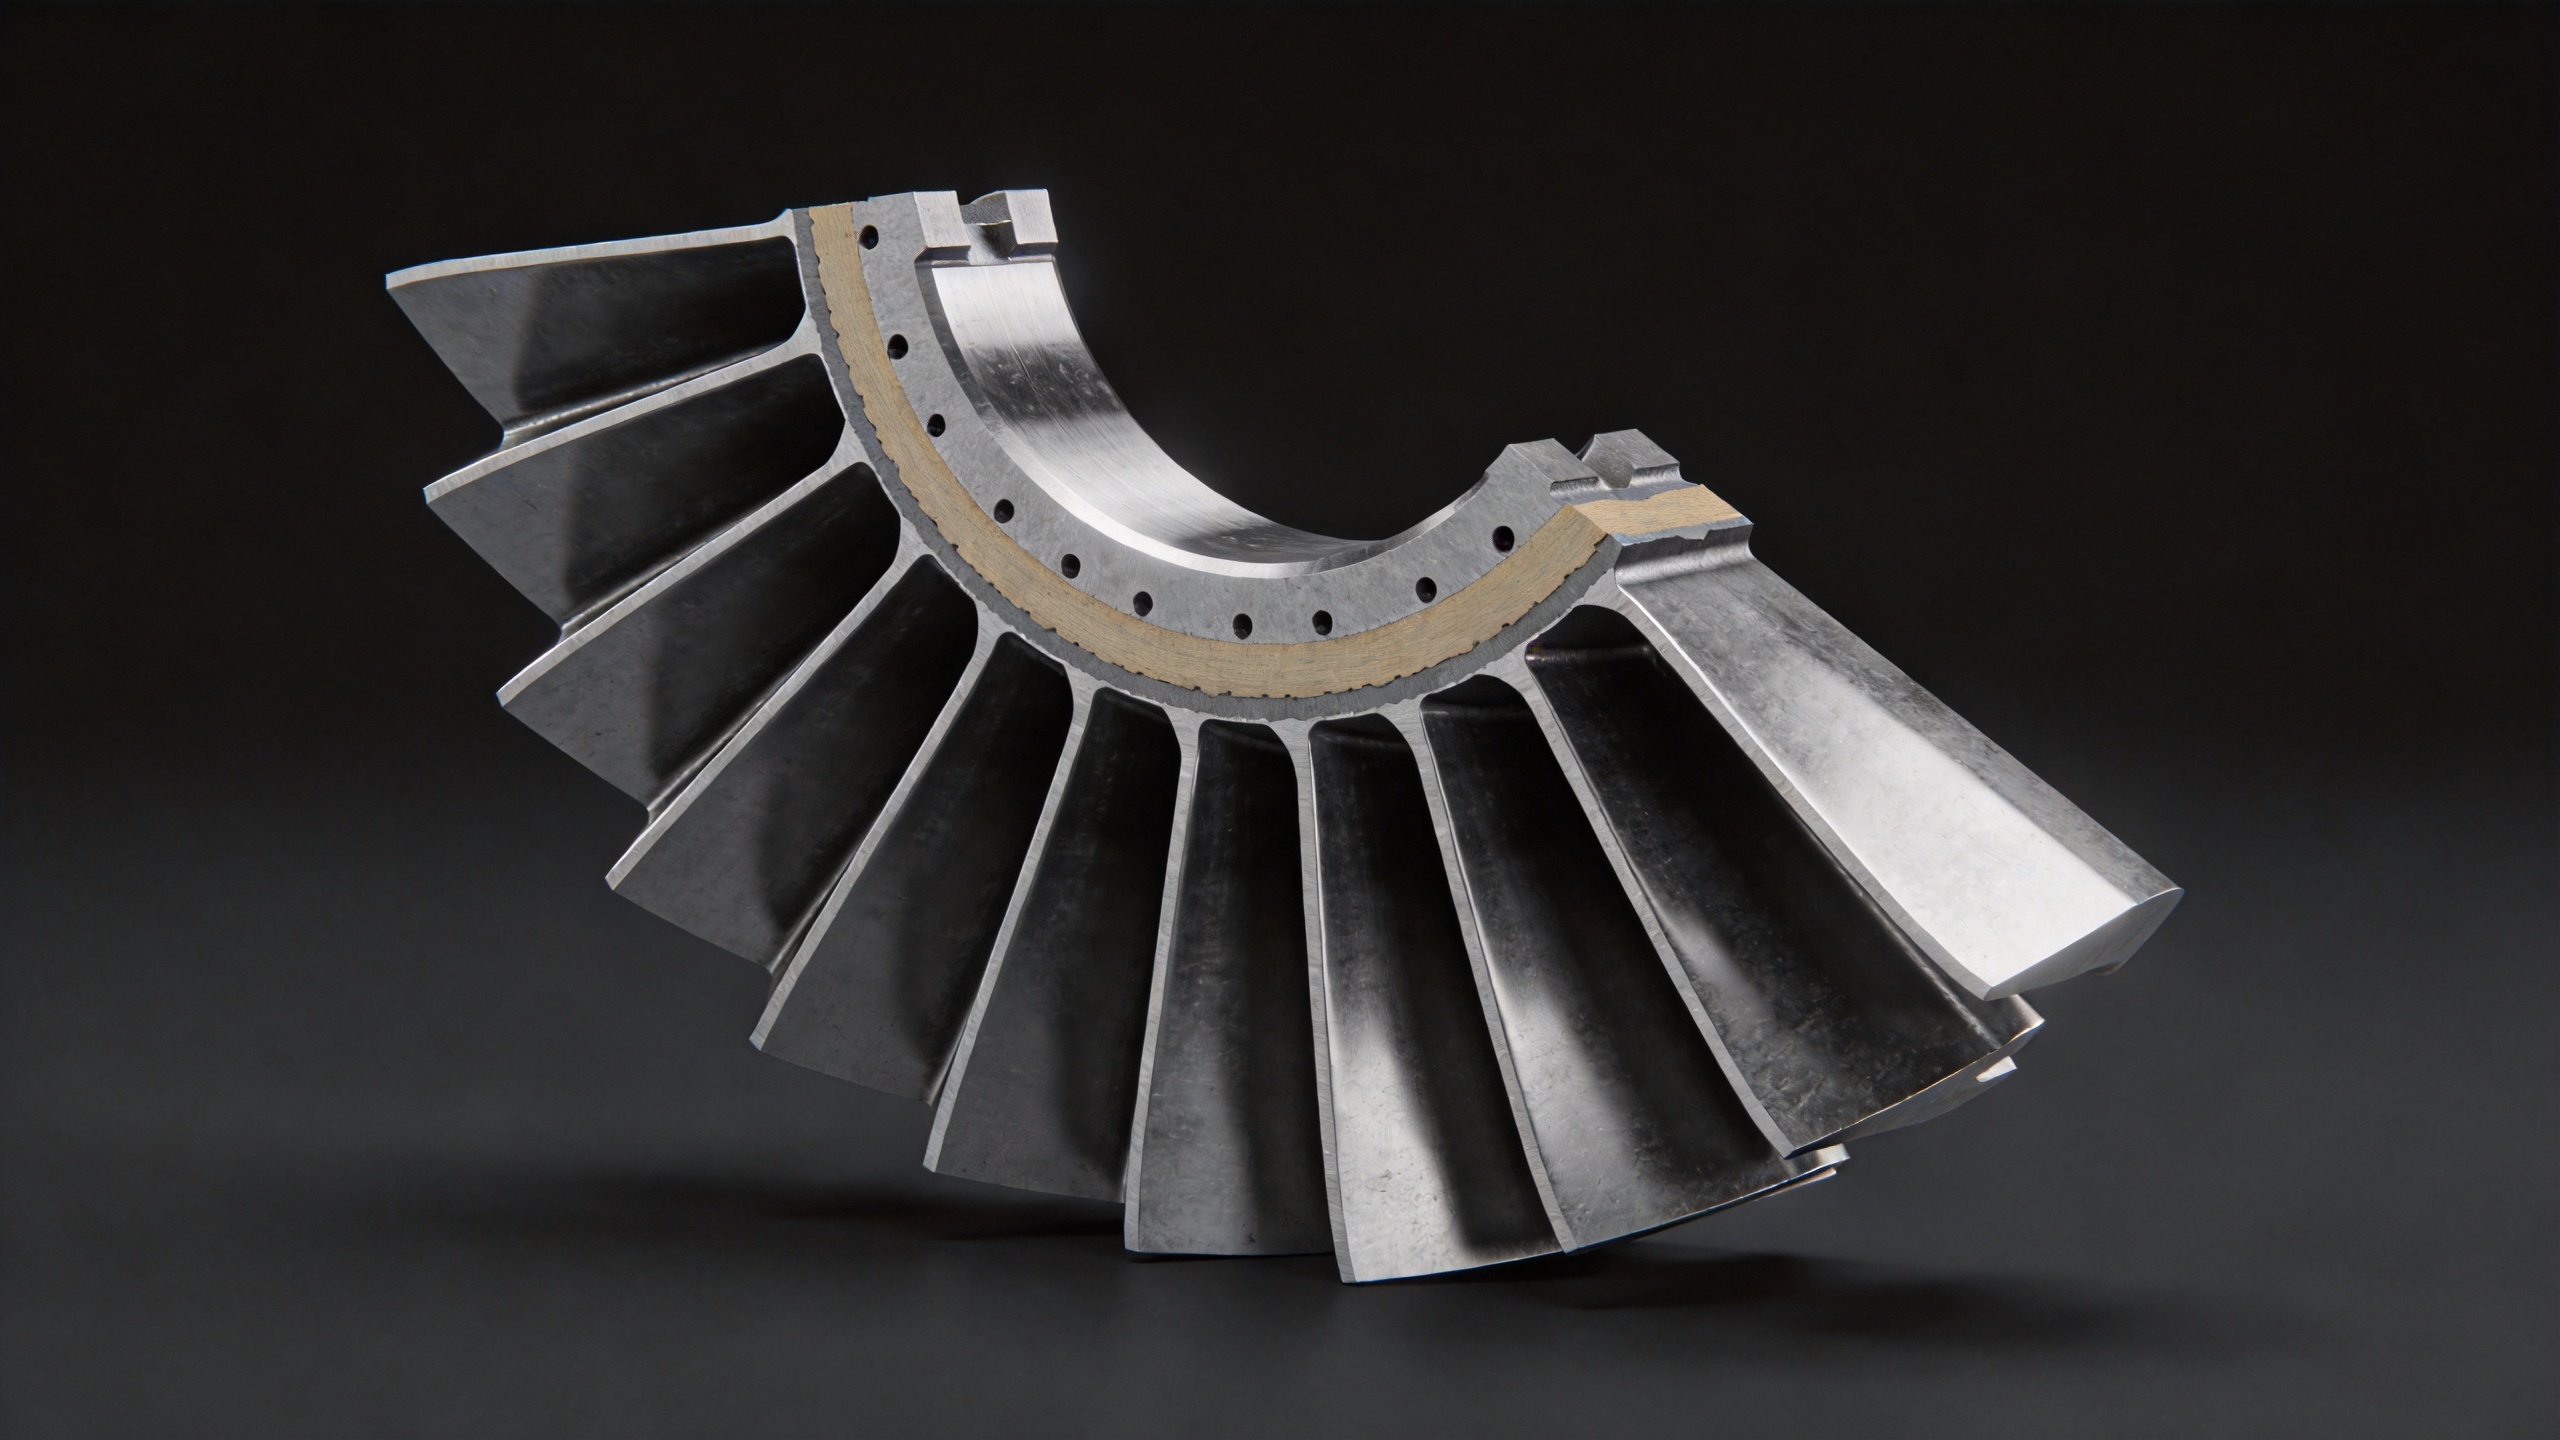
Ce qui rend une aube véritablement durable
Avant de conclure qu’une aube moins coûteuse offre une valeur équivalente, il convient de se demander : avez-vous réellement quantifié la contribution des tolérances dimensionnelles et de la microstructure du matériau à la durée de vie en service dans votre environnement opérationnel spécifique ? D’après mon expérience acquise auprès de programmes MRO, la réponse est généralement non — et ce manque de compréhension est précisément ce qui transforme, sur un horizon de deux ou trois ans, des décisions d’achat apparemment rentables en dépassements budgétaires en matière de maintenance.
Plusieurs caractéristiques des aubes influencent de façon mesurable la durée de fonctionnement d’un compresseur de turbine à gaz entre deux interventions :
Géométrie d’aube forgée de précision
Les aubes forgées dominent les applications de compresseur, car le forgeage produit une structure de grain affinée qui résiste plus efficacement à la fatigue cyclique que les alternatives coulées. Toutefois, la qualité du forgeage varie considérablement selon les fournisseurs. Un forgeage de précision respectant les tolérances dimensionnelles de l’aube dans la fourchette de 0,1 à 1 mm préserve les performances aérodynamiques conçues sur un plus grand nombre d’heures de fonctionnement. Lorsque la corde, l’envergure et l’épaisseur des aubes restent conformes aux spécifications — non seulement sur les premiers échantillons, mais de façon constante sur l’ensemble des lots de production — la section compresseur fonctionne plus longtemps à une efficacité proche de celle prévue, retardant ainsi le déclenchement de l’inspection.
Finition de surface et traitement anti-érosion
La rugosité de surface des aubes de compresseur influence à la fois l’accumulation d’encrassement et l’amorçage de fissures de fatigue. Le traitement de surface post-forgage et les revêtements anti-érosion optionnels peuvent allonger l’intervalle entre les lavages forcés du compresseur et réduire les taux de dégradation du bord d’attaque dans les environnements riches en particules. Il ne s’agit pas d’une exigence universelle : si votre environnement d’exploitation implique de faibles charges particulaires, un revêtement risque de n’avoir qu’un impact négligeable sur la stratégie de maintenance. En revanche, dans les conditions fortement poussiéreuses ou dans les zones côtières où l’air d’admission est chargé en sel, le choix du revêtement devient une décision directe de gain en maintenance.
Certification des matériaux et traçabilité par lot
La qualité du matériau compte, tout comme la documentation. Des lames en alliage de titane et de nickel dont les propriétés mécaniques sont vérifiées par une certification matière — avec une traçabilité par lot thermique reliant chaque lame à sa série spécifique de forgeage — offrent aux opérateurs la capacité d’investigation forensique nécessaire pour analyser systématiquement une dégradation prématurée. En l’absence de cette documentation, un problème d’incohérence entre lots devient invisible jusqu’à ce que les lames commencent à tomber en panne.
Qualité de production constante d’un lot à l’autre
Une seule livraison satisfaisante ne fait pas un fournisseur fiable. Ce qui importe dans un programme d’économies d’entretien à long terme, c’est la cohérence lame à lame entre commandes répétées. L’incohérence entre lots issus de séries de production différentes, même d’un même fournisseur, constitue l’une des causes les plus fréquentes de résultats imprévisibles lors des contrôles entrants — et de la découverte, en milieu de cycle, que les lames ne fonctionnent pas comme prévu. Une production maîtrisée, avec des paramètres de forgeage documentés, constitue le fondement technique de la fiabilité des commandes répétées.
La perspective du coût total de possession
Dès le début, de nombreuses équipes d’approvisionnement se concentrent sur le prix unitaire comme critère principal de sélection des aubes. Il faut généralement plusieurs cycles d’achat — et un ou deux arrêts imprévus ou inspections anticipées — pour reconnaître que le coût total sur le cycle de vie constitue une mesure de performance plus pertinente.
Considérons une comparaison simplifiée. Si une aube de compresseur de turbine à gaz moins chère entraîne un événement d’inspection imprévue supplémentaire au cours d’un cycle de révision de 24 000 heures, les coûts associés à cet événement — main-d’œuvre, temps d’arrêt et production ou rendement procédural perdu — dépassent généralement les économies réalisées grâce au prix unitaire inférieur de l’aube, souvent par un facteur de trois à cinq. L’aube de compresseur elle-même est rarement la pièce la plus coûteuse de l’intervention de maintenance qu’elle déclenche.
L’implication pratique : une pale robuste, dotée d’une précision dimensionnelle vérifiée, d’une certification matérielle appropriée et d’une qualité de surface adaptée à votre environnement opérationnel, ne constitue pas un surcoût — elle est un outil de gestion des intervalles de maintenance.
Choisir le bon fournisseur de pales pour votre compresseur de turbine à gaz
Lors de l’évaluation des fournisseurs de pales dans le cadre de votre programme MRO (Maintenance, Réparation, Révision) pour compresseur de turbine à gaz, prenez en compte les critères suivants, directement liés aux résultats en matière de fréquence de maintenance :
- Documentation des inspections dimensionnelles : Le fournisseur fournit-il, pour chaque lot livré, un rapport d’inspection dimensionnelle incluant les mesures des sections transversales clés du profil aérodynamique ? Il s’agit là du niveau minimal de preuve attestant que la géométrie des pales est effectivement vérifiée, et non simplement déclarée.
- Certification des matériaux : La certification de la composition en alliage et des propriétés mécaniques est-elle fournie systématiquement avec chaque expédition ?
- Preuves de la régularité de la production : Le fournisseur peut-il démontrer que les dimensions des pales sont maintenues dans les tolérances spécifiées sur l’ensemble des commandes répétées, et pas uniquement sur les échantillons initiaux ?
- Options de revêtement et de traitement de surface : Le fournisseur propose-t-il des revêtements anti-érosion ou anti-corrosion pour les environnements où l’encrassement ou la corrosion constitue le principal facteur de dégradation ?
- Soutien technique avant-vente : Est-il possible d’examiner vos plans ou votre cahier des charges opérationnel avant la commande afin de confirmer la compatibilité dimensionnelle et matérielle ?
Navi Power Technology se spécialise dans les aubes de compresseur forgées de précision pour turbines à gaz, avec un procédé de fabrication fondé sur le forgeage à faible dépouille (tolérance dimensionnelle de 0,1 à 1 mm) et la traçabilité par lot thermique en standard. Notre procédé de forgeage à moule 1 sur 3 réduit le coût des outillages par pièce et permet des prix compétitifs pour les programmes de remplacement MRO — rendant ainsi les économies de maintenance réalisables sans compromettre la précision dimensionnelle qui détermine la durée de fonctionnement de votre compresseur de turbine à gaz entre deux interventions forcées.
Si votre programme actuel d’aubes entraîne des intervalles de service plus courts que ceux prévus par la conception de la turbine, ou si vous observez des déclenchements d’inspection plus fréquents que prévu, la spécification des aubes et le choix du fournisseur constituent le premier point d’analyse. Une aube plus durable, produite de façon constante dans les tolérances dimensionnelles requises, est souvent la mesure la plus rentable disponible pour réduire la fréquence des opérations de maintenance.
Contactez Navi Power Technology à l’adresse [email protected] ou rendez-vous sur compressorblade.com pour discuter des spécifications des aubes adaptées à votre modèle de turbine et à votre environnement d’exploitation.