 EN

Kā samazināt gāzes turbīnu kompresora apkopes biežumu, izmantojot labas lāpstiņas?
Ja jūs pārvaldāt vai veicat apkopi gāznes turbīnas kompresoram elektroenerģijas ražošanai vai rūpnieciskai lietošanai, jums jau ir zināms, ka apkope reti kad ir tikai viena no budžeta pozīcijām — tā ir grafika noteicoša un budžetu patērējoša saistība. Vairums operatoru darbojas ierobežotā apskates laikā, kas noteikts atkarībā no ekvivalentajām ekspluatācijas stundām: degšanas apskates parasti notiek aptuveni 8000 EOH, bet galvenās pārbaudes tuvojas 24 000 EOH vai aptuveni 800 faktorētām startēšanām — atkarībā no tā, kas iestājas agrāk.
Atbilde lielākajā daļā gadījumu sākas ar pašām kompresora lāpstiņām. Pareizās izturīgās lāpstiņas izvēle ir viena no ietekmīgākajām iegādes lēmumiem gāznes turbīnas kompresora apkopes programmā — tomēr to bieži uzskata par preču iegādes lēmumu, nevis inženierlēmumu.
Kāpēc asmeņu kvalitāte nosaka apkopju biežumu
Gāzes turbīnas kompresora sekcija apstrādā ieplūstošā gaisa kompresiju pirms tā nonāk sadegšanas kamerā. Katrs kompresora sekcijas asmens nepārtraukti pakļauts cikliskai aerodinamiskai un mehāniskai slodzei. Laika gaitā trīs degradācijas mehānismi parasti saīsina zemas kvalitātes asmeņu efektīvo kalpošanas laiku un piespiež veikt neplānotas apkopes darbības:
- Virsmas iznīcināšana un piesārņojums: Gaisā esošas daļiņas, mitrums un citi piesārņotāji pa lēnām iznīcina asmeņu priekšējās malas un nogulsnējas uz asmeņu virsmām. Tipiskos rūpnieciskos apstākļos kompresora mazgāšana tiek ieteikta katrās 200–500 ekspluatācijas stundās tieši tāpēc, ka piesārņojums uzkrājas un samazina kompresijas efektivitāti. Asmeņi ar raupju virsmas apdari vai nepietiekamu pretiznīcināšanas apdari paātrina šīs uzkrāšanās ātrumu — palielinot mazgāšanas biežumu un ātrāk samazinot kompresijas attiecību starp galvenajām pārbaudēm.
- Dimensiju neatbilstība, kas izraisa efektivitātes zudumu: Asme, kuras gaisa plūsmas profils atkāpjas no zīmējuma specifikācijas — pat tad, ja novirze iekļaujas tāda piegādātāja pieļaujamajās robežās, kurš ir mazāk precīzs, — izraisa galotnes spraugas izmaiņas, maina pakāpes spiediena attiecību un samazina aerodinamisko efektivitāti. Šī efektivitātes zudums uzkrājas laika gaitā. Eksploatētāji, kas īsteno snieguma uzraudzības programmas, bieži redz siltumenerģijas patēriņa degradācijas tendenci agrāk nekā paredzēts, ja tiek izmantotas nevienmērīgu piegādātāju asmeņu komponentes. Agrāka efektivitātes zuduma parādīšanās nozīmē agrāku intervenci.
- Materiāla vai procesa zema kvalitāte izraisa noguruma plaisas: Gāzes turbīnu kompresora asmeņi piedzīvo augsta cikla nogurumu no aerodinamiskās stimulācijas un termiskajām gradientēm starta un apstāšanās ciklu laikā. Liektās un kausētās asmeņu daļas ar nevienmērīgu mikrostruktūru ir vairāk pakļautas plaisu veidošanai. Kad plaisa tiek konstatēta, tehniskās apkopes logs jāpārvieto agrāk — neatkarīgi no tā, kur atrodas ekspluatācijas stundu skaitītājs.
Sakarība starp asmeņu kvalitāti un apkopju biežumu nav teorētiska. Kad kompresora asmens ir vājākais posms, jums nākas veikt pārbaudes saskaņā ar asmens grafiku, nevis turbīnas projektēto grafiku.
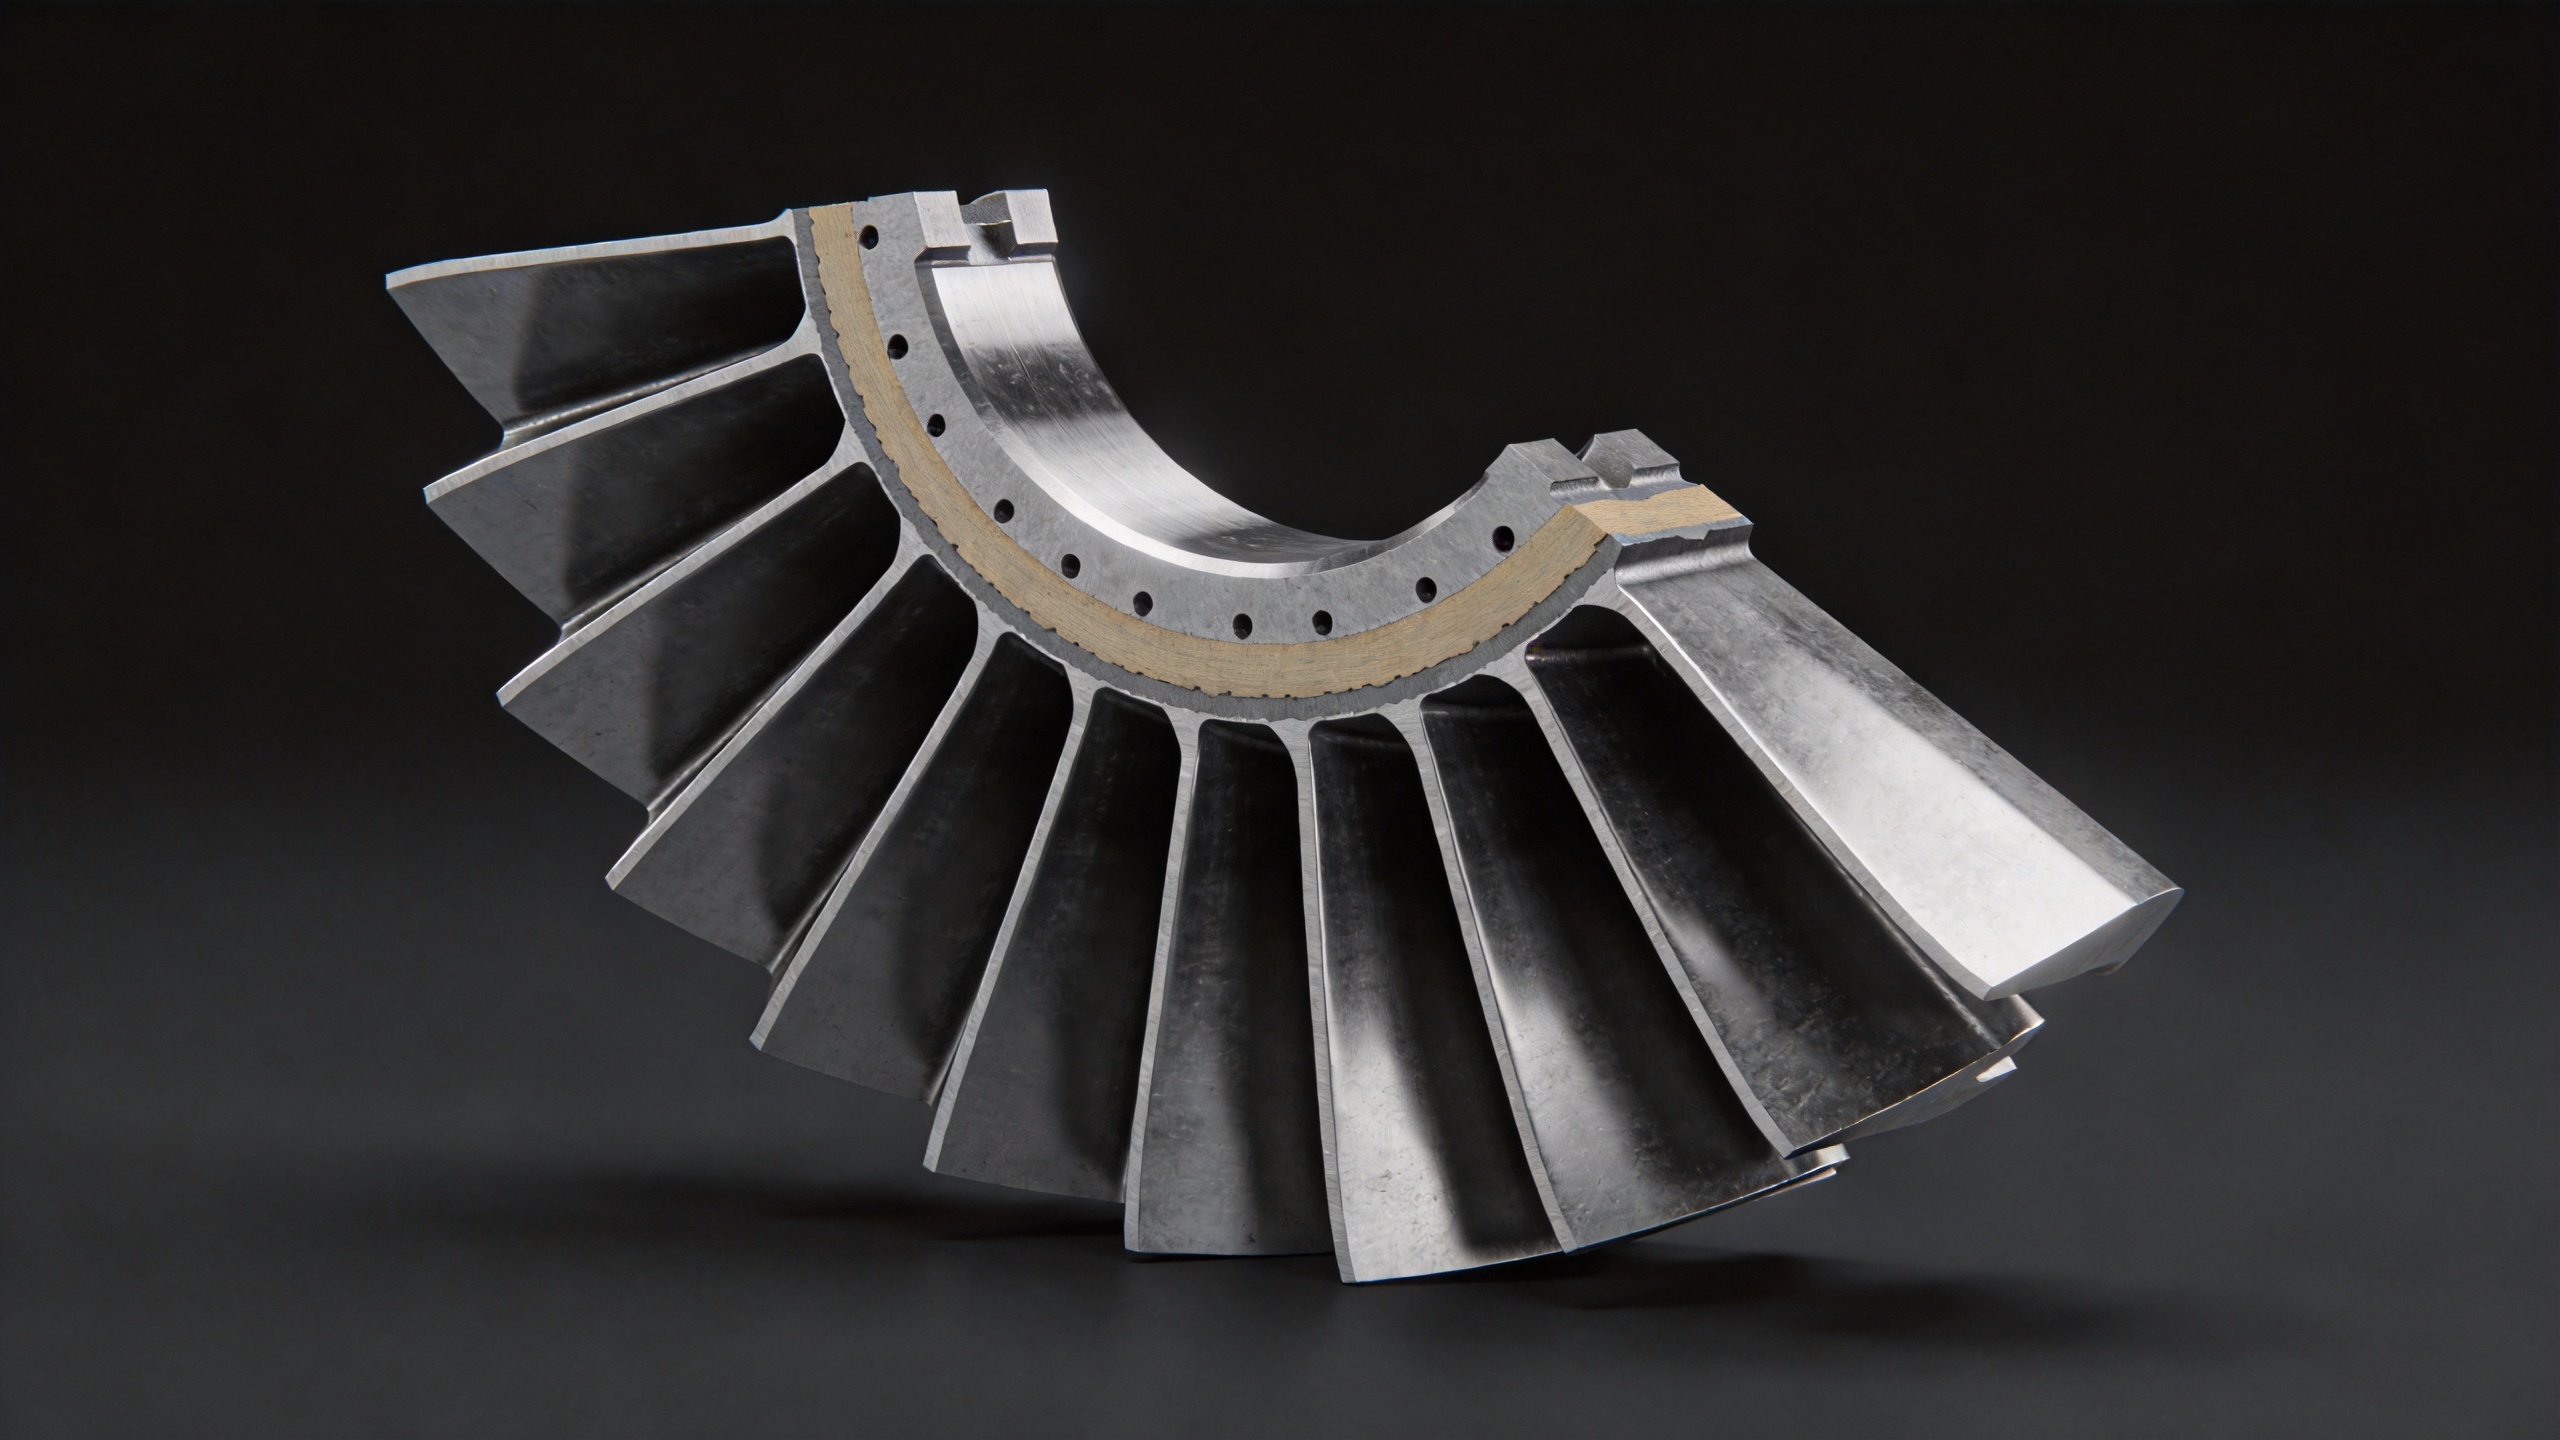
Kas padara asmeni patiesi izturīgu
Pirms izlemjat, ka lētāks asmens nodrošina vienlīdzīgu vērtību, vērts pajautāt: vai esat faktiski kvantificējis, ko izmēru pieļaujamie novirži un materiāla mikrostruktūra ietekmē ekspluatācijas laiku jūsu konkrētajā darbības vidē? Manas pieredzes darbā ar MRO programmām iegūtais rezultāts parasti ir negatīvs — un šī izpratnes sprauga ir tā vieta, kur iepirkumu lēmumi, kas uz papīra izskatās izdevīgi, divu vai trīs gadu laikā pārvēršas par apkopju budžeta pārsniegšanu.
Vairākas asmens īpašības mērāmi ietekmē to, cik ilgi gāzes turbīnas kompresors var darboties starp intervencēm:
Precīzi kaltas gaisa spārnu ģeometrijas
Kalti lāpstiņu elementi dominē kompresoru pielietojumos, jo kalšana rada uzlabotu graudu struktūru, kas noturīgāk pretojas cikliskajai izturības zudumam nekā liešanas alternatīvas. Tomēr kalšanas kvalitāte ievērojami atšķiras starp dažādiem piegādātājiem. Precīzā kalšana, kas uztur gaisa spārnu izmēru novirzes robežās no 0,1 līdz 1 mm, nodrošina projektēto aerodinamisko veiktspēju ilgāku laiku ekspluatācijas stundu skaitā. Kad lāpstiņu horda, platums un biezums paliek iekšā specifikācijas robežām ne tikai pirmajos paraugos, bet arī vienmērīgi visās ražošanas partijās, kompresora sekcija darbojas tuvāk projektētajai efektivitātei ilgāku laiku — tādējādi novēlot inspekcijas nepieciešamību.
Virsmas apstrāde un pretizērēšanas apstrāde
Virsmas raupjums kompresora lāpstiņās ietekmē gan piesārņojuma uzkrāšanos, gan izturības plaisu veidošanos. Pēcpiespiešanas virsmas apstrāde un neobligātās pretiznīsas pārklājumu lietošana var pagarināt obligāto kompresora mazgāšanu intervālus un samazināt priekšmalu degradācijas ātrumu vidēs ar augstu daļiņu koncentrāciju. Tas nav universāls prasības punkts — ja jūsu ekspluatācijas vide ir ar zemu daļiņu slodzi, pārklājums var nebūt būtiski ietekmējošs uzturēšanas aprēķinos. Augstas putekļainības apstākļos vai piekrastes reģionos ar sāls saturu inlet gaisā pārklājuma izvēle kļūst par tiešu uzturēšanas izmaksu taupīšanas lēmumu.
Materiāla sertifikācija un partijas izsekojamība
Materiāla klase ir svarīga, bet tikpat svarīga ir dokumentācija. Titanu un niķeļa sakausējumu asmeņi, kuru mehāniskās īpašības ir pārbaudītas ar materiāla sertifikātu — ar karstuma partijas izsekojamību, kas katru asiņu saista ar tās konkrēto kalašanas ciklu — nodrošina operatoriem iespēju sistēmiski izmeklēt agrīnu degradāciju. Bez šīs dokumentācijas partijas neatbilstības problēma kļūst ne redzama, līdz asmeņi sāk sabrukt.
Vienmērīga ražošanas kvalitāte visās partijās
Viens labs piegādes reiss neveido uzticamu piegādātāju. Ilgtermiņa apkopēs ietaupījumu programmām svarīgi ir vienmērīgs asmeņu sniegums starp atkārtotajām pasūtījumu partijām. Vienu un to pašu piegādātāju ražotu partiju neatbilstība ir viena no biežākajām neparedzētu ienākošās inspekcijas rezultātu cēlonīm — kā arī no iemesla, kura dēļ operatori cikla vidū atklāj, ka viņu asmeņi nesniedz paredzēto veiktspēju. Proceskontrolēta ražošana ar dokumentētiem kalašanas parametriem ir tehniskā pamatne, kas nodrošina atkārtotu pasūtījumu uzticamību.
Kopējās īpašumtiesību izmaksas
Sākotnēji daudzas iepirkumu komandas koncentrējas uz vienības cenu kā galveno asmeņu izvēles kritēriju. Parasti ir nepieciešami vairāki iepirkumu cikli — un viens vai divi negaidīti apstāšanās gadījumi vai agrīni pārbaudes notikumi — lai saprastu, ka kopējās dzīves cikla izmaksas ir labāks veiktspējas rādītājs.
Apsveriet vienkāršotu salīdzinājumu. Ja lētāka gāzes turbīnas kompresora asmens izraisa vienu papildu negaidītu pārbaudes notikumu 24 000 stundu remonta cikla laikā, ar šo notikumu saistītās darba izmaksas, apstāšanās laiks un zaudētās elektroenerģijas vai procesa izvades izmaksas parasti pārsniedz ietaupījumus no zemākās asmens vienības cenas — bieži vien trīs līdz piecas reizes.
Praktiskā ietekme: izturīgs loksnes asmens ar pārbaudītu izmēru precizitāti, atbilstošu materiāla sertifikāciju un virsmas kvalitāti, kas piemērota jūsu ekspluatācijas vides apstākļiem, nav papildu izmaksas — tas ir rīks apkopu intervālu pārvaldībai.
Jūsu gāzes turbīnu kompresoram piemērotā loksnes asmeņu piegādātāja izvēle
Novērtējot loksnes asmeņu piegādātājus savai gāzes turbīnu kompresora remonta un apkopes (MRO) programmai, ņemiet vērā šos kritērijus, kas tieši saistīti ar apkopu biežuma rezultātiem:
- Izmēru pārbaudes dokumentācija: Vai piegādātājs katrā piegādes partijā nodrošina izmēru pārbaudes ziņojumu, kurā iekļauti mērījumi galvenajām gaisa profilu šķērsgriezumu daļām? Tas ir minimālais pierādījums, ka loksnes ģeometrija tiek patiesībā pārbaudīta, nevis tikai deklarēta.
- Materiāla sertifikācija: Vai sakausējuma sastāva un mehānisko īpašību sertifikācija tiek nodrošināta kā standarta piegāde katrā partijā?
- Ražošanas vienveidības pierādījumi: Vai piegādātājs var pierādīt, ka lāpstiņu izmēri tiek uzturēti specifikācijā noteiktajos robežas apstākļos atkārtotās pasūtījumu sērijās, ne tikai pirmās parauga paraugos?
- Pārklājumu un virsmas apstrādes iespējas: Vai piegādātājs piedāvā pretizērēšanas vai korozijas aizsardzības pārklājumus vides apstākļiem, kurās piesārņojums vai korozija ir galvenais degradācijas faktors?
- Inženierzinātniskā priekšpārdošanas atbalsta pakalpojumi: Vai ir iespēja pirms pasūtījuma izskatīt jūsu rasējumu vai ekspluatācijas specifikāciju, lai apstiprinātu izmēru un materiāla savietojamību?
Navi Power Technology specializējas precīzās kausētās kompresora lāpstiņās gāzes turbīnām, kur ražošanas process balstīts uz zemu pieļaujamo novirzi (0,1–1 mm izmēru tolerancē) un siltuma partiju izsekojamību kā standartu. Mūsu 1–3 veidņu kausēšanas process samazina rīku izmaksas katram detaļai un atbalsta konkurētspējīgas cenas MRO aizvietošanas programmām — tādējādi uzturēšanas ietaupījumi kļūst sasniedzami, nezaudējot izmēru precizitāti, kas nosaka, cik ilgi jūsu gāzes turbīnas kompresors darbojas starp piespiedu intervencēm.
Ja jūsu pašreizējā lāpstiņu programma nodrošina īsākus ekspluatācijas intervālus, nekā paredzēts turbīnu projektēšanā, vai ja jūs redzat biežākas pārbaudes aktivizācijas nekā plānots, tad pirmā vieta, kur jāapskata, ir lāpstiņu specifikācija un piegādātāja izvēle. Ilgstošāka lāpstiņa, kas vienmērīgi tiek ražota ar pareizajām izmēru tolerancēm, bieži vien ir vienīgais visefektīvākais uzturēšanas biežuma samazināšanas pasākums, ko uzturēšanas inženieris var izmantot.
Sazinieties ar Navi Power Technology pa e-pastu [email protected] vai apmeklējiet compressorblade.com lai apspriestu lāpstiņu specifikācijas jūsu turbīnas modelim un ekspluatācijas vides apstākļiem.