 EN

Як зменшити частоту технічного обслуговування компресора газової турбіни за допомогою якісних лопаток?
Якщо ви керуєте або обслуговуєте компресор газової турбіни для виробництва електроенергії або промислового використання, ви й так знаєте, що технічне обслуговування рідко буває просто пунктом у бюджеті — це зобов’язання, яке визначає графік роботи та споживає значні кошти. Більшість операторів працюють у межах встановлених інтервалів огляду, що базуються на еквівалентних годинах роботи: огляди камер згоряння зазвичай проводяться приблизно після 8 000 EOH, а повні капітальні ремонти — приблизно після 24 000 EOH або близько 800 врахованих пусків, залежно від того, що настане раніше.
Відповідь у більшості випадків починається з самих лопаток компресора. Вибір правильних довговічних лопаток — одна з найважливіших закупівельних рішень у програмі технічного обслуговування компресора газової турбіни, однак її часто сприймають як звичайну закупівлю товарів, а не як інженерне рішення.
Чому якість лопаток визначає частоту технічного обслуговування
Розділ компресора газової турбіни відповідає за стиснення повітря, що надходить, до того, як воно потрапляє в камеру згоряння. Кожне лопаткове колесо в розділі компресора піддається постійному циклічному аеродинамічному й механічному навантаженню. З часом три механізми деградації зазвичай скорочують ефективний термін служби лопаток низької якості й змушують проводити незаплановане технічне обслуговування:
- Ерозія та забруднення поверхонь: Тверді частинки, що перебувають у повітрі, волога й забруднюючі речовини поступово еродують передні кромки лопаток і осідають на їхніх поверхнях. Промивання компресора рекомендовано проводити кожні 200–500 годин роботи в типових промислових умовах саме тому, що забруднення накопичується й знижує ефективність стиснення. Лопатки з шорсткою поверхнею або недостатньою протиерозійною обробкою прискорюють цей процес накопичення — що призводить до частішого промивання й швидшого зниження ступеня стиснення між основними оглядами.
- Неточність розмірів, що призводить до втрати ефективності: Лопатка, профіль аеродинамічного обтікання якої відхиляється від креслення — навіть у межах того, що менш точний постачальник вважає прийнятним, — змінює зазор на кінчику, змінює ступінь тиску й знижує аеродинамічну ефективність. Ця втрата ефективності накопичується з часом. Експлуатанти, які використовують програми моніторингу продуктивності, часто помічають погіршення теплового ККД раніше, ніж очікувалося, коли застосовують лопатки від недостатньо узгоджених постачальників. Раннє падіння ефективності означає раннє втручання.
- Утомлювальне розтріскування через неякісний матеріал або технологічний процес: Лопатки компресора газової турбіни піддаються високочастотній втомі внаслідок аеродинамічного збудження й температурних градієнтів під час циклів запуску та зупинки. Литі лопатки й штамповані заготовки з непостійною мікроструктурою схильніші до виникнення тріщин. Як тільки виявляють тріщину, термін технічного обслуговування скорочується — незалежно від поточного значення лічильника робочих годин.
Зв’язок між якістю лопатки та частотою технічного обслуговування — це не теоретичне поняття. Коли лопатка компресора є слабкою ланкою, ви змушені проводити огляди за графіком, встановленим для лопатки, а не за проектним графіком турбіни.
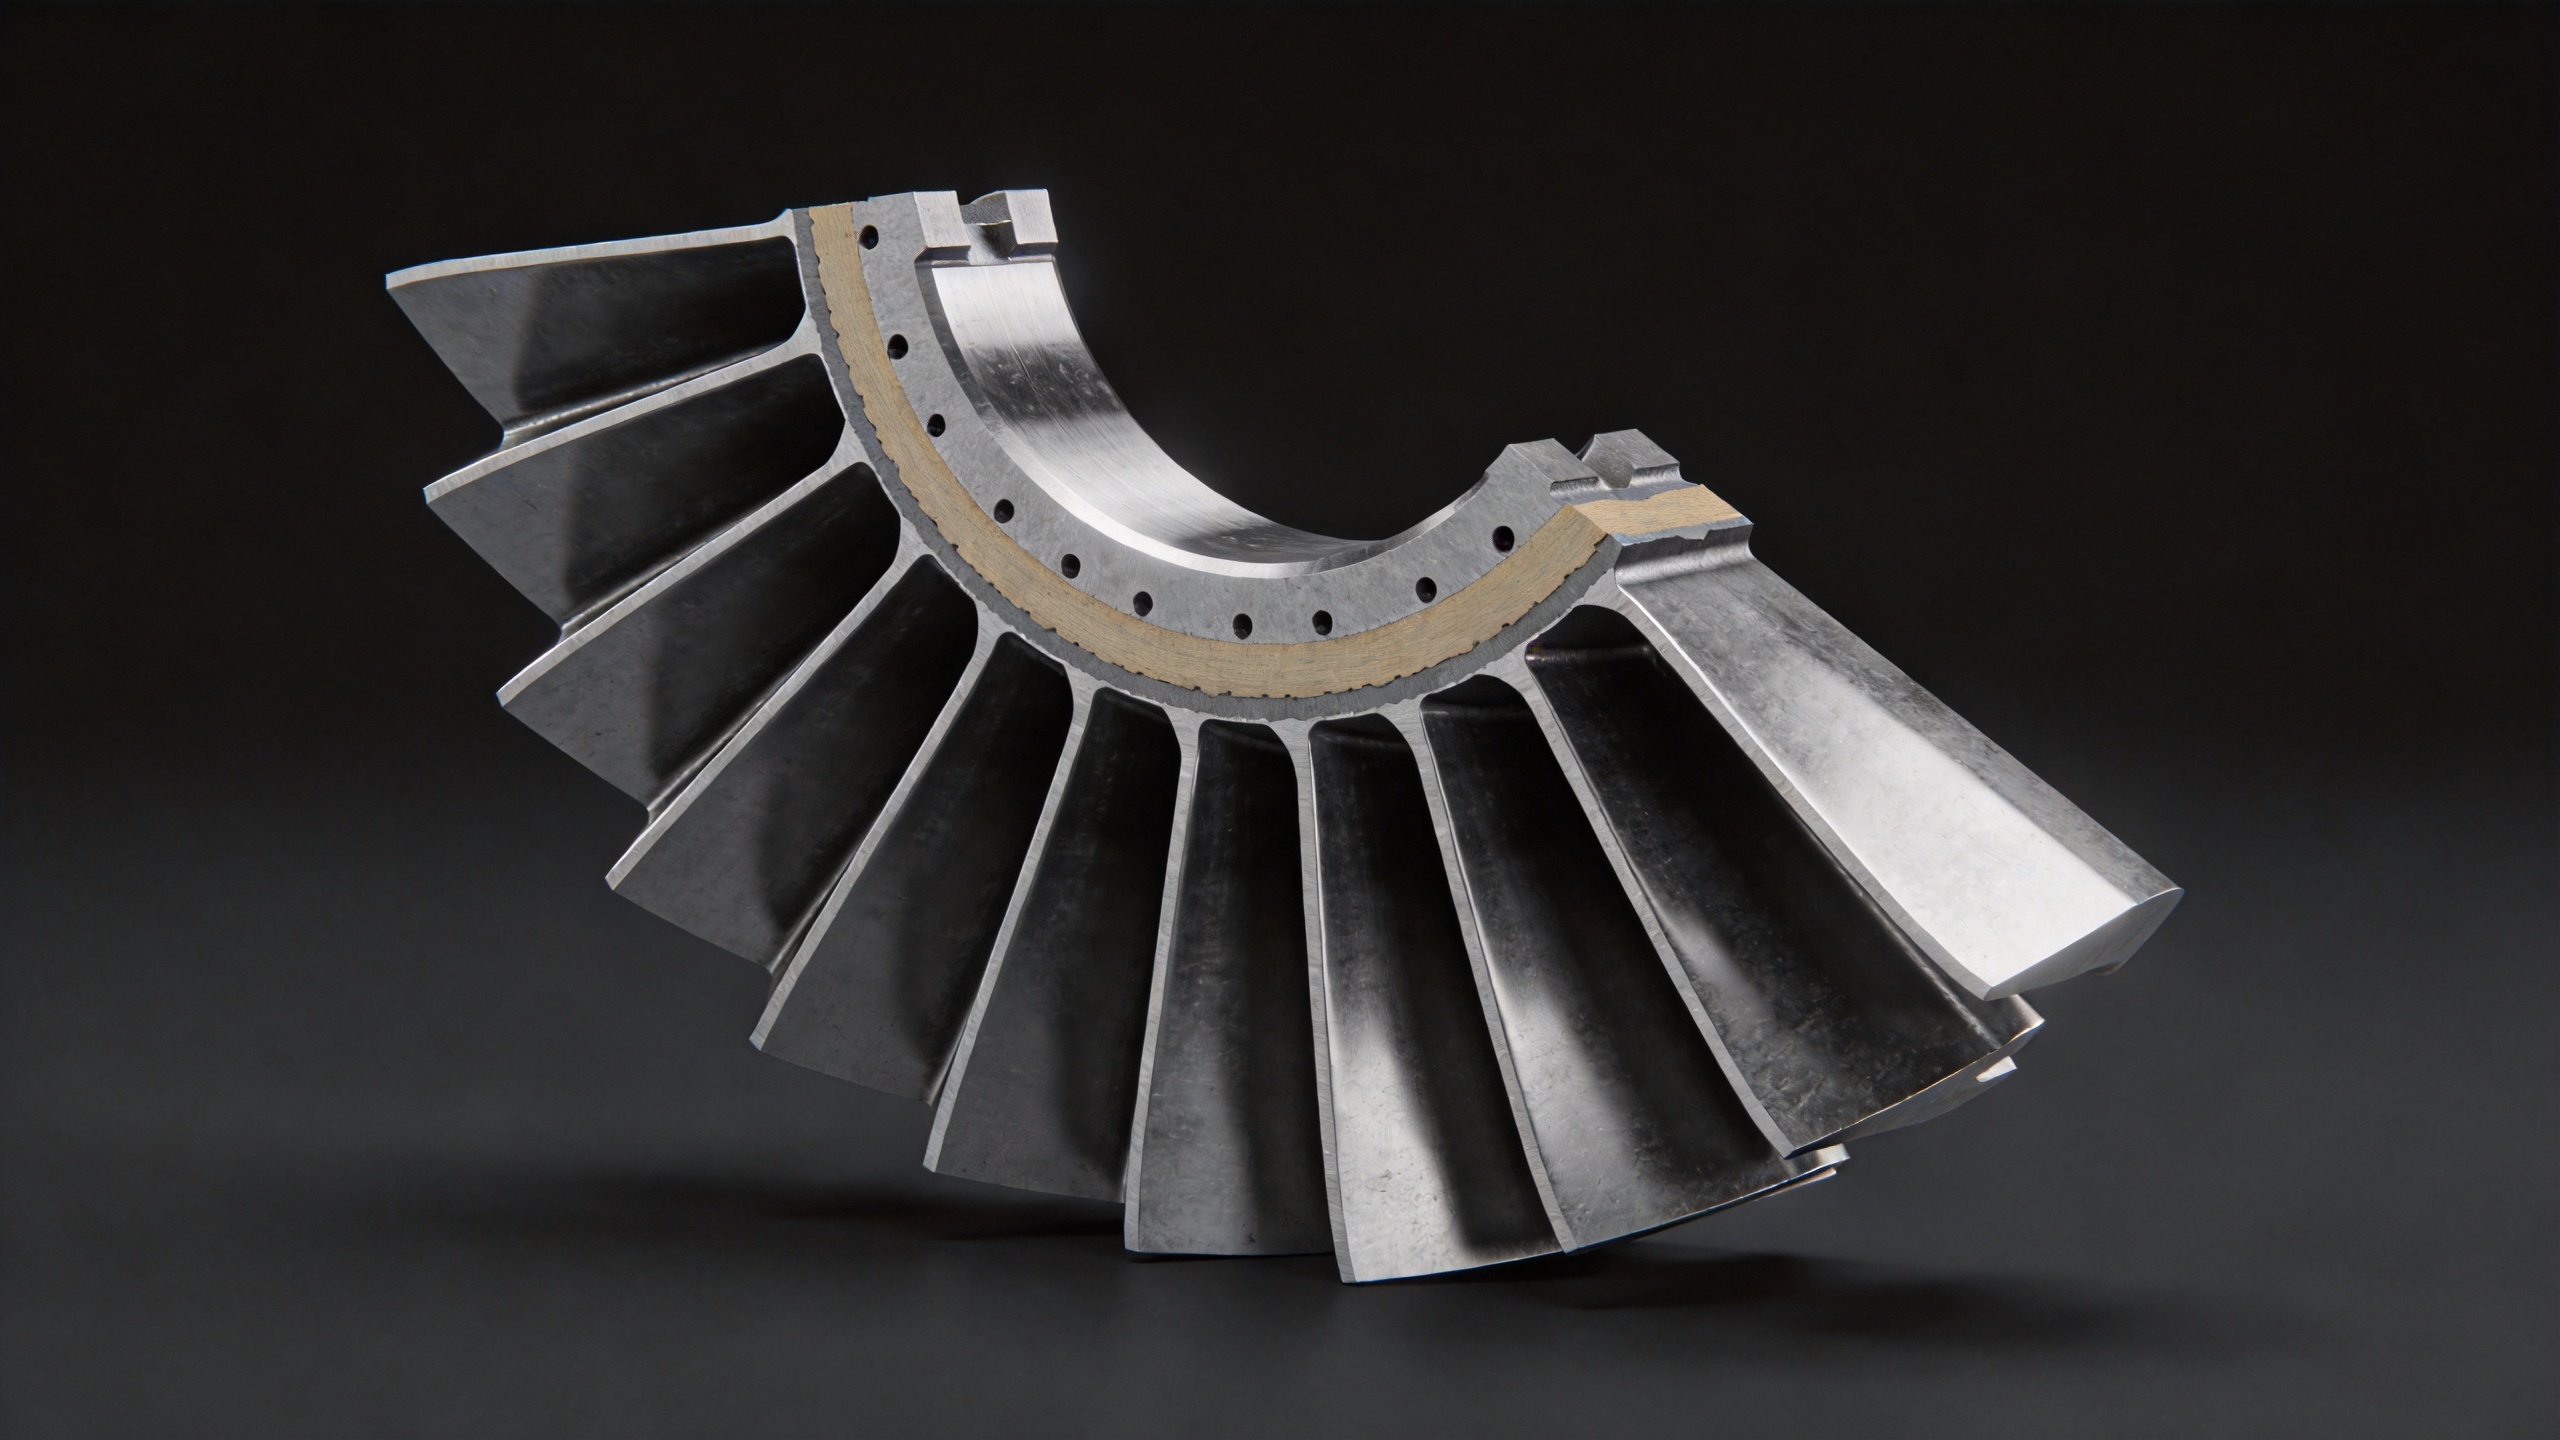
Що робить лопатку справжньою довговічною
Перш ніж вирішити, що дешевша лопатка забезпечує еквівалентну цінність, варто запитати себе: чи було насправді кількісно визначено, який внесок у термін служби в конкретному експлуатаційному середовищі роблять розмірні допуски та мікроструктура матеріалу? Згідно з моїм досвідом роботи з програмами технічного обслуговування, ремонту та модернізації (MRO), зазвичай відповідь — ні. І саме цей пробіл у розумінні перетворює закупівельні рішення, які виглядають економічно вигідними на папері, на перевищення бюджету на технічне обслуговування протягом двох-трьох років.
Кілька характеристик лопатки мають вимірюваний вплив на тривалість безперервної роботи компресора газової турбіни між втручаннями:
Точна кована геометрія профілю
Ковані лопаті домінують у компресорних застосуваннях, оскільки кування забезпечує вдосконалenu структуру зерна, яка надійніше протистоїть циклічній втомі порівняно з литими альтернативами. Проте якість кування значно варіюється між постачальниками. Точне кування, що забезпечує допуски розмірів профілю в діапазоні від 0,1 до 1 мм, підтримує проектну аеродинамічну продуктивність протягом більшої кількості робочих годин. Коли хорда, розмах і товщина лопаті залишаються в межах специфікації не лише на перших зразках, а й послідовно в усіх виробничих партіях, компресорний відсік працює ближче до проектної ефективності довше — що відкладає момент, коли потрібна перевірка.
Якість поверхні та антиерозійна обробка
Шорсткість поверхні лопаток компресора впливає як на накопичення забруднень, так і на початок утворення тріщин від втоми. Поверхнева обробка після кування та необов’язкові протиерозійні покриття можуть збільшити інтервал між примусовими промивками компресора й зменшити швидкість деградації переднього краю в умовах високого вмісту частинок. Це не є універсальним вимогам — якщо ваше робоче середовище характеризується низьким рівнем частинок, покриття, можливо, не значно змінить розрахунки технічного обслуговування. У умовах високої запиленості або в прибережних районах із повітрям на вході, насиченим соллю, вибір покриття стає безпосереднім рішенням щодо економії на технічному обслуговуванні.
Сертифікація матеріалів та відстеження партій
Якість матеріалу має значення, як і документація. Лопатки з титанових та нікелевих сплавів, механічні властивості яких підтверджені сертифікатами матеріалів — з можливістю відстеження партії термічної обробки, що пов’язує кожну лопатку з конкретною партією кування — надають операторам можливість проводити систематичне розслідування передчасного зношування. Без такої документації проблема невідповідності партій стає непомітною, доки лопатки не почнуть виходити з ладу.
Стабільна якість виробництва в межах усіх партій
Один успішний постачання не робить постачальника надійним. Для довготривалої програми економії на технічному обслуговуванні важливою є стабільність характеристик лопаток від одиниці до одиниці в рамках повторних замовлень. Невідповідність між партіями в процесі виробництва від одного й того самого постачальника — одна з найпоширеніших причин непередбачуваних результатів вхідного контролю та ситуацій, коли оператори виявляють у середині циклу, що їхні лопатки не працюють так, як очікувалося. Виробництво з контролем процесу та задокументованими параметрами кування є технічною основою надійності повторних замовлень.
Погляд з точки зору загальної вартості володіння
На початковому етапі багато команд з закупівель зосереджуються на ціні одиниці як на головному критерії вибору лопаток. Зазвичай потрібно кілька циклів закупівель — та одне-два незапланованих простоїв або ранніх інспекційних заходів — щоб усвідомити, що загальна вартість життєвого циклу є кращим показником ефективності.
Розгляньмо спрощене порівняння. Якщо дешевша лопатка компресора газової турбіни вимагає одного додаткового незапланованого інспекційного заходу протягом циклу капітального ремонту тривалістю 24 000 годин, то вартість праці, простоїв та втраченої генерації чи технологічного випуску, пов’язана з цим заходом, зазвичай перевищує економію від нижчої ціни одиниці лопатки — часто утричі–п’ятикратно. Сама лопатка компресора рідко є найдорожчою частиною технічного обслуговування, яке вона викликає.
Практичне значення: стійке лопаткове обладнання з підтвердженою точністю розмірів, відповідним сертифікатом матеріалу та якістю поверхні, що відповідає умовам вашого експлуатаційного середовища, — це не преміальна витрата, а інструмент управління інтервалами технічного обслуговування.
Вибір правильного постачальника лопаток для вашого компресора газової турбіни
При оцінці постачальників лопаток для програми MRO вашого компресора газової турбіни враховуйте такі критерії, які безпосередньо впливають на частоту технічного обслуговування:
- Документація розмірної інспекції: Чи надає постачальник звіт про розмірну інспекцію для кожної партії поставки, включаючи вимірювання ключових перерізів профілю лопатки? Це мінімальне підтвердження того, що геометрія лопаток справді перевіряється, а не просто декларується.
- Сертифікація матеріалу: Чи надається сертифікація складу сплаву та його механічних властивостей як стандартна документація разом із кожною партією?
- Докази стабільності виробництва: Чи може постачальник продемонструвати, що розміри лопатей зберігаються в межах специфікації при повторних замовленнях, а не лише на зразках першої партії?
- Варіанти покриття та обробки поверхні: Чи пропонує постачальник захисні покриття від ерозії або корозії для умов, де забруднення або корозія є основним чинником деградації?
- Інженерна підтримка до продажу: Чи є можливість перевірити ваш креслення або експлуатаційну специфікацію до оформлення замовлення, щоб підтвердити сумісність розмірів та матеріалу?
Navi Power Technology спеціалізується на виготовленні прецизійних кованих лопаток компресора для газових турбін. Наш виробничий процес базується на куванні з низьким припуском (допуск розмірів — 0,1–1 мм) і повній слідкуючості за термічними партіями як стандартна практика. Застосування нашого процесу кування з використанням 1–3 форм скорочує витрати на оснастку на одну деталь і забезпечує конкурентоспроможне ціноутворення для програм заміни в рамках технічного обслуговування та ремонту (MRO), що дозволяє реально економити на обслуговуванні без ушкодження точності розмірів — ключового чинника, що визначає тривалість роботи компресора газової турбіни між примусовими втручаннями.
Якщо ваша поточна програма лопаток забезпечує коротші інтервали експлуатації, ніж передбачено проектом турбіни, або якщо ви спостерігаєте більш часті спрацьовування перевірок, ніж планувалося, то саме специфікація лопаток і вибір постачальника є першим, на що слід звернути увагу. Більш довговічна лопатка, що стабільно виробляється з дотриманням потрібних розмірних допусків, часто є єдиною й найефективнішою за вартістю заходом для зменшення частоти технічного обслуговування, доступним інженеру з технічного обслуговування.
Зв’язатися з Navi Power Technology за адресою [email protected] або відвідати compressorblade.com щоб обговорити специфікації лопатей для вашої турбіни та умов експлуатації.