 EN

Miten vähentää kaasuturbiinien puristimen huollon taajuutta hyvillä särvikkeillä?
Jos teillä on vastuu kaasuturbiinin puristimen hallinnasta tai huollosta sähkön tuotannossa tai teollisuuskäytössä, tiedätte jo, että huolto ei ole yleensä vain yksi kohde budjetissa – se on aikataulua määrittelevä ja budjettia kuluttava velvoitus. Useimmat käyttäjät toimivat tarkastusikkunoiden sisällä, jotka perustuvat vastaaviin käyttötunteihin: polttotarkastukset suoritetaan yleensä noin 8 000 EOH:n jälkeen, kun taas laajat korjaustyöt aloitetaan noin 24 000 EOH:n jälkeen tai noin 800 kerrotun käynnistyksen jälkeen, riippuen siitä, kumpi raja saavutetaan ensin. Kokemukselliset huoltotekniikot eivät kysy, ovatko nämä väliajat olemassa, vaan kuinka niitä voidaan saavuttaa ilman pakotettuja pysähdyksiä niiden välillä.
Vastaus on useimmissa tapauksissa juurissa itse kompressorisäleiköissä. Oikean kestävän säleikön valinta on yksi vaikutusvaltaisimmista hankintapäätöksistä kaasuturbiinin puristimen huoltosuunnitelmassa – mutta sitä käsitellään usein tavallisen tavarahankinnan päätöksenä eikä insinöörityönä.
Miksi säleiköiden laatu määrittää huoltoväliajojen tiukkuutta
Kaasuturbiinin puristinosan tehtävä on sisääntulevan ilman puristaminen ennen sen pääsyä polttokammioon. Jokainen siipi puristinosassa kokee jatkuvaa syklistä aerodynaamista ja mekaanista kuormitusta. Ajan myötä kolme rapautumismekanismia lyhentävät huonolaatuisten siipien tehollista käyttöikää ja pakottavat ennenaikaisen huollon:
- Pinnan kuluminen ja likaantuminen: Ilmassa olevat hiukkaset, kosteus ja kontaminaantit kuluttavat asteittain siipien etureunoja ja saostuvat siipien pinnoille. Kompressorin pesu suositellaan joka 200–500 käyttötuntia tyypillisissä teollisuusympäristöissä juuri siksi, että likaantuminen kertyy ja vähentää puristustehokkuutta. Karkeat pinnat tai riittämättömät kuluma-asteikot nopeuttavat tätä kertymistä — lisäten pesujen taajuutta ja heikentäen puristussuhdetta nopeammin välitarkastusten välillä.
- Mitallisesti epätarkkuudet aiheuttavat tehohäviöitä: Terä, jonka ilmansiiven profiili poikkeaa piirustuksen määrittelystä – vaikka poikkeama olisi vieläpä hyväksyttävissä tarkkuudeltaan heikomman toimittajan näkökulmasta – muuttaa kärkivälistä, vaihtaa vaiheen painesuhdetta ja vähentää aerodynaamista tehokkuutta. Tämä tehokkuuden lasku kertyy ajan myötä. Toimintatiedon seurantaohjelmia käyttävät käyttäjät huomaavat usein lämpötilahyötysuhteen heikkenemisen etenevän aiemmin kuin odotettiin, kun käytetään epäyhtenäisistä toimittajista peräisin olevia teriä. Aiempi tehokkuuden lasku tarkoittaa aiempaa toimenpidettä.
- Kulumakiristyminen ala-arvoisesta materiaalista tai prosessista: Kaasuturbiinien puristinterät kokevat korkeataajuista kulumakiristystä ilmavirtauksen aiheuttamasta ja lämpötila-eroista syntyvästä jännityksestä käynnistys- ja pysäytyskierroksilla. Valuterät ja muovaterät, joiden mikrorakenne on epäyhtenäinen, ovat alttiimpia halkeamien syntymiselle. Kun halkeama havaitaan, huoltotila siirtyy eteenpäin – riippumatta siitä, missä kohtaa käyttötuntimittaria ollaan.
Yhteys terän laatuun ja huollon taajuuteen ei ole teoreettinen. Kun kompressoriterä on heikko lenkki, joudut tarkastamaan sitä terän aikataulun mukaan eikä turbiinin suunnitellun aikataulun mukaan.
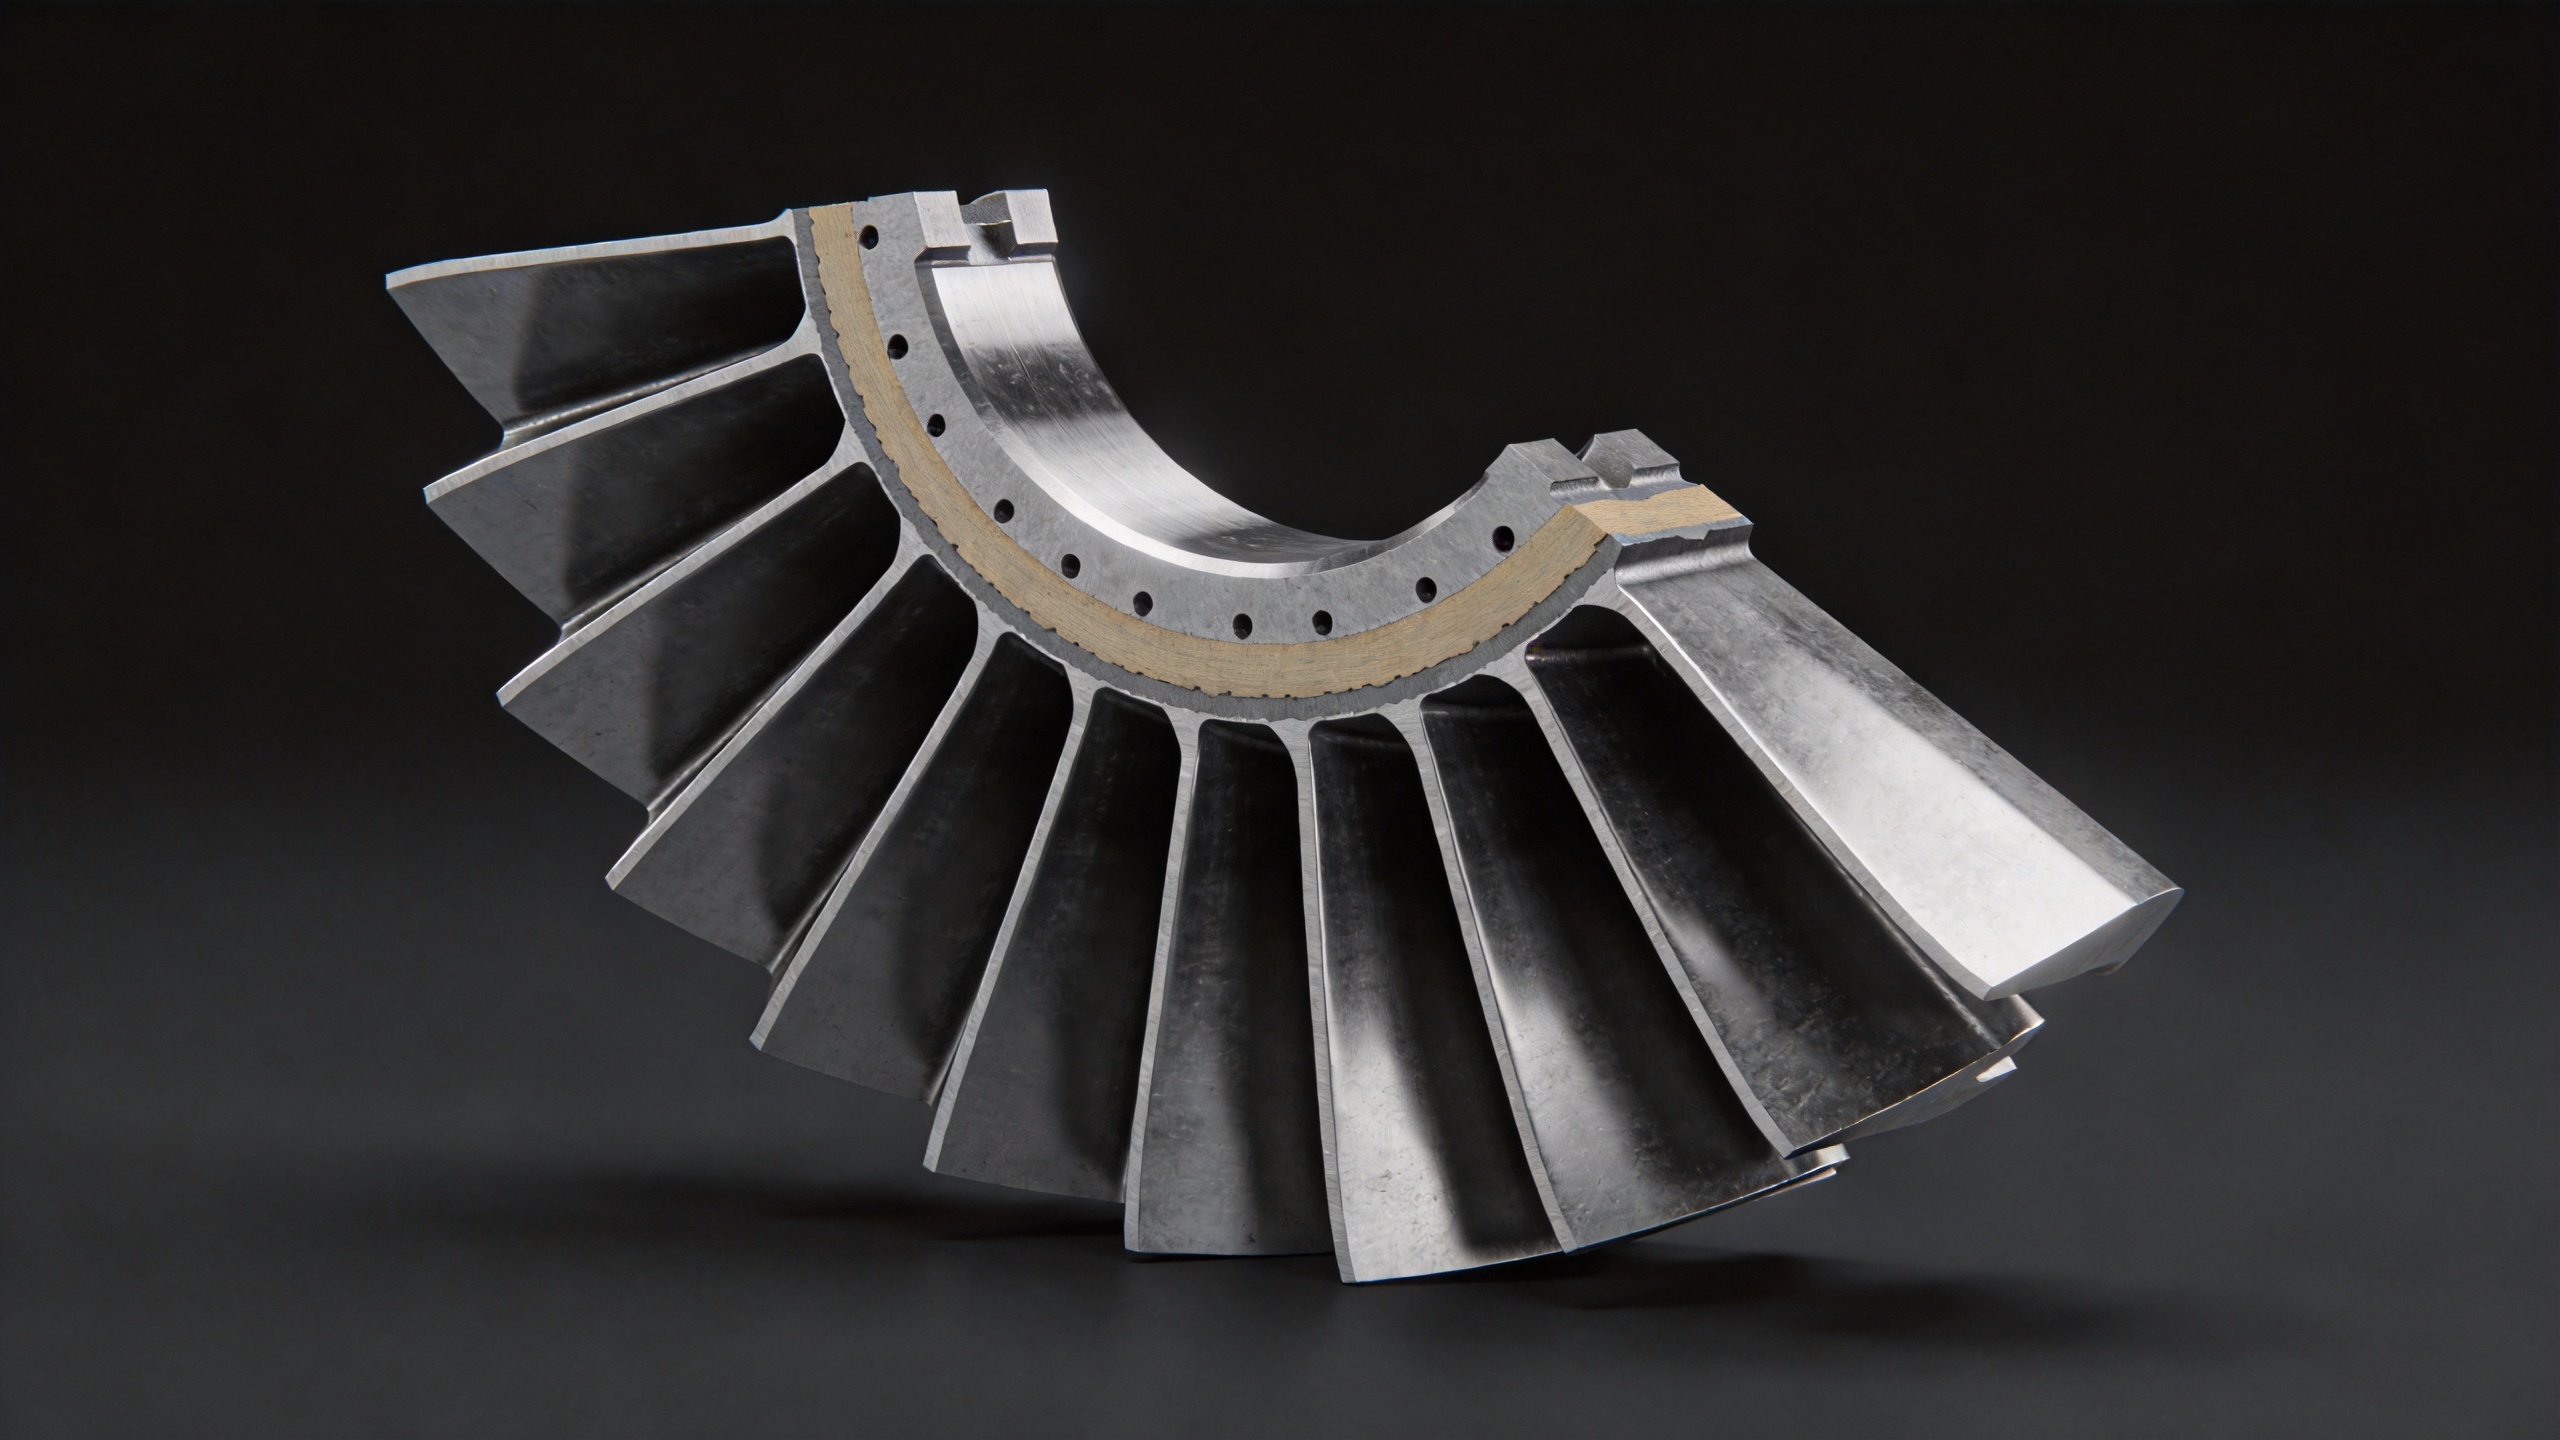
Mitä tekee terästä todella kestävän
Ennen kuin päätät, että halvempi terä tarjoaa yhtä hyvän arvon, kannattaa kysyä: oletko todella määrittänyt, miten mitalliset toleranssit ja materiaalin mikrorakenne vaikuttavat palveluajan pituuteen juuri sinun käyttöympäristössäsi? Kokemukseni MRO-ohjelmien parissa kertoo, että vastaus on yleensä ei – ja tämä ymmärtämisen aukko on juuri se paikka, jossa paperilla näyttävät kustannustehokkaat hankintapäätökset muuttuvat kahden tai kolmen vuoden aikana huoltobudjetin ylityksiksi.
Useilla teräominaisuuksilla on mitattavissa oleva vaikutus siihen, kuinka kauan kaasuturbiinin kompressori voi toimia välittömien toimenpiteiden välillä:
Tarkkaan muovattu ilmansiiven geometria
Muovatut siivet ovat hallinneet puristinsovelluksia, koska muovaus tuottaa hienojakoisen jyvärakenteen, joka kestää syklistä väsymistä luotettavammin kuin valamalla valmistetut vaihtoehdot. Muovausten laatu vaihtelee kuitenkin merkittävästi toimittajien välillä. Tarkan muovauksen avulla saavutetaan ilmansiiven mittojen tarkkuus 0,1–1 mm:n välillä, mikä säilyttää suunnitellun aerodynaamisen suorituskyvyn pidemmän ajan. Kun siiven jänteen pituus, jänneväli ja paksuus pysyvät määritellyssä toleranssissa ei ainoastaan ensimmäisissä näytteissä vaan myös johdonmukaisesti koko tuotantoseriassa, puristinosio toimii suunniteltua tehokkaammin pidempään – mikä viivästyttää tarkastuksen aloittamista.
Pinnankäsittely ja kulutuksesta suojaava käsittely
Puristeen siiven pinnan karkeus vaikuttaa sekä likaantumisen kertymiseen että väsymisrakojen syntymiseen. Valmisvaiheen jälkeinen pinnankäsittely ja vaihtoehtoiset kulutuksesta suojautuvat pinnoitteet voivat pidentää pakollisten puristimen pesujen väliä ja vähentää etureunan rappeutumisnopeutta korkean hiukkaspitoisuuden ympäristöissä. Tämä ei ole yleispätevä vaatimus – jos käyttöympäristössä on vähän hiukkasia, pinnoite ei ehkä merkittävästi muuta huoltolaskelmaa. Korkean pölyn olosuhteissa tai rannikkoalueilla, joissa ilmanottoilman suolapitoisuus on korkea, pinnoitteen valinta on suoraan huoltokustannusten säästöpäätös.
Materiaalitodistus ja eräseuranta
Materiaalin laatuasteikko on tärkeä, kuten myös dokumentointi. Titaanin ja nikkeli-seoksesta valmistettujen terien mekaaniset ominaisuudet varmistetaan materiaalitodistuksella – lämpökäsittelyerän jäljitettävyys yhdistää jokaisen terän sen tiettyyn muokkausprosessiin – mikä antaa käyttäjille mahdollisuuden tutkia systemaattisesti ennenaikaista heikkenemistä. Ilman tätä dokumentointia eräkohtaiset epäjohdonmukaisuudet jäävät näkemättä, kunnes terät alkavat hajoilla.
Yhtenäinen tuotannon laatu eräkohtaisesti
Yksi hyvä toimitus ei tee luotettavasta toimittajasta. Pitkäaikaisen huollon säästöohjelman kannalta ratkaisevaa on terästä terään yhtenäisyys toistuvissa tilauksissa. Saman toimittajan eri tuotantokerroilla esiintyvät eräkohtaiset epäjohdonmukaisuudet ovat yleisimpiä syitä ennakoimattomille saapuvien tarkastusten tuloksille – sekä sille, että käyttäjät huomaavat kesken käyttöjakson, etteivät terät suoriudu odotetulla tavalla. Prosessin ohjatun tuotannon ja dokumentoitujen muokkausparametrien käyttö on tekninen perusta toistuvien tilausten luotettavuudelle.
Kokonaishyötykustannusten näkökulma
Alussa monet hankintatiimit keskittyvät yksikköhintaan pääasiallisena terävalintakriteerinä. Yleensä kestää useita hankintakierroksia – ja yksi tai kaksi ennattamatonta pysäytystä tai varhaisia tarkastuksia – ennen kuin ymmärretään, että kokonaiselinkaaren kustannus on parempi suoritusmittari.
Tarkastellaan yksinkertaistettua vertailua. Jos halvemman kaasuturbiinin puristinterän käyttö aiheuttaa yhden lisäennattamattoman tarkastustapahtuman 24 000 tunnin korjauskierroksen aikana, kyseisen tapahtuman aiheuttamat työvoimakustannukset, pysäytysajat sekä menetetty tuotanto tai prosessituotos ylittävät yleensä säästöt, jotka saadaan alhaisemmasta teräyksikköhinnasta – usein kolmesta viiteen kertaan. Itse puristinterä ei ole harvoin kallisimman osan huoltotapahtumasta, jonka se laukaisee.
Käytännön seuraamus: kestävä terä, jolla on vahvistettu mittatarkkuus, asianmukainen materiaalitodistus ja käyttöympäristölle sopiva pinnanlaatu, ei ole ylimääräinen kustannus – se on työkalu huoltovälien hallintaan.
Oikean terätoimittajan valinta kaasuturbiinikompressorille
Arvioitaessa kaasuturbiinikompressorin MRO-ohjelmaan tarvittavia terätoimittajia tulee ottaa huomioon seuraavat kriteerit, jotka liittyvät suoraan huoltotiukkuuteen:
- Mittatarkastusasiakirjat: Tarjoaako toimittaja mittatarkastusraportin jokaisesta toimituserästä, mukaan lukien mittaukset tärkeimmille siiven poikkileikkauksille? Tämä on vähimmäistaso todisteelle siitä, että terän geometriaa todella tarkastetaan, eikä sitä vain väitetä.
- Materiaalin sertifiointi: Onko seoksen koostumus ja mekaanisten ominaisuuksien sertifiointi saatavilla standardina jokaisen toimituksen yhteydessä?
- Tuotannon yhdenmukaisuuden todisteet: Voiko toimittaja osoittaa, että terän mitat pysyvät määritellyn tarkkuuden sisällä toistuvissa tilauksissa, ei ainoastaan ensimmäisen näytteen yhteydessä?
- Pintakäsittely- ja pinnoitusvaihtoehdot: Tarjoaako toimittaja kulutuksesta tai korroosiosta johtuvia haittoja estäviä pinnoituksia ympäristöihin, joissa saastuminen tai korroosio ovat pääasiallisia kulumisen aiheuttajia?
- Tekninen esimyyntituki: Onko mahdollista tarkistaa piirustukset tai käyttöspesifikaatiot ennen tilausta varmistaakseen mittojen ja materiaalin yhteensopivuuden?
Navi Power Technology erikoistuu tarkkuusmuokattuihin kaasuturbiinien puristimen siipiin, ja tuotantoprosessi perustuu vähäiseen muokkausvaraan (0,1–1 mm:n mittatoleranssi) ja lämpökäsittelyerien jäljitettävyyteen standardina. Yhden muottimallin käyttö kolmessa muokkausvaiheessa vähentää työkalukustannuksia osaa kohden ja mahdollistaa kilpailukykyisen hinnoittelun MRO-vaihto-ohjelmien yhteydessä – mikä tekee huollon säästöistä saavutettavissa olevia ilman, että kompromissi tehdään mittojen tarkkuudessa, joka määrittää, kuinka kauan kaasuturbiinin puristin voi toimia pakollisten huollon välillä.
Jos nykyinen siipiohjelmasi tarjoaa lyhyempiä käyttöjaksoja kuin turbiinin suunnittelu edellyttää tai jos tarkastusten aktivoitumista tapahtuu useammin kuin suunniteltua, siipien spesifikaatio ja toimittajan valinta ovat ensimmäiset asiat, jotka on tarkistettava. Kestävämpi siipi, joka tuotetaan johdonmukaisesti oikeilla mittatoleransseilla, on usein huoltoteknikolle saatavilla oleva yksinkertaisin ja kustannustehokkain keino vähentää huollon taajuutta.
Ota yhteyttä Navi Power Technologyyn sähköpostitse osoitteeseen [email protected] tai vieraile compressorblade.com keskustellaksesi siiven määrittelyistä turbiinimallillesi ja käyttöympäristöllesi.