 EN

Как снизить частоту технического обслуживания компрессора газовой турбины с помощью качественных лопаток?
Если вы управляете или обслуживаете компрессор газовой турбины для производства электроэнергии или промышленного применения, вам уже известно, что техническое обслуживание редко бывает просто строкой в бюджете — оно определяет график работ и требует значительных финансовых затрат. Большинство эксплуатационных организаций планируют осмотры в соответствии с накопленными эквивалентными часами работы: осмотры камер сгорания обычно проводятся приблизительно через 8000 EOH, а капитальные ремонты — приближённо через 24 000 EOH или примерно через 800 учтённых пусков, в зависимости от того, какое условие наступит раньше.
Ответ в большинстве случаев начинается с самих лопаток компрессора. Выбор правильных долговечных лопаток — одно из наиболее значимых закупочных решений в программе технического обслуживания компрессора газовой турбины; однако зачастую этот выбор рассматривается как рутинная закупка товара, а не как инженерное решение.
Почему качество лопаток определяет частоту технического обслуживания
Компрессорная секция газовой турбины обеспечивает сжатие входящего воздуха перед его поступлением в камеру сгорания. Каждая лопатка компрессорной секции подвергается непрерывным циклическим аэродинамическим и механическим нагрузкам. Со временем три механизма деградации сокращают эффективный срок службы некачественных лопаток и вынуждают проводить внеплановое техническое обслуживание:
- Эрозия и загрязнение поверхности: Взвешенные в воздухе частицы, влага и загрязняющие вещества постепенно эродируют передние кромки лопаток и оседают на их поверхностях. Промывка компрессора рекомендуется каждые 200–500 часов работы в типичных промышленных условиях именно из-за накопления загрязнений, снижающих эффективность сжатия. Лопатки с шероховатой отделкой поверхности или недостаточной защитой от эрозии ускоряют этот процесс накопления — повышая частоту промывок и ускоряя снижение степени сжатия между основными осмотрами.
- Неточность геометрических размеров, приводящая к потере эффективности: Лопатка, профиль которой отклоняется от чертежных требований — даже в пределах того, что менее точный поставщик считает допустимым, — изменяет зазор на периферии, смещает степень повышения давления ступени и снижает аэродинамическую эффективность. Потери эффективности накапливаются со временем. Эксплуатационные службы, применяющие программы мониторинга показателей, зачастую фиксируют ухудшение удельного расхода топлива раньше ожидаемого срока при использовании лопаток от поставщиков с нестабильным качеством. Раннее снижение эффективности означает необходимость более раннего вмешательства.
- Усталостное растрескивание из-за некачественного материала или технологии производства: Лопатки компрессора газотурбинных двигателей подвержены усталостному разрушению высокочастотного типа, вызванному аэродинамическими возбуждениями и температурными градиентами в циклах пуск–останов. Литые лопатки и поковки с неоднородной микроструктурой склонны к образованию трещин. После обнаружения трещины график технического обслуживания сдвигается вперёд — вне зависимости от текущего значения наработки в моточасах.
Связь между качеством лопаток и частотой технического обслуживания носит не теоретический, а практический характер. Если лопатка компрессора является слабым звеном, вы вынуждены проводить осмотры по графику, определяемому состоянием лопаток, а не по проектному графику турбины.
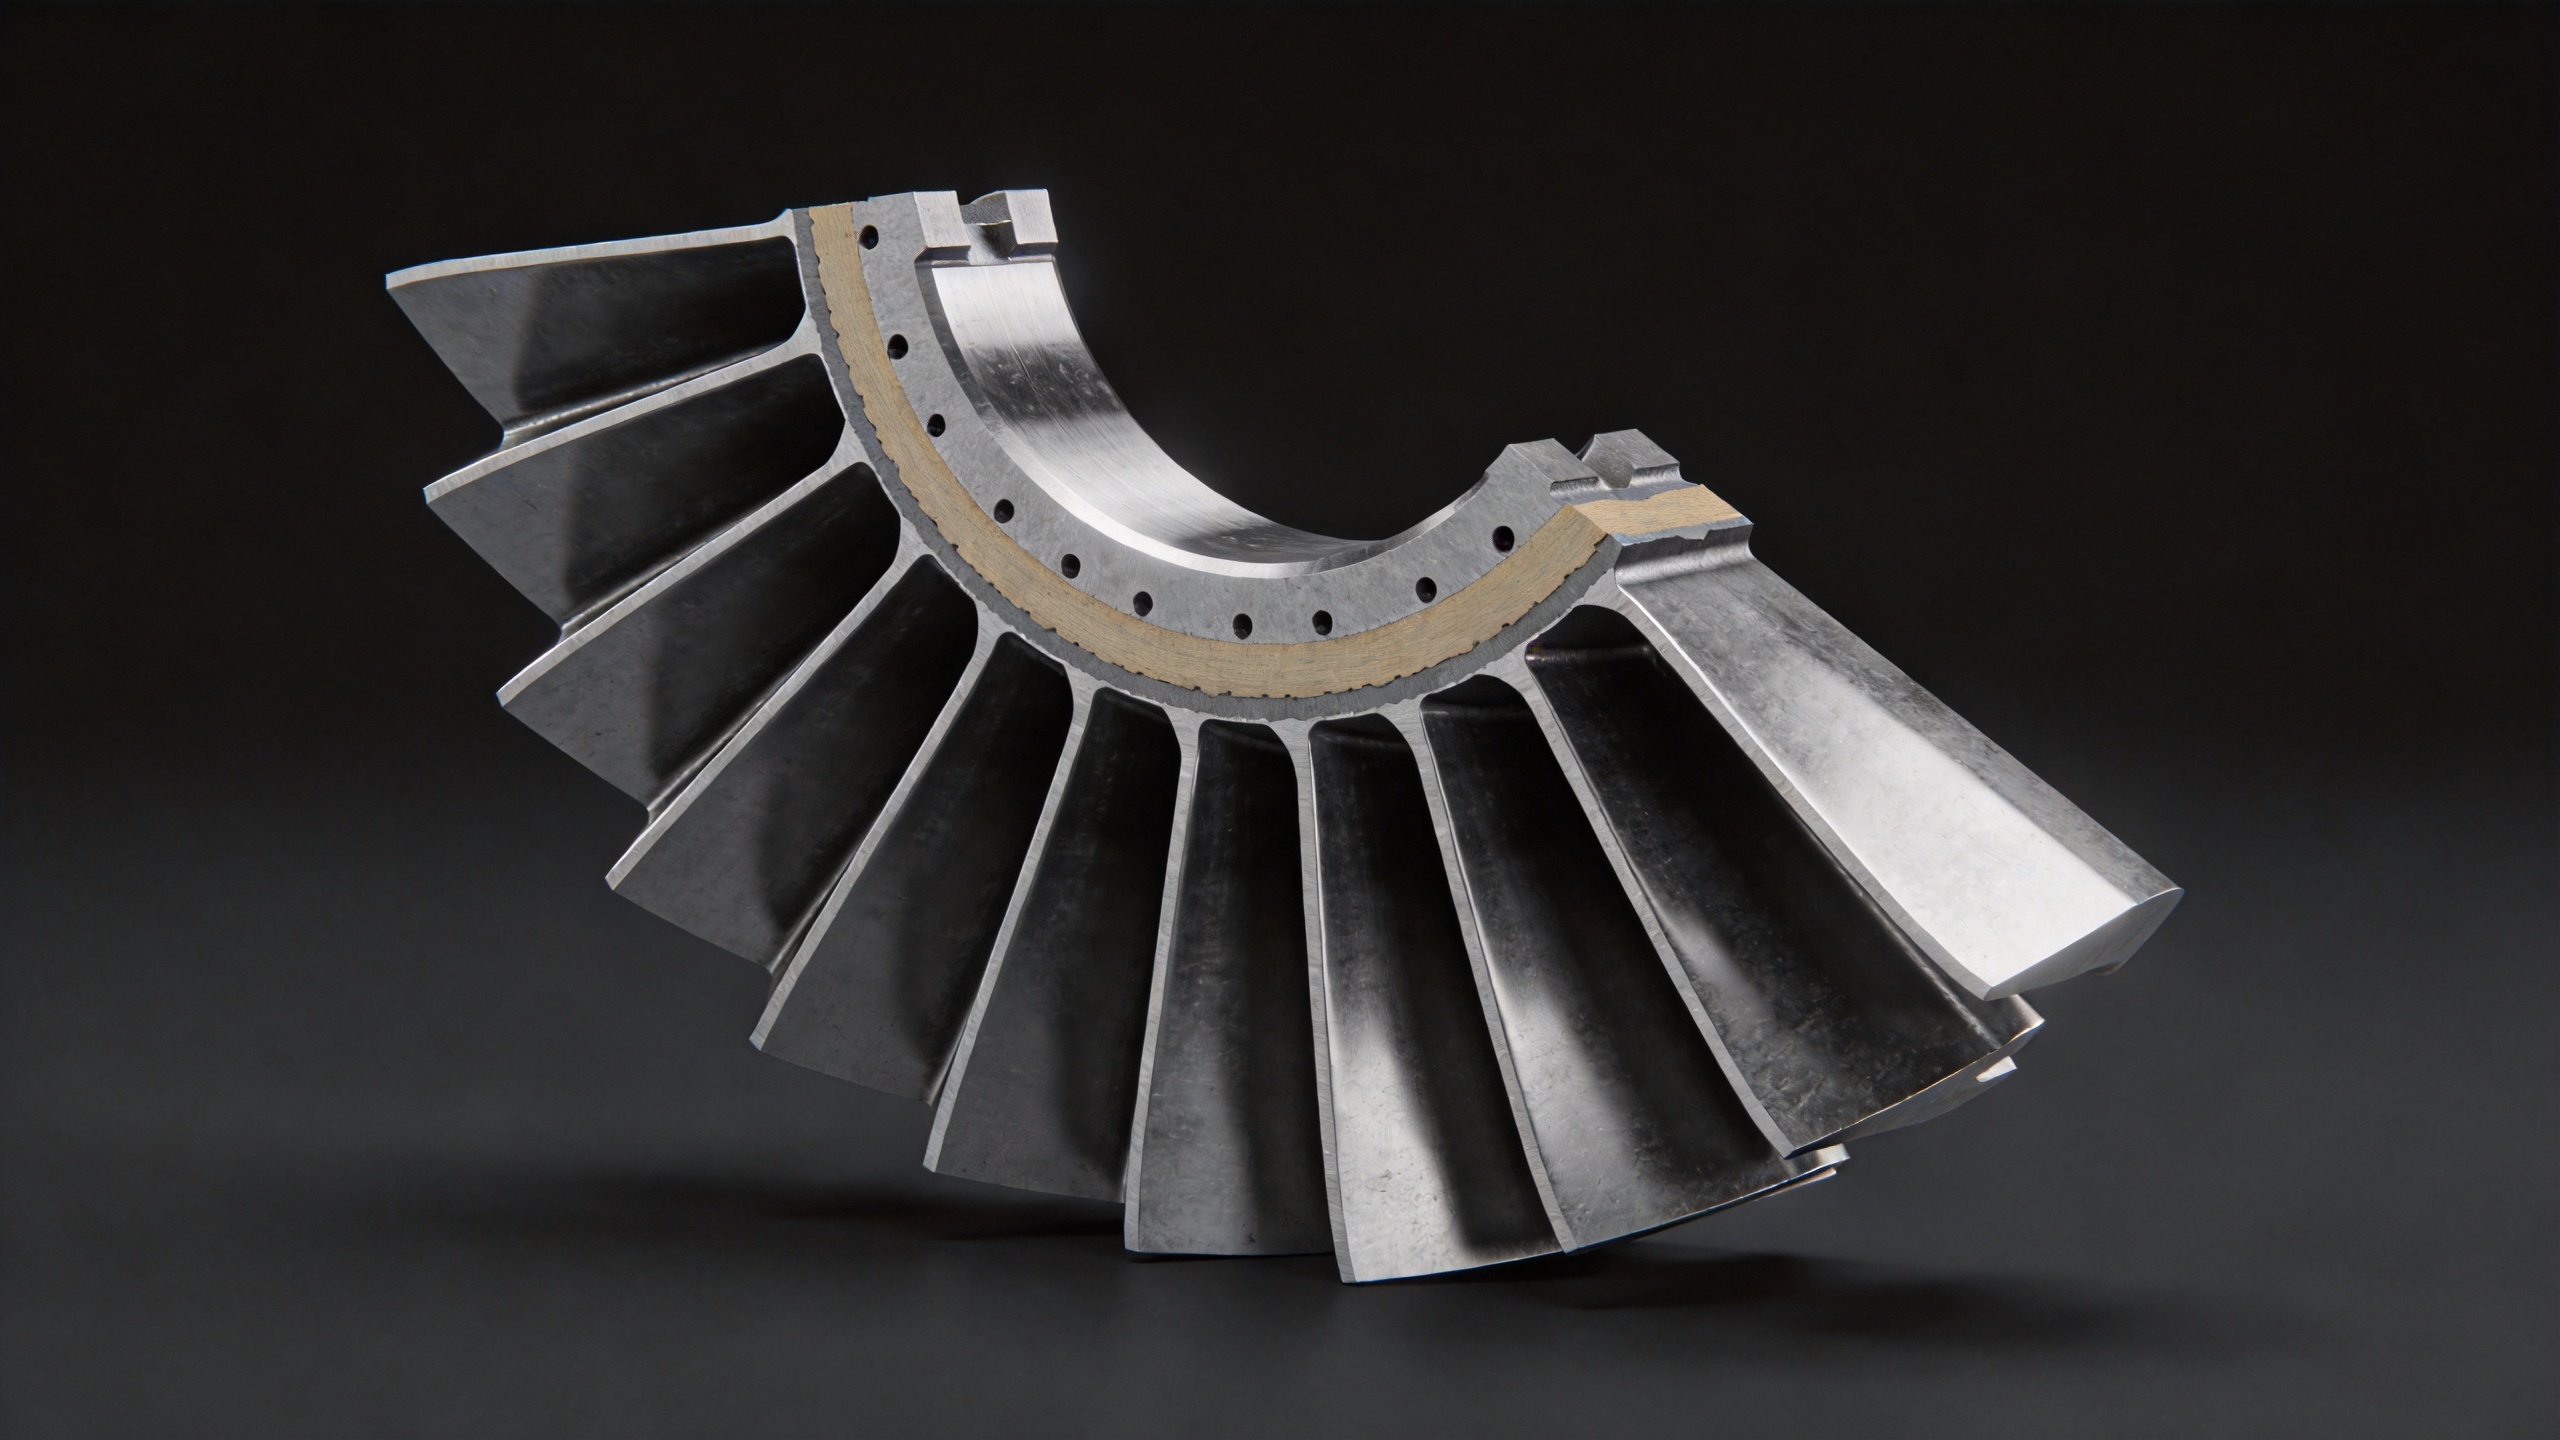
Что делает лопатку по-настоящему долговечной
Прежде чем решать, что более дешёвая лопатка обеспечивает эквивалентную ценность, стоит задать себе вопрос: действительно ли вы количественно оценили вклад допусков по размерам и микроструктуры материала в срок службы в вашей конкретной эксплуатационной среде? По моему опыту работы с программами MRO ответ обычно отрицательный — и именно этот пробел в понимании превращает закупочные решения, выглядящие экономически выгодными на бумаге, в перерасходы бюджета на техническое обслуживание в двух- или трёхлетней перспективе.
Несколько характеристик лопаток оказывают измеримое влияние на продолжительность работы компрессора газовой турбины между вмешательствами:
Точная ковка профиля лопатки
Кованые лопатки доминируют в компрессорных применениях, поскольку ковка обеспечивает улучшенную зернистую структуру, более надёжно противостоящую циклической усталости по сравнению с литыми аналогами. Однако качество ковки значительно различается у разных поставщиков. Точная ковка, обеспечивающая допуски на геометрию профиля в диапазоне от 0,1 до 1 мм, сохраняет расчётные аэродинамические характеристики в течение большего числа рабочих часов. Когда хорда, размах и толщина лопаток остаются в пределах заданных спецификаций не только у первых образцов, но и стабильно — на всех производственных партиях, — компрессорный участок работает ближе к расчётному КПД дольше, что откладывает момент проведения инспекции.
Качество поверхности и защитное антиэрозионное покрытие
Шероховатость поверхности лопаток компрессора влияет как на накопление загрязнений, так и на зарождение усталостных трещин. Поверхностная обработка после ковки и дополнительные противоэрозионные покрытия позволяют увеличить интервалы между принудительными промывками компрессора и снизить скорость деградации передних кромок в условиях высокой концентрации твёрдых частиц. Это требование не является универсальным: если в вашей эксплуатационной среде концентрация твёрдых частиц низка, применение покрытия, вероятно, не окажет существенного влияния на график технического обслуживания. В условиях высокой запылённости или в прибрежных зонах, где в забираемый воздух попадает морская соль, выбор покрытия напрямую определяет экономию на техническом обслуживании.
Сертификация материалов и прослеживаемость по партиям
Класс материала имеет значение, как и документация. Лопасти из титановых и никелевых сплавов, механические свойства которых подтверждены сертификатами на материал — с прослеживаемостью по партиям термообработки, связывающей каждую лопасть с конкретной ковкой — дают операторам возможность проводить систематическое расследование преждевременной деградации. Без такой документации проблема несогласованности партии остаётся невидимой до тех пор, пока лопасти не начнут выходить из строя.
Постоянное качество производства в пределах всех партий
Один удачный поставщик не делает надёжного поставщика. Для долгосрочной программы экономии на техническом обслуживании важна согласованность лопастей от штуки к штуке при повторных заказах. Несогласованность партий между производственными циклами одного и того же поставщика — одна из наиболее распространённых причин непредсказуемых результатов входного контроля, а также причиной того, что операторы обнаруживают в ходе эксплуатации: их лопасти работают не так, как ожидалось. Производство с контролем процесса и задокументированными параметрами ковки составляет техническую основу надёжности повторных заказов.
Перспектива общей стоимости владения
На ранних этапах многие закупочные команды сосредотачиваются на цене за единицу как основном критерии выбора лопаток. Обычно требуется несколько циклов закупок — и одно-два незапланированных отключения или досрочных осмотра — чтобы понять, что общая стоимость жизненного цикла является более точным показателем эффективности.
Рассмотрим упрощённое сравнение. Если более дешёвая лопатка компрессора газовой турбины вызывает одно дополнительное незапланированное событие осмотра в течение цикла капитального ремонта продолжительностью 24 000 часов, то затраты на труд, простои и упущенную выработку электроэнергии или технологического продукта, связанные с этим событием, обычно превышают экономию от более низкой цены за единицу лопатки — зачастую в три–пять раз. Сама лопатка компрессора редко является самой дорогой частью технического обслуживания, которое она инициирует.
Практическое следствие: прочное лопаточное колесо с подтверждённой точностью геометрических размеров, соответствующей сертификацией материала и качеством поверхности, адаптированным к вашей эксплуатационной среде, — это не премиальная статья расходов, а инструмент управления интервалами технического обслуживания.
Выбор подходящего поставщика лопаток для компрессора газовой турбины
При оценке поставщиков лопаток для программы MRO компрессора газовой турбины рассмотрите следующие критерии, напрямую влияющие на частоту технического обслуживания:
- Документация по геометрическим измерениям: Предоставляет ли поставщик отчёт по геометрическим измерениям на каждую партию поставки, включая замеры ключевых сечений профиля лопатки? Это минимальное доказательство того, что геометрия лопатки действительно проверяется, а не просто декларируется.
- Сертификация материала: Предоставляется ли сертификация химического состава сплава и механических свойств в качестве стандартной комплектации с каждой поставкой?
- Доказательства стабильности производства: Может ли поставщик подтвердить, что геометрические размеры лопаток сохраняются в пределах заданных допусков при повторных заказах, а не только на образцах первой партии?
- Варианты покрытий и поверхностных обработок: Предлагает ли поставщик защитные антиэрозионные или антикоррозионные покрытия для условий эксплуатации, где основными факторами деградации являются обрастание или коррозия?
- Инженерная предпродажная поддержка: Возможна ли проверка вашей конструкторской документации или технического задания до оформления заказа с целью подтверждения соответствия требуемым габаритным размерам и материалам?
Navi Power Technology специализируется на производстве прецизионных штампованных лопаток компрессора для газовых турбин. Производственный процесс основан на штамповке с низким припуском (допуск по размерам — от 0,1 до 1 мм) и полной прослеживаемости партий при термообработке как стандартной практике. Наш процесс штамповки с использованием одной–трёх матриц снижает стоимость оснастки на деталь и обеспечивает конкурентоспособные цены в рамках программ замены при техническом обслуживании и ремонте (MRO), позволяя добиться экономии на обслуживании без ущерба для точности размеров, определяющей интервалы между вынужденными вмешательствами в работу газовой турбины.
Если текущая программа лопаток обеспечивает более короткие интервалы эксплуатации, чем предусмотрено проектом турбины, или если частота срабатывания контрольных проверок выше запланированной, первым шагом следует проанализировать спецификацию лопаток и выбор поставщика. Более долговечная лопатка, стабильно изготавливаемая с соблюдением требуемых допусков по размерам, зачастую является единственной и наиболее экономически эффективной мерой по сокращению частоты технического обслуживания, доступной инженеру по обслуживанию.
Свяжитесь с Navi Power Technology по адресу [email protected] или посетите compressorblade.com чтобы обсудить технические характеристики лопаток для вашей модели турбины и условий эксплуатации.