 EN

چگونه با استفاده از تیغههای مناسب، فراوانی نگهداری کمپرسور توربین گاز را کاهش دهیم؟
اگر شما فشردهکننده توربین گازی را برای تولید انرژی یا کاربردهای صنعتی مدیریت یا نگهداری میکنید، از قبل میدانید که نگهداری تنها یک مورد در بودجه نیست — بلکه تعهدی است که زمانبندی و بودجه را مشخص میکند. بیشتر اپراتورها در بازههای بازرسی تعیینشده بر اساس ساعتهای معادل کارکرد (EOH) فعالیت میکنند: بازرسیهای احتراق معمولاً در نزدیکی ۸۰۰۰ ساعت EOH انجام میشوند و بازسازیهای عمده به ۲۴۰۰۰ ساعت EOH یا حدود ۸۰۰ دوره روشنشدن فاکتورشده نزدیک میشوند، هر کدام زودتر اتفاق افتاد، اولویت دارد. پرسشی که مهندسان نگهداری با تجربه مطرح میکنند این نیست که آیا این بازهها وجود دارند یا خیر، بلکه این است که چگونه میتوان به آنها رسید بدون اینکه در فواصل میانی توقفهای اجباری رخ دهد.
پاسخ در بیشتر موارد از خود پرههای فشردهکننده آغاز میشود. انتخاب پرههای بادامیدار مناسب یکی از تأثیرگذارترین تصمیمات خرید در برنامه نگهداری فشردهکننده توربین گازی است — اما اغلب اوقات این تصمیم بهجای یک تصمیم مهندسی، بهعنوان یک تصمیم خرید کالایی در نظر گرفته میشود.
چرا کیفیت تیغهها بر فراوانی نگهداری تأثیر میگذارد
بخش فشردهکننده توربین گاز، فشردهسازی هوای ورودی را پیش از رسیدن به محفظه احتراق انجام میدهد. هر تیغه در بخش فشردهکننده تحت بارهای آیرودینامیکی و مکانیکی دورهای مداوم قرار دارد. با گذشت زمان، سه مکانیسم تخریب تمایل دارند عمر مؤثر تیغههای با کیفیت پایین را کوتاه کنند و نگهداری غیربرنامهریزیشده را اجباری سازند:
- فرسایش سطحی و گرفتگی: ذرات معلق در هوا، رطوبت و آلایندهها بهتدریج لبههای پیشین تیغهها را فرسایش میدهند و روی سطوح تیغهها رسوب میگذارند. شستوشوی فشردهکننده هر ۲۰۰ تا ۵۰۰ ساعت کارکرد در محیطهای صنعتی معمولی توصیه میشود، دقیقاً بهدلیل تجمع گرفتگی و کاهش بازده فشردهسازی. تیغههایی با پرداخت سطحی ناهموار یا پوشش ضدفرسایش ناکافی، نرخ این تجمع را افزایش میدهند — که منجر به افزایش فراوانی شستوشو و کاهش سریعتر نسبت فشردهسازی بین بازرسیهای اصلی میشود.
- ناقصبودن ابعادی که باعث افت بازده میشود: تیغهای که پروفیل آیرودینامیکی آن از مشخصات نقشهکشی انحراف داشته باشد — حتی در محدودهای که تأمینکنندهای با دقت کمتر آن را قابل قبول بداند — فاصله نوک تیغه را تغییر میدهد، نسبت فشار مرحله را جابهجا میکند و بازده آیرودینامیکی را کاهش میدهد. این کاهش بازده به مرور زمان تجمع مییابد. اپراتورهایی که برنامههای نظارت بر عملکرد را اجرا میکنند، اغلب هنگامی که از تیغههای تأمینشده از تأمینکنندگان ناسازگان استفاده میشود، کاهش نرخ گرمایی را زودتر از موعد پیشبینیشده مشاهده میکنند. کاهش زودهنگام بازده به معنای انجام اقدامات تعمیراتی زودتر است.
- ترکخوردگی خستگی ناشی از مواد یا فرآیندهای نامناسب: تیغههای کمپرسور توربین گازی در دورههای روشنشدن و خاموششدن، تحت تأثیر لرزشهای آیرودینامیکی و گرادیانهای حرارتی، دچار خستگی با فرکانس بالا میشوند. تیغههای ریختهگریشده و تForgingهایی که ساختار ریزشان ناسازگان است، مستعدتر از شروع ترک هستند. پس از تشخیص هر ترکی، زمانبندی تعمیرات پیشرو میشود — صرفنظر از اینکه ساعت کاری فعلی چقدر باشد.
ارتباط بین کیفیت تیغهها و فراوانی نگهداری نظری نیست. وقتی تیغه فشردهکننده نقطه ضعف سیستم است، شما مجبور میشوید بر اساس زمانبندی تیغهها و نه زمانبندی طراحی توربین، بازرسی انجام دهید.
چه چیزی تیغه را واقعاً بادوام میکند؟
پیش از اینکه تصمیم بگیرید تیغهای با قیمت پایینتر ارزش معادلی ارائه میدهد، این پرسش ارزش بررسی دارد: آیا واقعاً میزان تأثیر تحمل ابعادی و ریزساختار مواد بر عمر خدماتی در محیط عملیاتی خاص شما را اندازهگیری کردهاید؟ بر اساس تجربه من در کار با برنامههای تعمیر و نگهداری و تعمیرات (MRO)، پاسخ معمولاً منفی است — و این شکاف در درک، جایی است که تصمیمات خریدی که در ظاهر از نظر هزینه مقرونبهصرفه به نظر میرسند، در افق دو یا سه ساله به افزایش غیرمنتظره بودجه نگهداری تبدیل میشوند.
چند ویژگی تیغه تأثیر قابلاندازهگیری بر مدت زمانی دارند که یک فشردهکننده توربین گازی میتواند بین مداخلات کاری ادامه دهد:
هندسهٔ پرهٔ هوایی با دقت ساختهشده
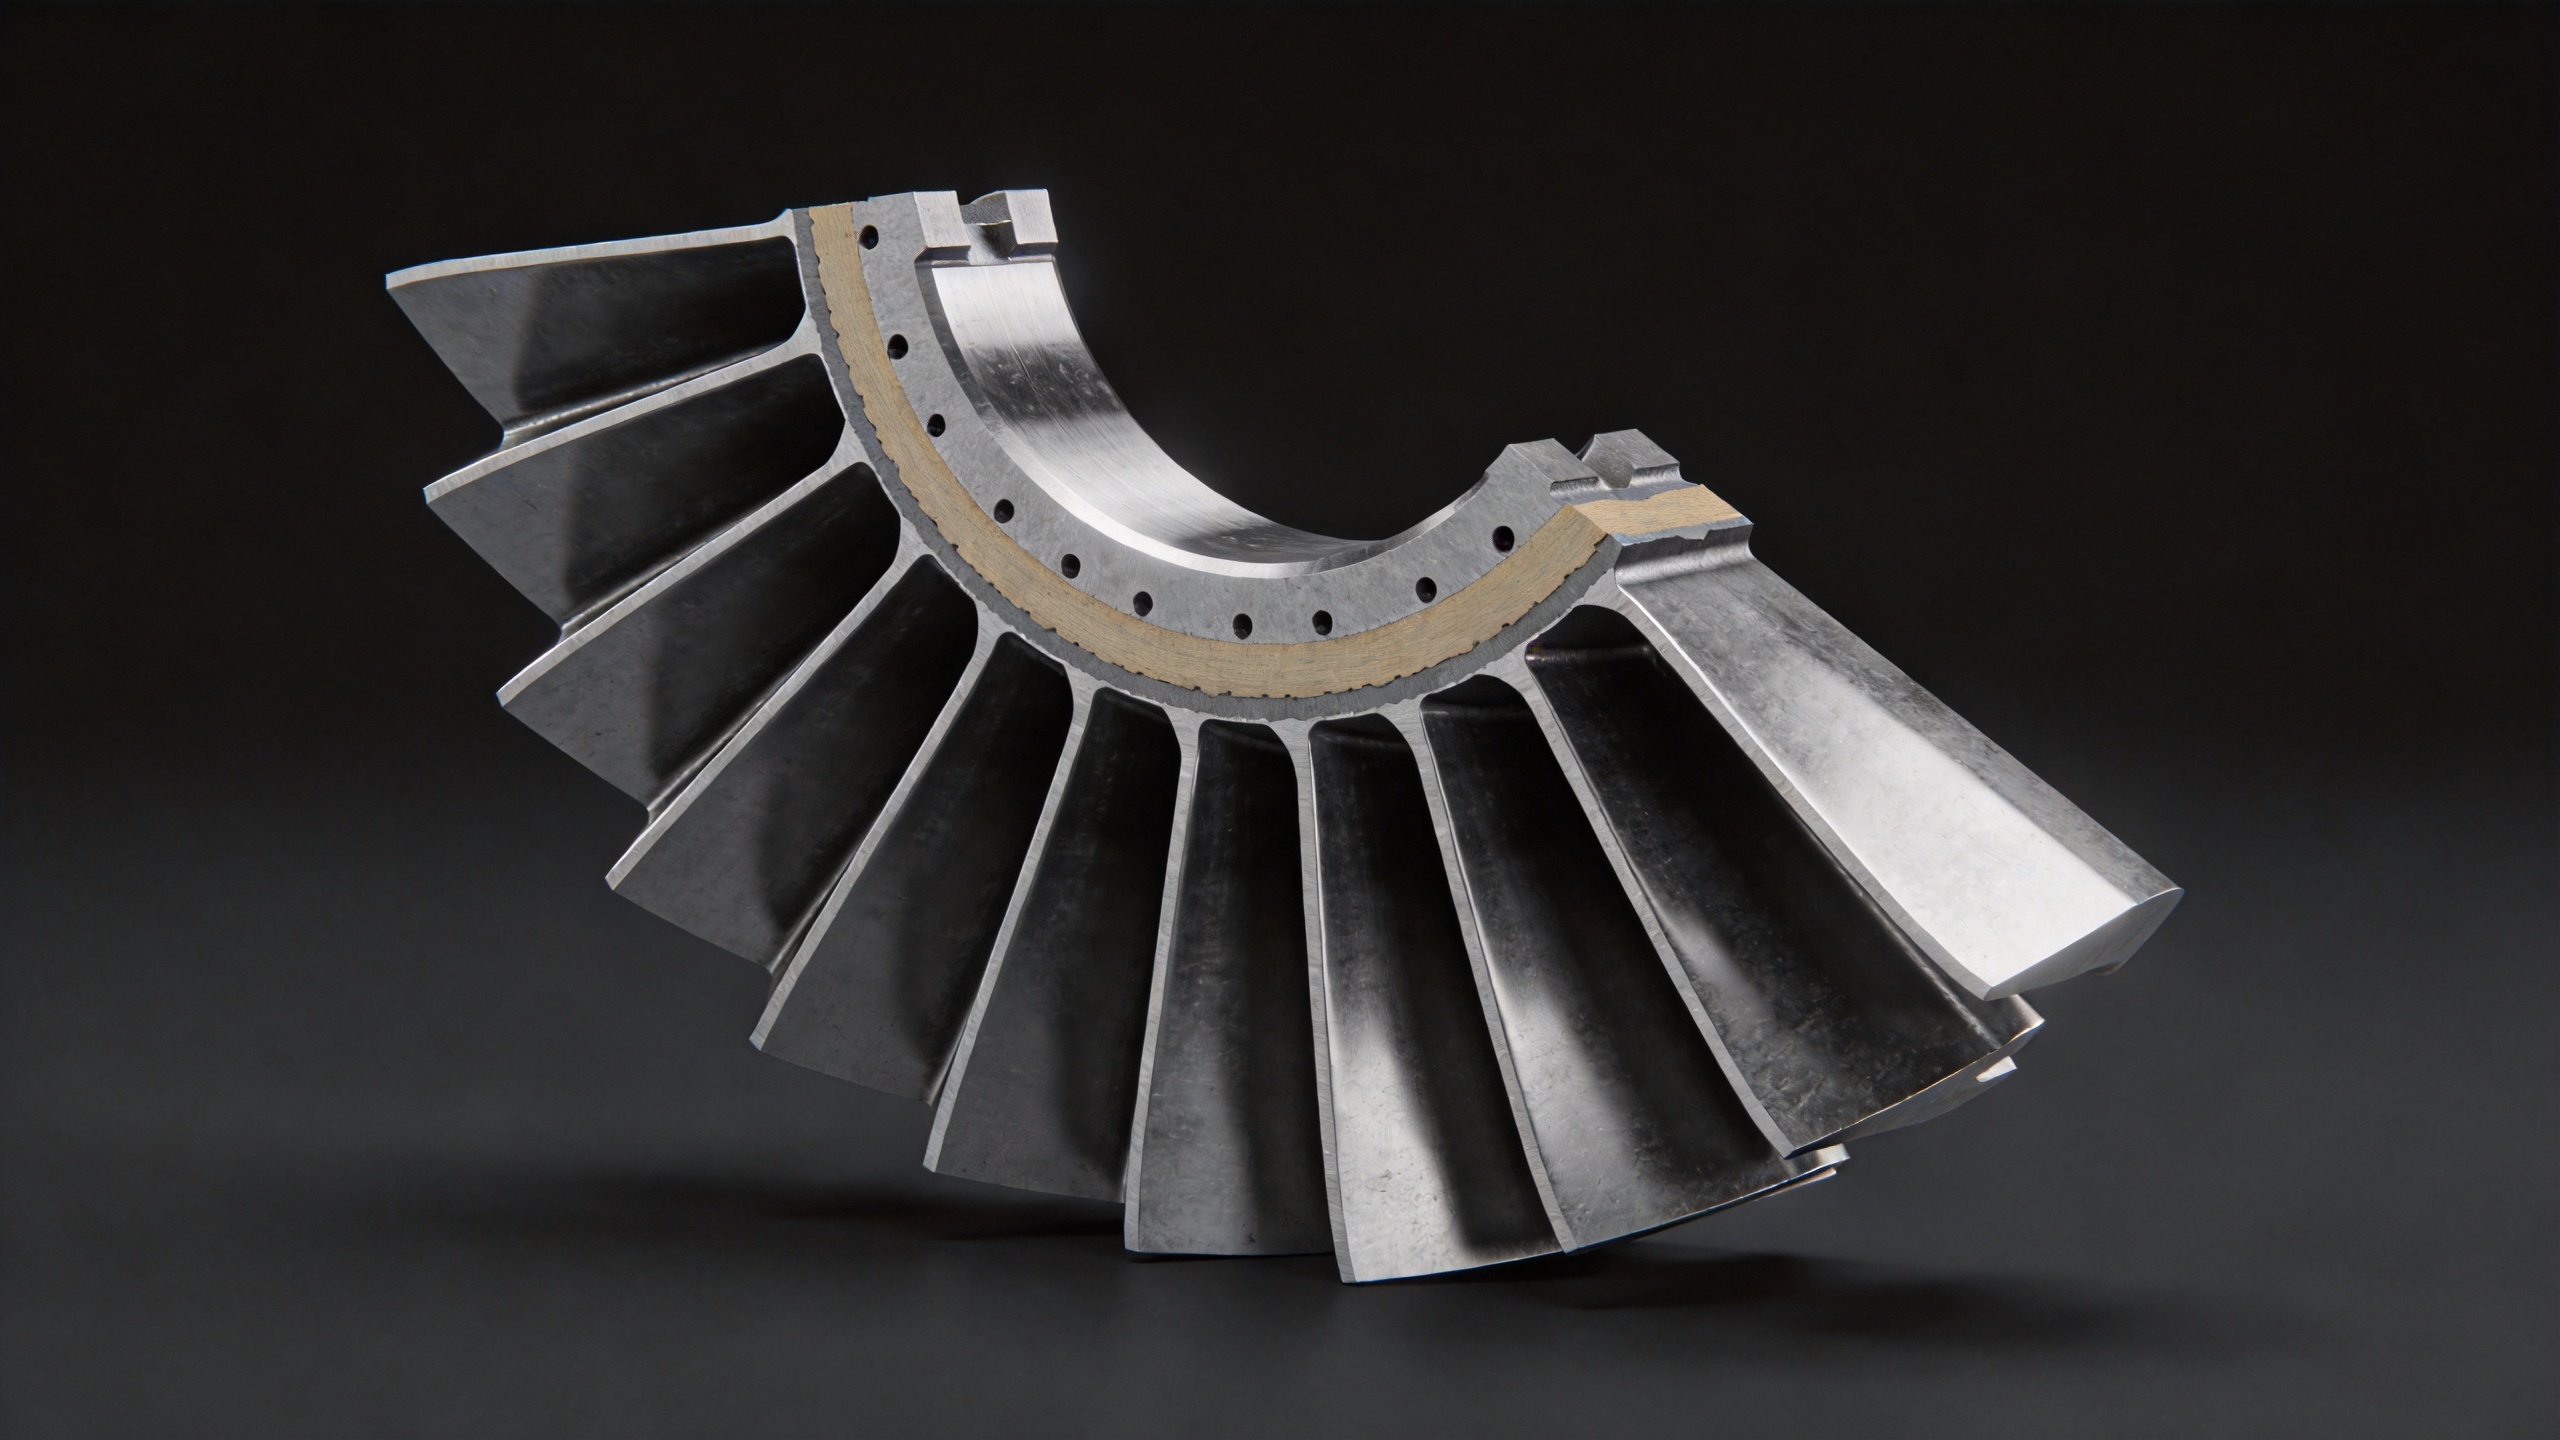
پرههای ساختهشده با فرآیند فورج در کاربردهای فشردهکننده غالب هستند، زیرا فرآیند فورج ساختار دانهای ظریفی ایجاد میکند که در برابر خستگی چرخهای مقاومت بیشتری نسبت به روشهای ریختهگری دارد. اما کیفیت فورج بین تأمینکنندگان بهطور قابلتوجهی متفاوت است. فورج دقیق که تلرانس ابعادی پرهٔ هوایی را در محدودهٔ ۰٫۱ تا ۱ میلیمتر حفظ کند، عملکرد آیرودینامیکی طراحیشده را در ساعات کاری بیشتری حفظ میکند. وقتی طول وتر، دهانه و ضخامت پره نهتنها در نمونههای اولیه، بلکه بهصورت پایدار در تمام لوطهای تولیدی در محدودهٔ مشخصات باقی بمانند، بخش فشردهکننده مدت طولانیتری عملکردی نزدیکتر به بازده طراحیشده دارد و در نتیجه زمان انجام بازرسی بهتعویق میافتد.
پایانبندی سطح و پوشش ضدفرسایش
زَبَرِی بودن سطح پرههای فشردهکننده هم بر تجمع آلودگی و هم بر شروع ترکهای خستگی تأثیر میگذارد. پرداخت سطحی پس از زدن و پوششهای اختیاری ضدفرسایش میتوانند بازهٔ زمانی بین شستشوهای اجباری فشردهکننده را افزایش داده و نرخ تخریب لبهٔ پیشرو را در محیطهایی با غلظت بالای ذرات کاهش دهند. این نیاز عمومی نیست — اگر محیط کار شما حاوی غلظت پایینی از ذرات باشد، استفاده از پوشش ممکن است تأثیر چندانی بر محاسبات نگهداری نداشته باشد. اما در شرایط پرگرد و گرد و غبار یا در مناطق ساحلی با هوای ورودی حاوی نمک، انتخاب پوشش تصمیمی مستقیم برای صرفهجویی در نگهداری محسوب میشود.
گواهی مواد و ردیابی دستهبندی
درجهٔ ماده اهمیت دارد و مستندسازی نیز همینطور. تیتانیوم و پرههای ساختهشده از آلیاژ نیکل که خواص مکانیکیشان از طریق گواهینامهٔ ماده تأیید شدهاند — با قابلیت ردیابی دستهٔ حرارتی که هر پره را به دورهٔ خاص آهنگریاش پیوند میدهد — به بهرهبرداران امکان بررسی سیستماتیک کاهش عملکرد زودهنگام را میدهد. بدون این مستندات، مشکل ناسازگانی دستهها نامرئی میماند تا زمانی که پرهها شروع به خرابی کنند.
کیفیت تولید یکنواخت در دستههای مختلف
تحویل خوب یکباره، تأمینکنندهای قابلاطمینان ایجاد نمیکند. آنچه برای یک برنامهٔ صرفهجویی بلندمدت در نگهداری اهمیت دارد، یکنواختی پره به پره در سفارشهای مکرر است. ناسازگانی دستهها در دورههای تولیدی مختلف از یک تأمینکنندهٔ واحد، یکی از شایعترین علل نتایج غیرقابلپیشبینی در بازرسی ورودی و همچنین کشف ناگهانی توسط بهرهبرداران در میانهٔ چرخه است که پرههایشان مطابق انتظارات عمل نمیکنند. تولید کنترلشدهٔ فرآیندی با پارامترهای آهنگری مستند، پایهٔ فنی قابلیت اطمینان سفارشهای مکرر است.
دیدگاه هزینه کل مالکیت
در ابتدا، بسیاری از تیمهای تأمین، قیمت واحد را بهعنوان اصلیترین معیار انتخاب پره در نظر میگیرند. معمولاً چند چرخه تأمین — و یک یا دو وقفهٔ غیر برنامهریزیشده یا رویداد بازرسی زودهنگام — طول میکشد تا مشخص شود که هزینهٔ کل دورهٔ عمر، معیار عملکردی مناسبتری است.
مقایسهای سادهشده را در نظر بگیرید. اگر پرهٔ کمپرسور توربین گازی با قیمت پایینتر، در یک چرخهٔ بازرسی اساسی ۲۴۰۰۰ ساعته، منجر به یک رویداد بازرسی غیر برنامهریزیشدهٔ اضافی شود، هزینههای ناشی از آن رویداد — از جمله دستمزد، زمان ایست، و تولید یا خروجی فرآیند از دسترفته — معمولاً صرفهجویی حاصل از قیمت پایینتر پرهٔ کمپرسور را فراتر میرود؛ اغلب سه تا پنج برابر آن.
پیامد عملی این است که تیغهای با دوام، با دقت ابعادی تأییدشده، گواهی معتبر از جنس مناسب و کیفیت سطحی متناسب با محیط کار شما، هزینهای اضافی نیست — بلکه ابزاری برای مدیریت بازههای نگهداری است.
انتخاب تأمینکنندهٔ مناسب تیغه برای فشردهکنندهٔ توربین گازی شما
هنگام ارزیابی تأمینکنندگان تیغه برای برنامهٔ تعمیر و نگهداری و بازسازی (MRO) فشردهکنندهٔ توربین گازی خود، معیارهای زیر را که مستقیماً به نتایج فراوانی نگهداری مرتبطاند، در نظر بگیرید:
- مستندات بازرسی ابعادی: آیا تأمینکننده گزارش بازرسی ابعادی را برای هر محمولهٔ تحویلی ارائه میدهد که شامل اندازهگیریهای مقاطع کلیدی پرهٔ هوایی نیز باشد؟ این حداقل شاهدی است که هندسهٔ تیغه واقعاً مورد تأیید قرار گرفته، نه اینکه صرفاً ادعا شده باشد.
- گواهینامه مواد: آیا گواهی ترکیب آلیاژ و خواص مکانیکی بهصورت استاندارد با هر محموله ارائه میشود؟
- شواهد ثبات تولید: آیا تأمینکننده میتواند نشان دهد که ابعاد تیغه در سفارشهای مکرر (نه فقط نمونههای اولیه) در محدوده مشخصات تعیینشده حفظ میشوند؟
- گزینههای پوشش و پرداخت سطحی: آیا تأمینکننده پوششهای محافظ در برابر فرسایش یا خوردگی را برای محیطهایی که در آنها رسوب یا خوردگی عامل اصلی تخریب است، ارائه میکند؟
- پشتیبانی مهندسی پیش از فروش: آیا امکان بررسی نقشه یا مشخصات عملیاتی شما قبل از ثبت سفارش وجود دارد تا سازگانی ابعادی و مواد تأیید شود؟
فناوری ناوی پاور تخصص خود را در تولید پرههای فشردهساز ساختهشده با زدن دقیق برای توربینهای گازی قرار داده است؛ فرآیند تولید ما بر پایهٔ زدن با اندازهگیری کم (تولرانس ابعادی ۰٫۱ تا ۱ میلیمتر) و ردیابی دستههای حرارتی بهعنوان استاندارد است. فرآیند زدن قالب ما با نسبت ۱ به ۳، هزینهٔ ابزارآلات را بهازای هر قطعه کاهش میدهد و قیمتگذاری رقابتی را برای برنامههای تعویض در خدمات تعمیر و نگهداری (MRO) پشتیبانی میکند — بنابراین صرفهجویی در هزینههای نگهداری بدون از دست دادن دقت ابعادی که مدت زمان کارکرد فشردهساز توربین گازی بین مداخلات اجباری را تعیین میکند، امکانپذیر میشود.
اگر برنامهٔ فعلی پرههای شما منجر به فواصل کوتاهتری برای خدمات نسبت به آنچه طراحی توربین پیشبینی کرده است شود، یا اگر تعداد دفعات آزمونهای بازرسی بیشتر از آنچه برنامهریزی شده است افزایش یابد، مشخصات پره و انتخاب تأمینکننده اولین مواردی هستند که باید بررسی شوند. پرهای با دوامتر که بهطور پایدار و با رعایت دقیق تولرانسهای ابعادی مناسب تولید شود، اغلب مؤثرترین راهکار تکی برای کاهش فراوانی نگهداری است که مهندس نگهداری در اختیار دارد.
با شرکت ناوی پاور تکنولوژی از طریق [email protected] تماس بگیرید یا به آدرس compressorblade.com مراجعه کنید تا مشخصات پرهها را برای مدل توربین و محیط عملیاتی خود بررسی کنید.