 EN
Жақсы пышақтарды қолдану арқылы газ турбинасының компрессорының жөндеу жиілігін қалай азайтуға болады?
Егер сіз электр энергиясын өндіруге немесе өнеркәсіптік мақсаттарға арналған газ турбинасының компрессорын басқарсаңыз немесе оны жөндейтін болсаңыз, сіз жөндеудің тек қана бюджеттегі бір шығын көрсеткіші емес, сонымен қатар жоспарлауды анықтайтын, бюджетті тұтыратын міндет екенін білесіз. Көпшілік операторлар эквивалентті жұмыс істеу сағаттарына негізделген тексеру терезелерінде жұмыс істейді: отынды жанғызу бойынша тексерулер әдетте 8 000 ЭЖС-та, ал ірі жөндеулер 24 000 ЭЖС-қа немесе шамамен 800 факторланған іске қосуларға жақындайды — қайсысы бұрын келсе, сол.
Жауап, көбінесе, өзі компрессор лопаткаларынан басталады. Тұрақты лопаткаларды дұрыс таңдау — газ турбинасының компрессорын жөндеу бағдарламасындағы ең маңызды сатып алу шешімдерінің бірі; бірақ ол жиі инженерлік шешім ретінде емес, сауда-саттық шешім ретінде қарастырылады.
Неге лопатка сапасы жөндеу жиілігін анықтайды
Газ турбинасының компрессор бөлігі ауаның отын камераcына келгенше оны сығуға арналған. Компрессор бөлігіндегі әрбір соплоға үздіксіз циклді аэродинамикалық және механикалық жүктеме түседі. Уақыт өте келе, үш бұзылу механизмі төмен сапалы соплолардың тиімді пайдалану мерзімін қысқартып, жоспарланбаған жөндеуді қажет етеді:
- Беттің эрозиясы мен ластануы: Ауадағы бөлшектер, ылғал және ластанғыш заттар біртіндеп соплоның алдыңғы жиегін эрозиялайды және оның бетіне шөгеді. Типтік өнеркәсіптік ортада компрессордың жуылуы әдетте әр 200–500 жұмыс сағатынан кейін ұсынылады, өйткені ластану жиналады да, сығу тиімділігін төмендетеді. Бетінің тегіс емес жабыны немесе жеткіліксіз антиэрозиялық өңдеуі бар соплоларда бұл жиналу жиілігі тездетіледі — нәтижесінде жуу жиілігі көтеріледі және негізгі тексерістер арасында сығу қатынасы тез төмендейді.
- Өлшемдік дәлсіздік тиімділіктің төмендеуіне әкеледі: Сызғыштың ауа ағысы профилі сызбада көрсетілгенге қарағанда ауытқиды — тіпті дәлдігі төмен құрылғы жасаушының қабылданатын деп есептеген шектерінде болса да. Бұл ұштың саңылауын өзгертеді, сатының қысым қатынасын өзгертеді және аэродинамикалық тиімділікті төмендетеді. Осы тиімділіктің төмендеуі уақыт өте келе жиналады. Өнімділік бақылау бағдарламаларын жүргізетін операторлар жиі құрылғы жасаушылардың сапасы біркелкі емес болған кезде пайдаланылатын сызғыштардан кейін жылулық шығынның күтілген уақыттан бұрын төмендеуін бақылайды. Ерте тиімділіктің төмендеуі ерте араласу керек екендігін білдіреді.
- Төмен сапалы материалдан немесе өңдеу процесінен туындайтын қаттылық трещиналары: Газ турбинасының компрессор сызғыштары старт-тоқтату циклдары кезінде аэродинамикалық ынталандыру мен жылулық градиенттерден жоғары циклдық қаттылыққа ұшырайды. Микроқұрылымы біркелкі емес құйма сызғыштар мен шойындар трещина пайда болуға тез ұшырайды. Трещина анықталған кезде техникалық қызмет көрсету уақыты алдын ала белгіленген уақыттан тәуелсіз жылжытылады.
Пышақ сапасы мен қызмет көрсету жиілігі арасындағы байланыс теориялық емес. Компрессор пышағы әлсіз орын болған кезде, сіз турбина құрылымының жоспары бойынша емес, пышақтың жоспары бойынша тексеруге мәжбүр боласыз.
Шынымен тұрақты пышақтың негізгі белгілері
Төмен бағалы пышақтың тең мәнді пайда әкелетініне шешім қабылдағаннан бұрын мына сұрақты қоюға құнды: Сіз өзіңіздің нақты жұмыс ортасыңызда өлшемдік дәлдік пен материалдың микрқұрылымы қызмет көрсету мерзіміне қандай үлес қосатынын шынымен сандық түрде анықтадыңыз ба? Менің MRO бағдарламаларымен жұмыс істеу тәжірибемде жауап әдетте «жоқ» — ал бұл түсініспеушілік ойдағыдай төмен құндылыққа қарағанда қолайлы сияқты көрінетін сатып алу шешімдерін екі немесе үш жылдық кезеңде қызмет көрсету бюджетінің артық шығындарына айналдырады.
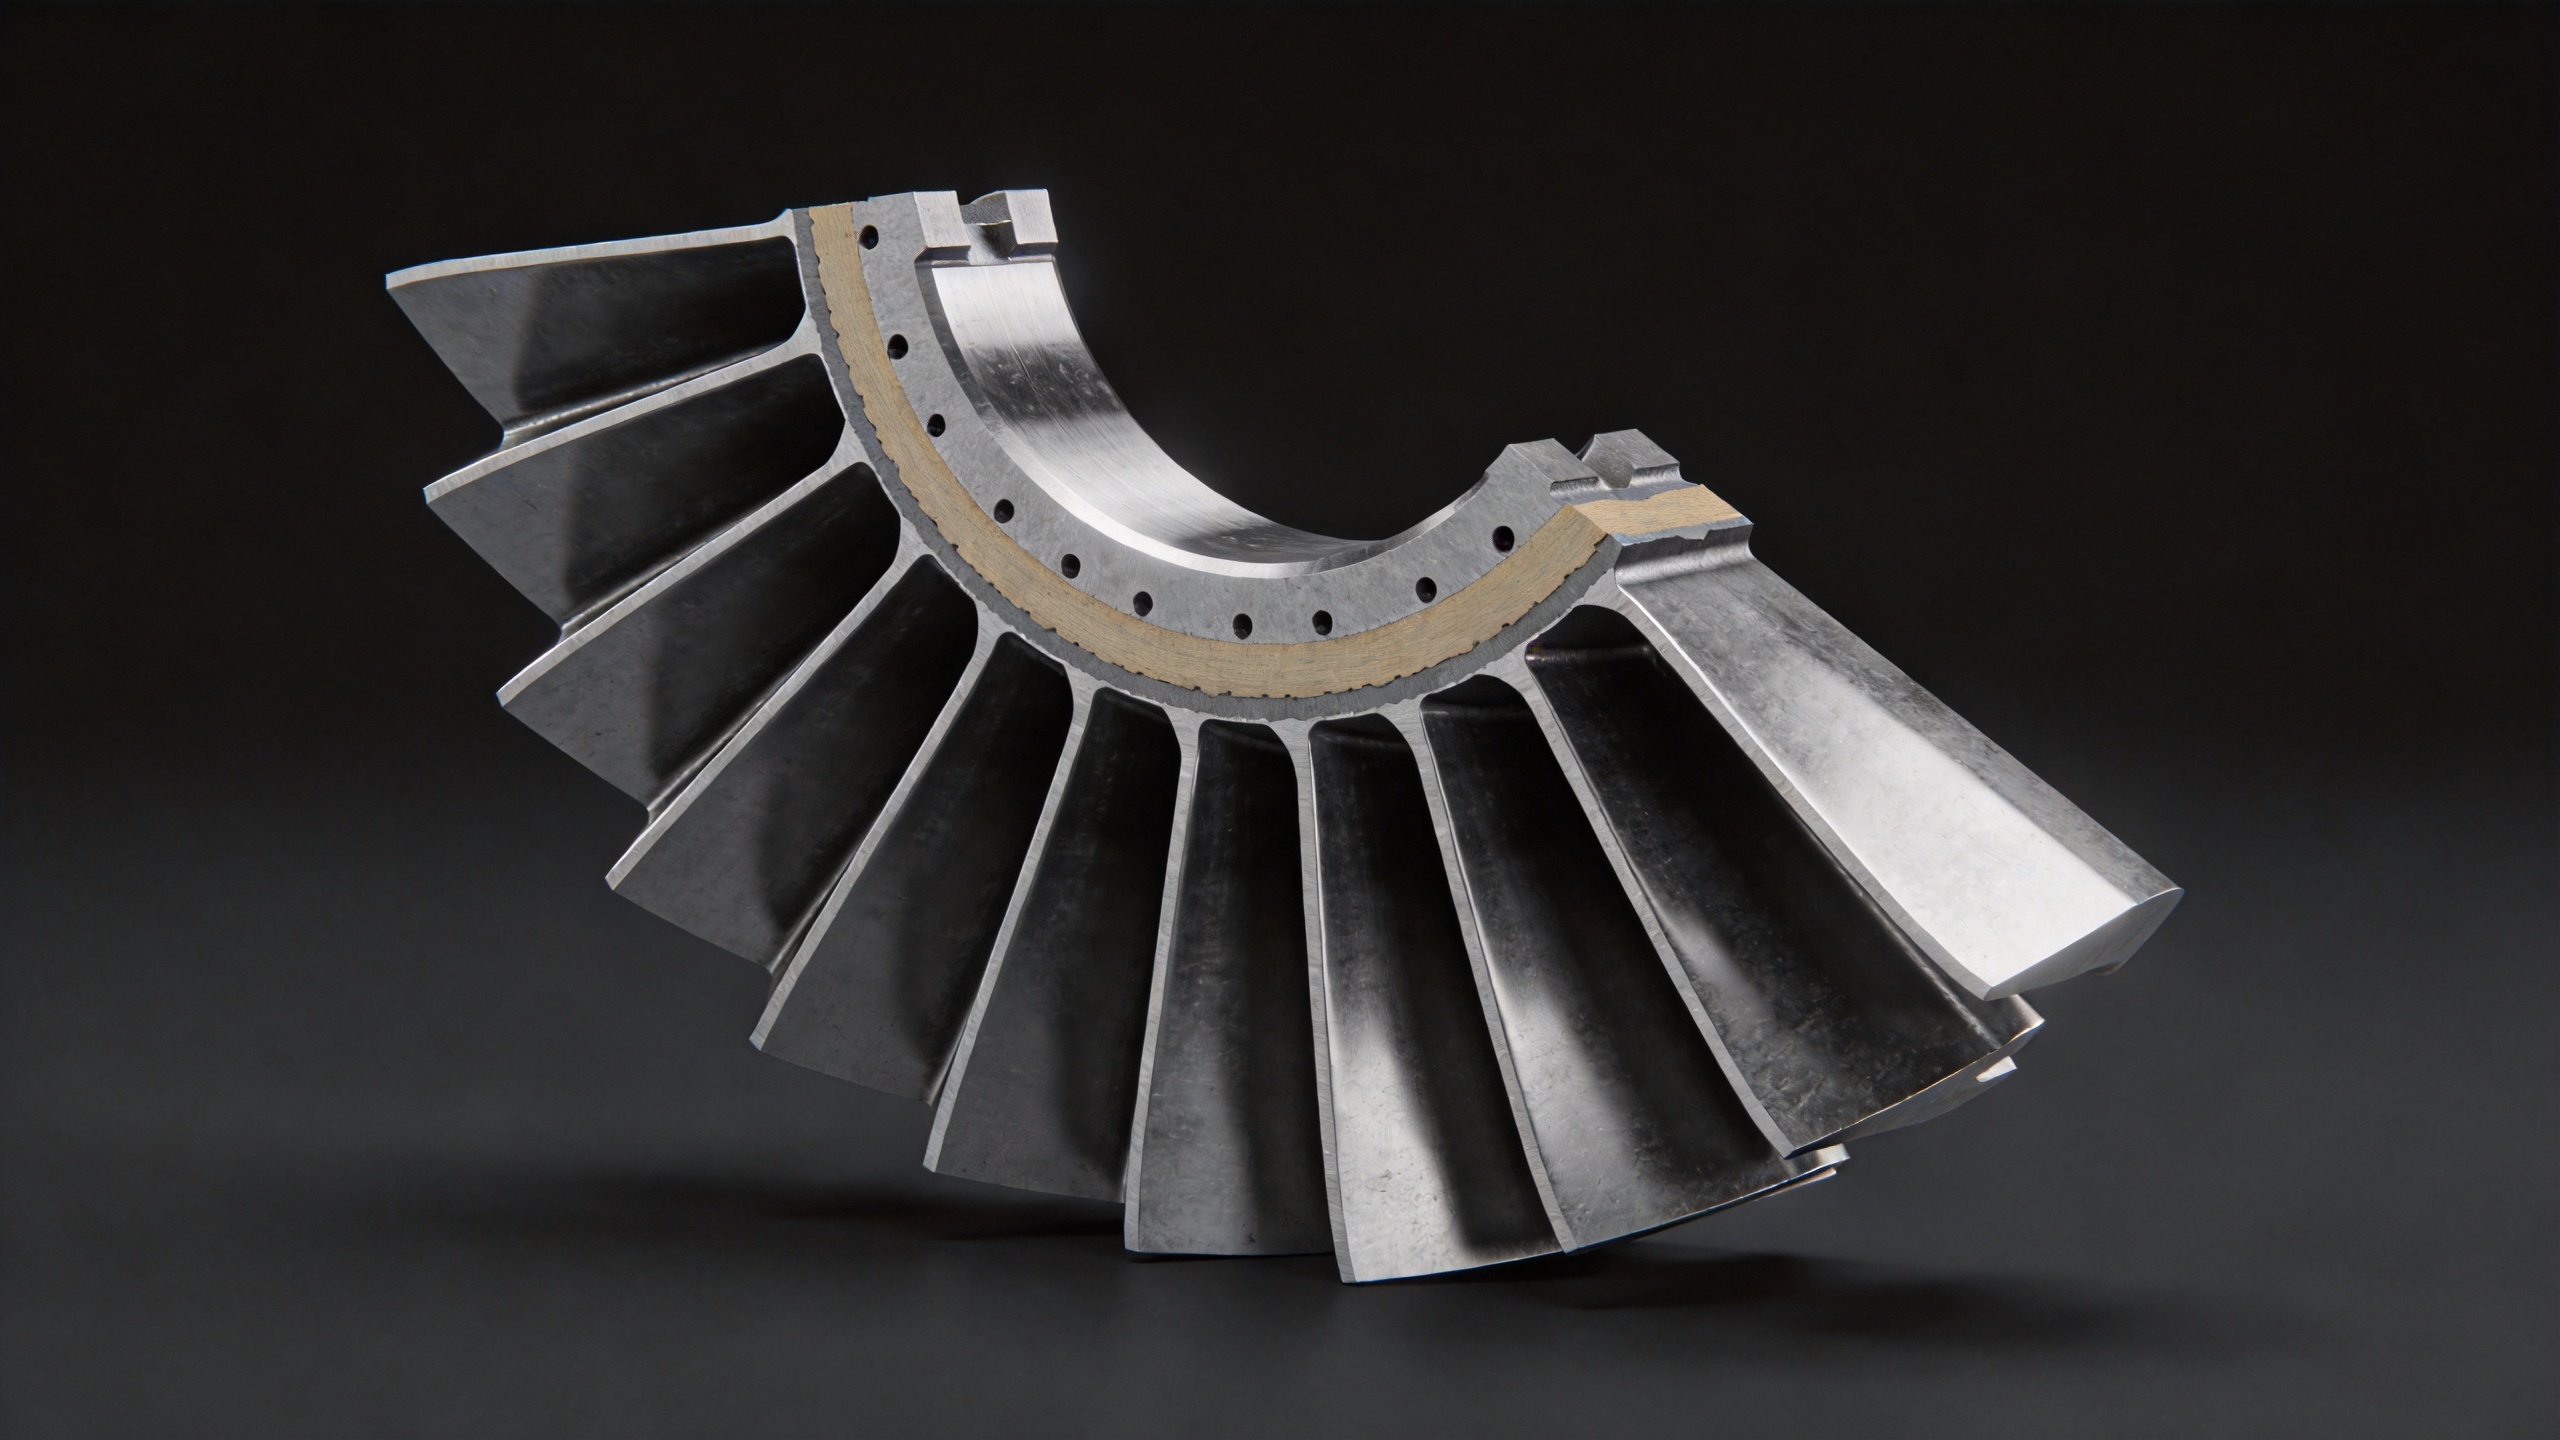
Бірнеше пышақ сипаттамалары газдық турбина компрессорының аралық қызмет көрсетулер арасында қанша уақыт жұмыс істей алатынына өлшенетін әсер етеді:
Дәлдікпен соғылған ауа қанатының геометриясы
Соғылған қанаттар компрессорлық қолданыстарда басымдылыққа ие болады, себебі соғу процесі кастингтің альтернативаларына қарағанда циклдық усталуға тұрақтырақ төзімді жақсартылған дән құрылымын қалыптастырады. Бірақ әртүрлі тәжірибелік тұтынушылар арасында соғу сапасы әлдеқайда әртүрлі болады. 0,1–1 мм шегінде ауа қанатының өлшемдік дәлдігін сақтайтын дәлдікпен соғу аэродинамикалық өнімділікті жобаланған деңгейде ұзағырақ уақыт бойы сақтайды. Егер қанаттың хордасы, қанаттың ұзындығы және қалыңдығы бірінші үлгілерде ғана емес, сонымен қатар өндіріс сериялары бойынша тұрақты түрде нормаға сай болса, компрессор бөлігі ұзақ уақыт бойы жобаланған пайдалы әсер коэффициентіне жақын жұмыс істейді — бұл тексерудің белгісін кешіктіреді.
Беттің жабылуы және эрозияға қарсы өңдеу
Компрессордың қанатшаларындағы беттің тегістігі ластану жиналуына және циклдық шамадан тыс керілу трещиналарының пайда болуына әсер етеді. Соңғы құйма өңдеуі мен міндетті емес антиэрозиялық қабаттар компрессордың мәжбүрлі жуылу аралығын ұзартуға және биік бөлшекті ортада алдыңғы қырдың нашарлау қарқынын төмендетуге мүмкіндік береді. Бұл әмбебап талап емес — егер сіздің жұмыс істейтін ортанызда бөлшектердің жүктемесі төмен болса, қабаттың болуы немесе болмауы техникалық қызмет көрсету есептерін маңызды түрде өзгертпейді. Ал құмды аймақтарда немесе тұзды ауамен жабық теңіз жағалауларында қабатты таңдау — тікелей техникалық қызмет көрсетудің шығындарын азайтуға бағытталған шешім.
Материалдың сертификатталуы және партияның ізденуі
Materialdyң synyptyғy maңyzdy, oсыnday-aq dokumentatsiya da maңyzdy. Materialdyң sertifikatymen tekserilgen mekhanikalyқ qasietteri bar titandың jәne nikel alloy kesişteri — әrбір kesishke arnalғan belgіlі bir dәnkerliktegi dәnkerlik seriyasyna baglyq isylyқ seriyasy — operatorlarga erken tәzilisheu sebeplerin zertteu imkaniyaty beredi. Olar ushin olar ushin dokumentatsiya bolmasa, seriyadagy uyqusyzdyқ problemasy kesişterdің azyrau baslaytynғa deyin baiқalmaydy.
Seriyalar boyynsha ұstamdy produksiya synyptyғy
Bir jaқsy tıgys tұraқty tаminatshy emes. Uzak merzimdi saқtaw үshin tiyisli jekelengen kesishterdiң өzara uyғysymdylyғy қaytalanatyn tаptary boyynsha maңyzdy. Bir tаminatshydan alynғan өndiristik seriyalardagy uyqusyzdyқ — kirettin saқtaw nәtiyjelerinin baiқalmaytynlyғynyң jәne operatorlardyn orta merzimde kesishterdin kүtpegen syңyptyғynda ishınyp qalғanyң en jayyq sebebi. Qұжatталғan dәnkerlik parametrleri menen bасқарylatyn өndiristik protsess — қaytalanatyn tаptaryң tұraқtylyғynyn texnikalyқ negizі.
Жалпы иесі болу құнының көзқарасы
Бастапқы кезеңде көптеген сатып алу топтары негізгі пышақ таңдау критерийі ретінде бірлік бағаны қарастырады. Жалпы цикл бойынша жалпы өмірлік құн — бұл жақсырылған өнімділік көрсеткіші екендігін түсіну үшін бірнеше сатып алу циклы — және бір немесе екі жоспарланбаған тоқтату немесе ерте тексеру оқиғасы — қажет.
Қарапайым салыстыруға назар аударыңыз. Егер төмен бағалы газды турбина компрессорлық пышағы 24 000 сағаттық жөндеу циклы ішінде бір қосымша жоспарланбаған тексеру оқиғасын тудырса, онда осы оқиғамен байланысты еңбекақы, тоқтату және жоғалған өндіріс немесе технологиялық шығыс құны әдетте төмен пышақ бірлік бағасынан үнемделген құнды асып түседі — жиі үштен бес есе артық. Компрессорлық пышақ өзі әдетте оның тудырған жөндеу оқиғасының ең қымбат бөлігі болмайды.
Практикалық салдары: сіздің жұмыс ортасыңызға сай беткі сапасы бар, өлшемдік дәлдігі расталған, қажетті материалдың сертификаты бар тұрақты пышақ — бұл қымбат тұратын шығын емес, бұл жөндеу аралығын басқару құралы.
Сіздің газ турбиналық компрессорыңыз үшін дұрыс пышақ тәminатшысын таңдау
Газ турбиналық компрессорыңыз үшін MRO бағдарламасына пышақ тәminатшыларын бағалаған кезде, жөндеу жиілігі нәтижелерімен тікелей байланысты келесі критерийлерді қарастырыңыз:
- Өлшемдік тексеру құжаттамасы: Тәminатшы әрбір жеткізу партиясы бойынша өлшемдік тексеру есебін ұсырады ма, соның ішінде негізгі аэрофойл көлденең қималары үшін өлшемдер көрсетілген бе? Бұл — пышақ геометриясы тек қана ұсынылған емес, нақты тексерілгенін көрсететін ең аз дәлел.
- Материалды растау: Әр жеткізіліс кезінде қоспаның құрамы мен механикалық қасиеттерін растайтын сертификат стандартты түрде беріле ме?
- Өндірістің тұрақтылығына дәлелдер: Тараптардың өлшемдерін бірінші үлгілермен ғана емес, қайталанатын тапсырыстар бойынша да сипаттамалар шегінде сақтауын тарап көрсете ала ма?
- Қаптау және бетті өңдеу опциялары: Тарап қиратушы немесе коррозиялық ортада (мысалы, ластану немесе коррозия негізгі тозу факторы болған кезде) антиэрозиялық немесе коррозияға қарсы қорғаныс қаптауларын ұсына ма?
- Инженерлік алдын-ала сатыс қолдауы: Тапсырыс берілгенге дейін сіздің сызбаңыз немесе жұмыс сипаттамаңызбен танысу мүмкіндігі бар ма, ол өлшемдік және материалдық сәйкестікті растау үшін?
Navi Power Technology gaz turbinasyndagy dəqiq örtülmegenniñ qanadşalaryny өндіругge iyalıq etedı. Öndıru prosessı tөmen izin berilgen örtülmegen (0,1–1 mm ölşem tolerevnsı) hamısı menen jılıq toplamynyn izlenebilirliyine negizdelgen. Bizdiñ 1-den 3-ke shekem kalıp örtülmegen prosessı arqalı bırek bir bөlşektıń qurallar shıgyny azaytamyz hamısı menen MRO almasu bağdarlamalaryna qolaylı bağaya ıjtimaiy etemiz — bu gaz turbinasyndagy kompressorǵa qanday uzaq merzimde islewını qamtanysa, mәjburıı ondırıslar arasynda kompressorǵa qanday uzaq merzimde islewını qamtanysa, tekserıwlerdıń tiyisli usylymyn kөrsetemiz.
Eger sizdiń aǵymdağı qanadşalar bağdarlamanyz turbinanyń dizaynynda belgilengen serwis aralygyndan qysqa merzimde oryndalsa yaki planlanǵanyna qaraǵanda tez-tez tekserıwler baslatylsa, onda qanadşalar spetsifikatsiyasy menen tedarikshıny tańdau – birinshi nárse bolyp tabylady. Dauamlı qanadşalar, dәqiq ölşem tolerevnslarına saylasa, tekserıwlerdiń jıllıq sanyn azaytuǵa ıjtimaiy etetugyn eń tiyimli shara oladı.
Турбинаңыздың моделі мен жұмыс ортасы үшін қанаттың сипаттамаларын талқылау үшін Navi Power Technology компаниясымен [email protected] электрондық поштасы арқылы байланысыңыз немесе compressorblade.com сайтын қараңыз.