 EN

Hogyan csökkenthető a gázturbinás kompresszor karbantartási gyakorisága jó minőségű lapátokkal?
Ha ön gázturbinás kompresszort üzemeltet vagy karbantart villamosenergia-termelésre vagy ipari felhasználásra, akkor már tudja, hogy a karbantartás ritkán csupán egy költségpozíció – hanem egy üzemidőt meghatározó, költségvetést terhelő kötelezettség. A legtöbb üzemeltető az úgynevezett egyenértékű üzemórák (EOH) alapján meghatározott ellenőrzési időszakokban dolgozik: a égési ellenőrzések általában körülbelül 8000 EOH-nál esnek, míg a nagyjavítások kb. 24 000 EOH-nál vagy kb. 800 számított indításnál következnek be – attól függően, melyik következik be hamarabb.
A válasz a legtöbb esetben maguknak a kompresszorlapátoknak a kiválasztásával kezdődik. A megfelelő, tartós lapát kiválasztása a gázturbinás kompresszor karbantartási programjában talán a legnagyobb hatással bíró beszerzési döntés – mégis gyakran nem mérnöki, hanem egyszerű áruvásárlási döntésként kezelik.
Miért befolyásolja a lapátminőség a karbantartási gyakoriságot
A gázturbina kompresszor szakasza a belépő levegő összenyomását végzi, mielőtt az a égőkamrába jutna. A kompresszor szakasz minden lapátja folyamatosan ciklikus aerodinamikai és mechanikai terhelés alatt áll. Idővel három degradációs mechanizmus rövidíti a gyenge minőségű lapátok hatékony üzemidejét, és kényszerített, tervezetlen karbantartást eredményez:
- Felületi kopás és lerakódás: A levegőben lebegő részecskék, nedvesség és szennyező anyagok fokozatosan kopasztják a lapátok élét, és lerakódást okoznak a lapátfelületeken. Tipikus ipari környezetekben a kompresszor mosását 200–500 üzemóránként javasolják éppen azért, mert a lerakódás felhalmozódik, és csökkenti a tömörítés hatékonyságát. A durva felületi minőségű vagy elégtelen ellenkopási kezelésű lapátok gyorsítják ezt a felhalmozódási sebességet – ez növeli a mosási gyakoriságot, és gyorsabban rombolja a tömörítési arányt a nagyobb karbantartási időszakok között.
- Méretbeli pontatlanság, amely hatékonyságvesztést eredményez: Egy olyan lapát, amelynek szárnyprofilja eltér a rajzi előírástól – még akkor is, ha ez a mérték egy kevésbé pontos beszállító szerint elfogadható – megváltoztatja a csúcsrés-távolságot, módosítja a fokozat nyomásarányát, és csökkenti az aerodinamikai hatásfokot. Ez a hatásfok-csökkenés idővel felhalmozódik. Azok a üzemeltetők, akik teljesítmény-figyelő programokat futtatnak, gyakran korábban észlelik a hőfogyasztás romlásának tendenciáját, ha nem egységes minőségű beszállítók lapátjait használják. A korai hatásfok-csökkenés korai beavatkozást jelent.
- Fáradási repedések alacsony minőségű anyagból vagy folyamatból: A gázturbinás kompresszorlapátok magas frekvenciájú fáradást szenvednek az aerodinamikai gerjesztéstől és a hőmérsékleti gradiensektől indítási- és leállítási ciklusok során. A nem egységes mikroszerkezetű öntött és kovácsolt lapátok érzékenyebbek a repedések keletkezésére. Ha egyszer repedést észlelnek, a karbantartási ablak előre tolódik – függetlenül attól, hogy az üzemóra-számláló hol áll.
A pengék minősége és a karbantartási gyakoriság közötti kapcsolat nem elméleti. Amikor a kompresszor pengéje a gyenge láncszem, akkor a pengék ütemterve szerint kell ellenőrizni, nem pedig a turbinák tervezett ütemterve szerint.
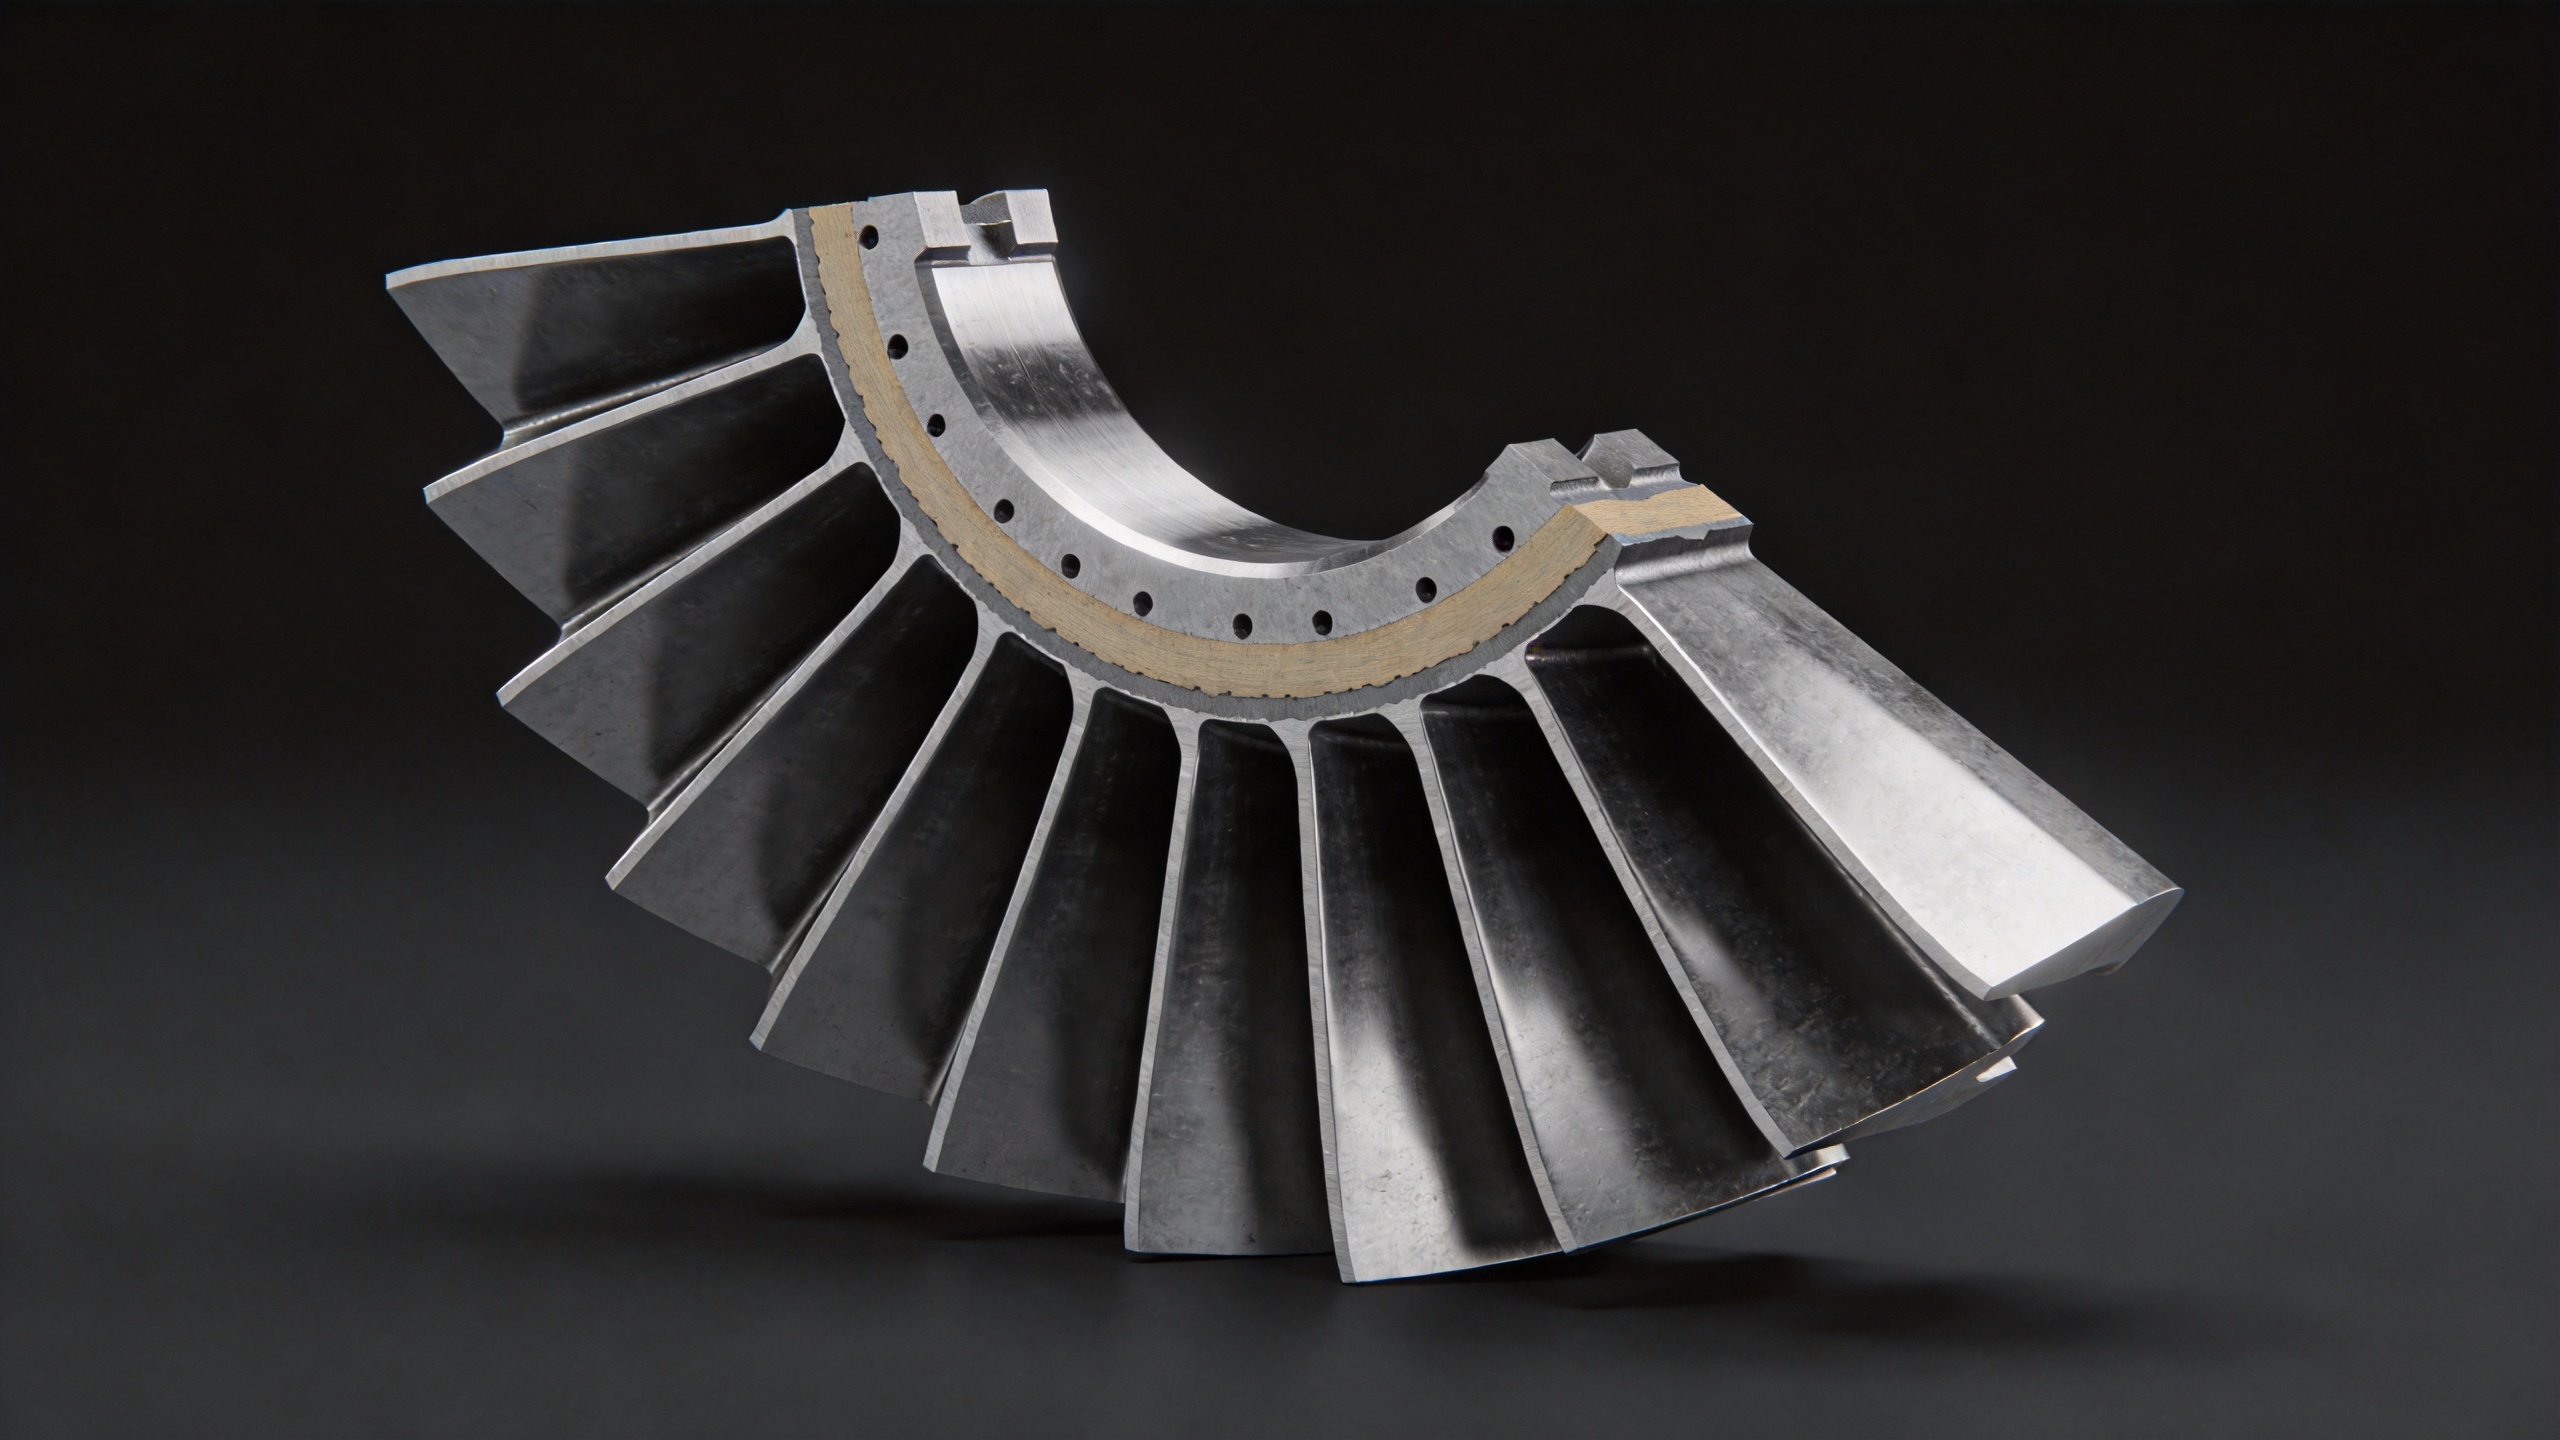
Mi teszi egy pengét valóban tartósává
Mielőtt úgy döntene, hogy egy olcsóbb pengével egyenértékű értéket kap, érdemes megkérdezni: valóban mérte már, hogy a méreti tűréshatárok és az anyag mikroszerkezete mennyire járulnak hozzá a szolgáltatási élettartamhoz az Ön konkrét üzemeltetési környezetében? A tapasztalatom alapján az MRO-programokkal való együttműködés során a válasz általában nem – és ez a hiányzó ismeret az a pont, ahol a papíron költséghatékonynak tűnő beszerzési döntések két- vagy hároméves időtávon karbantartási költségvetési túllépésekké válnak.
Több pengetulajdonság is mérhető hatással van arra, hogy egy gázturbinás kompresszor mennyi ideig üzemelhet beavatkozás nélkül:
Pontosan űrtárgyított szárnyprofil-geometria
A űrtárgyított lapátok uralkodnak a kompresszoralkalmazásokban, mert az űrtárgyítás finomabb szemcseszerkezetet eredményez, amely megbízhatóbban ellenáll a ciklikus fáradásnak, mint a öntött alternatívák. Azonban az űrtárgyítás minősége jelentősen eltér a különböző szállítók között. A pontos űrtárgyítás, amely a szárnyprofil méreti tűréseit 0,1–1 mm-es tartományban tartja, hosszabb üzemidőn keresztül fenntartja a tervezett aerodinamikai teljesítményt. Amikor a lapát húrja, fesztávolsága és vastagsága nemcsak az első daraboknál, hanem egységesen az egész gyártási sorozatban is a megadott határokon belül marad, a kompresszor szekció hosszabb ideig közelebb marad a tervezett hatásfokhoz – ezzel késleltetve a vizsgálatra való felhívást.
Felületi minőség és kopásálló kezelés
A kompresszor lapátok felületi érdessége befolyásolja mind a lerakódások felhalmozódását, mind a fáradási repedések keletkezését. A kovácsolás utáni felületkezelés és az opcionális ellen-eróziós bevonatok meghosszabbíthatják a kényszerített kompresszormosások közötti időszakot, valamint csökkenthetik a vezető él degradációjának sebességét magas részecsketartalmú környezetekben. Ez nem univerzális követelmény – ha az üzemeltetési környezetben alacsony a részecsketartalom, akkor egy bevonat nem befolyásolja lényegesen a karbantartási számításokat. Magas poros körülmények vagy sótartalmú beszívó levegővel rendelkező tengerparti helyszínek esetén a bevonat kiválasztása közvetlen karbantartási megtakarítást jelent.
Anyagtanúsítvány és tételszám szerinti nyomon követhetőség
Az anyagminőség számít, és a dokumentáció is. A titán- és nikkelötvözetből készült pengék mechanikai tulajdonságait anyagtanúsítványokkal ellenőrzik – a hőkezelési tétel nyomon követhetősége minden egyes pengét a konkrét kovácsolási folyamathoz kapcsolja – így a működtetők rendelkeznek a szükséges nyomozási képességgel, hogy rendszerszerűen vizsgálják a korai minőségromlást. Enélkül a dokumentáció nélkül egy tételbeli inkonzisztencia problémája láthatatlanná válik, amíg a pengék el nem kezdenek meghibásodni.
A termelési minőség konzisztenciája tételenként
Egy jó szállítás nem tesz megbízható beszállítóvá. Egy hosszú távú karbantartási megtakarítási program szempontjából az ismételt megrendelések során a pengéről pengére való konzisztencia a lényeg. Ugyanazon beszállítótól érkező, különböző termelési ciklusokból származó tételbeli inkonzisztencia a leggyakoribb oka a váratlan beérkező ellenőrzési eredményeknek – valamint annak, hogy a működtetők közepes ciklusban fedezik fel: pengéik nem úgy működnek, ahogy várták. A folyamatszabályozott termelés dokumentált kovácsolási paraméterekkel a technikai alapja a ismételt megrendelések megbízhatóságának.
A teljes tulajdonlási költség szemszöge
Kezdetben sok beszerzési csapat a darabárakat tekinti fő szempontként a lapátok kiválasztásánál. Általában néhány beszerzési ciklus – és egy-két tervezetlen leállás vagy korai ellenőrzési esemény – szükséges ahhoz, hogy felismerjék: a teljes életciklus-költség a jobb teljesítménymutató.
Vegyünk egy leegyszerűsített összehasonlítást. Ha egy olcsóbb gázturbinás kompresszorlapát miatt egy további tervezetlen ellenőrzési esemény történik egy 24 000 órás javítási ciklus alatt, akkor az ehhez az eseményhez kapcsolódó munkaerő-, leállási- és elvesztett áramtermelési vagy folyamatkimeneti költségek általában meghaladják az alacsonyabb lapátdarabár-ból származó megtakarítást – gyakran három- és ötszörös mértékben is. Maga a kompresszorlapát ritkán a legdrágább része annak a karbantartási eseménynek, amelyet kivált.
A gyakorlati következmény: egy tartós pengével, ellenőrzött méretpontossággal, megfelelő anyagtanúsítvánnyal és a működési környezetnek megfelelő felületminőséggel nem prémiumköltségről, hanem karbantartási időszak-kezelési eszközről van szó.
A megfelelő pengeszállító kiválasztása gázturbinás kompresszorához
Amikor pengeszállítókat értékel gázturbinás kompresszorának MRO-programjához, vegye figyelembe az alábbi, közvetlenül a karbantartási gyakoriságra ható szempontokat:
- Méretellenőrzési dokumentáció: A szállító szállításonként méretellenőrzési jelentést nyújt-e be, amely tartalmazza a kulcsfontosságú profilkeresztmetszetek mérési adatait? Ez a minimális bizonyíték arra, hogy a pengék geometriáját ténylegesen ellenőrzik, nem csupán állítják.
- Anyagok tanúsítványozása: Szokásosan szállításonként biztosítja-e az ötvözetösszetétel és a mechanikai tulajdonságok tanúsítását?
- Gyártási egyenletesség igazolása: Képes-e a szállító igazolni, hogy a pengeméretek megfelelnek a specifikációnak ismételt rendeléseknél is, nem csupán az első minta esetében?
- Bevonat- és felületkezelési lehetőségek: Kínál-e a szállító ellenálló bevonatokat vagy felületkezeléseket a kopás- vagy korrózióvédelem érdekében olyan környezetekhez, ahol a lerakódás vagy a korrózió a fő kopási tényező?
- Műszaki előértékesítési támogatás: Lehetőség van-e a rajz vagy az üzemeltetési specifikáció átnézésére a rendelés leadása előtt annak ellenőrzésére, hogy a méretek és az anyagok kompatibilisek-e?
A Navi Power Technology szakértője a gázturbinák precíziós, kovácsolt kompresszorlapátjainak gyártásában, amelynek gyártási folyamata az alacsony megengedett tűréshatáron (0,1–1 mm méreti tűrés) és a hőkezelési tétel nyomon követhetőségén alapul. Az 1-től 3-ig terjedő formakovácsolási folyamatunk csökkenti az eszközök költségét darabonként, és támogatja a versenyképes árakat a karbantartási, javítási és cserélési (MRO) programokhoz – így a karbantartási megtakarítás elérhető anélkül, hogy kompromisszumot kellene kötni a méreti pontosságban, amely meghatározza, mennyi ideig üzemel a gázturbinás kompresszor a kényszerített beavatkozások között.
Ha jelenlegi lapátprogramja rövidebb szervizidőszakokat eredményez, mint amit a turbinatervezés eredetileg szándékozott, vagy ha gyakrabban jelentkeznek a vizsgálati riasztások, mint ahogy azt tervezték, akkor a lapát specifikációja és a beszállító kiválasztása az első hely, amit ellenőrizni kell. Egy tartósabb lapát, amelyet konzisztensen, a megfelelő méreti tűréshatárokon belül gyártanak, gyakran a karbantartási mérnök számára elérhető legköltséghatékonyabb intézkedés a karbantartási gyakoriság csökkentésére.
Lépjen kapcsolatba a Navi Power Technologytal a [email protected] címen, vagy látogasson el compressorblade.com a szóban forgó turbinamodellje és üzemeltetési környezete számára szükséges lapátok műszaki specifikációinak megbeszélésére.