 EN

Wie lässt sich die Wartungshäufigkeit eines Gasturbinenkompressors mit hochwertigen Schaufeln senken?
Wenn Sie einen Gasturbinenkompressor für die Stromerzeugung oder industrielle Anwendungen betreiben oder warten, wissen Sie bereits, dass Wartung selten nur eine Postenposition ist – sie bestimmt vielmehr den Zeitplan und belastet das Budget erheblich. Die meisten Betreiber arbeiten innerhalb von Inspektionsfenstern, die anhand äquivalenter Betriebsstunden festgelegt sind: Verbrennungsinspektionen finden üblicherweise bei etwa 8.000 EOH statt, während umfassende Generalüberholungen bei annähernd 24.000 EOH oder grob geschätzt nach rund 800 gewichteten Starts fällig werden – je nachdem, welches Kriterium zuerst erreicht wird. Die Frage, die erfahrene Wartungsingenieure stellen, lautet nicht, ob diese Intervalle existieren, sondern wie man sie erreicht, ohne Zwangsabschaltungen dazwischen in Kauf nehmen zu müssen.
Die Antwort beginnt in den meisten Fällen bei den Kompressorschaufeln selbst. Die Auswahl der richtigen langlebigen Schaufel gehört zu den wirkungsvollsten Beschaffungsentscheidungen innerhalb eines Gasturbinenkompressor-Wartungsprogramms – doch häufig wird sie als reine Standardbeschaffung und nicht als ingenieurtechnische Entscheidung behandelt.
Warum die Schaufelqualität die Wartungshäufigkeit bestimmt
Der Verdichterabschnitt einer Gasturbine übernimmt die Kompression der einströmenden Luft, bevor diese die Brennkammer erreicht. Jede Schaufel im Verdichterabschnitt ist kontinuierlich zyklischen aerodynamischen und mechanischen Belastungen ausgesetzt. Mit der Zeit führen drei Degradationsmechanismen bei minderwertigen Schaufeln häufig zu einer Verkürzung der effektiven Nutzungsdauer und erzwingen ungeplante Wartungsmaßnahmen:
- Oberflächenabtrag und Verschmutzung: Luftgetragene Partikel, Feuchtigkeit und Verunreinigungen erodieren schrittweise die Vorderkanten der Schaufeln und lagern sich auf den Schaufeloberflächen ab. In typischen industriellen Umgebungen wird daher eine Verdichterwäsche alle 200 bis 500 Betriebsstunden empfohlen – genau deshalb, weil sich Verschmutzungen ansammeln und die Verdichtungseffizienz verringern. Schaufeln mit rauen Oberflächen oder unzureichendem Erosionsschutz beschleunigen diese Ansammlungsrate – was die erforderliche Waschhäufigkeit erhöht und das Druckverhältnis zwischen Hauptinspektionen schneller verschlechtert.
- Maßliche Ungenauigkeit mit Effizienzverlust: Eine Schaufel, deren Profil abweicht vom Luftfahrzeugprofil in der Zeichnung – selbst innerhalb dessen, was ein weniger präziser Lieferant als akzeptabel betrachtet – verändert den Spaltabstand an der Schaufelspitze, beeinflusst das Stufendruckverhältnis und verringert die aerodynamische Effizienz. Dieser Effizienzverlust summiert sich im Laufe der Zeit. Betreiber, die Leistungsüberwachungsprogramme durchführen, stellen häufig fest, dass die Verschlechterung der Wärmeverbrauchsrate früher eintritt als erwartet, wenn Schaufeln von inkonsistenten Lieferanten eingesetzt werden. Ein früherer Effizienzverlust bedeutet eine frühere Intervention.
- Ermüdungsrisse aufgrund minderwertigen Materials oder eines fehlerhaften Verfahrens: Kompressorschaufeln von Gasturbinen unterliegen einer Hochzyklus-Ermüdung durch aerodynamische Anregung und thermische Gradienten während Start-Stopp-Zyklen. Guss- und Schmiedeschaufeln mit inkonsistenter Mikrostruktur sind stärker anfällig für Rissbildung. Sobald ein Riss entdeckt wird, rückt der Wartungszeitraum vor – unabhängig vom aktuellen Stand der Betriebsstundenuhr.
Die Verbindung zwischen Schaufelqualität und Wartungshäufigkeit ist keine theoretische Überlegung. Wenn die Verdichterschaufel die Schwachstelle darstellt, führen Sie Inspektionen nach dem Zeitplan der Schaufel statt nach dem Konstruktionszeitplan der Turbine durch.
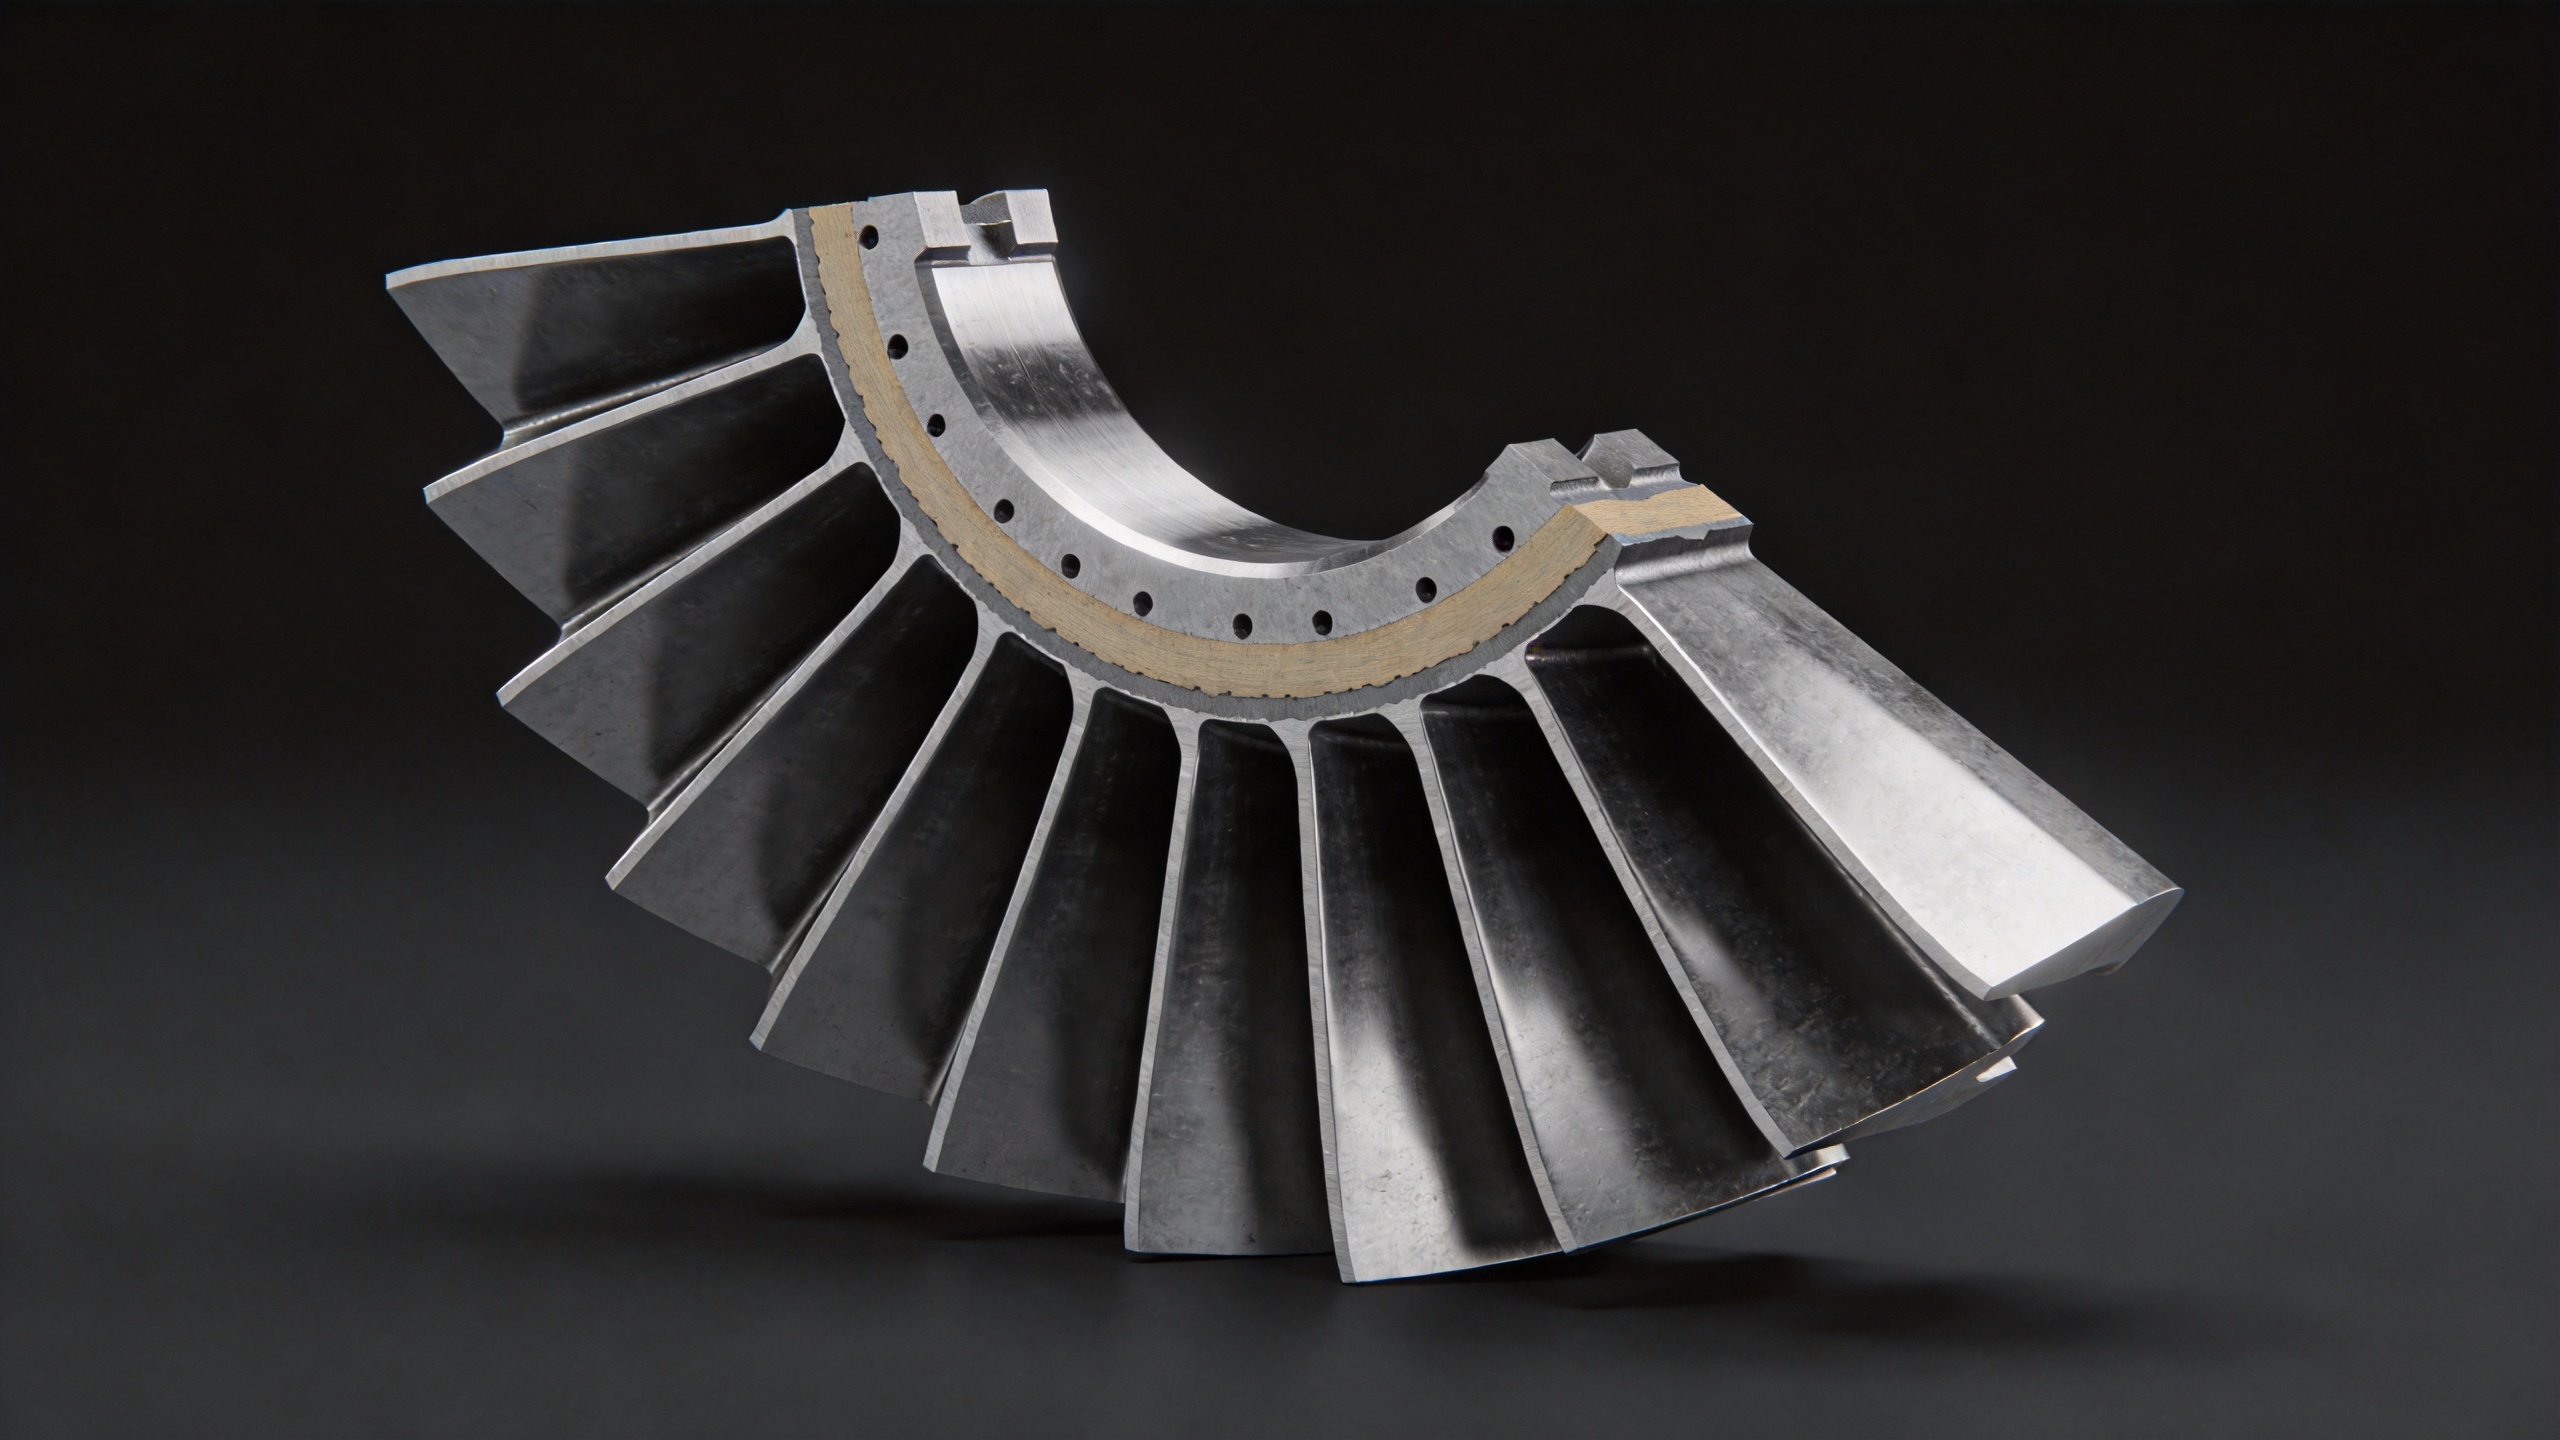
Was eine Schaufel wirklich langlebig macht
Bevor Sie entscheiden, dass eine kostengünstigere Schaufel einen gleichwertigen Nutzen bietet, sollten Sie sich fragen: Haben Sie tatsächlich quantifiziert, welchen Beitrag Maßtoleranzen und Mikrostruktur des Werkstoffs zur Lebensdauer in Ihrer spezifischen Betriebsumgebung leisten? Aus meiner Erfahrung mit MRO-Programmen lautet die Antwort meist nein – und diese Wissenslücke ist der Punkt, an dem Beschaffungsentscheidungen, die auf dem Papier kosteneffektiv erscheinen, innerhalb eines Zeitraums von zwei oder drei Jahren zu Überschreitungen des Wartungsbudgets führen.
Mehrere Schaufeleigenschaften wirken sich messbar auf die Laufzeit eines Gasturboverdichters zwischen Wartungsmaßnahmen aus:
Präzisionsgeschmiedete Luftleitprofilgeometrie
Geschmiedete Schaufeln dominieren Verdichteranwendungen, weil das Schmieden eine verfeinerte Kornstruktur erzeugt, die zyklischer Ermüdung zuverlässiger widersteht als Gussalternativen. Doch die Schmiedequialität variiert erheblich zwischen Lieferanten. Präzisionsschmiedung, die Luftleitprofiltoleranzen im Bereich von 0,1 bis 1 mm einhält, bewahrt die konstruierte aerodynamische Leistung über mehr Betriebsstunden hinweg. Wenn Sehnenlänge, Spannweite und Dicke der Schaufeln nicht nur bei Erstmustern, sondern konsistent über alle Serienfertigungschargen innerhalb der Spezifikation bleiben, arbeitet der Verdichterabschnitt länger nahe seiner konstruktiv vorgesehenen Effizienz – wodurch der Zeitpunkt für die nächste Inspektion hinausgezögert wird.
Oberflächenbeschaffenheit und Anti-Erosions-Behandlung
Die Oberflächenrauheit an Verdichterschaufeln beeinflusst sowohl die Ablagerung von Verschmutzungen als auch die Initiation von Ermüdungsrisssen. Eine Nachschmiede-Oberflächenbehandlung sowie optionale Anti-Erosions-Beschichtungen können das Intervall zwischen erzwungenen Verdichterwäschen verlängern und die Abbaugeschwindigkeit an den Vorderkanten in umgebungen mit hohem Partikelgehalt reduzieren. Dies ist keine universelle Anforderung – wenn Ihre Betriebsumgebung eine geringe Partikelbelastung aufweist, führt eine Beschichtung möglicherweise nicht zu einer signifikanten Änderung der Wartungsplanung. In staubreichen Bedingungen oder an Küstenstandorten mit salzhaltiger Einlassluft wird die Auswahl der Beschichtung zu einer direkten Entscheidung zur Senkung der Wartungskosten.
Materialzertifizierung und Chargenrückverfolgbarkeit
Die Werkstoffqualität ist entscheidend – ebenso wie die Dokumentation. Titan- und Nickellegierungs-Klingen, deren mechanische Eigenschaften durch Werkstoffzertifikate nachgewiesen sind – mit Chargenverfolgbarkeit der Wärmebehandlung, die jede Klinge ihrer spezifischen Schmiedeladung zuordnet – verleihen Betreibern die forensische Fähigkeit, vorzeitige Degradation systematisch zu untersuchen. Ohne diese Dokumentation bleibt ein Chargeninkonsistenzproblem unsichtbar, bis Klingen tatsächlich ausfallen.
Konsistente Produktionsqualität über Chargen hinweg
Eine einzige gute Lieferung macht noch keinen zuverlässigen Lieferanten. Was für ein langfristiges Wartungskosten-Einsparprogramm zählt, ist die Klinge-zu-Klinge-Konsistenz bei wiederholten Bestellungen. Chargeninkonsistenzen zwischen Produktionsläufen desselben Lieferanten gehören zu den häufigsten Ursachen unvorhersehbarer Ergebnisse bei der Eingangsprüfung – und dafür, dass Betreiber mitten im Einsatzzyklus feststellen, dass ihre Klingen nicht wie erwartet funktionieren. Eine prozessgesteuerte Produktion mit dokumentierten Schmiedeparametern bildet die technische Grundlage für Zuverlässigkeit bei Wiederholbestellungen.
Die Perspektive der Gesamtbetriebskosten
Vor allem zu Beginn konzentrieren sich viele Beschaffungsteams bei der Auswahl von Schaufeln primär auf den Einzelpreis. Meist bedarf es mehrerer Beschaffungszyklen – sowie ein oder zweier ungeplanter Ausfälle oder vorzeitiger Inspektionsereignisse –, bis erkannt wird, dass die Gesamtlebenszykluskosten das bessere Leistungskriterium darstellen.
Betrachten Sie einen vereinfachten Vergleich: Falls eine preisgünstigere Gasturbinenkompressorschaufel innerhalb eines Überholungszyklus von 24.000 Betriebsstunden ein zusätzliches ungeplantes Inspektionsereignis erforderlich macht, übersteigen die mit diesem Ereignis verbundenen Kosten für Arbeitsaufwand, Stillstand und entgangene Stromerzeugung oder Prozessleistung in der Regel die Einsparungen aus dem niedrigeren Einzelpreis der Schaufel – häufig um den Faktor drei bis fünf. Die Kompressorschaufel selbst ist selten der teuerste Bestandteil des Wartungsereignisses, das sie auslöst.
Die praktische Konsequenz: Eine langlebige Schaufel mit nachgewiesener Maßgenauigkeit, entsprechender Materialzertifizierung und einer Oberflächenqualität, die an Ihre Betriebsumgebung angepasst ist, stellt keine Premiumausgabe dar – sie ist ein Instrument zur Steuerung der Wartungsintervalle.
Auswahl des richtigen Schaufellieferanten für Ihren Gasturbinenkompressor
Bei der Bewertung von Schaufellieferanten für Ihr Gasturbinenkompressor-MRO-Programm sollten Sie die folgenden Kriterien berücksichtigen, die unmittelbar mit den Ergebnissen hinsichtlich der Wartungshäufigkeit verknüpft sind:
- Dokumentation der geometrischen Prüfung: Stellt der Lieferant pro Liefercharge einen Bericht über die geometrische Prüfung bereit, der Messungen für wesentliche Profilschnitte der Schaufel umfasst? Dies ist der Mindestnachweis dafür, dass die Schaufelgeometrie tatsächlich überprüft – und nicht nur behauptet – wird.
- Materialzertifizierung: Wird die Legierungszusammensetzung und die mechanische Eigenschaftszertifizierung standardmäßig mit jeder Lieferung bereitgestellt?
- Nachweis der Produktionskonsistenz: Kann der Lieferant nachweisen, dass die Klingenabmessungen bei wiederholten Bestellungen – nicht nur bei Erstmustern – innerhalb der Spezifikation gehalten werden?
- Beschichtungs- und Oberflächenbehandlungsoptionen: Bietet der Lieferant Erosions- oder Korrosionsschutzbeschichtungen für Umgebungen an, in denen Ablagerungen oder Korrosion die Hauptursache für Verschleiß sind?
- Technischer Pre-Sales-Support: Ist es möglich, Ihre Zeichnung oder Betriebsspezifikation vor Auftragserteilung zu prüfen, um die Kompatibilität hinsichtlich Abmessungen und Werkstoff zu bestätigen?
Navi Power Technology spezialisiert sich auf präzisionsgeschmiedete Verdichterschaufeln für Gasturbinen. Der Produktionsprozess basiert standardmäßig auf Schmieden mit geringer Zulassung (Abmessungstoleranz von 0,1–1 mm) und lückenloser Chargenverfolgbarkeit bei der Wärmebehandlung. Unser 1-zu-3-Formschmiedeprozess senkt die Werkzeugkosten pro Teil und ermöglicht wettbewerbsfähige Preise für MRO-Ersatzprogramme – so werden Wartungseinsparungen erreichbar, ohne die maßliche Genauigkeit einzubüßen, die darüber entscheidet, wie lange Ihr Gasturbinenverdichter zwischen zwangsweisen Eingriffen läuft.
Falls Ihr aktuelles Schaufelprogramm kürzere Wartungsintervalle liefert, als vom Turbinendesign vorgesehen, oder falls Sie häufiger Inspektionsauslöser feststellen, als geplant, ist die Schaufelspezifikation und die Lieferantenauswahl der erste Ansatzpunkt. Eine langlebigere Schaufel, die konstant innerhalb der richtigen maßlichen Toleranzen gefertigt wird, ist oft die einzige und zugleich kosteneffektivste Maßnahme zur Reduzierung der Wartungshäufigkeit, die dem Wartungsingenieur zur Verfügung steht.
Kontaktieren Sie Navi Power Technology unter [email protected] oder besuchen Sie compressorblade.com um die Schaufelspezifikationen für Ihr Turbinenmodell und Ihre Betriebsumgebung zu besprechen.