 EN

Може ли обратното инженерство напълно да възстанови износената турбинна лопатка за реактивен двигател?
Преди да се ангажирате с програма за обратно инженерство за възстановяване на износени лопатки, има смисъл да зададете по-фундаментален въпрос: какво всъщност означава „напълно възстановено“ в контекста на лопатка на реактивен двигател? Отговорът определя всичко — от подхода към сканирането до крайните критерии за приемане на качеството. Като човек, който е работил заедно с екипи за поддръжка, ремонт и операции (MRO), оценяващи решенията за ремонт или замяна на лопатки, съм виждал този въпрос добре и лошо обработен. Разликата обикновено се дължи на това колко ясно екипът разбира какво обратното инженерство може и не може да направи.
Какво всъщност означава „износена“ за лопатка на реактивен двигател?
Изнасянето на турбинна лопатка в реактивен двигател рядко представлява еднородно повърхностно разрушение. Най-често срещаните модели включват ерозия на предния ръб поради удар от твърди частици, загуба на зазор при върховете поради триене, изтъняване на задния ръб и локализирани точкови корозии или повърхностно окисляване вследствие термични цикли. В по-тежки случаи може да присъства подповърхностно уморително пукане под иначе приемлива повърхност — състояние, което визуалната или дори размерната инспекция напълно може да пропусне.
Разбирането на механизма на износ е важно, защото определя дали износената турбинна лопатка изобщо може да бъде възстановена чрез обратно инженерство. Лопатка с ерозия, ограничена до профила на предния ръб, може да бъде подходящ кандидат. Лопатка с подповърхностни пукнатини или загуба на материал извън възстановимите граници обикновено не е — нито един процес на обратно инженерство не променя тази оценка.
Как функционира обратното инженерство върху износена турбинна лопатка на реактивен двигател?
Обратното инженерство за възстановяване на лопатките следва сравнително последователен работен процес в приложенията за поддръжка, ремонт и обслужване (MRO). Процесът обикновено включва:
- 3D сканиране на износената лопатка — Сканиране със структурирана светлина или лазер улавя текущата геометрия на износената лопатка с точност на облак от точки. Съвременните системи могат да постигнат точност на сканирането, достатъчна за разпознаване на отклонения на подмилиметрово ниво, което е необходимо, тъй като допуските за профила на турбинни лопатки обикновено са в диапазона ±0,05–0,10 мм за напречните сечения на перката.
- Сравнение с номиналния модел — Сканираните данни се регистрират спрямо първоначалния проектен модел. Този етап определя кои области са излезли извън допустимите отклонения и с колко. Когато първоначалните проектни чертежи не са налични, лопатка-еталон в изправно работно състояние може да служи като номинален референтен стандарт.
- Характеризиране на износените области — Картите на отклоненията подчертават загубата на материал, отклонението от профила и промените в геометрията на ръбовете. Тези данни стават вход за процеса на възстановяване, независимо дали той включва заваряване, лазерно напръскване, депозиране с насочена енергия или конвенционално машинно обработване, за да се възстанови проектният профил.
- Възстановяване и повторна инспекция — Фазата на реално нанасяне на материал и машинно обработване трябва да върне перката в рамките на първоначалните размерни спецификации. Инспекцията след възстановяването — идеално извършена чрез същия метод на сканиране — потвърждава съответствието преди перката да бъде върната в експлоатация.
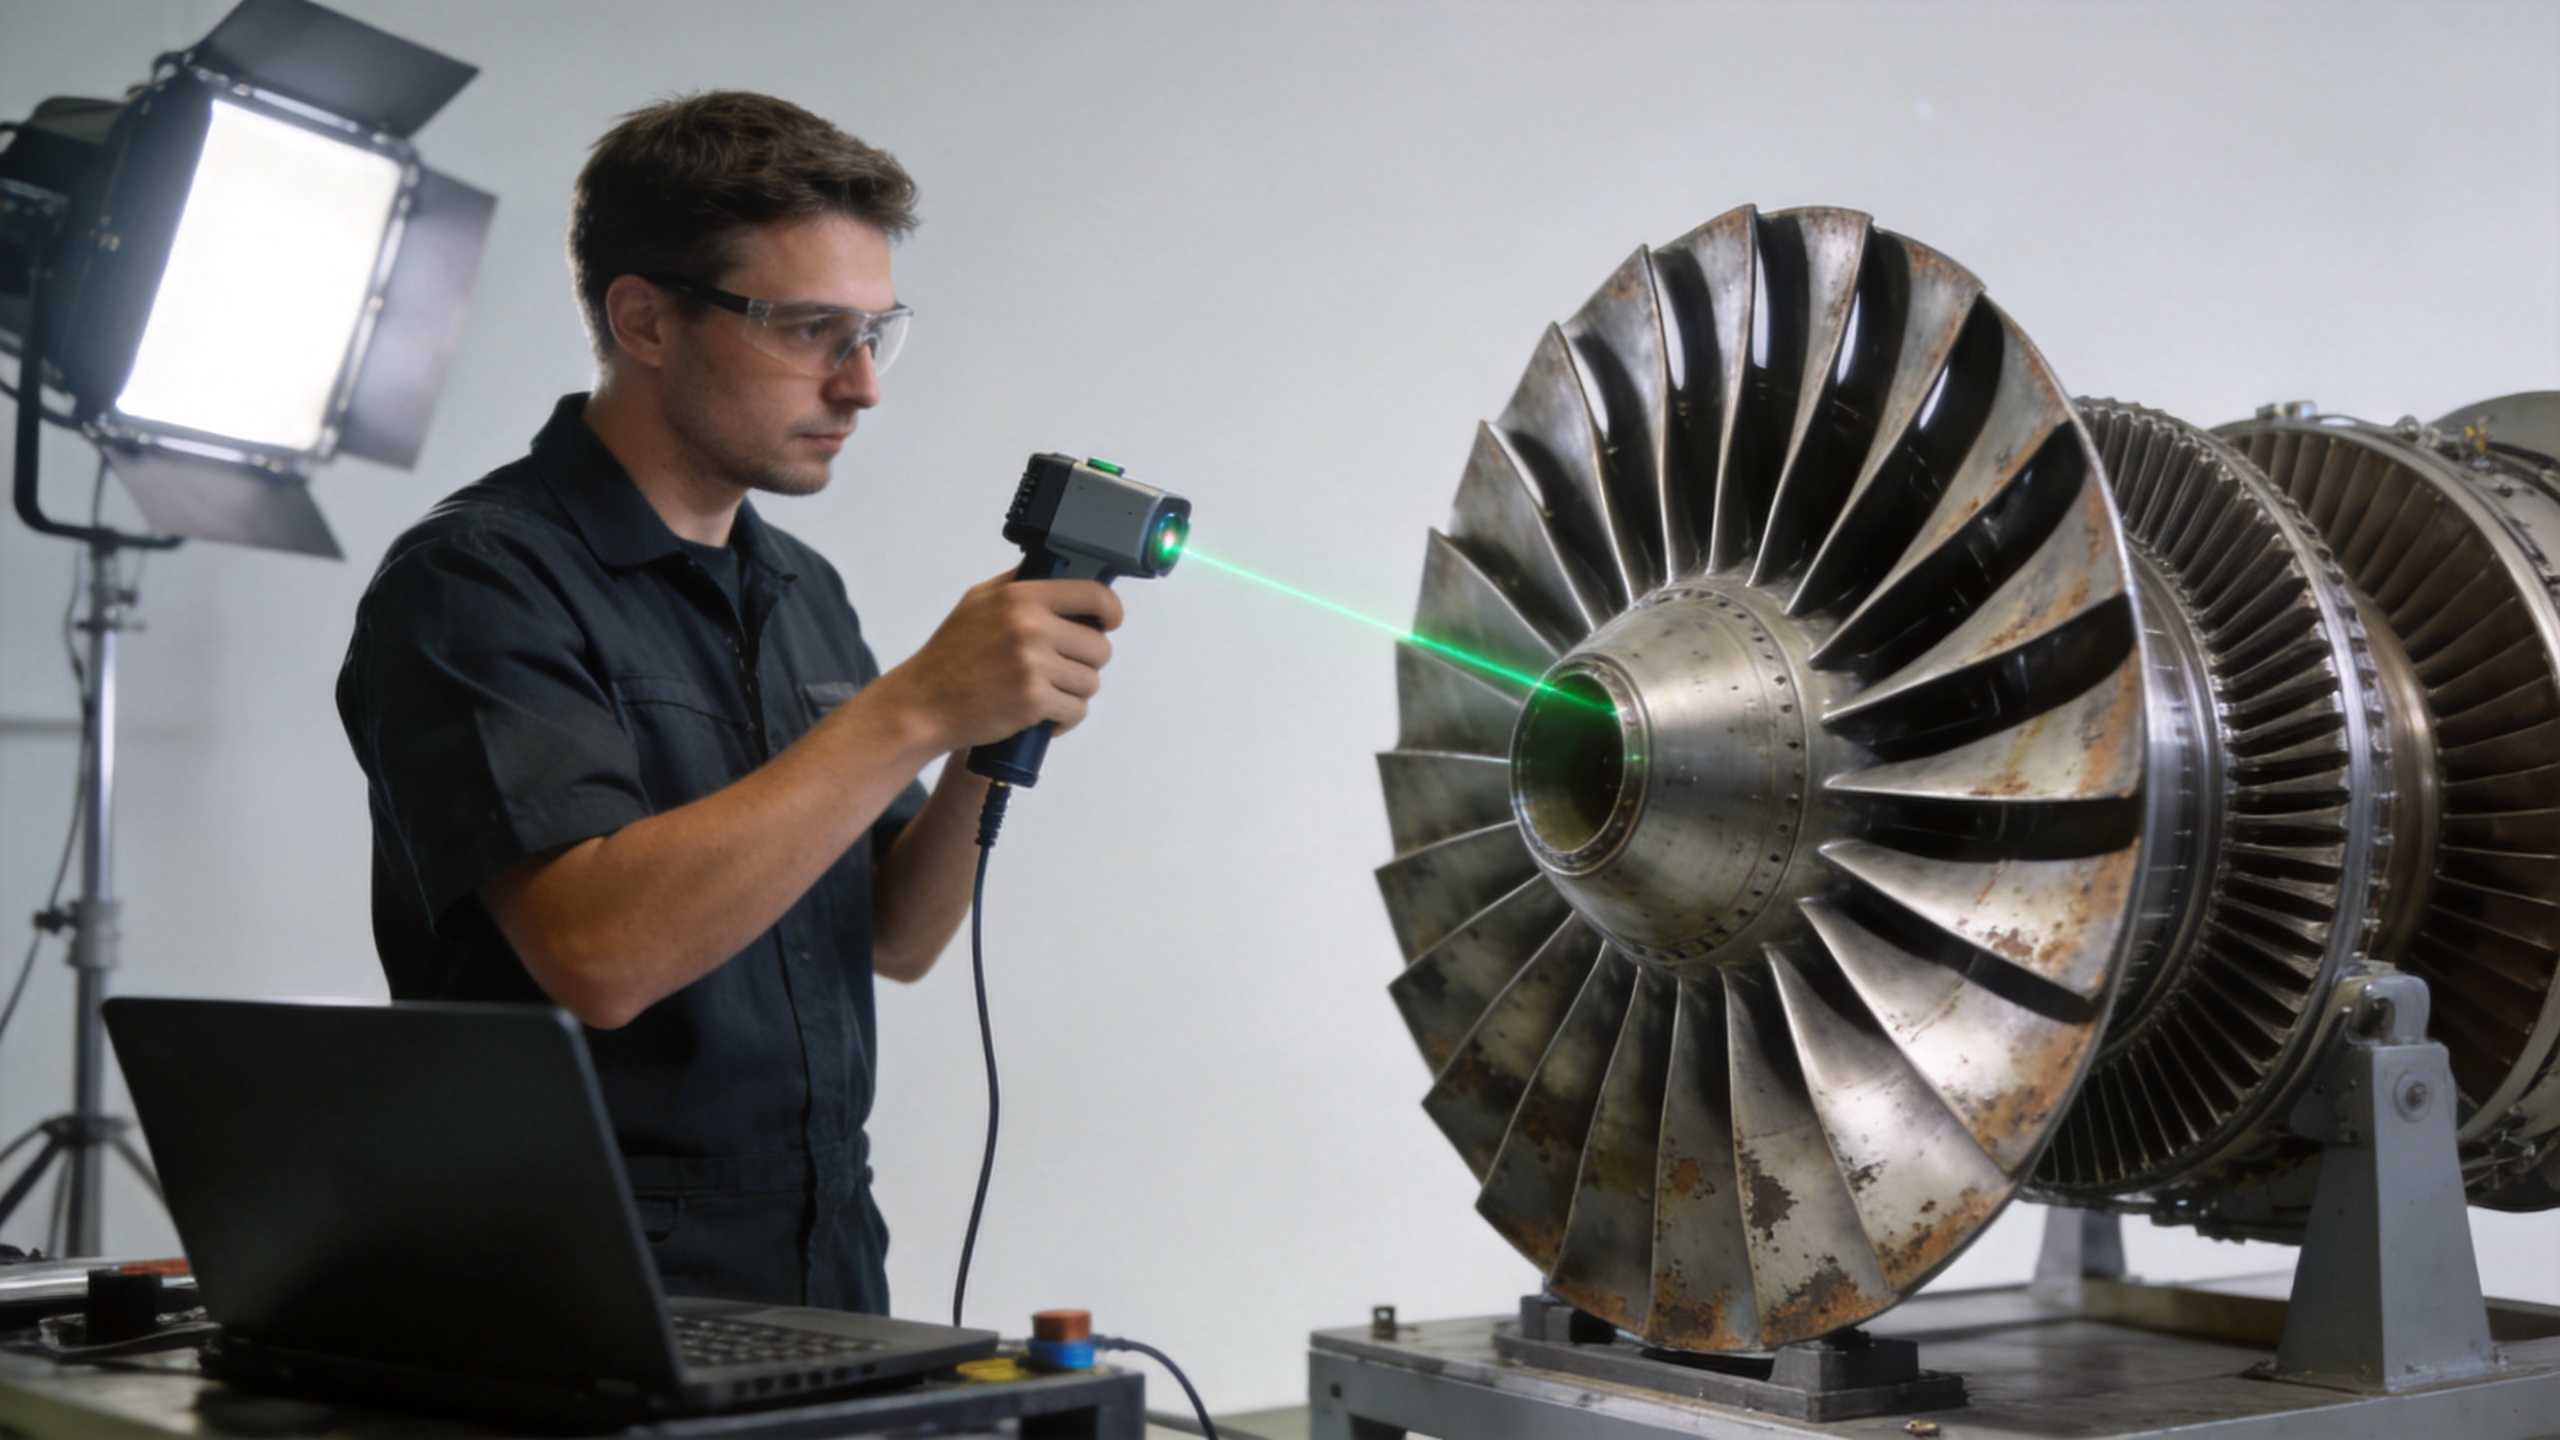
Компонентът на обратното инженерство, строго погледнато, обхваща стъпките от първа до трета. Дали перката ще бъде «напълно възстановена», зависи почти изцяло от това, което се случва на четвъртата стъпка — и точно там ограниченията стават значителни.
Може ли обратното инженерство напълно да възстанови геометрията на перката?
По-точен отговор тук е: да, геометрията често може да се възстанови в рамките на спецификацията — но това не е същото като пълно възстановяване. Тази разлика има значение в практиката.
Геометричното възстановяване означава, че напречното сечение на профила, радиусът на предния ръб, дебелината на задния ръб и размерите на хордата се възстановяват в рамките на допустимата производствена толерантност. Това е постижимо в много случаи, когато основното състояние на материала е добро, износването е повърхностно, а използваният процес за поправка е съвместим с базовия материал.
Това, което обратното инженерство не може да направи, е да възстанови металургичната история на острието. Острието, което е натрупало цикли на топлинна умора, окисляване по границите на зърната или остатъчни напрежения от експлоатационно натоварване, ще запази тези състояния през целия процес на възстановяване, независимо от това колко точно се възстановява външната му геометрия. При някои експлоатационни условия правилно ремонтирано острие може да работи също толкова добре, колкото и ново. При други — особено при високочестотна умора или температурни градиенти в горещата секция — вътрешното състояние на материала става ограничаващият фактор, а не геометрията.
На практика обратното инженерство и ремануфактурата на износени остриета могат да осигурят част с геометрично съответствие. Дали тази част е подходяща за предвидената ѝ експлоатационна роля, зависи от оценка за пригодност за целта, която излиза извън проверката на размерите.
Какви ограничения пречат на пълното възстановяване чрез обратно инженерство?
Прилагат се няколко практически ограничения, които трябва да бъдат прегледани преди вземане на каквото и да е решение за възстановяване:
- Ограничения относно съвместимостта на материали. Материалите за поправка трябва да са металургически съвместими с основния сплав. Някои високопроизводителни сплави за перки — особено варианти с насочена кристализация или еднокристални — са трудни за поправка, без да се въведат нежелани микроструктурни прекъсвания по границата на поправката.
- Възстановяване на покрития и повърхностни обработки. Термичните бариерни покрития, алуминидните дифузионни покрития и други защитни повърхностни обработки, приложени по време на първоначалното производство, може да не бъдат напълно възстановени чрез стандартните работни процеси за поддръжка, ремонт и оперативна подготовка (MRO). Допускът за повърхностна шлифовка, който е недостатъчно специфициран на етапа на поправка, може да доведе до неочаквани намалявания на експлоатационната производителност — урок, който много екипи за поддръжка, ремонт и оперативна подготовка (MRO) научават веднъж.
- Достъпност за инспекция. Недостатъците под повърхността — уморни пукнатини, порозност близо до корена, цялостност на вътрешните канали — не се засичат при сканиране на повърхността. Може да се изисква флуоресцентна проникваща инспекция, рентгеново или КТ сканиране като предварително условие; ако тези методи разкрият неприемливи условия, инвестициите в обратно инженерство за размерно картиране няма да се възстановят.
- Изисквания за проследимост на документацията. Много оператори изискват сертификати за материала, записи за състава на сплавта и отчети за размерна инспекция, проследими до конкретното производствено или ремонтно събитие. Програмите за възстановяване, които не могат да осигурят пълна проследимост на ниво партида от процеса на ремонт, може да срещнат трудности с приемането, независимо от съответствието по размери.
Кога трябва да изберете нови прецизно ковани лопатки вместо възстановяване?
Решението дали да се ремонтира вътрешно или да се замени частта зависи от няколко фактора, които според моя опит екипите често преценяват интуитивно, а не системно. Ето рамка, която обикновено се прилага за повечето приложения на компресорни лопатки:
Изберете възстановяване, когато: лопатката има локализирана повърхностна износеност, основният материал не е надхвърлил ограниченията за жизнен цикъл, оригиналният сплав е съвместим с процеса на ремонт и методът на възстановяване може да отговаря на всички изисквани стандарти за инспекция и проследимост при разходи, които са икономически оправдани в сравнение с цената на нова част.
Изберете нови прецизно фрезовани лопатки, когато: износеността е значителна, състоянието на материала е неопределено, възстановяването не може да бъде напълно потвърдено чрез наличните методи за инспекция, водещото време за възстановяване е сравнимо с това за доставка на нова част или рисковият профил на приложението не допуска никаква несигурност относно историята на материала на лопатката.
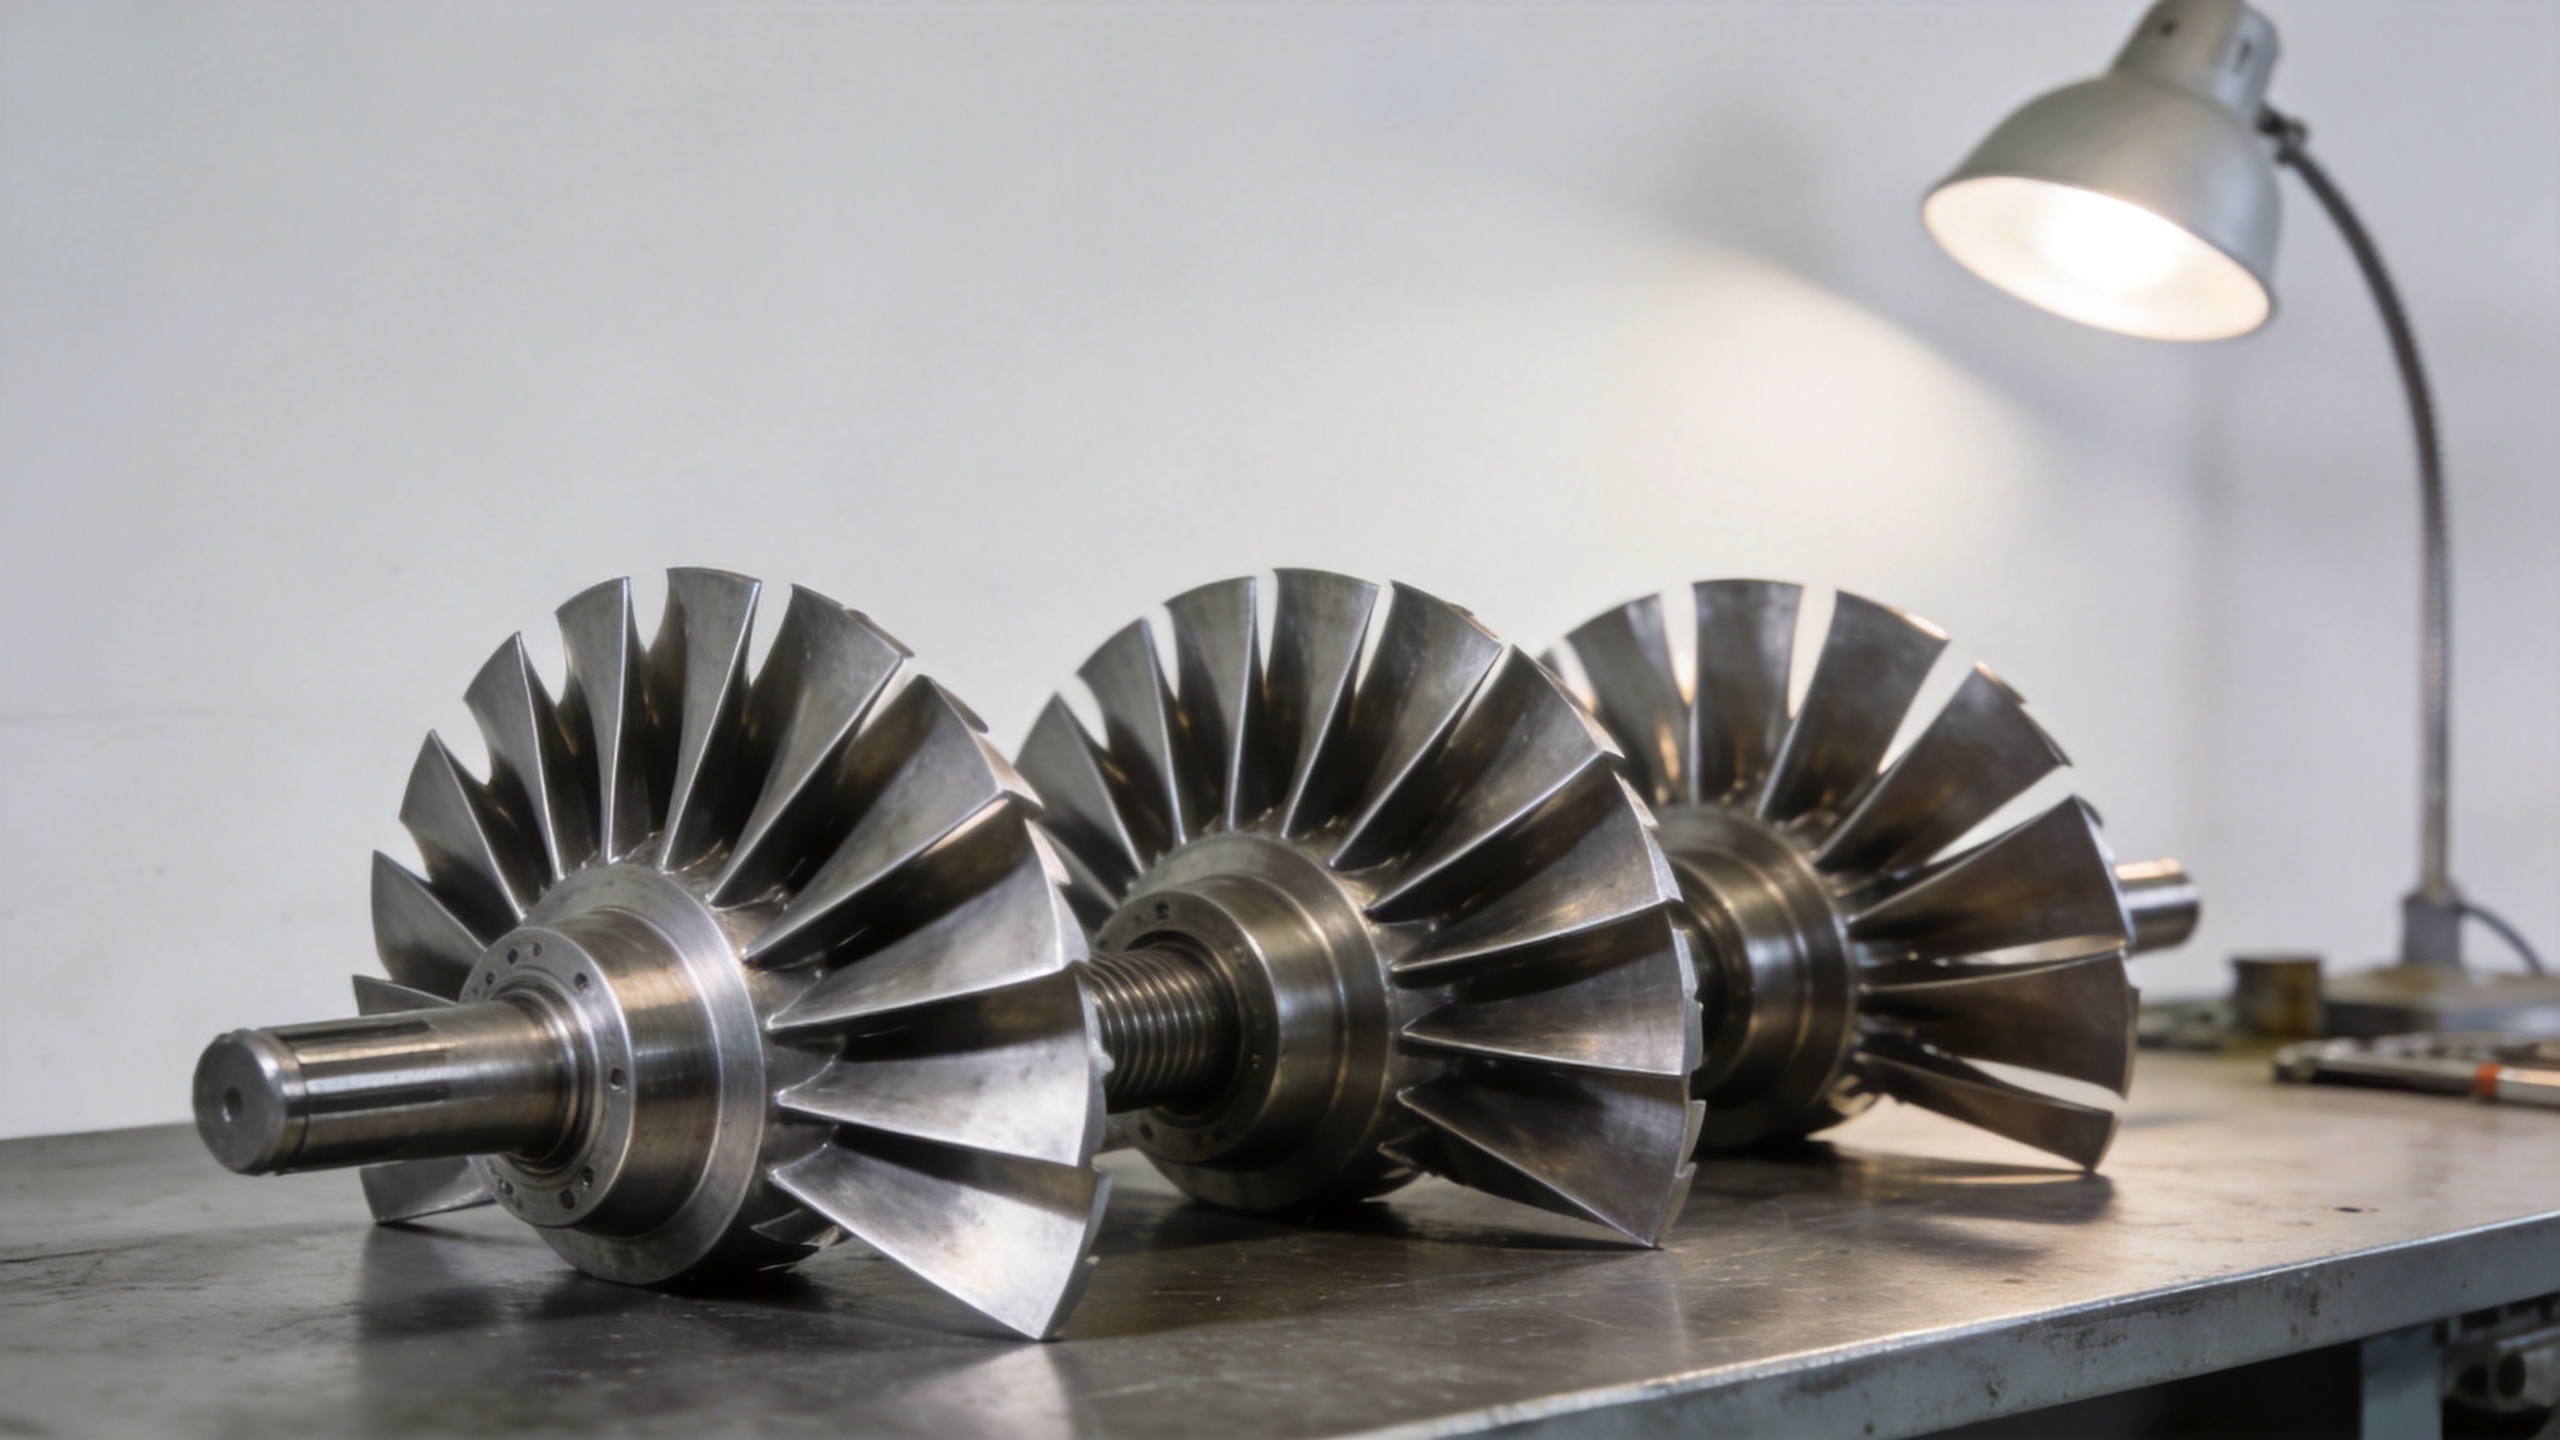
Възможността за прецизно коване на лопатки за компресори на газови турбини — включваща профили на аерофолите, геометрия на корените и характеристики на платформата — осигурява начална точка с известно състояние, която възстановяването не може да повтори. За приложения, при които нова лопатка е правилният отговор, доставчиците с установена възможност за прецизно коване и стандарти за документиране на размерите предлагат алтернативен доставъчен път, който премахва остатъчната несигурност, присъща на всеки подход, базиран на ремонт.
За приложения, при които оригиналните чертежи липсват и производителят на оборудването вече не е жизнеспособен източник, производството на персонализирани аерофоли въз основа на инженерните чертежи на клиента или сканирана референтна геометрия представлява допълнително приложение на същия процес на обратно инженерство — не за възстановяване на износен компонент, а за производство на заместител от повторно разработена проектна концепция.
Ключови въпроси, които трябва да се зададат преди ангажиране в програма за възстановяване чрез обратно инженерство
Ако оценявате дали обратното инженерство може да решите проблема с износените лопатки на турбоструйния двигател, тези въпроси обикновено показват къде минава границата на решението:
- Лопатката ли е била проверена за подповърхностни дефекти чрез неразрушителни методи за изпитване (NDT), подходящи за сплавта и историята ѝ? Сканирането по размери не замества това.
- Базовият материал ли е подходящ за ремонт и процесът на ремонт ли е валидиран върху същата или еквивалентна марка сплав?
- Процесът на възстановяване ли може да отговаря на спецификацията за допуск по размери — обикновено ±0,05–0,10 мм за профилите на работното колело — и да предостави измервателни данни, които потвърждават това твърдение?
- Каква документация за проследимост ще придружава възстановената част и отговаря ли тя на изискванията на вашия оператор или регулаторни изисквания?
- Сравнили ли сте общата цена и сроковете за възстановяване с цената и сроковете за доставка на нови прецизно форсирани лопатки, включително разходите за задължителната инспекция преди възстановяване?
Обратното инженерство е мощен диагностичен и производствен инструмент. При износени турбинни лопатки на реактивни двигатели то може да подпомогне вземането на решения за възстановяване, да осигури производството на заместващи части там, където оригиналните вече не са налични, и да предостави доказателства за съответствие по размери, които лежат в основата на гаранцията за качество. Дали то може да възстанови напълно изношена лопатка, зависи от това какво е преживяла лопатката — и от стандартите, които възстановената част трябва да изпълнява, за да бъде върната в експлоатация.