 EN

Ters mühendislik aşınmış bir jet motoru kanadını tamamen geri yükleyebilir mi?
Aşınmış kanatların onarımı için bir ters mühendislik programına geçmeden önce daha temel bir soruyu sormak faydalı olur: "tamamen onarılmış" ifadesi bir jet motoru kanadı bağlamında aslında ne anlama gelir? Bu sorunun cevabı her şeyi şekillendirir — tarama yaklaşımından nihai kalite kabul kriterlerine kadar. Kanat onarımı ile değiştirilmesi kararlarını değerlendiren bakım, onarım ve tamir (MRO) ekipleriyle birlikte çalışan biri olarak bu sorunun iyi ve kötü ele alınışını görmüşümdür. Fark genellikle ekip tarafından ters mühendisliğin ne yapabileceğinin ve ne yapamayacağının ne kadar net anlaşılmasına bağlıdır.
Bir Jet Motoru Kanadı İçin "Aşınmış" İfadesi Gerçekten Ne Anlama Gelir?
Bir jet motoru kanadındaki aşınma, nadiren tek tip bir yüzey bozulmasıdır. En yaygın desenler arasında parçacık çarpmasından kaynaklanan ön kenar erozyonu, sürtünmeden kaynaklanan uç açıklığı kaybı, arka kenar incelmesi ve termal döngülerden kaynaklanan lokal çukurlanma veya yüzey oksidasyonu yer alır. Daha ciddi durumlarda, yüzeyin görünüşte kabul edilebilir olmasıyla birlikte alt yüzeyde yorulma çatlamaları bulunabilir; bu durum, görsel ya da hatta boyutsal muayene ile tamamen kaçırılabilir.
Aşınma mekanizmasını anlamak önemlidir çünkü bu, aşınmış bir jet motoru kanadının tersine mühendislik temelli onarım için aday olup olmadığını belirler. Ön kenar profiline sınırlı kalmış erozyona sahip bir kanat makul bir aday olabilir. Ancak alt yüzey çatlamaları veya geri kazanılabilir sınırların ötesinde malzeme kaybı olan bir kanat genellikle değildir — hiçbir tersine mühendislik iş akışı bu değerlendirmeyi değiştirmez.
Tersine Mühendislik, Aşınmış Bir Jet Motoru Kanadında Nasıl Çalışır?
Bıçak onarımı için tersine mühendislik, bakım-onarım-onarım (MRO) uygulamalarında oldukça tutarlı bir iş akışı izler. Süreç genellikle şunları içerir:
- aşınmış bıçağın 3B taraması — Yapılandırılmış ışık veya lazer tarama, aşınmış bıçağın mevcut geometrisini nokta bulutu doğruluğuyla yakalar. Modern sistemler, alt milimetre düzeyinde sapmaları çözüme kavuşturacak kadar yüksek tarama doğruluğu sağlayabilir; bu da türbin bıçak profili toleranslarının hava kanadı kesitleri için tipik olarak ±0,05–0,10 mm aralığında olması nedeniyle gereklidir.
- Nominal modele hizalama — Taranan veriler, orijinal tasarım amacına yönelik model ile eşleştirilir. Bu adım, hangi bölgelerin tolerans dışına çıktığını ve ne kadar çıktığını belirler. Orijinal tasarım çizimleri bulunamadığı durumlarda, kullanıma uygun durumdaki bir referans bıçak nominal ölçüt olarak kullanılabilir.
- Aşınmış bölge karakterizasyonu — Kalkış haritaları, malzeme kaybını, profil sapmasını ve kenar geometrisi değişikliklerini vurgular. Bu veriler, kaynakla birleştirme, lazer kaplama, yönlendirilmiş enerji biriktirme veya tasarım profilini yeniden oluşturmak için geleneksel tornalama gibi yöntemlerle gerçekleştirilen onarım süreci için girdi olarak kullanılır.
- Onarım ve yeniden muayene — Gerçek malzeme biriktirme ve tornalama aşaması, pervaneyi orijinal boyutsal özelliklerine getirmelidir. Onarım sonrası muayene — ideal olarak aynı tarama yöntemiyle gerçekleştirilerek — pervane hizmete geri verilmeden önce uygunluğu doğrular.
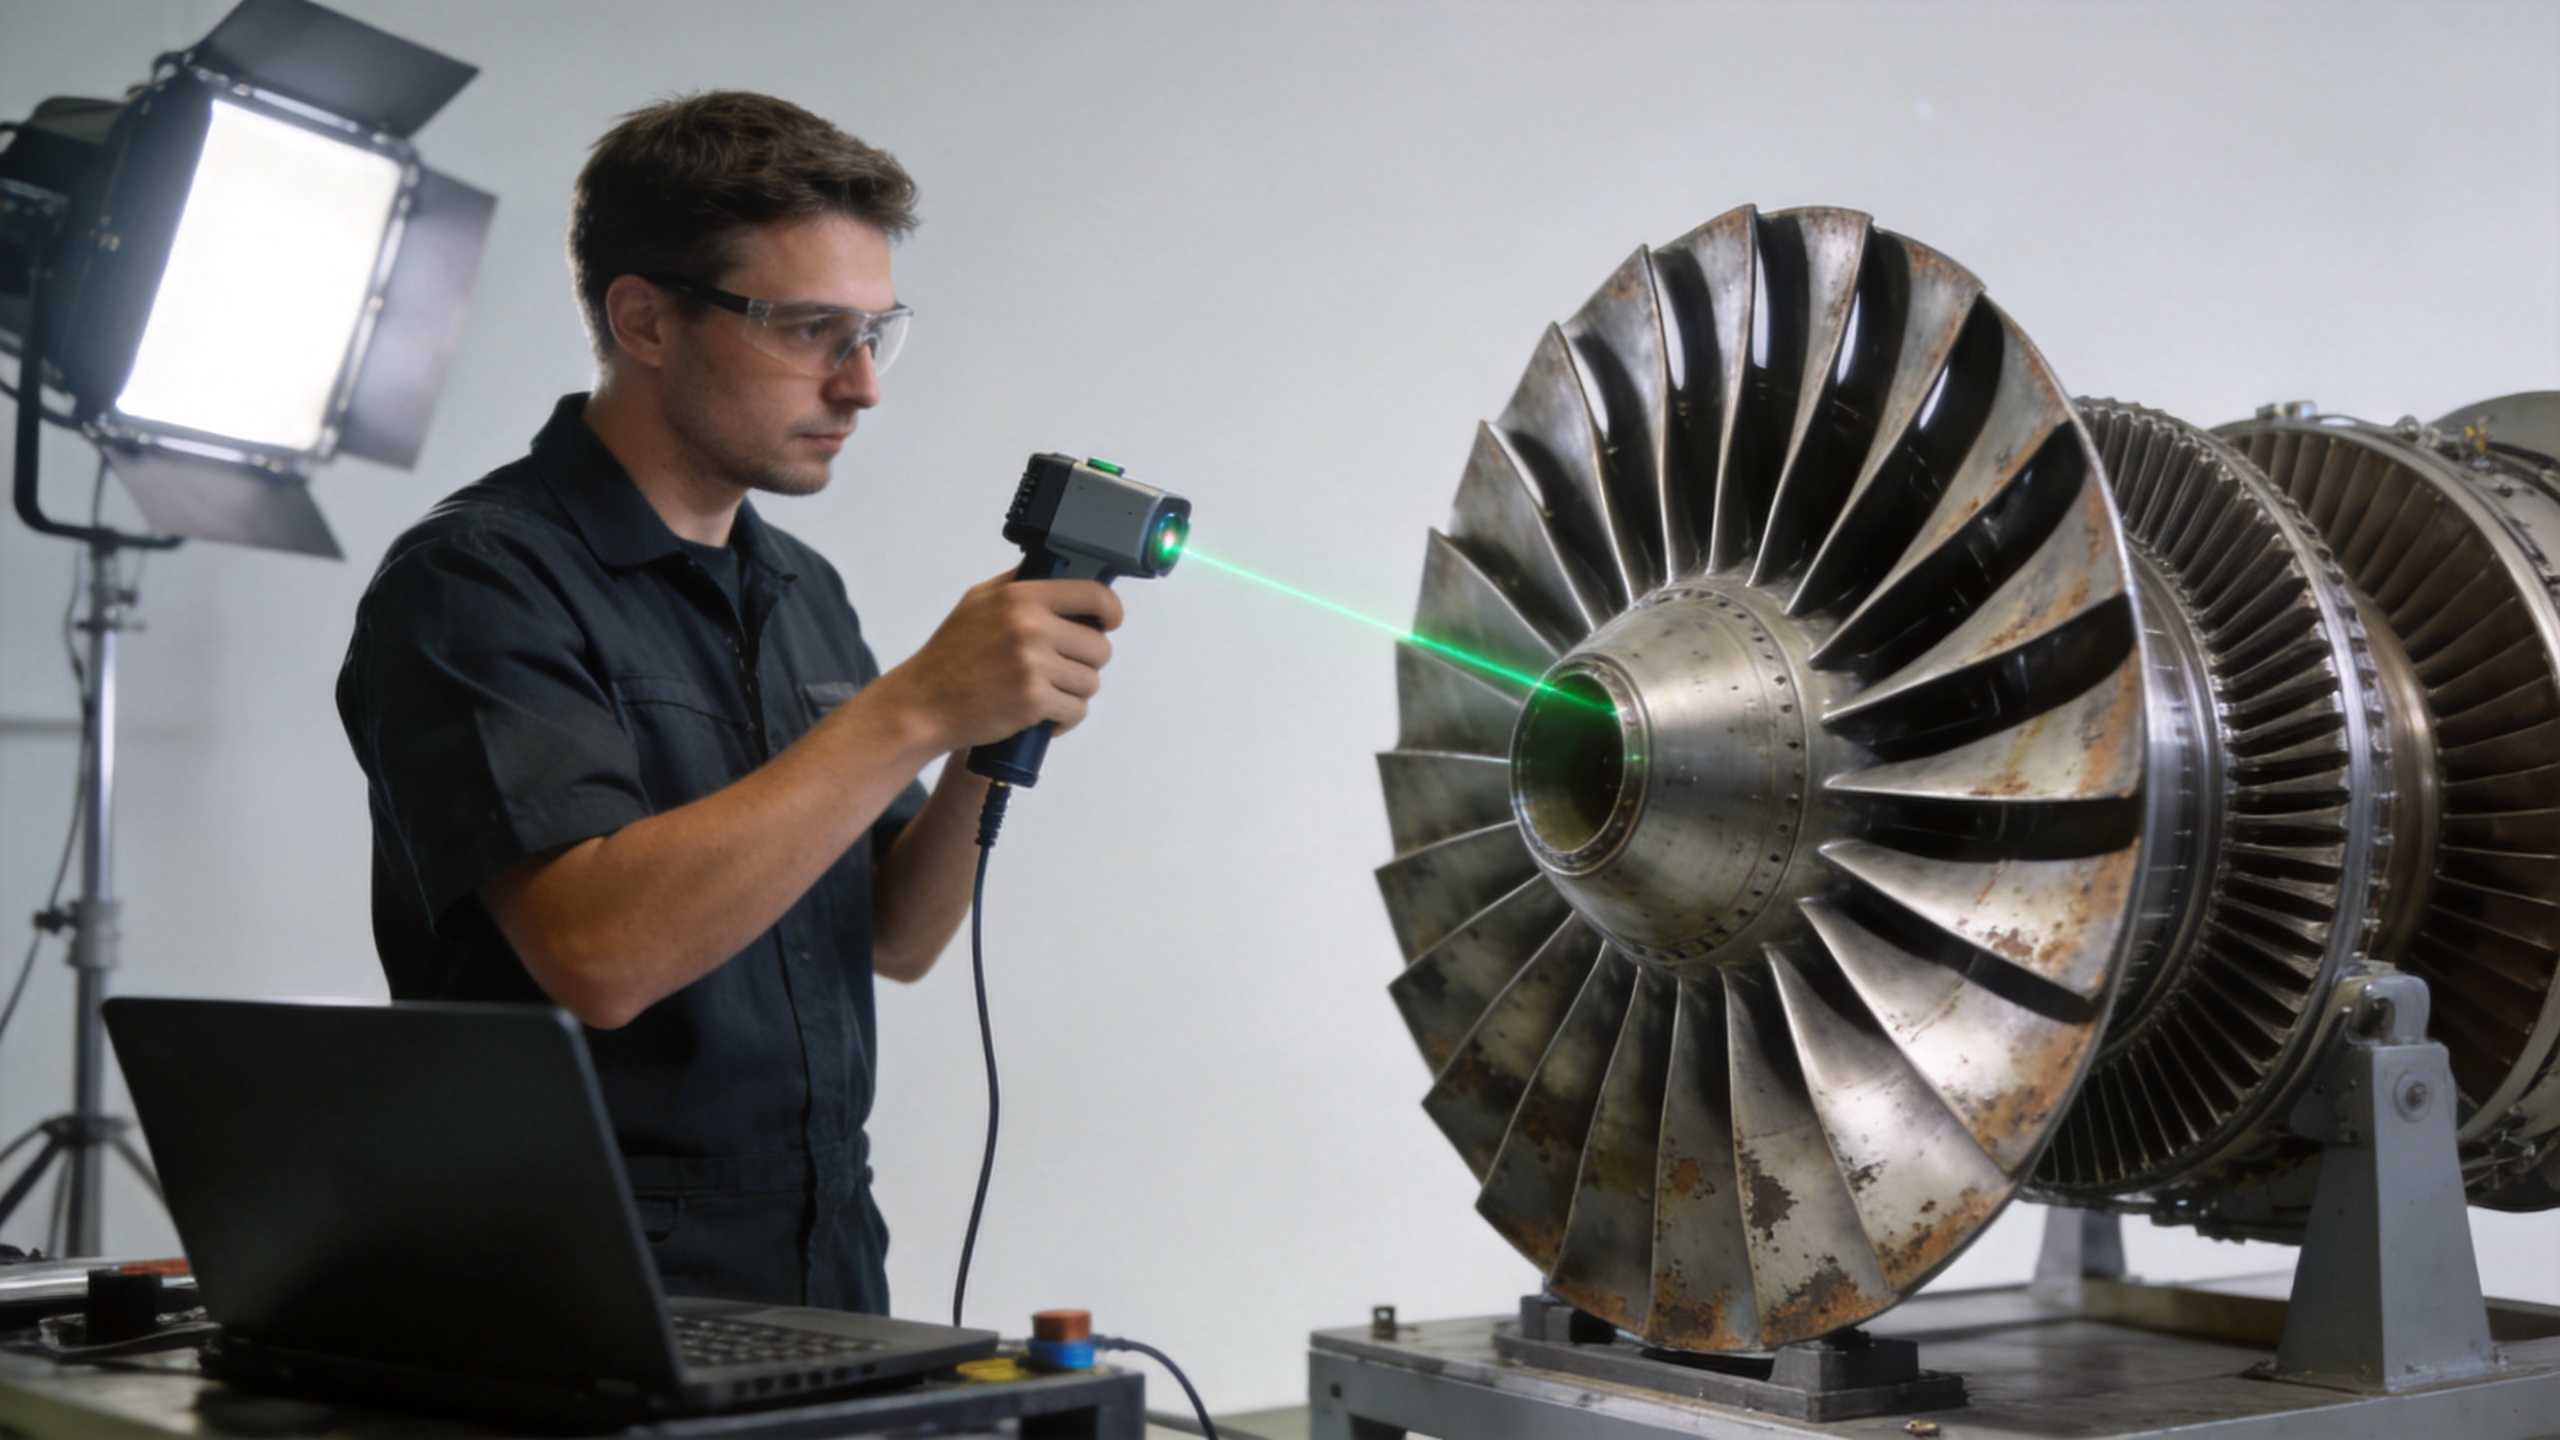
Ters mühendislik bileşeni, katı anlamda ilk üç adımı kapsar. Pervanenin "tamamen onarıldığı" kabul edilip edilmemesi neredeyse tamamen dördüncü adımda gerçekleşen işlemlere bağlıdır — ve işte burada sınırlamalar belirgin hâle gelir.
Ters Mühendislik, Pervane Geometrisini Tamamen Onarabilir mi?
Daha kesin bir cevap şu şekildedir: Evet, geometri genellikle teknik şartnamelere uygun şekilde yeniden oluşturulabilir; ancak bu, tam bir yenilemeyle aynı şey değildir. Bu ayrım uygulamada önem taşır.
Geometrik yenileme, kanat profili kesiti, ön kenar yarıçapı, arka kenar kalınlığı ve kiriş boyutlarının tasarım tolerans bandı içinde yeniden oluşturulmasını ifade eder. Altta yatan malzemenin durumu iyi olduğunda, aşınma deseni yüzeyel olduğunda ve kullanılan onarım yöntemi temel malzemeyle uyumlu olduğunda bu işlem çoğu durumda başarılabilir.
Tersine mühendislik, bir bıçağın metalurjik geçmişini geri yükleyemez. Isıl yorulma döngüleri biriktirmiş, tane sınırı oksidasyonu yaşamış veya işletme yüklemesinden kaynaklanan kalıntı gerilimler taşıyan bir bıçak, dış geometrisi ne kadar doğru bir şekilde yeniden oluşturulursa oluşturulsun, bu koşulları onarım süreci boyunca taşımaya devam eder. Bazı işletme koşullarında doğru şekilde yenilenmiş bir bıçak, yeni bir parça ile eşdeğer performans gösterebilir. Diğerlerinde — özellikle yüksek çevrimli yorulma veya sıcak bölge termal gradyanları içeren durumlarda — iç malzeme durumu, geometriden ziyade belirleyici sınırlayıcı faktör haline gelir.
Uygulamada tersine mühendislik ve aşınmış bıçakların yeniden imalatı, geometrik olarak uyumlu bir parça sağlayabilir. Ancak bu parçanın amaçlanan işletme rolüne uygun olup olmadığı, yalnızca boyutsal doğrulamayı aşan, kullanım amacına uygunluk değerlendirmesiyle belirlenir.
Tersine mühendislikle tam geri yükleme işlemlerini engelleyen sınırlamalar nelerdir?
Birkaç pratik sınırlama geçerlidir ve herhangi bir onarım kararı alınmadan önce bunlar gözden geçirilmelidir:
- Malzeme uyumluluğu kısıtlamaları. Onarım malzemeleri, ana alaşım ile metalurjik olarak uyumlu olmalıdır. Bazı yüksek performanslı kanatçık alaşımları — özellikle yönsel olarak katılaştırılmış veya tek kristal varyantları — onarım sınırında istenmeyen mikroyapısal süreksizliklerin oluşmasını engellemeksizin onarılamaz.
- Kaplama ve yüzey işlemi yeniden uygulanması. Orijinal üretim sırasında uygulanan termal bariyer kaplamalar, alüminür difüzyon kaplamaları ve diğer koruyucu yüzey işlemlerinin çoğu, standart MRO onarım iş akışları aracılığıyla tam olarak yeniden uygulanamaz. Onarım aşamasında yetersiz belirtildiği için yüzey pürüzlülüğü toleransı, hizmet sırasında beklenmedik performans düşüşlerine neden olabilir — bu, birçok MRO ekibinin bir kez öğrendiği bir dersdir.
- Muayene erişilebilirliği. Yüzey taraması, yüzey altı kusurları — yorgunluk çatlakları, kök bölgesindeki gözeneklilik, iç kanal bütünlüğü — gibi durumları tespit edemez. Bu nedenle, floresan penetrant muayenesi, röntgen veya bilgisayarlı tomografi (CT) taraması gibi yöntemler ön koşul olarak gerekebilir; ancak bu yöntemlerle saptanan ve kabul edilemez kılan durumlar ortaya çıkarsa, boyutsal haritalama amacıyla yapılan ters mühendislik yatırımı geri kazanılamaz.
- Belgeleme izlenebilirliği gereksinimleri. Birçok işletme, malzeme sertifikalarını, alaşım bileşim kayıtlarını ve belirli üretim veya tamir olayına dayalı boyutsal muayene raporlarını talep eder. Tamir sürecinden itibaren tam parti düzeyinde izlenebilirlik sağlamayan yenileme programları, boyutsal uyum sağlasa dahi kabul sorunları ile karşılaşabilir.
Yeni Hassas Dövme Kanatları’yı Ne Zaman Yenileme Üzerine Tercih Etmelisiniz?
İç tamir ile değiştirme arasındaki tercih, tecrübemce ekiplerin genellikle sezgisel olarak değil de sistematik olarak değerlendirdiği birkaç faktöre dayanır. İşte çoğu kompresör kanadı uygulamasında geçerli olan bir çerçeve:
Tamiri seçin, eğer: kanat yerel ve yüzeyel aşınmaya uğramışsa, temel malzemenin yaşam döngüsü sınırlarını aşmamışsa, orijinal alaşım tamir ile uyumluysa ve tamir süreci tüm gerekli muayene ve izlenebilirlik standartlarını yeni parça fiyatlandırmasına kıyasla ekonomik olarak mantıklı bir maliyetle karşılayabiliyorsa.
Yeni hassas dövme kanatları seçin, eğer: aşınma yaygın ise, malzeme durumu belirsizse, mevcut muayene yöntemleriyle tamir tam olarak doğrulanamıyorsa, tamir süresi yeni parça tedarik süresine benzerse ya da uygulamanın risk profili kanat malzeme geçmişine ilişkin herhangi bir belirsizliği kabul etmiyorsa.
Gaz türbini kompresör kanatları için hassas dövme kapasitesi — hava profillerini, kök geometrisini ve platform özelliklerini kapsar — onarımın eşdeğerini oluşturamayacağı bilinen bir başlangıç durumu sağlar. Yeni bir kanadın doğru çözüm olduğu uygulamalarda, kurulmuş hassas dövme kapasitesine ve boyutsal belgelendirme standartlarına sahip tedarikçiler, onarım temelli bir yaklaşımda doğası gereği bulunan kalıntılı belirsizliği ortadan kaldıran alternatif bir tedarik yolu sunar.
Orijinal çizimlerin bulunmadığı ve OEM artık geçerli bir kaynak olmayan uygulamalarda, müşteri mühendislik çizimlerine veya taranmış referans geometrisine dayalı özel hava profili üretimi, aynı ters mühendislik iş akışının tamamlayıcı bir kullanımıdır — aşınmış bir parçayı onarmak değil, yeniden geliştirilen tasarım amacına göre bir yedek parça üretmektir.
Ters Mühendislik Onarım Programına Taahhüt Vermeye Karar Vermeden Önce Sormanız Gereken Temel Sorular
Ters mühendislik yönteminin aşınmış jet motoru kanadınızla ilgili durumunuzu çözebileceğini değerlendiriyorsanız, bu sorular genellikle karar sınırını ortaya çıkarır:
- Kanat, alaşım türü ve geçmişine uygun olmayan NDT yöntemleriyle alt yüzey kusurları açısından incelenmiş mi? Boyutsal tarama, bunun yerini tutmaz.
- Temel malzeme tamir edilebilir mi ve tamir işlemi aynı veya eşdeğer alaşım sınıfında doğrulanmış mı?
- Onarım süreci, hava profilleri için tipik olarak ±0,05–0,10 mm olan boyutsal tolerans spesifikasyonunu karşılayabilir mi ve bu iddiayı destekleyecek ölçümler sunabilir mi?
- Onarılmış parça ile birlikte hangi izlenebilirlik belgeleri sağlanacak ve bu belgeler operatörünüzün veya düzenleyici kurumların gereksinimlerini karşılayacak mı?
- Onarım öncesi gerekli muayene maliyetleri de dahil olmak üzere, onarımın toplam maliyetini ve süresini yeni hassas dövme kanat tedarikiyle karşılaştırdınız mı?
Tersine mühendislik, güçlü bir tanısal ve üretim girdisi aracıdır. Aşınmış jet motoru kanatçıkları durumunda, onarım kararlarını destekleyebilir, orijinal parçaların bulunamadığı durumlarda yedek parça üretimini sağlayabilir ve kalite güvencesini temellendiren boyutsal uygunluk kanıtı sunabilir. Bir aşınmış kanatçığın "tamamen" onarılıp onarılamayacağı, kanatçığın nelerden geçtiği ve onarılan parçanın hizmete geri döndürülebilmesi için karşılanması gereken standartlara bağlıdır.