 EN

Да ли реверзно инжењерство може потпуно обновити издрбљен лопаћ мотора?
Пре него што се посветите реверсном инжењерству за рестаурацију издржених лопаћа, вредно је поставити фундаменталније питање: шта заправо значи "потпуно рестаурати" у контексту лопаћа реактивног мотора? Одговор обликује све од приступа скенирања до коначних критеријума прихватања квалитета. Као неко ко је радио уз екипе МРО које су процениле репарацију ножева и одлуке о замене, видео сам како се ово питање добро и лоше решавало. Разлика обично зависи од тога колико је тим јасно разумео шта реверз инжењеринг може и не може.
Шта заправо значи "износити" лопатица реактивног мотора?
Одржавање лопате реактивног мотора ретко је једнако униформно оштећење површине. Најчешћи обрасци укључују ерозију водеће ивице од удара честица, губитак очишћења врха од трљања, резање задње ивице и локализовано рупање или оксидацију површине од топлотне цикла. У озбиљнијим случајевима, раскидање подземним умором може бити присутно испод иначе прихватљиве површине, услов који визуелна или чак димензионална инспекција може потпуно пропустити.
Разумевање механизма знојања је важно јер одређује да ли је издрпано лопато реактивног мотора уопште кандидат за реверзну инжењерску рестаурацију. Оштри лопац са ерозијом ограниченом на профил водеће ивице може бити разуман кандидат. Оштрило са подземним пукањем или губицима материјала изнад рекуперабилних граница обично није ниједан реверзни инжењерски радни ток мења ту процену.
Како се реверзно инжењерство врши на измореном лопату реактивног мотора?
Реверс инжењерство за рестаурацију лопата следи прилично доследан радни ток у свим МРО апликацијама. Процес обично укључује:
- 3Д скенирање издржене ножеве Структуирано светло или ласерско скенирање снима тренутну геометрију издржене лопате са тачношћу тачке облака. Модерни системи могу постићи тачности скенирања довољне за решавање одступања на нивоу до милиметара, што је неопходно с обзиром на то да толеранције профила лопате турбине обично раде у распону од ± 0,050,10 мм за поперечне пресеке ваздушног профила.
- Усаглашавање са номиналним моделом Сканени подаци су регистровани према оригиналном моделу намере дизајна. Овај корак идентификује које регије су изаšle изван толеранције и колико. Уколико оригинални цртежи пројекта нису доступни, референтна лопаћа у послу може служити као номинална референтна тачка.
- Опис области наноси Карте одласка истичу губитак материјала, одступање профила и промене геометрије ивица. Ови подаци постају унос за процес рестаурације, било да се ради о заваривању, ласерском обложењу, директном одлагању енергије или конвенционалној обради за обнову дизајнерског профила.
- Рестаурација и поновна инспекција Фактична фаза одлагања материјала и обраде морају вратити лопаћу у оригиналну димензионску спецификацију. Инспекција након рестаурације у идеалном случају користећи исти приступ скенирања потврђује у складу пре него што се оштрица врати у употребу.
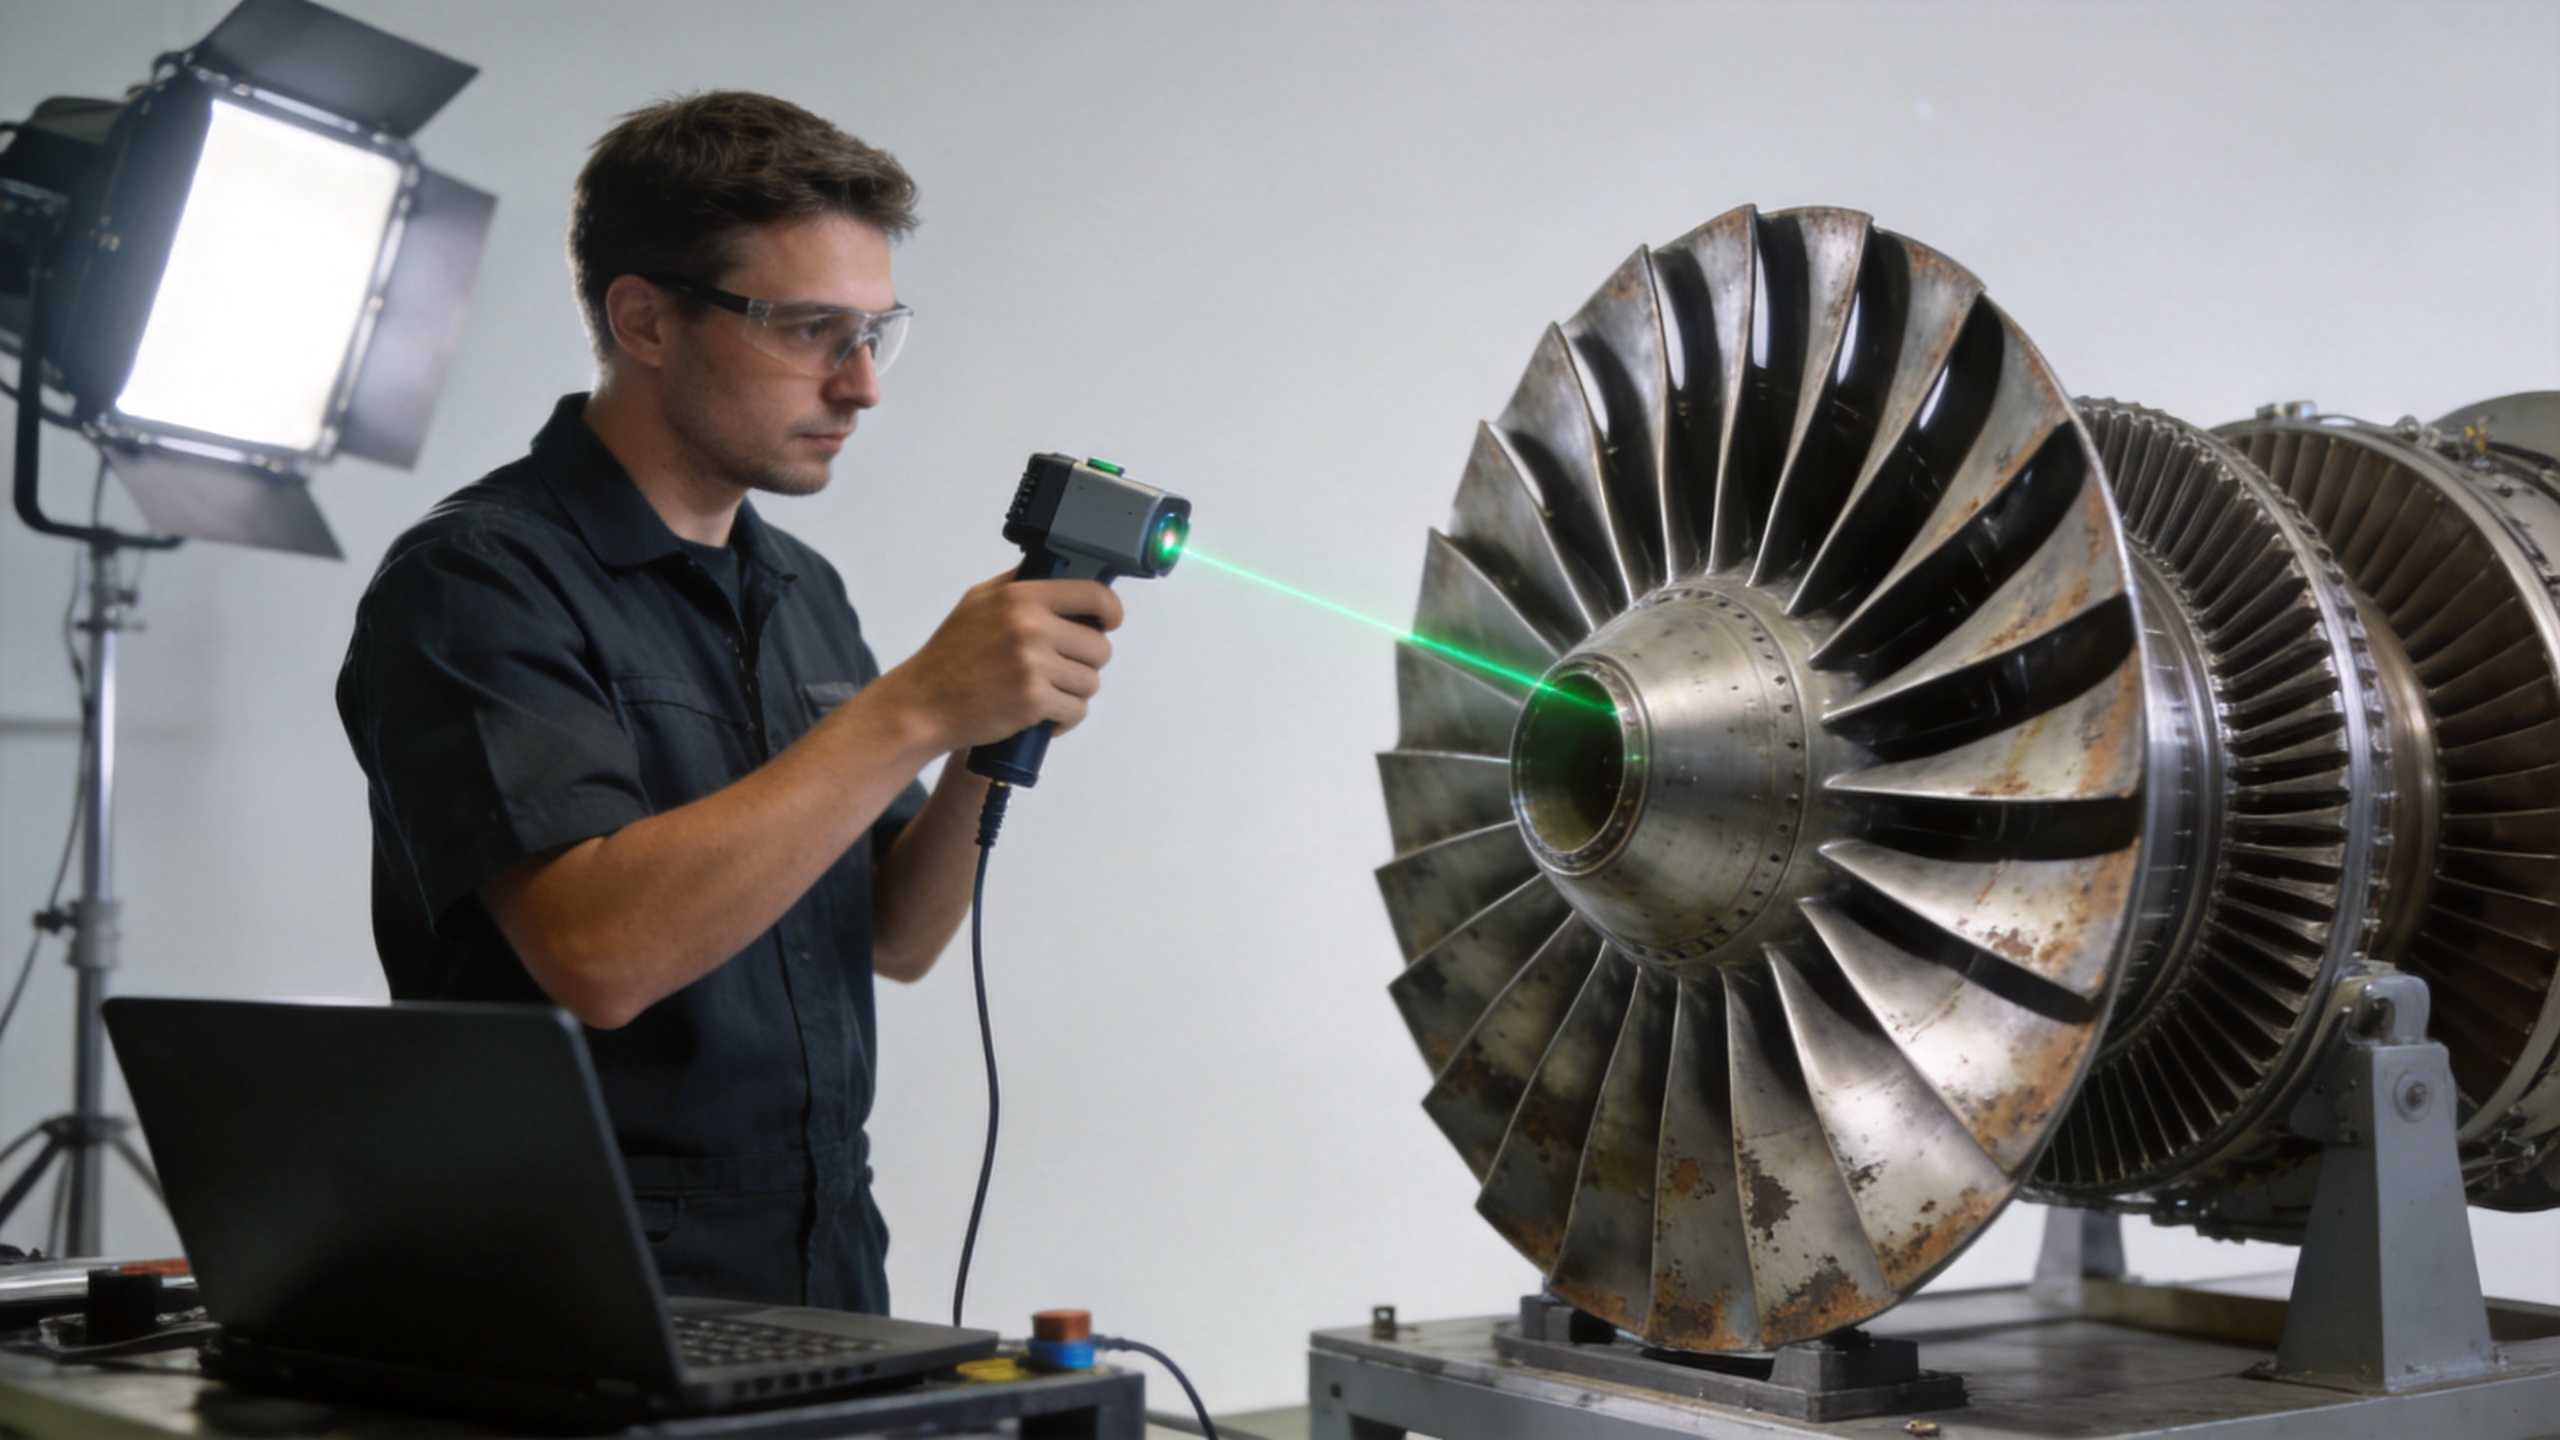
Компонента реверзног инжењерства, строго говорећи, покрива кораке од једног до три. Да ли је оштрило "потпуно обновено" зависи скоро у потпуности од онога што се дешава у чећем кораку и то је место где ограничења постају значајна.
Да ли може реверзно инжењерство потпуно обновити геометрију оштрице?
Тешкији одговор је: да, геометрија се често може вратити у спецификацију али то није исто што и потпуна рестаурација. Разлика је важна у пракси.
Геометријска рестаурација значи да се пресек профила, радијес водеће ивице, дебљина задње ивице и димензије струна враћају у распон пројектне толеранције. То се може постићи у многим случајевима када је стање материјала у којем се налази исправно, образац зноја је површински и коришћени процес поправке је компатибилан са основним материјалом.
Оно што реверзни инжењерство не може да уради је да врати металургијску историју оштрице. Оштрило које је акумулирало циклусе топлотне заморности, оксидацију границе зрна или остатак стреса од сервисног оптерећења носиће те услове кроз процес рестаурације без обзира на то колико је прецизно његова спољна геометрија поново успостављена. У неким условима рада, правилно обновљена оштрица може да функционише еквивалентно новом делу. У другим посебно онима који укључују умору високих циклуса или топлотне градијенте топлог секције унутрашње стање материјала постаје обавезујуће ограничење, а не геометрија.
У пракси, реверз инжењерство и ренефабрикација издржених ножева могу дати геометријски конформисан део. Да ли је тај део погодан за намењену функцију сервиса зависи од процене погодности за сврху која прелази над димензионалном верификацијом.
Који ограничења спречавају потпуну рестаурацију путем реверзног инжењерства?
Примене се неколико практичних ограничења, и они треба да се прегледају пре доношења било какве одлуке о рестаурацији:
- Ограничења у вези са материјалном компатибилношћу. Материјали за поправку морају бити металургијски компатибилни са матичном легуром. Неке високоперформансне легуре посебно усмерно учвршћене или варијанте са једним кристалом тешко се поправљају без увођења нежељених микроструктурних прекида на граници поправке.
- Покривање и обнова површинског третмана. Термички бариерни премази, алуминидски дифузијски премази и други заштитни третмани површине који су примењени током првобитне производње можда неће бити у потпуности рестабилисани путем стандардних радних токова поправке МРО. Толеранција на површини која је била неодређена у фази поправке може створити неочекиване недостатке у раду у служби - лекција коју многи тимови МРО-а учију једном.
- Инспекција доступности. Дефекти испод површине раскине од умора, порозност близу корена, интегритет унутрашњег канала нису ухваћени сканирањем површине. Инспекција флуоресцентним проникливим материјалима, рентгенски или ЦТ скенирање могу бити потребни као предуслов, а ако они открију дисквалификујуће услове, инвестиција у реверз инжењеринг у димензионално мапирање се не враћа.
- Употреба документације за праћење. Многи оператери захтевају сертификације материјала, записи о саставу легуре и извештаје о димензионалној инспекцији који се могу пратити до одређеног производње или поправке догађаја. Програм рестаурације који не може да обезбеди потпуну тражимост на нивоу партије из процеса поправке може се суочити са изазовима прихватања без обзира на димензијску у складу.
Када треба да изаберете нове прецизно коване оштрице уместо рестаурације?
Интерна поправка против замене се свезује на неколико фактора које, по мом искуству, тимови често тежи интуитивно, а не систематски. Ево оквира који се обично користи у већини апликација компресорских лопаћа:
Изаберите обнављање када: оштрило је локализовано површинско зношење, основни материјал није прешао границе животног циклуса, оригинална легура је компатибилна за поправку, а процес рестаурације може да испуни све потребне стандарде инспекције и тражимости по цени која је економски разумна у односу на цене нових дело
Изаберите нове прецизно коване оштре када: уколико је употреба ножева непредвиђена, потребно је да се примењује одређена метода за рестаурацију.
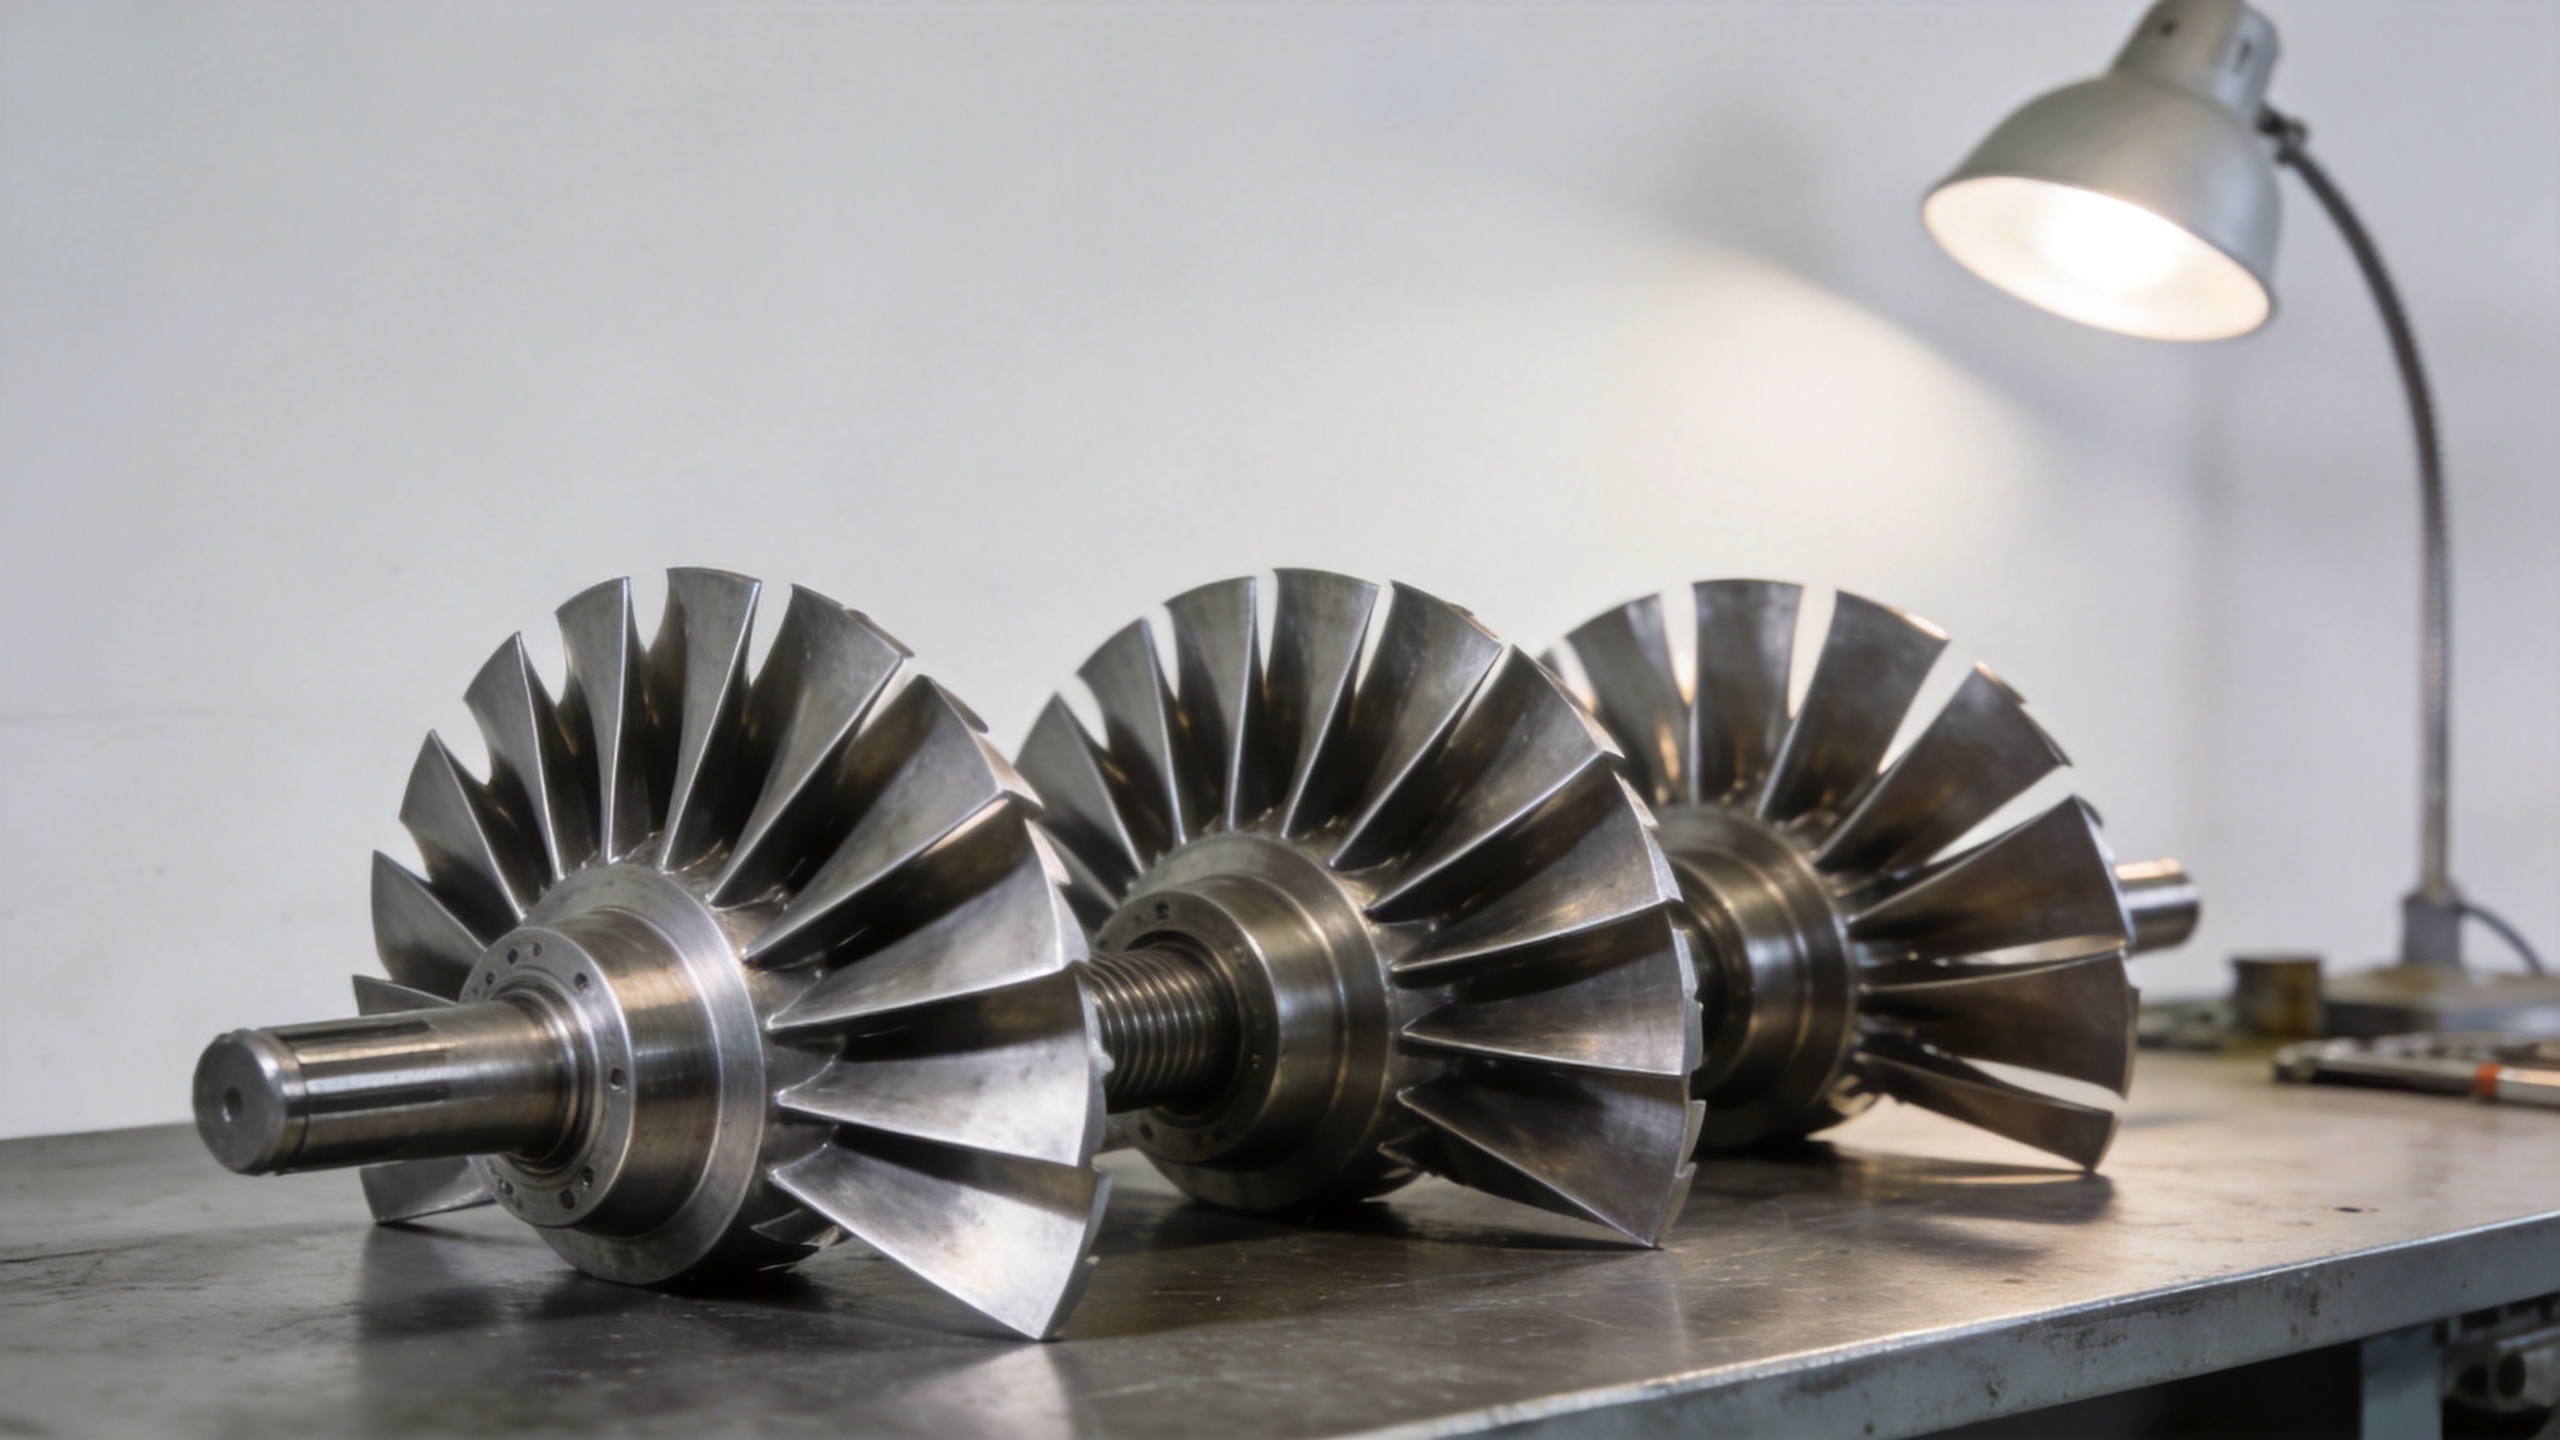
Прецизна способност ковања за лопатице компресора гасне турбине покрива профиле ваздушног профила, геометрију корена и карактеристике платформе пружа почетну тачку познатог стања коју рестаурација не може реплицирати. За апликације у којима је нова оштрица прави одговор, добављачи са утврђеним способностма прецизног ковања и стандардима за документовање димензија нуде алтернативни пут снабдевања који уклања остатку неизвесности сасвим присутну сваком приступу заснованом на поправци.
За апликације у којима оригинални цртежи нису доступни и ОЕМ више није одржив извор, производња прилагођене авиона на основу дизајнерских цртежа купца или скениране референтне геометрије представља комплементарну употребу истог радног процеса реверзног инжењерства не за обнову издржених
Кључна питања која треба да поставите пре него што се посветите реверсном инжењерству
Ако процењујете да ли реверз инжењерство може да реши ситуацију са измораном лопатом млазног мотора, ова питања обично откривају где лежи граница одлуке:
- Да ли је оштрило испитано на дефекте испод површине користећи методе НДТ одговарајуће за његову легу и историју? Димензионално скенирање то не замењује.
- Да ли је основни материјал компатибилан за поправку и да ли је процес поправке валидиран на истој или еквивалентној класи легуре?
- Да ли процес рестаурације може да испуни спецификацију димензионалне толеранције обично ±0,050,10 mm за профиле ваздушног профила и да ли може да пружи доказе мерења који подржавају ту тврдњу?
- Која документација за тражимост ће пратити рестаурациони део и да ли испуњава ваше операторске или регулаторне захтеве?
- Да ли сте упоредили укупне трошкове и распоред рестаурације са новом снабдевањем прецизно кованим оштрима, укључујући трошкове потребне пререстаурационе инспекције?
Обрнуто инжењерство је моћно средство за дијагностику и производњу. За износене ситуације са лопатама реактивних мотора, може подржати одлуке о рестаурацији, омогућити производњу замене делова када оригинали нису доступни и пружити доказе о димензионалној усогласности који подржавају осигурање квалитета. Да ли може "у потпуности" опоравити изморано оштро зависи од тога кроз шта је оштро прошло и које стандарде мора да испуни обновљени део да би се вратио у употребу.