 EN

Kan revers teknisk analyse gjenopprette slitt jetmotorblad fullstendig?
Før du går videre med et program for omvendt teknisk analyse for gjenoppbygging av slitte blad, bør du stille en mer grunnleggende spørsmål: Hva betyr egentlig «fullstendig gjenopprettet» i forbindelse med et turbinblad? Svaret på dette spørsmålet påvirker alt – fra metoden for skanning til de endelige kvalitetsakseptkriteriene. Som noen som har jobbet sammen med MRO-lag som vurderer om blad skal repareres eller erstattes, har jeg sett at dette spørsmålet blir håndtert både godt og dårlig. Forskjellen ligger vanligvis i hvor tydelig laget forsto hva omvendt teknisk analyse kan og ikke kan gjøre.
Hva betyr egentlig «slitt» for et turbinblad?
Slitasje på en jetmotors blad er sjelden en enkelt, jevn overflatenedbrytning. De vanligste slitasjemønstrene inkluderer erosjon på forkanten forårsaket av partikkelimpact, tap av spissavstand som følge av gniding, tynnere etterkant og lokal pitting eller overflateoksidasjon fra termisk syklisering. I alvorligere tilfeller kan det forekomme underskinn-fatigskrakk under en ellers akseptabel overflate – en tilstand som både visuell inspeksjon og selv måleinspeksjon fullstendig kan overse.
Å forstå slitasjemechanismen er viktig, fordi det avgjør om et slitt jetmotors blad i det hele tatt er egnet for gjenoppbygging basert på revers teknisk gjennomgang. Et blad med erosjon begrenset til forkantprofilen kan være en rimelig kandidat. Et blad med underskinn-fatigskrakk eller materielltapsutvidelse som overstiger det gjenopprettbare området er vanligvis ikke det – ingen revers teknisk gjennomgangsprosess endrer denne vurderingen.
Hvordan fungerer revers teknisk gjennomgang på et slitt jetmotors blad?
Omvendt teknisk analyse for bladgjenoppretting følger en ganske konsekvent arbeidsflyt i MRO-applikasjoner. Prosessen omfatter vanligvis:
- 3D-skanning av slitt blad — Strukturert lys eller laserskanning fanger inn den nåværende geometrien til det slitte bladet med punktsky-nøyaktighet. Moderne systemer kan oppnå skanningsnøyaktighet som er tilstrekkelig til å avdekke avvik på undermillimeter-nivå, noe som er nødvendig siden toleransene for turbinbladprofiler vanligvis ligger i området ±0,05–0,10 mm for vingeprofil-tverrsnitt.
- Justering til det nominelle modell — De skannede dataene registreres mot den opprinnelige designmodellen. Denne trinnet identifiserer hvilke områder som har avvika utenfor toleransen og i hvilken grad. Hvor opprinnelige konstruksjonstegninger ikke er tilgjengelige, kan et referanseblad i brukbar stand brukes som det nominelle referansepunktet.
- Karakterisering av slitt område — Avgangs-kart viser materielltap, profilavvik og endringer i kantgeometri. Disse dataene blir inndata for gjenopprettingsprosessen, enten den innebär sveising, laseroppbygging, rettet energiavsetning eller konvensjonell maskinbearbeiding for å gjenopprette den opprinnelige profilkonfigurasjonen.
- Gjenoppretting og ny inspeksjon — Den faktiske materiellavsetnings- og maskinbearbeidingsfasen må føre bladet tilbake innenfor de opprinnelige dimensjonsspesifikasjonene. Inspeksjon etter gjenoppretting — helst ved bruk av samme skanningsmetode — bekrefter overholdelse av kravene før bladet settes tilbake i drift.
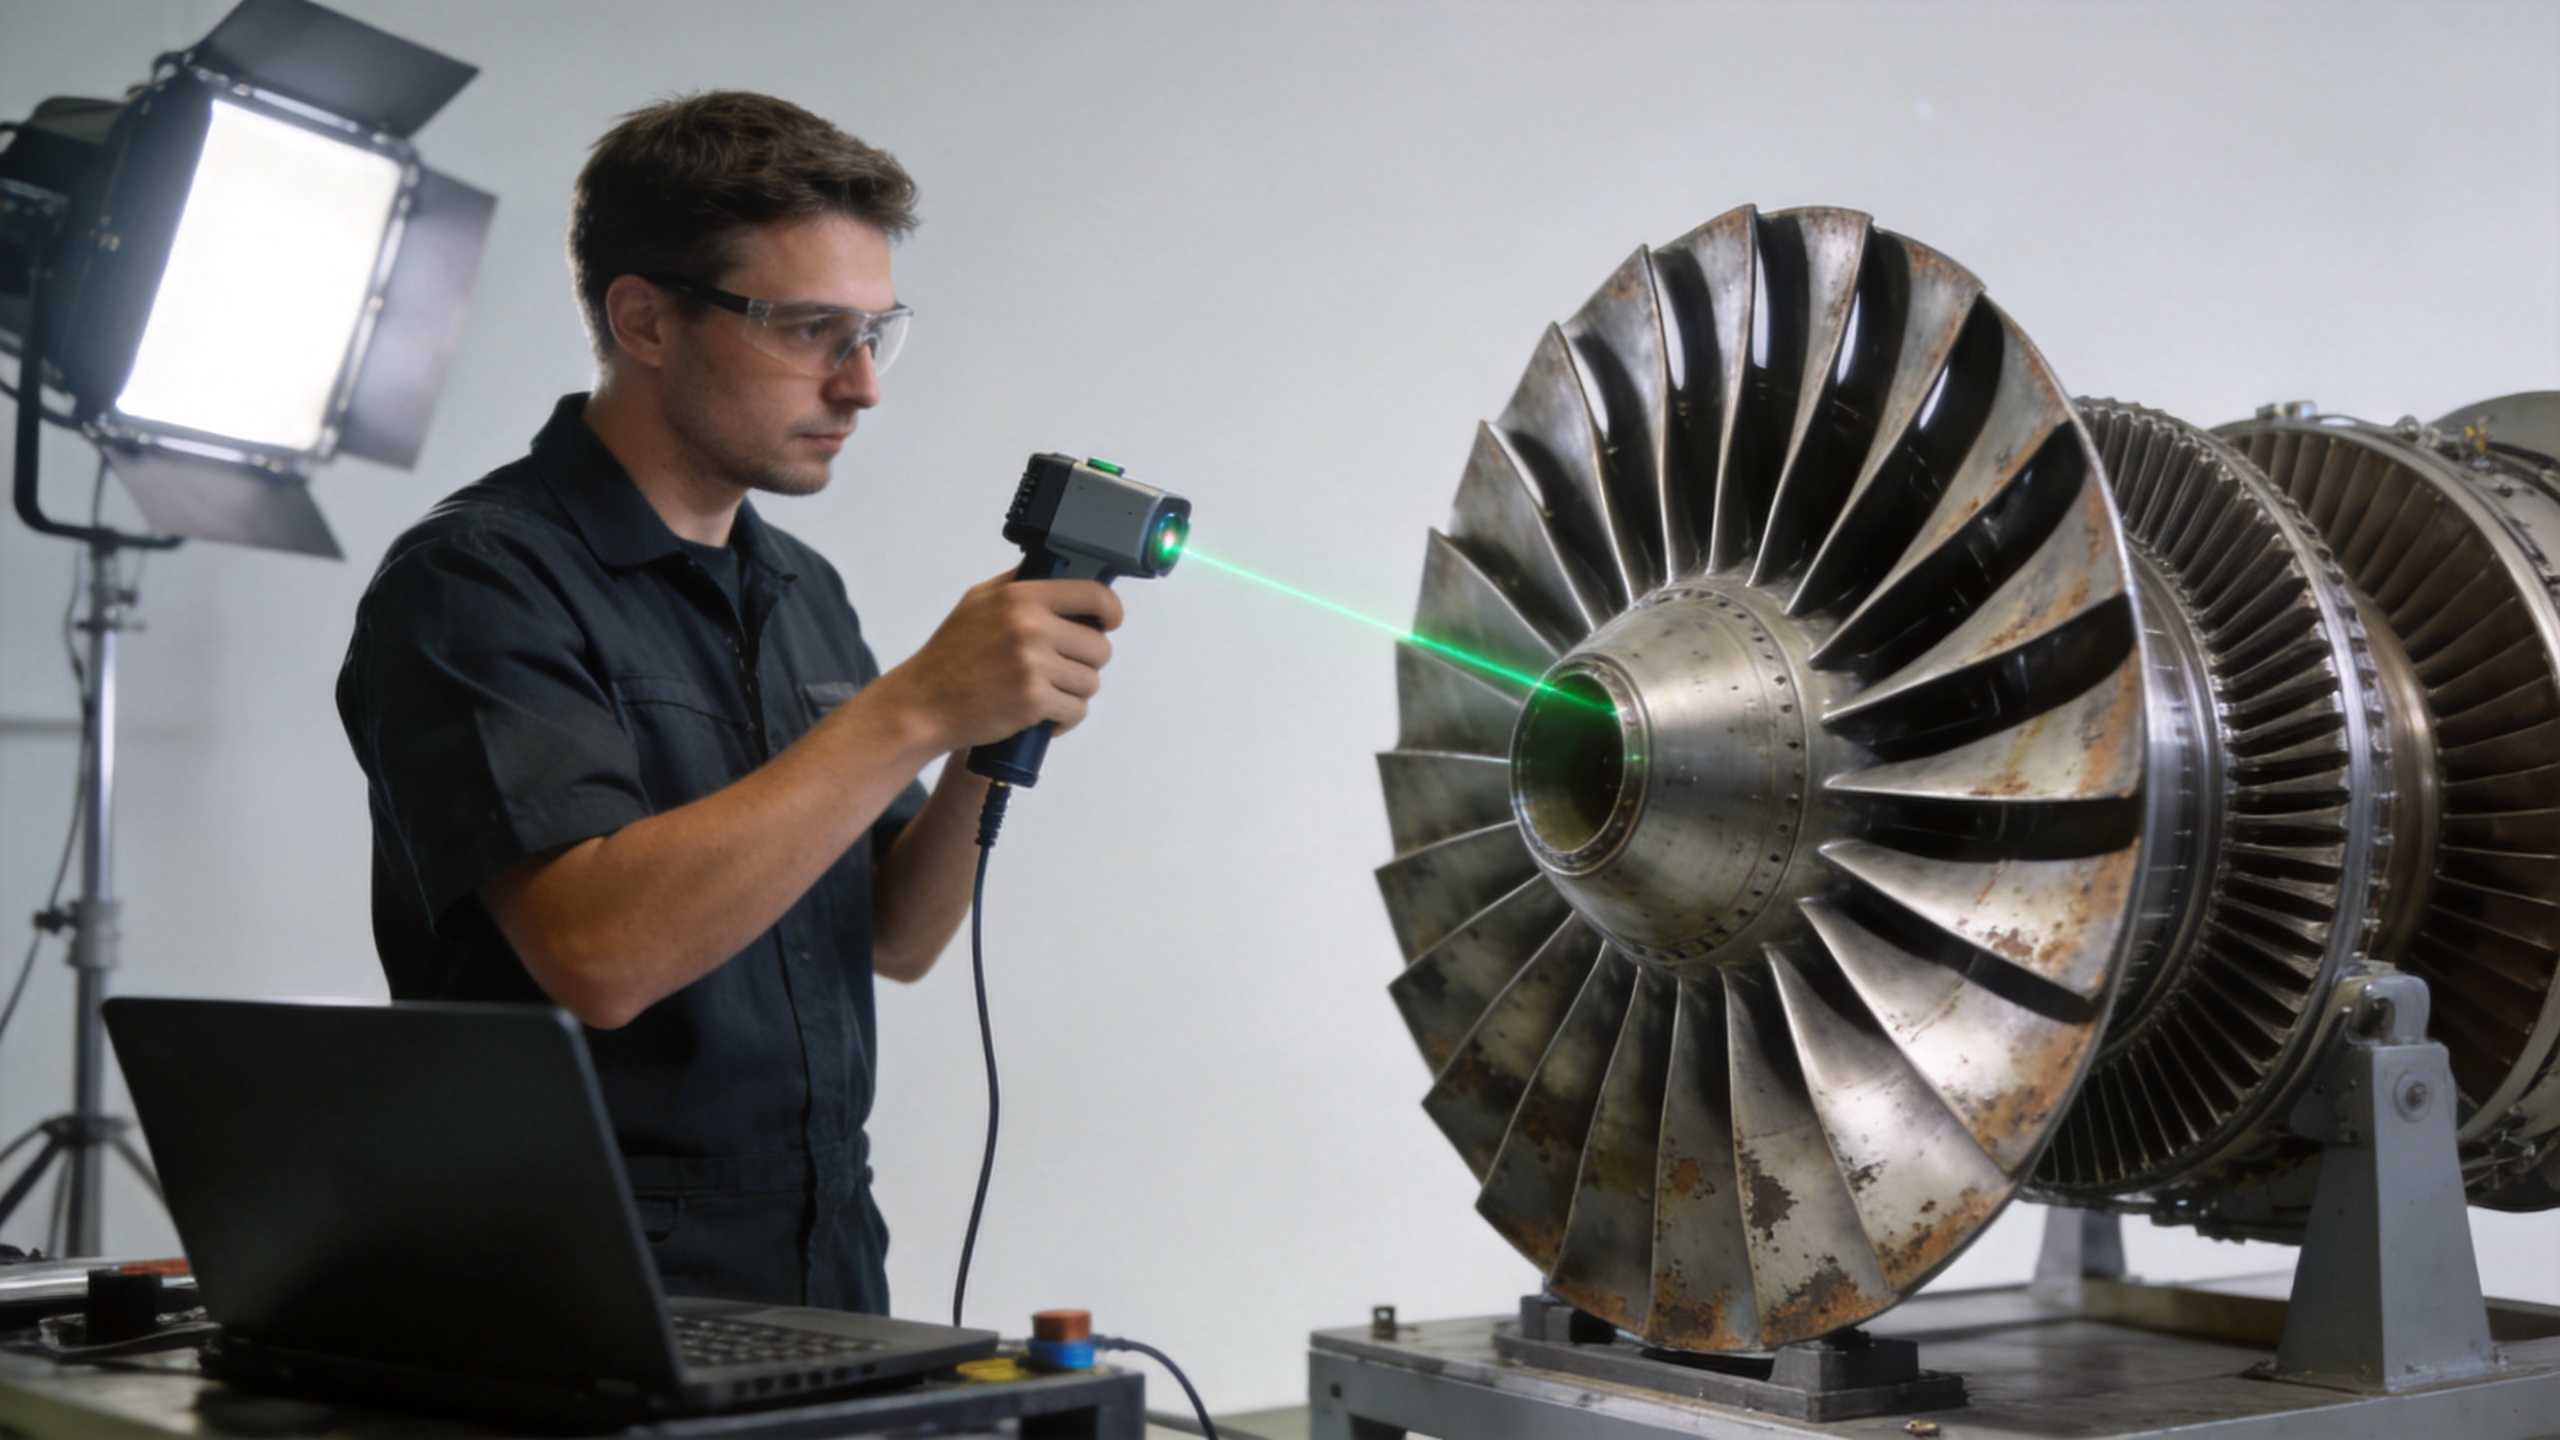
Komponenten for omvendt teknisk analyse dekker strengt tatt trinn én til tre. Om bladet er «fullstendig gjenopprettet» avhenger nesten utelukkende av hva som skjer i trinn fire — og det er der begrensningene blir betydelige.
Kan omvendt teknisk analyse gjenopprette bladgeometrien fullstendig?
Et mer nøyaktig svar her er: Ja, geometrien kan ofte gjenopprettes innenfor spesifikasjonen – men det er ikke det samme som fullstendig gjenoppretting. Forskjellen har praktisk betydning.
Geometrisk gjenoppretting betyr at profilens tverrsnitt, radius ved forkanten, tykkelsen ved bakparten og kordeavmålingene gjenopprettes innenfor designets toleranseområde. Dette er mulig i mange tilfeller når grunnmaterialets tilstand er god, slitasjemønsteret er overfladisk og den brukte reparasjonsmetoden er kompatibel med grunnmaterialet.
Det som omvendt teknisk analyse ikke kan gjøre, er å gjenopprette metallurgisk historie til bladet. Et blad som har samlet opp termiske utmattelsessykluser, kornbegrensingsoksidasjon eller restspenninger fra bruk under belastning, vil beholde disse forholdene gjennom hele gjenopprettingsprosessen – uavhengig av hvor nøyaktig dens ytre geometri gjenopprettes. I noen driftsforhold kan et riktig revidert blad prestere like bra som en ny del. I andre – spesielt de som involverer høy-syklus utmattelse eller termiske gradienter i varme soner – blir den indre materialtilstanden den avgjørende begrensningen, ikke geometrien.
I praksis kan omvendt teknisk analyse og gjenbruk av slitt blad levere en del med korrekt geometri. Om denne delen er egnet for sin tenkte bruksrolle, avhenger av en egnethetsvurdering som går lenger enn bare dimensjonell verifikasjon.
Hvilke begrensninger hindrer full gjenoppretting gjennom omvendt teknisk analyse?
Flere praktiske begrensninger gjelder, og de bør gjennomgås før noen beslutning om gjenoppretting tas:
- Begrensninger knyttet til materialekompatibilitet. Reparasjonsmaterialer må være metallurgisk kompatible med grunnlegeringen. Noen høytytende bladlegeringer – spesielt retningssolidifiserte eller enkrystall-variantene – er vanskelige å reparere uten å introdusere uønskede mikrostrukturelle diskontinuiteter ved reparasjonsgrensen.
- Gjenoppretting av belegg og overflatebehandlinger. Varmebeskyttelsesbelegg, aluminid-diffusjonsbelegg og andre beskyttende overflatebehandlinger som ble påført under den opprinnelige produksjonen, kan ikke alltid fullstendig gjenopprettes gjennom standard MRO-reparasjonsprosedyrer. Overflatefinish-toleranser som ble underspesifisert i reparasjonsfasen kan føre til uventede ytelsesbegrensninger i drift – en erfaring mange MRO-team har gjort én gang.
- Tilgang til inspeksjon. Undersjøiske feil — utmattelsesrevner, porøsitet nær roten, intern kanalintegritet — registreres ikke av overflatescanning. Fluorescerende penetrantinspeksjon, røntgen eller CT-scanning kan være nødvendig som forutsetning, og hvis disse avdekker uakseptable forhold, vil ikke investeringen i omvendt teknisk gjengivelse (dimensionell kartlegging) bli tilbakebetalt.
- Krav til dokumentasjonskontrollbarhet. Mange operatører krever materielsertifikater, legeringsanalyser og dimensjonsinspeksjonsrapporter som kan spores til den konkrete produksjons- eller reparasjons hendelsen. Gjenopprettingsprogrammer som ikke kan gi full sporbarehet på parti-nivå fra reparasjonsprosessen kan møte akseptproblemer uansett om dimensjonene er i samsvar med kravene.
Når bør du velge nye nøyaktighetsmeislet blader fremfor gjenoppretting?
Valget mellom internt repareringsarbeid og utskifting avhenger av flere faktorer som, etter min erfaring, ofte vurderes intuitivt i stedet for systematisk. Her er en rammeverk som vanligvis gjelder for de fleste kompressorblad-applikasjoner:
Velg gjenoppretting når: bladet har lokal overflate-slitasje, grunnmaterialet ikke har overskridit livssyklusgrensene, den opprinnelige legeringen er kompatibel med reparasjon, og gjenopprettingsprosessen kan oppfylle alle nødvendige inspeksjons- og sporbarehetskrav til en kostnad som gir økonomisk mening i forhold til prisen på nye deler.
Velg nye presisjons-smidd blad når: slitasjen er omfattende, materialets tilstand er usikker, gjenoppretting ikke kan verifiseres fullstendig ved hjelp av tilgjengelige inspeksjonsmetoder, ledetiden for gjenoppretting er sammenlignbar med leveringstiden for nye deler, eller risikoprofilen for applikasjonen ikke tillater noen usikkerhet angående bladets materialehistorie.
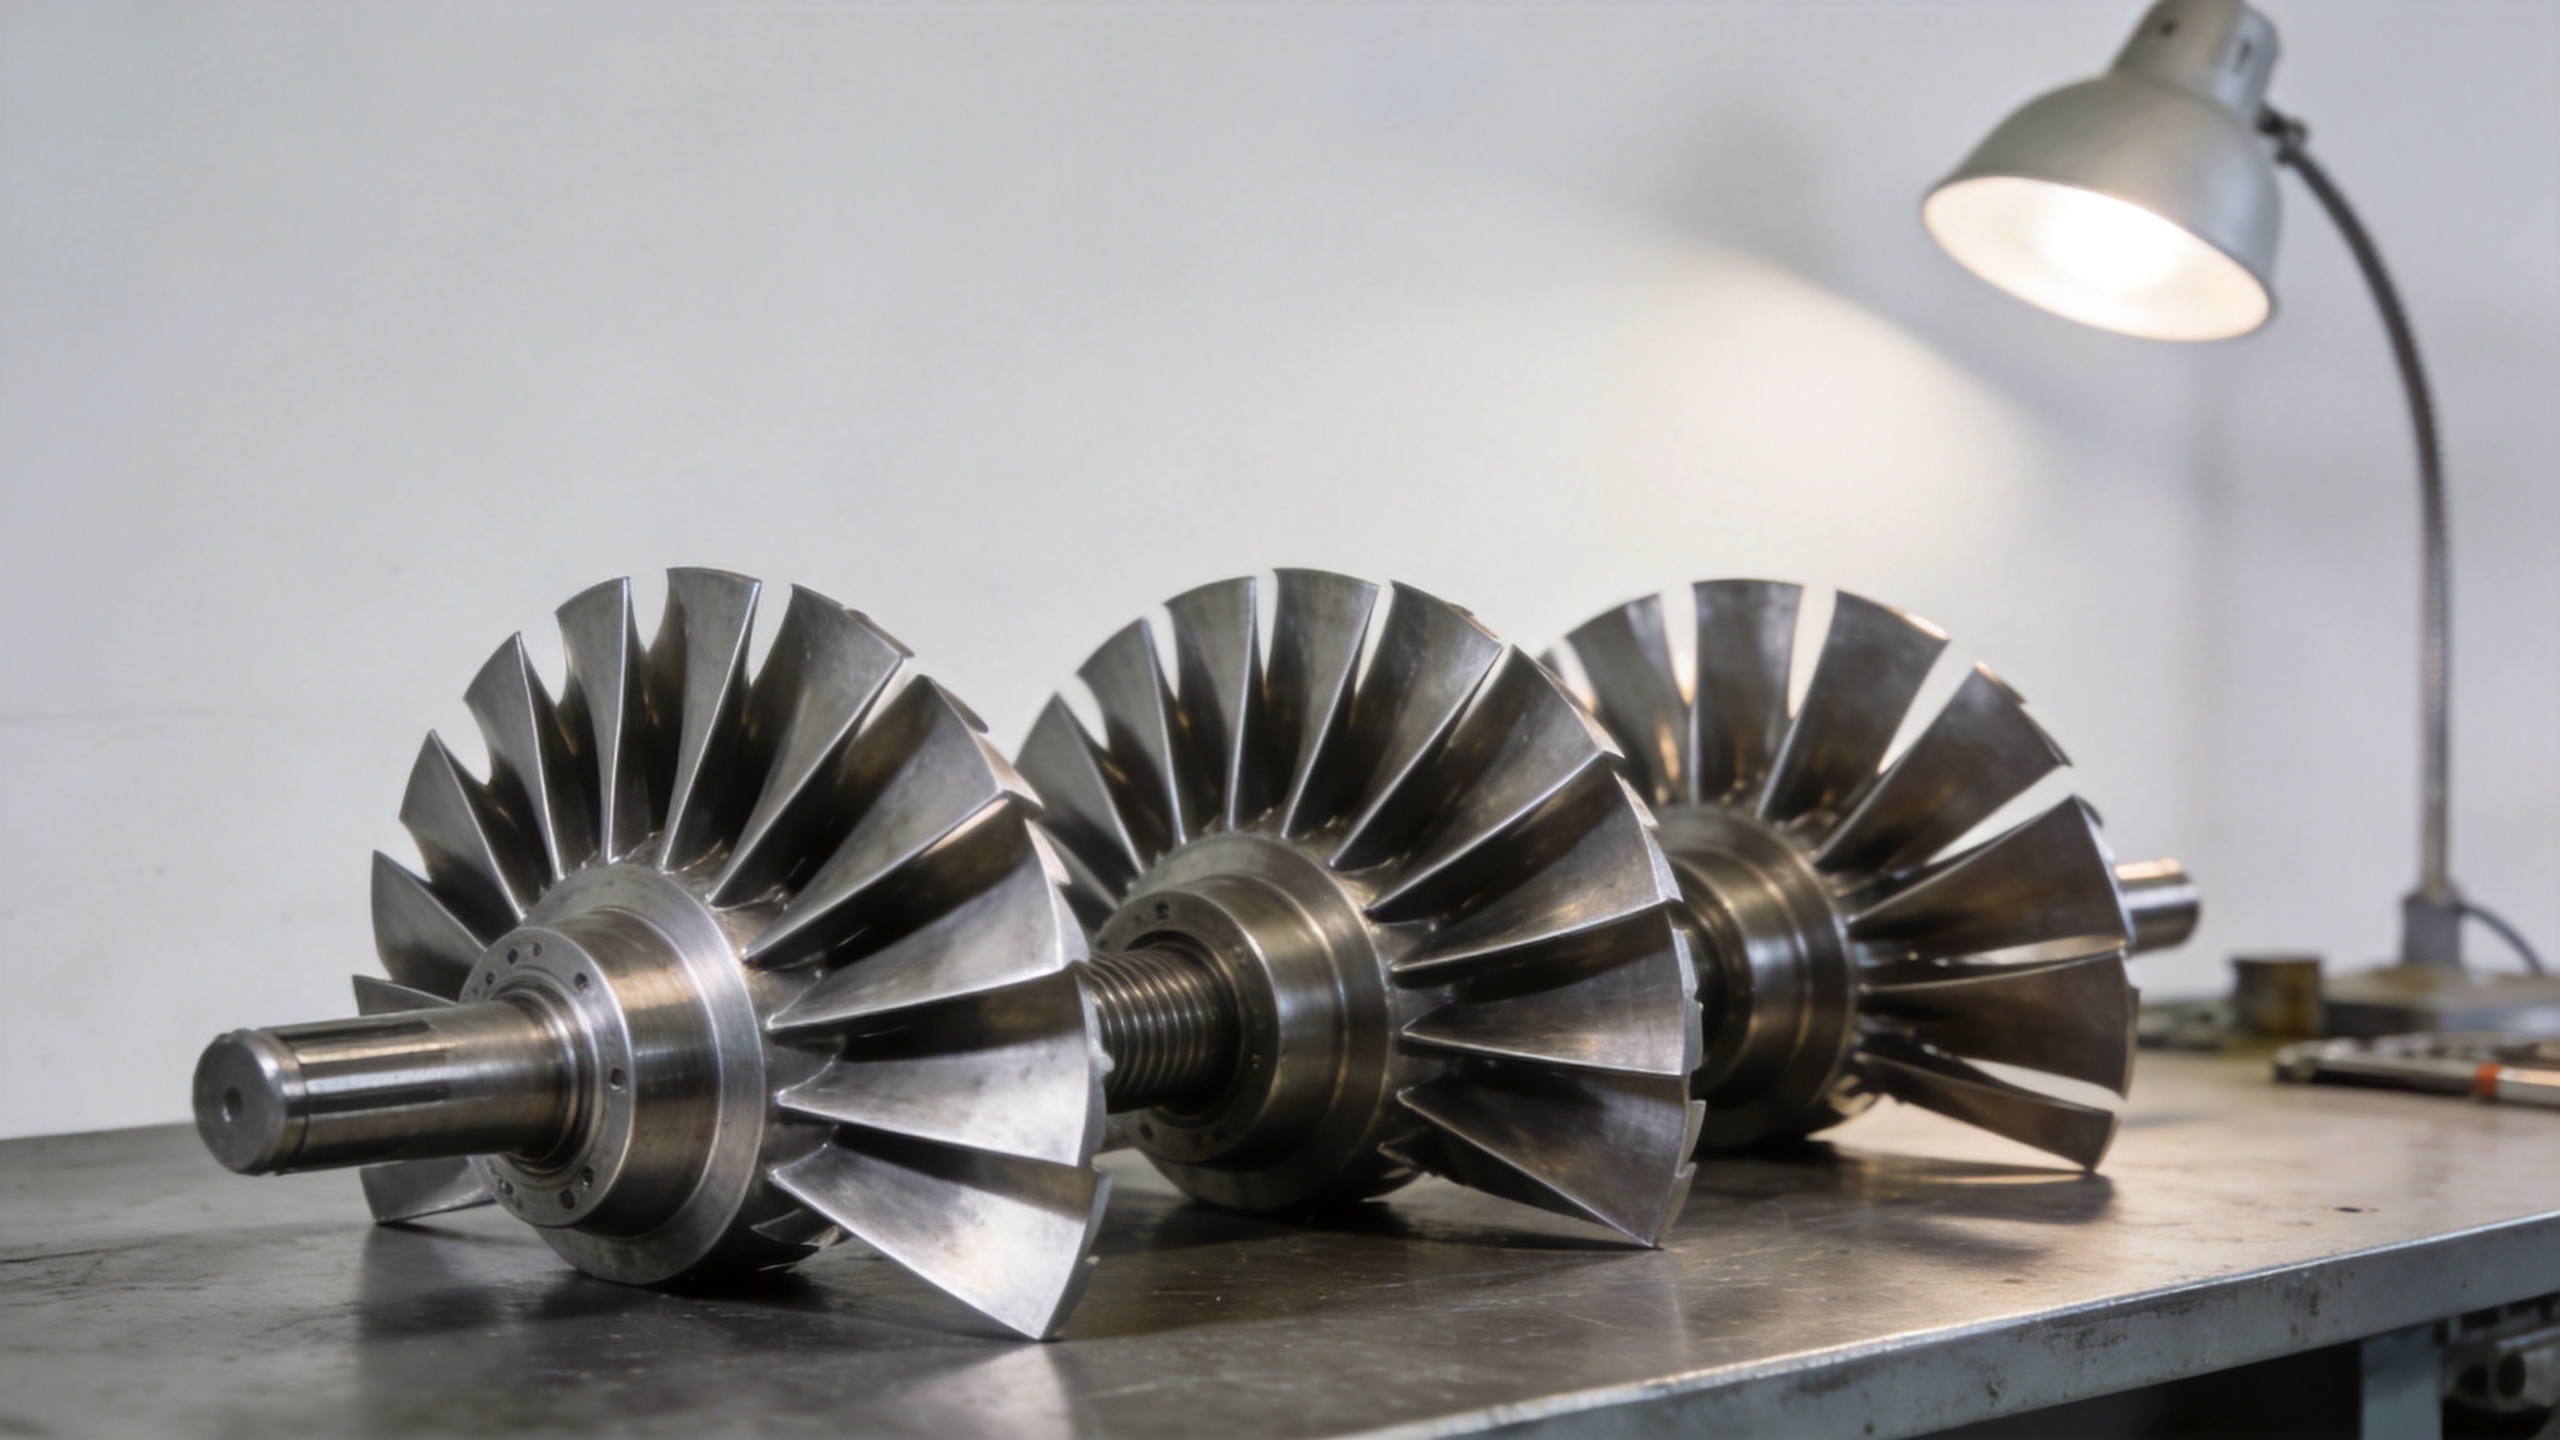
Nøyaktig smi-ferdighet for kompressorblader til gass-turbiner – som dekker luftprofil, rotgeometri og plattformegenskaper – gir et kjent utgangspunkt som gjenoppretting ikke kan etterligne. For applikasjoner der en ny blad er den riktige løsningen, tilbyr leverandører med etablert nøyaktig smi-ferdighet og standarder for dimensjonell dokumentasjon en alternativ leveransevei som fjerner den gjenværende usikkerheten som er innebygd i enhver reparasjonsbasert tilnærming.
For applikasjoner der originale tegninger ikke er tilgjengelige og OEM ikke lenger er en praktisk kilde, representerer kundespesifikk luftprofilproduksjon basert på kundens tekniske tegninger eller skannede referansegeometrier en komplementær bruk av samme omvendt ingenørarbeids-arbeidsflyt – ikke for å gjenopprette en slitt del, men for å produsere en erstatning fra en nyutviklet designhensikt.
Viktige spørsmål å stille før man forplikter seg til et program for omvendt ingenørarbeid og gjenoppretting
Hvis du vurderer om reversering av teknisk utvikling kan løse problemet med slitt turbojetmotorblad, avdekker disse spørsmålene vanligvis hvor avgrensningen for beslutningstaking ligger:
- Er bladet blitt undersøkt for underflatefeil ved hjelp av ikke-destruktive testmetoder som er egnet for legeringen og historikken til bladet? Dimensjonalskanning erstatter ikke denne undersøkelsen.
- Er grunnmaterialet egnet for reparasjon, og er reparasjonsprosessen validert på samme eller tilsvarende legeringsgrad?
- Kan gjenopprettingsprosessen oppfylle dimensjonstoleransespisifikasjonen – vanligvis ±0,05–0,10 mm for luftprofilene – og gi målebevis som støtter denne påstanden?
- Hvilke sporbarhetsdokumenter vil følge det gjenopprettede delen, og oppfyller de operatørens eller myndighetenes krav?
- Har du sammenlignet den totale kostnaden og tidsplanen for gjenoppretting mot levering av nye nøyaktig smidd blad, inkludert kostnaden for nødvendig inspeksjon før gjenoppretting?
Omvendt teknisk analyse er et kraftig verktøy for diagnostikk og produksjon. I tilfeller med slitt jetmotorskive kan det støtte beslutninger om gjenoppretting, muliggjøre produksjon av reservedeler der originale deler ikke er tilgjengelige og gi måledata som bekrefter at delen oppfyller kravene til kvalitetssikring. Om det kan «fullstendig» gjenopprette en slitt skive, avhenger av hva skiven har vært utsatt for – og hvilke standarder den gjenopprettede delen må oppfylle for å kunne tas i bruk igjen.