 EN

Кері инженерия әлсірген реактивті қозғалтқыш пышағын толықтай қалпына келтіре ала ма?
Тозған қанатшаларды қалпына келтіру үшін кері инженерия бағдарламасын іске қосудан бұрын, тереңірек сұрақ қоюға құқығыңыз бар: «толықтай қалпына келтірілген» деген не — реактивтық қозғалтқыштың қанатшасы үшін? Бұл сұраққа берілетін жауап барлығын анықтайды — сканерлеу әдісінен бастап, соңғы сапа қабылдау критерийлеріне дейін. Мен қанатшаларды жөндеу мен алмастыру шешімдерін бағалаған кезде MRO топтарымен бірге жұмыс істедім, осы сұрақты дұрыс және дұрыс емес қоюды көрдім. Айырмашылық әдетте команда кері инженерияның не істей алатынын және не істей алмайтынын қаншалықты анық түсінгеніне байланысты.
«Тозған» деген реактивтық қозғалтқыштың қанатшасы үшін нақты не мағынаға ие?
Jet dvigateli pıshakтарындағы sırtтың тозуы әдетте біркелкі беттің біртұтас нашарлауы емес. Ең көп тараған тозу түрлеріне: бөлшектердің соққысынан алдыңғы шеттің әжептәуір нашарлауы, үйкелуден ұштың саңылауының азаюы, артқы шеттің жұқаруы, сондай-ақ жылу циклынан пайда болатын жергілікті шұңқырлану немесе беттің тотығуы жатады. Ауыр жағдайларда беттің сыртында қабылданылатын шектерде болса да, оның астында ішкі қабаттағы усталық трещиналар пайда болуы мүмкін — бұл жағдай көрініс бойынша немесе тіпті өлшемді тексеру кезінде толығымен қалдырылуы мүмкін.
Тозу механизмін түсіну маңызды, себебі ол тозған jet dvigateli pıshagын кері инженерлік негізінде қалпына келтіруге болатынын немесе болмайтынын анықтайды. Алдыңғы шет профилінде тозу шектеулі болса, онда ол қалпына келтіруге жарамды болуы мүмкін. Ал ішкі қабаттағы трещиналар немесе қалпына келтіруге келмейтін шектен асқан материал жоғалтуы бар pıshak әдетте жарамсыз — кері инженерлік процесінің қандай болса да нұсқасы осы бағалауды өзгертпейді.
Тозған jet dvigateli pıshagында кері инженерлік қалай жұмыс істейді?
Пышақтарды қалпына келтіру үшін кері инженерлік әдіс MRO қолданбаларында бірқалыпты жұмыс істеу тәртібін қолданады. Бұл процеске әдетте келесілер кіреді:
- созылған пышақтың 3D сканерленуі — Құрылымдық жарық немесе лазерлік сканерлеу пышақтың қазіргі геометриясын нүктелік бұлт дәлдігімен тіркейді. Қазіргі жүйелер пышақтардың профилінің ауытқуын миллиметрден төмен деңгейде анықтауға жеткілікті сканерлеу дәлдігін қамтамасыз етеді, себебі турбина пышақтарының ауырлық қимасы үшін допустимді ауытқулар әдетте ±0,05–0,10 мм аралығында болады.
- Номиналдық модельге туралау — Сканерленген деректер шығу тегіндегі дизайн мақсатының моделіне тураланады. Бұл кезеңде қай аймақтар допустимді ауытқудан шығып кеткені және олар қаншаға шығып кеткені анықталады. Егер шығу тегіндегі дизайн сызбалары қолжетімді болмаса, қызмет көрсетуге жарамды күйде болатын салыстырмалы пышақ номиналдық эталон ретінде қолданылуы мүмкін.
- Созылған аймақтың сипаттамасы — Шығу карталары материалдың жоғалуын, профильдің ауытқуын және шеттердің геометриялық өзгерістерін көрсетеді. Бұл деректер қайта қалпына келтіру процесіне — ол дәл қайта дәнекерлеу, лазерлік қаптау, бағытталған энергиялық шөгу немесе қалыпты токарьлау арқылы дизайн профилін қайта орнатуға — кіріс ретінде қолданылады.
- Қайта қалпына келтіру және қайтадан тексеру — Нақты материалдың шөгуі мен токарьлау сатысы пышақты бастапқы өлшемдік сипаттамаларға дейін қайтаруы керек. Қайта қалпына келтіруден кейінгі тексеру — идеалды жағдайда сол сканерлеу әдісін қолдану арқылы — пышақты қызметке қайтармас бұрын сәйкестікті растайды.
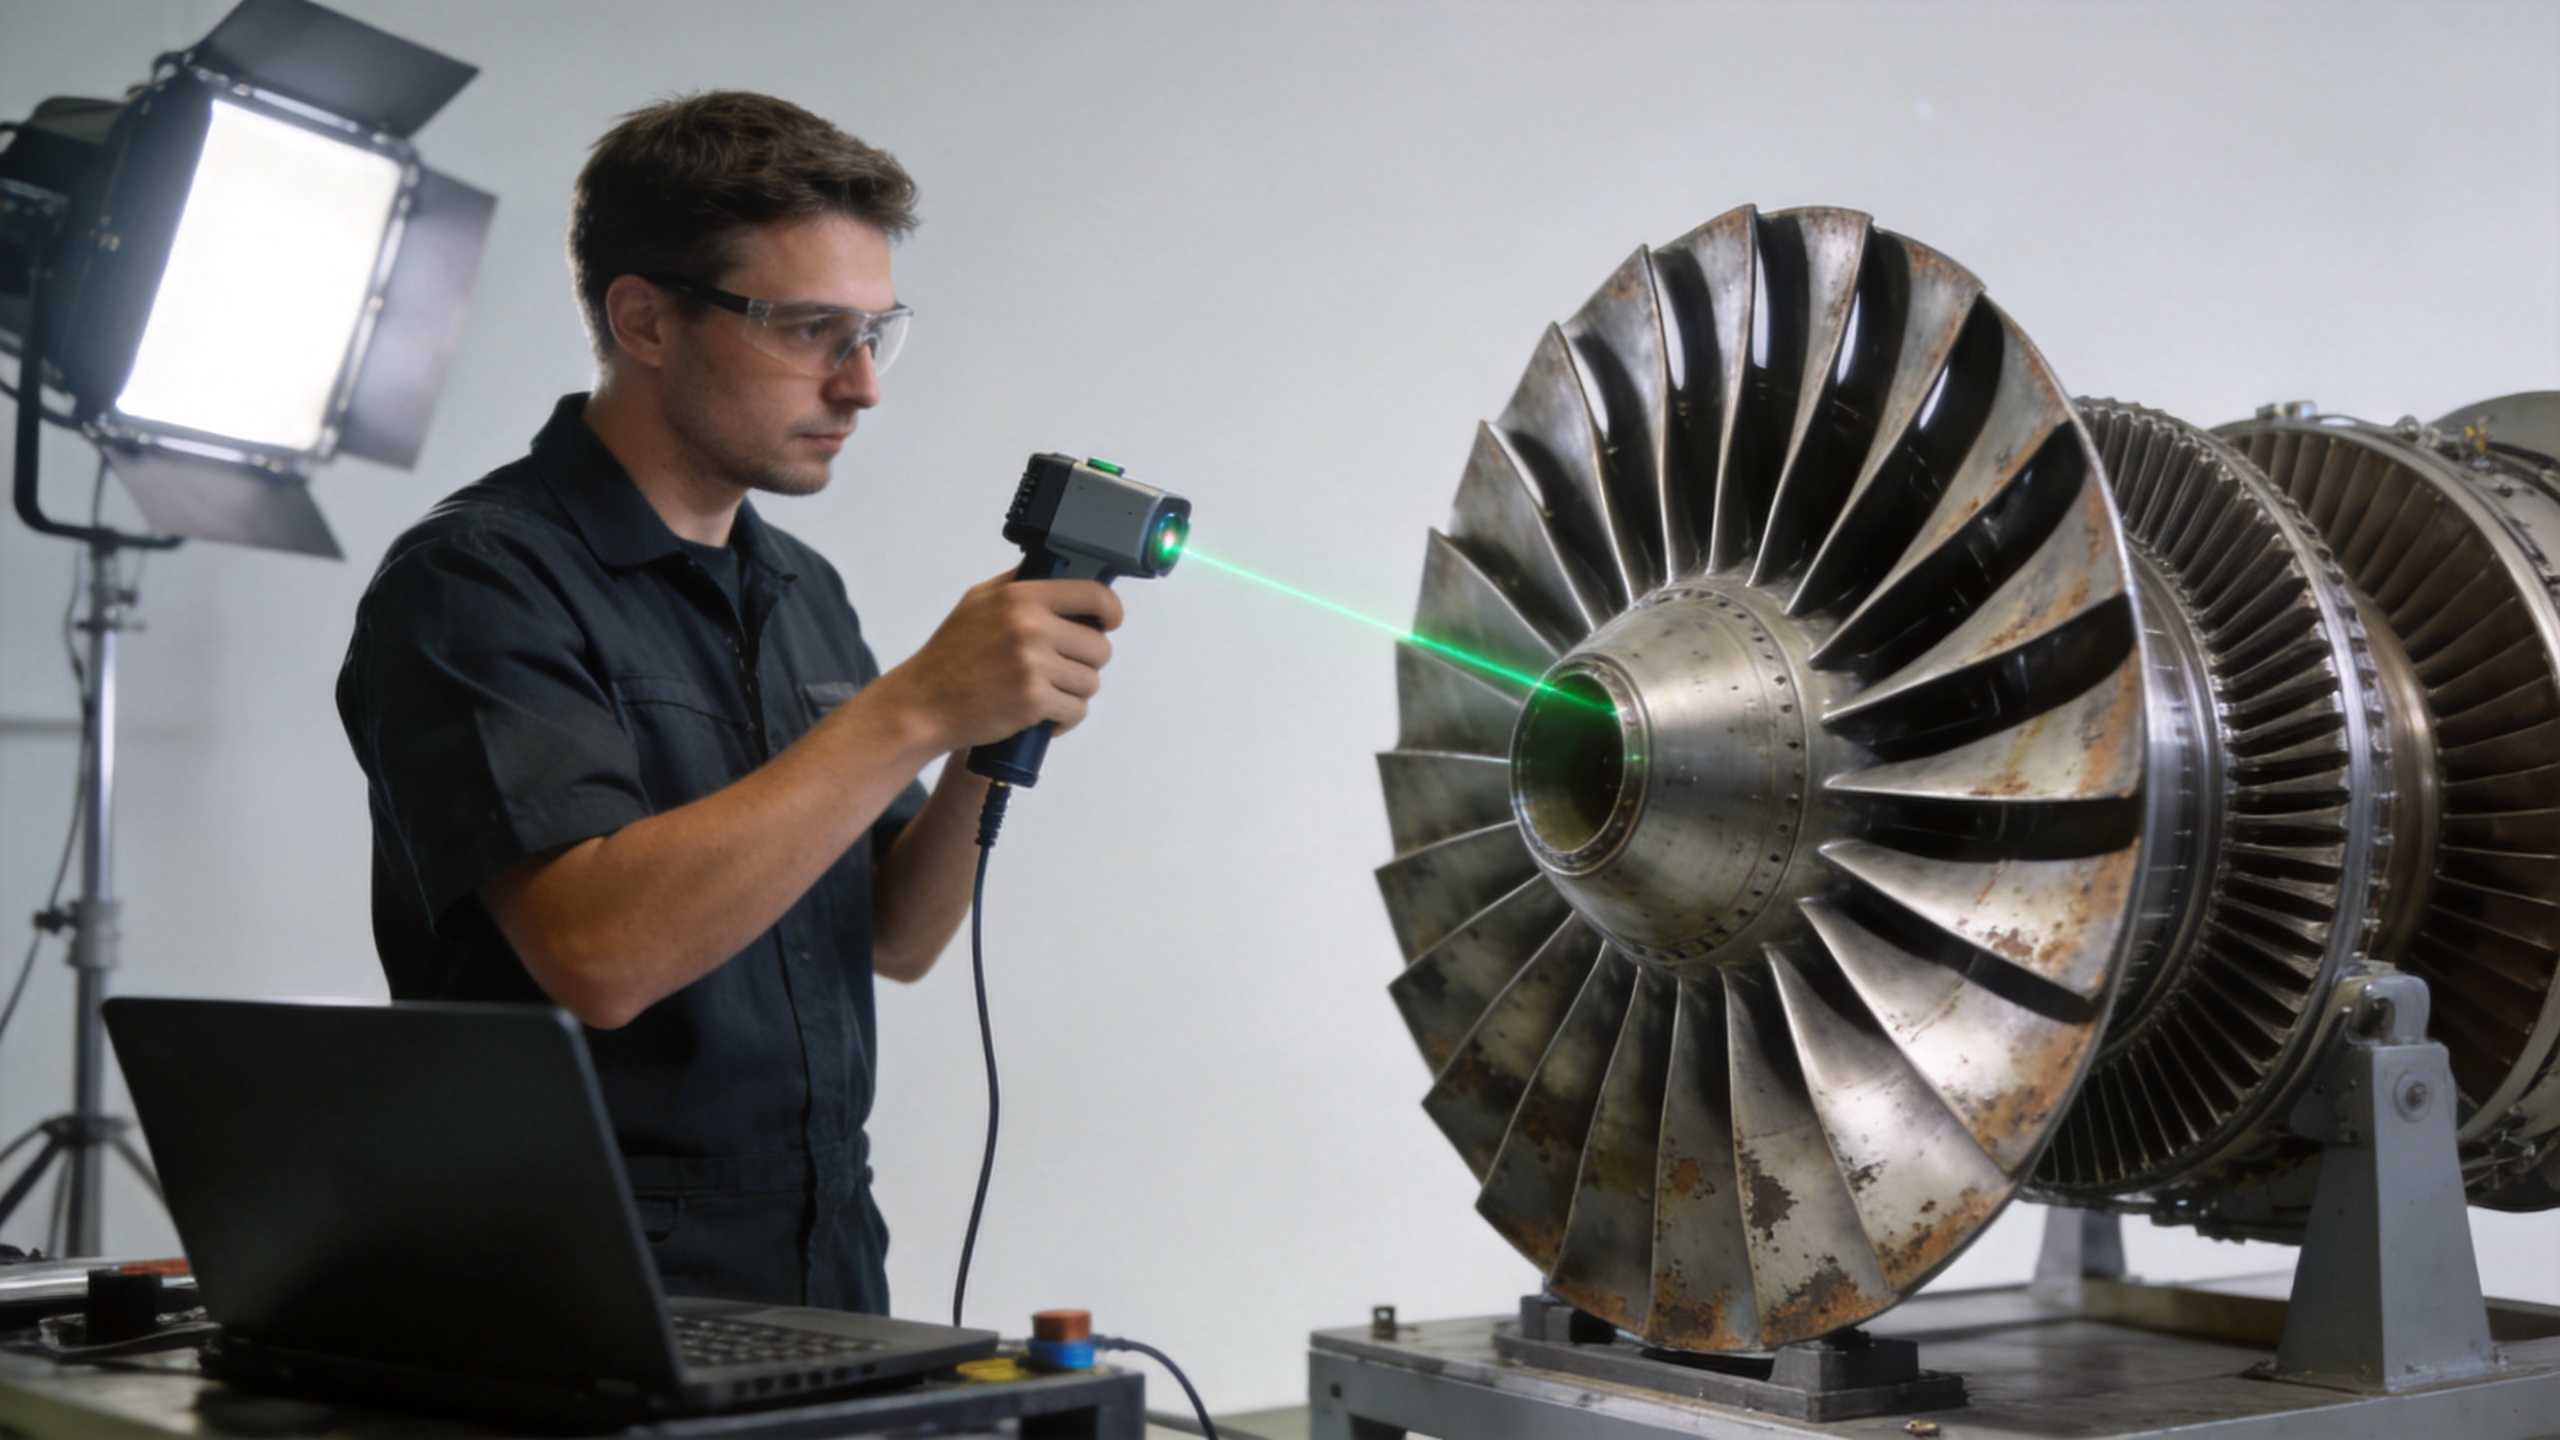
Кері инженерия компоненті, нақты айтқанда, біріншіден үшіншіге дейінгі қадамдарды қамтиды. Пышақ «толықтай қайта қалпына келтірілген» болатыны негізінен төртінші қадамда не болатынына тәуелді — және осы жерде шектеулер маңызды болып табылады.
Кері инженерия пышақтың геометриясын толықтай қайта қалпына келтіре ала ма?
Мұндағы нақты жауап: иә, геометрияны жиі өлшемдер шегінде қалпына келтіруге болады — бірақ бұл толық қалпына келтіру емес. Бұл айырмашылық практикада маңызды.
Геометриялық қалпына келтіру — бұл ауа ағысының қимасы, алдыңғы шеттің радиусы, артқы шеттің қалыңдығы және хорданың өлшемдерінің дизайнға белгіленген дәлдік шегінде болуын білдіреді. Бұл көптеген жағдайларда іске асады, егер негізгі материалдың күйі қанағаттанарлық деңгейде болса, тозу үрдісі беттік болса және қолданылатын жөндеу әдісі негізгі материалмен сүйлесімді болса.
Кері инженерия нождың металлургиялық тарихын қалпына келтіре алмайды. Жылулық циклдарын жинаған, дән шекарасының тотығуын немесе пайдалану кезіндегі жүктемеден қалған ішкі керілулердің әсерінен зарядталған нож өзінің сыртқы геометриясы қаншалықты дәл қалпына келтірілсе де, осы жағдайларды қалпына келтіру процесі бойынша сақтайды. Кейбір жұмыс жағдайларында дұрыс жаңартылған нож жаңа бөлшекпен теңдеуілік қызмет атқара алады. Басқаларында — әсіресе жоғары циклдық иілу немесе ыстық бөлімдегі жылулық градиенттері бар жағдайларда — ішкі материал күйі геометрия емес, шектеуші фактор болып табылады.
Тәжірибеде кері инженерия мен изношен нождың қайта жасалуы геометриялық тұрғыдан сәйкес бөлшек береді. Осы бөлшектің қолданылу мақсатына сай болуы өлшемдік тексеруден тыс қолданысқа жарамдылығын бағалауға байланысты.
Кері инженерия арқылы толық қалпына келтіруді қандай шектеулер болдырмайды?
Бірнеше практикалық шектеулер қолданылады, оларды кез келген қалпына келтіру шешімін қабылдағаннан бұрын қарау керек:
- Материалдардың үйлесімділігіне қойылатын талаптар. Жөндеу материалдары негізгі қорытпаның металлургиялық қасиеттерімен үйлесімді болуы керек. Кейбір жоғары өнімділікті пышақ қорытпалары — әсіресе бағытталған қатаяту немесе жалғыз кристалл нұсқалары — жөндеу шекарасында қажетсіз микрқұрылымдық үзілістерді енгізбай-ақ жөндеу қиын.
- Қаптау және беттік өңдеуді қалпына келтіру. Тұрғызудың алғашқы кезеңінде қолданылған жылулық бұғатты қаптаулар, алюминидті диффузиялық қаптаулар және басқа қорғаныштық беттік өңдеулер стандартты MRO жөндеу жұмыстары арқылы толық қалпына келтірілмей қалуы мүмкін. Жөндеу кезеңінде беттің жылтырлығының дәл сипаттамасы аз болса, қызмет көрсету кезінде күтпеген өнімділік төмендеуіне әкелуі мүмкін — бұл сабақты көптеген MRO топтары бір рет ғана үйренеді.
- Тексеруге қол жетімділік. Жер астындағы ақаулықтар — циклдық шаршағандағы трещиналар, түбіндегі көпіршіктер, ішкі каналдың бүтіндігі — беттік сканирлеу арқылы анықталмайды. Флуоресценттік бояғышты тексеру, рентген немесе КТ сканирлеу алдын-ала қажет болуы мүмкін; егер олар жарамсыз деп танылатын жағдайларды анықтаса, өлшемдік карта құруға кеткен кері инженериялық инвестиция қайтарылмайды.
- Құжаттаманың ізділігі талаптары. Көптеген операторлар материалдың сертификаттарын, қорытпаның құрамы туралы жазбаларды және нақты өндіріс немесе жөндеу оқиғасына ізділігі бар өлшемдік тексеру есептерін талап етеді. Жөндеу процесінен толық партия деңгейіндегі ізділікті қамтамасыз ете алмайтын қалпына келтіру бағдарламалары өлшемдік сәйкестікке қарамастан қабылданбау қаупіне ұшырайды.
Сіз қашан жаңа дәлдікпен соғылған пышақтарды қалпына келтіруге қарағанда таңдауыңыз керек?
Ішкі жөндеу мен ауыстыру арасындағы таңдау бірнеше факторға байланысты, олардың көпшілігін командалар, өз тәжірибем бойынша, жүйелі түрде емес, интуитивті түрде бағалайды. Төменде компрессорлық қанаттардың көптеген қолданыстарында әдетте қолданылатын тәсіл берілген:
Қалпына келтіруді таңдаңыз, егер: қанатта жергілікті беттік тозу болса, негізгі материалдың өмірлік цикл шектері асырылмаған болса, бастапқы қорытпа қалпына келтіруге сәйкес келсе және қалпына келтіру процесі барлық қажетті тексеру мен ізділік стандарттарын жаңа бөлшек бағасына қатысты экономикалық тиімділікпен қанағаттандыра алатын болса.
Жаңа дәлдікпен соғылған қанаттарды таңдаңыз, егер: тозу кеңістігі үлкен болса, материалдың күйі белгісіз болса, қалпына келтіруді қолжетімді тексеру әдістері арқылы толық растау мүмкін болмаса, қалпына келтіру уақыты жаңа бөлшек қолжетімділігімен салыстырғанда ұқсас болса немесе қолданысқа қатысты тәуекел деңгейі қанаттың материалдық тарихы туралы кез келген белгісіздікті төзбейтін болса.
Газ турбинасы компрессорлы кеспелерінің дәлдікпен жасақталу қабілеті аэродром профильдерін, тамыр геометриясын және платформаның ерекшеліктерін қамтиды қалпына келтірумен қайталана алмайтын белгілі жағдайдың бастапқы нүктесін қамтамасыз етеді. Жаңа семсер дұрыс шешім болып табылатын қолданбалар үшін, нақты жасақтау қабілеті мен өлшемдік құжаттама стандарттары қалыптасқан жеткізушілер жөндеуге негізделген кез келген тәсілге тән қалдық белгісіздікті жоятын баламалы жеткізу жолын ұсынады.
Бастапқы сызбалар қол жетімді болмаған және OEM-нің өмір сүру мүмкіндігі болмаған қолданбалар үшін клиенттердің инженерлік сызбаларына немесе сканерленген эталондық геометрияға негізделген арнайы аэрофолька өндірісі сол кері инженерлік жұмыс ағынының қосымша қолданылуын білдіреді тозған бөлшекті қалпына келтіру үшін емес, қайта әзірленген жоба
Қайтадан жасау бағдарламасына кірісу алдында сұрауға болатын негізгі сұрақтар
Егер сіз ұшқыштың тозған реактивті қозғалтқышының пышағын қалпына келтіру үшін кері инженерияны қолдану мүмкіндігін бағалап отырсаңыз, осы сұрақтар әдетте шешім қабылдау шекарасын анықтайды:
- Пышақтың ішкі қателерін анықтау үшін оның құрамы мен тарихына сай НДТ әдістерімен тексерілді ме? Өлшемдік сканирлеу осының орнына келмейді.
- Негізгі материал жөндеуге жарамды ма, және жөндеу процесі осы немесе теңдеуленген құрылымдық класқа қатысты расталды ма?
- Қалпына келтіру процесі ауа ағысы профилі үшін әдетте ±0,05–0,10 мм болатын өлшемдік дәлдік талаптарын қанағаттандыра ала ма және осы тұжырымды растайтын өлшеу деректерін ұсына ала ма?
- Қалпына келтірілген бөлшекке қандай ізденіс құжаттамасы қосылады және ол сіздің операторлық немесе реттеуші талаптарыңызға сай келе ме?
- Сіз жөндеуге дейінгі қажетті тексерудің құнын қоса есептегенде, жаңа дәлдікпен соғылған пышақтардың жеткізілуіне қарағанда жөндеудің жалпы құны мен мерзімін салыстырдыңыз ба?
Кері инженерия — бұл қуатты диагностикалық және өндірістік кіріс құралы. Солтүстік ағыс двигателінің пышақтарының тозуына байланысты жағдайларда ол қалпына келтіру шешімдерін қолдай алады, оригинал бөлшектер жоқ болған жағдайда алмастыру бөлшектерін өндіруге мүмкіндік береді және сапа бағалауын негіздейтін өлшемдік сәйкестікті растайтын дәлелдерді ұсынады. Тозған пышақты «толығымен» қалпына келтіруге болатыны пышақ қандай жағдайлардан өткеніне — және қалпына келтірілген бөлшек қызметке қайта оралу үшін қандай стандарттарға сай болуы керек екеніне байланысты.