 EN

Kan omvänd teknik återställa ett slitet jetmotorsblad fullständigt?
Innan man påbörjar ett program för omvänd teknisk analys för återställning av slitna blad är det värt att ställa en mer grundläggande fråga: Vad betyder egentligen "fullständigt återställt" i sammanhanget av ett turbinblad? Svaret formar allt – från inskanningsmetoden till de slutliga kvalitetsgodkännandekriterierna. Som någon som har arbetat tillsammans med MRO-team som utvärderar beslut om reparation eller utbyte av blad har jag sett att denna fråga hanterats både bra och dåligt. Skillnaden beror vanligtvis på hur tydligt teamet förstått vad omvänd teknisk analys kan och inte kan göra.
Vad betyder egentligen "slitet" för ett turbinblad?
Slitage på en jetmotorsblad är sällan en enda enhetlig ytskada. De vanligaste mönstren inkluderar erosion vid framkanten orsakad av partikelslag, förlust av spetsavstånd på grund av gnidning, tunnare bakre kant och lokal fläckbildning eller ytoxidation från termisk cykling. I allvarligare fall kan det finnas underytansutmattningssprickor under en annars acceptabel yta – ett tillfälle som kan undgå både visuell och till och med dimensionsmässig inspektion helt och hållet.
Att förstå slitemekanismen är avgörande, eftersom det avgör om det slitna jetmotorsbladet överhuvudtaget är ett lämpligt objekt för återställning baserad på reverse engineering. Ett blad med erosion begränsad till profilen vid framkanten kan vara en rimlig kandidat. Ett blad med underytanssprickor eller materialförlust som överskrider återställningsbara gränser är däremot vanligtvis inte det – ingen reverse-engineering-arbetsflöde ändrar den bedömningen.
Hur fungerar reverse engineering på ett slitent jetmotorsblad?
Omvänd konstruktion för bladåterställning följer en ganska konsekvent arbetsgång inom MRO-tillämpningar. Processen innefattar vanligtvis:
- 3D-scanning av det slitna bladet — Strukturerad ljus- eller laserscanning fångar den aktuella geometrin för det slitna bladet med punktmolnsnoggrannhet. Moderna system kan uppnå en skanningsnoggrannhet som är tillräcklig för att upptäcka avvikelser på undermillimeternivå, vilket är nödvändigt eftersom turbinbladens profil toleranser vanligtvis ligger inom ±0,05–0,10 mm för luftströmsprofils tvärsnitt.
- Justering till det nominella modellen — De skannade data registreras mot den ursprungliga designmodellen. Detta steg identifierar vilka områden som avviker från toleransen och i vilken utsträckning. Om de ursprungliga konstruktionsritningarna inte finns tillgängliga kan ett referensblad i brukbar kondition användas som den nominella referenspunkten.
- Karaktärisering av slitna områden — Avvikelsekartor visar materialförlust, profilavvikelse och förändringar i kantgeometri. Dessa data används som indata till återställningsprocessen, oavsett om den innebär svetsning, laserbeläggning, riktad energideposition eller konventionell bearbetning för att återupprätta den ursprungliga profilkonstruktionen.
- Återställning och ny granskning — Den faktiska materialdepositionen och bearbetningsfasen måste återföra bladet inom de ursprungliga dimensionella specifikationerna. Efteråterställningsgranskning — helst med samma inskanningsmetod — verifierar överensstämmelsen innan bladet återgår i drift.
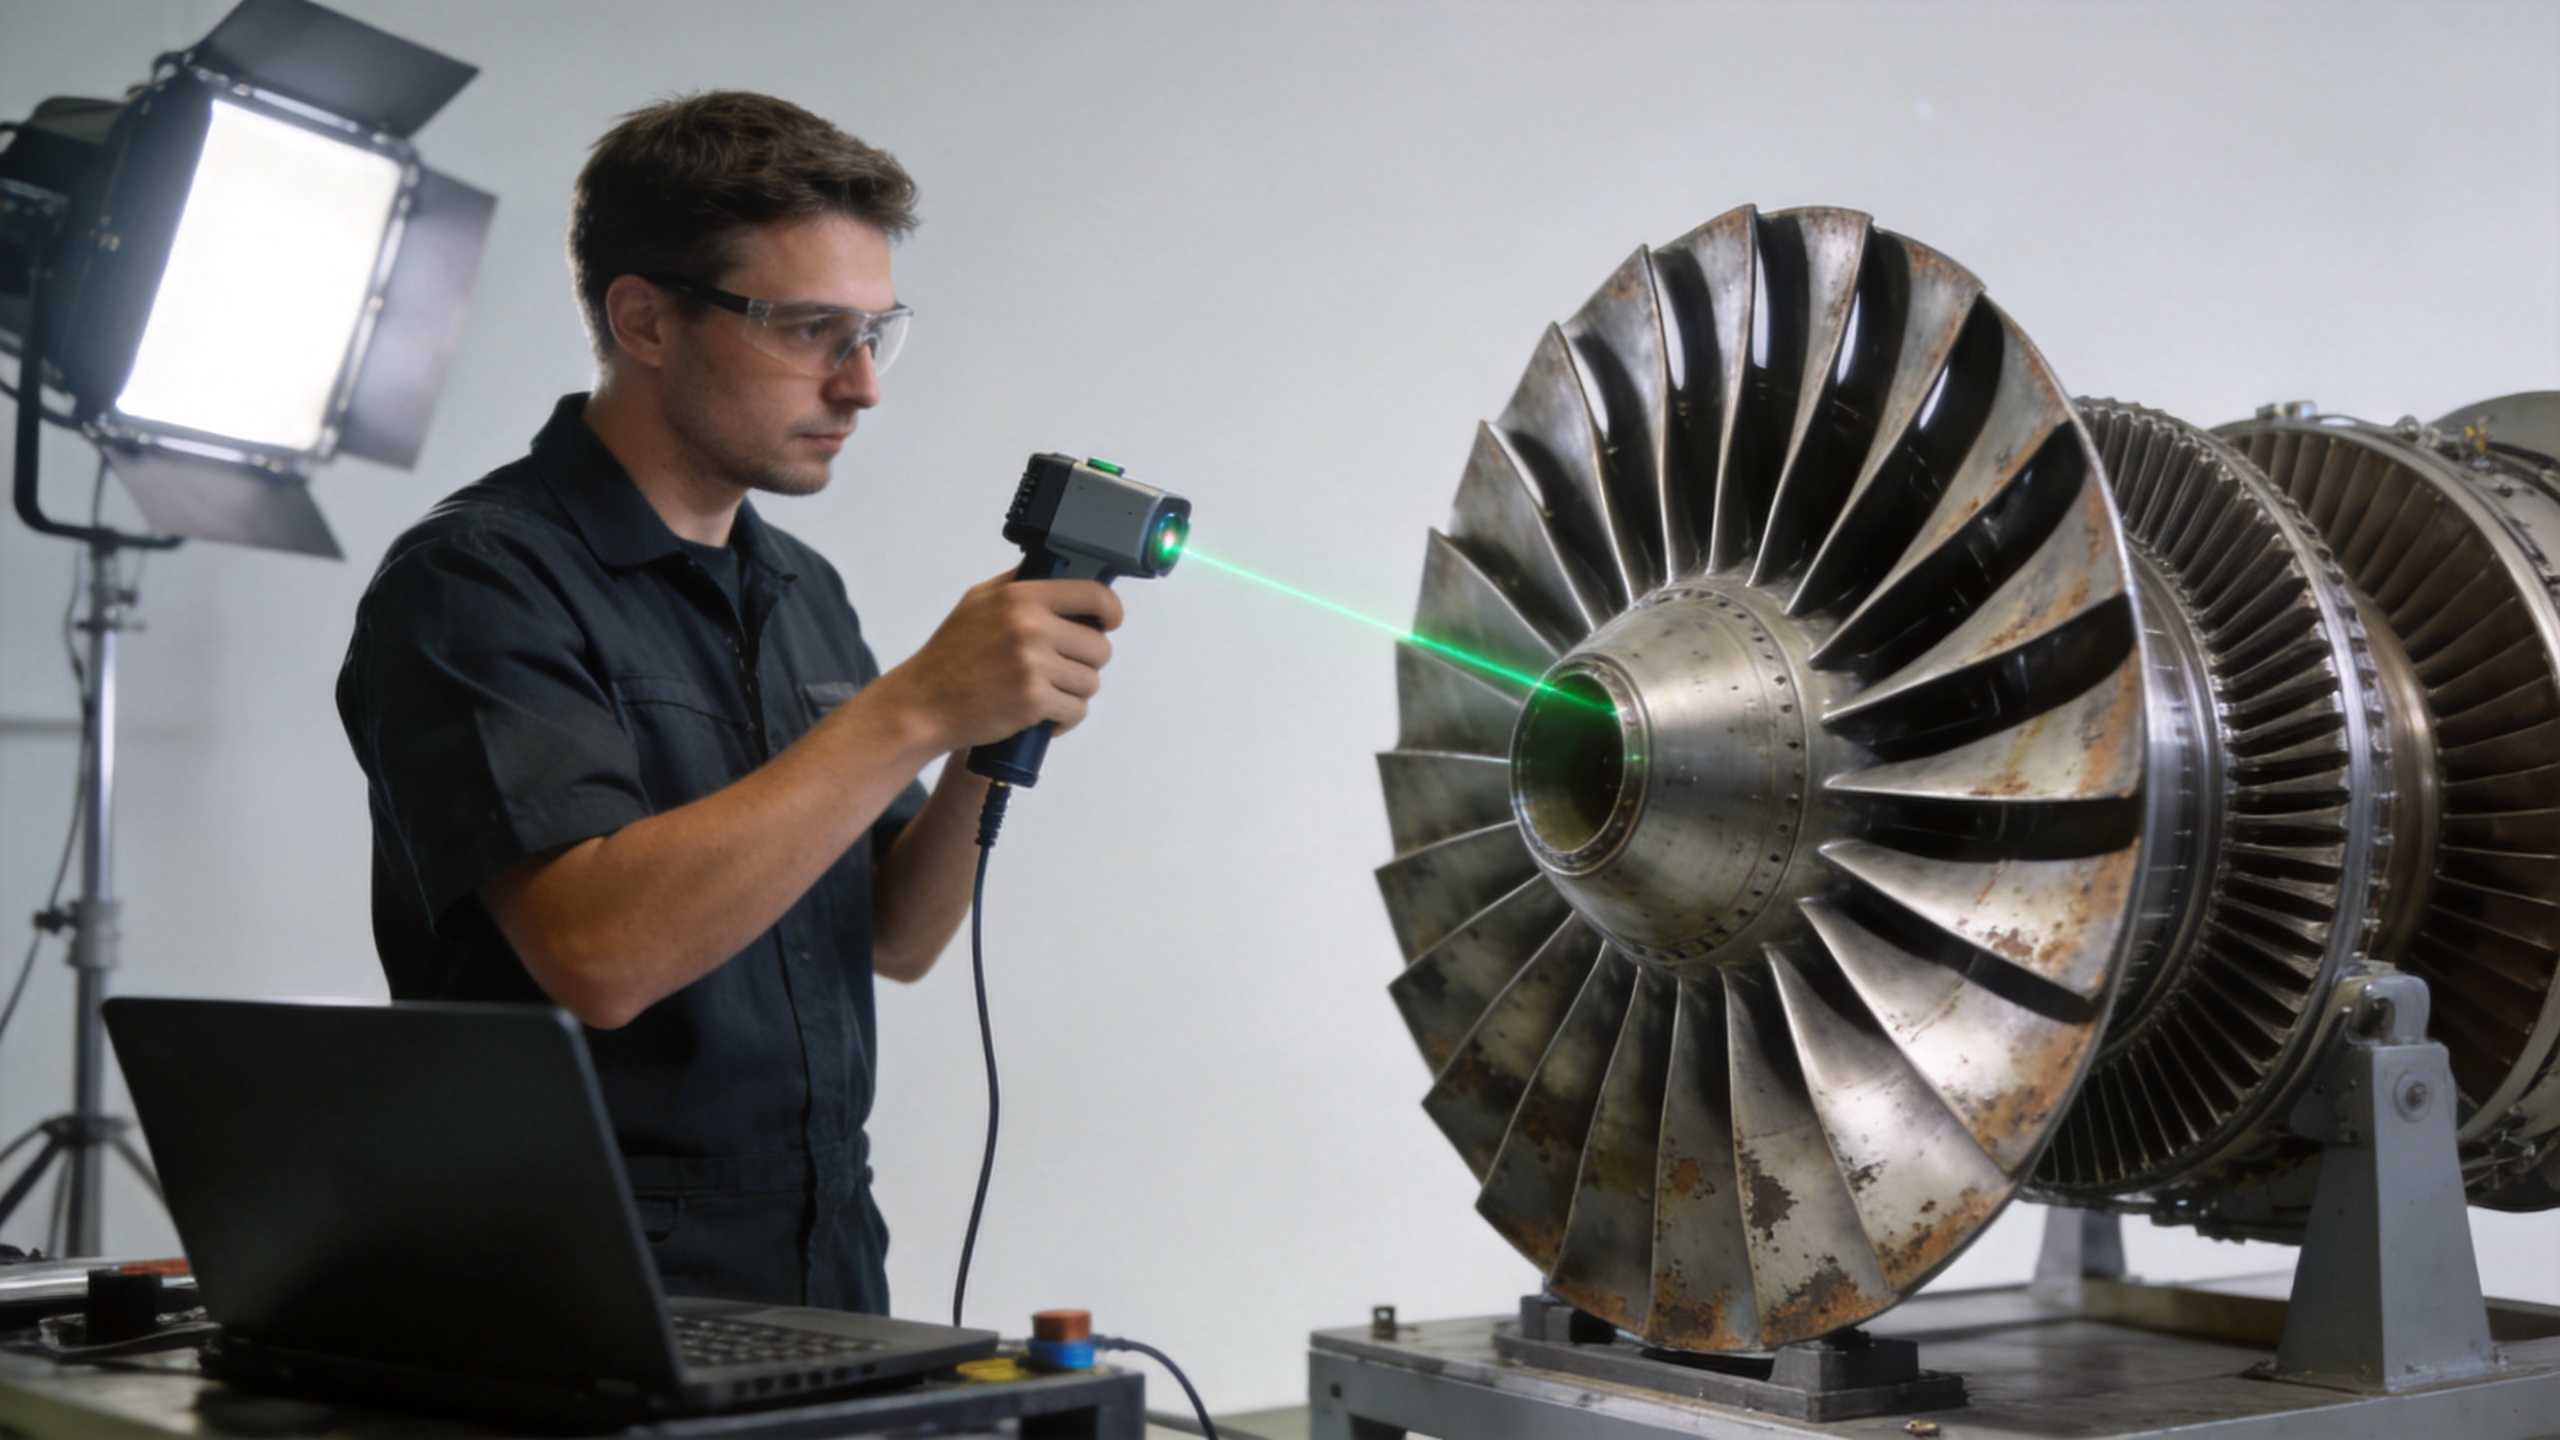
Komponenten för omvänd konstruktion täcker, strikt taget, steg ett till tre. Om bladet är "fullständigt återställt" beror nästan helt på vad som sker i steg fyra — och det är där begränsningarna blir betydande.
Kan omvänd konstruktion återställa bladets geometri fullständigt?
Ett mer precist svar här är: ja, geometrin kan ofta återställas inom specifikationen – men det är inte detsamma som fullständig återställning. Skillnaden är avgörande i praktiken.
Geometrisk återställning innebär att luftfoilens tvärsnitt, framkantens radie, bakre kantens tjocklek och kordans mått återställs inom konstruktions toleransbandet. Detta är möjligt i många fall när underliggande materialtillstånd är bra, slitage mönstret är ytbegränsat och den använda repareringsprocessen är kompatibel med grundmaterialet.
Vad omvänd teknik inte kan göra är att återställa metallurgisk historia för bladet. Ett blad som har ackumulerat termiska utmattningsscykler, korngränsoxidation eller restspänningar från belastning under drift kommer att behålla dessa förhållanden genom hela återställningsprocessen, oavsett hur exakt dess yttre geometri återställs. I vissa driftförhållanden kan ett korrekt reparerat blad prestera lika bra som en ny del. I andra – särskilt de som innebär högcykelutmattning eller termiska gradienter i heta sektioner – blir det interna materialtillståndet den avgörande begränsningen, inte geometrin.
I praktiken kan omvänd teknik och återanvändning av slitna blad leverera en del med korrekt geometri. Om denna del är lämplig för sin avsedda driftfunktion beror på en funktionsbedömning som går utöver endast dimensionell verifiering.
Vilka begränsningar hindrar fullständig återställning genom omvänd teknik?
Flertalet praktiska begränsningar gäller, och de bör granskas innan något beslut om reparation fattas:
- Materialkompatibilitetsbegränsningar. Reparationsmaterial måste vara metallurgiskt kompatibelt med grundlegeringen. Vissa högpresterande bladlegeringar – särskilt riktningssolidifierade eller enkristallina varianter – är svåra att reparera utan att orsaka oönskade mikrostrukturella diskontinuiteter vid reparationsgränsen.
- Återställning av beläggningar och ytbearbetningar. Värmeskyddsbeläggningar, aluminidiffusionsbeläggningar och andra skyddande ytbearbetningar som tillämpades under den ursprungliga tillverkningen kan inte återställas fullständigt genom standard-MRO-reparationsarbetsflöden. Ytytjämhetstoleranser som underskattats vid reparationssteget kan leda till oväntade prestandaförsvagningar i drift – en läxa som många MRO-team lär sig en gång för alla.
- Inspektionsåtkomlighet. Undervisande defekter — utmattningssprickor, porositet nära roten, integriteten i interna kanaler — upptäcks inte av ytskanning. Fluorescerande penetrerande inspektion, röntgen- eller CT-skanning kan krävas som förutsättning, och om dessa avslöjar diskvalificerande förhållanden återfås inte investeringen i omvänd teknik för dimensionsmappning.
- Krav på spårbarhet i dokumentation. Många operatörer kräver materialcertifikat, legeringsanalysrapporter och dimensionsinspektionsrapporter som är spårbara till den specifika produktions- eller repareringshändelsen. Återställningsprogram som inte kan tillhandahålla full spårbarhet på batchnivå från repareringsprocessen kan möta acceptansproblem oavsett om dimensionerna överensstämmer.
När bör du välja nya precisionssmidde blad istället för återställning?
Kompromissen mellan intern reparation och utbyte grundar sig på flera faktorer som, enligt min erfarenhet, ofta bedöms intuitivt snarare än systematiskt av team. Här är en ram som vanligtvis gäller för de flesta kompressorbladsapplikationer:
Välj återställning när: bladet har lokaliserad ytslitning, grundmaterialet inte har överskridit livscykelgränserna, den ursprungliga legeringen är kompatibel med reparation, och återställningsprocessen kan uppfylla alla krävda inspektions- och spårbarhetsstandarder till en kostnad som är ekonomiskt rimlig i förhållande till priset för nya delar.
Välj nya precisionssmidda blad när: slitningen är omfattande, materialets skick är osäkert, återställning inte kan verifieras fullständigt med tillgängliga inspektionsmetoder, ledtiden för återställning är jämförbar med leveranstiden för nya delar, eller applikationens riskprofil inte tolererar någon osäkerhet angående bladets materialhistorik.
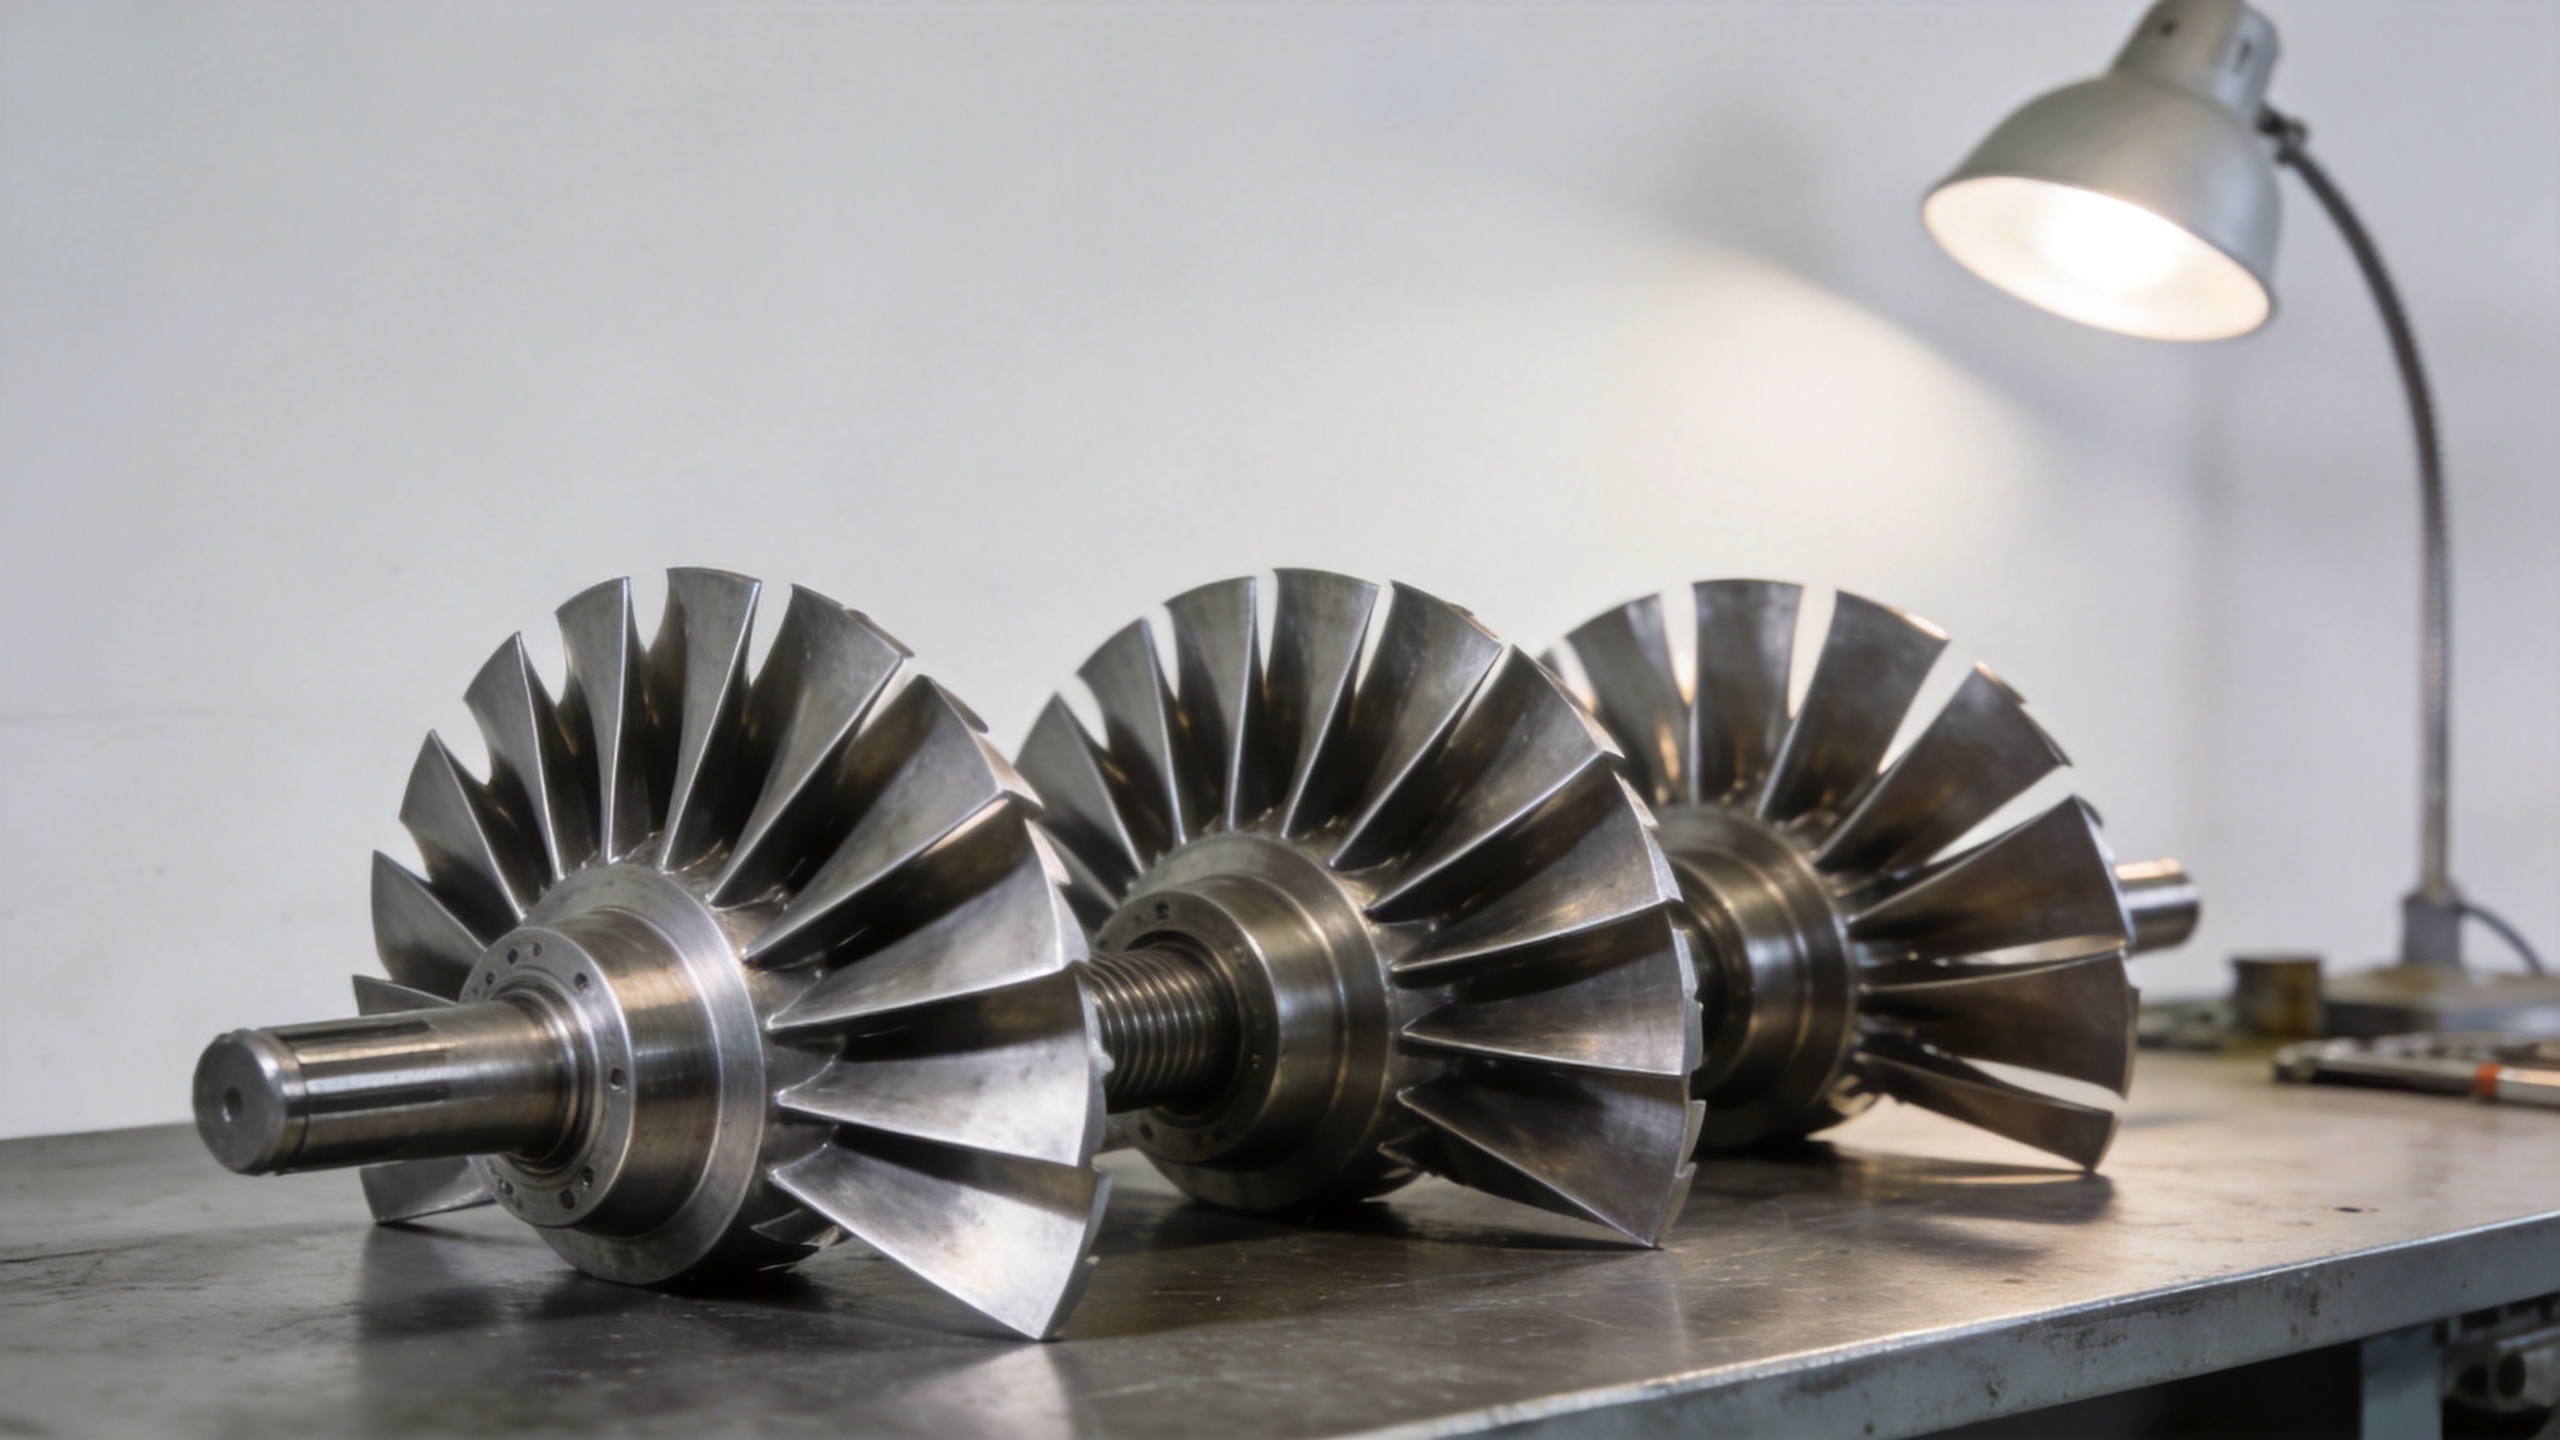
Precisionssmideskapacitet för kompressorblad till gasturbiner – som omfattar luftströmningsprofiler, rotgeometri och plattformsfunktioner – ger en känd utgångspunkt som återställning inte kan återskapa. För applikationer där ett nytt blad är rätt lösning erbjuder leverantörer med etablerad precisionssmideskapacitet och standarder för dimensionsdokumentation en alternativ leveransväg som eliminerar den återstående osäkerhet som är inneboende i alla repareringsbaserade tillvägagångssätt.
För applikationer där originalritningar inte finns tillgängliga och OEM inte längre är en trovärdig källa representerar anpassad luftströmningsproduktion baserad på kundens konstruktionsritningar eller inskannad referensgeometri en kompletterande användning av samma omvänd teknisk analysarbetsflöde – inte för att återställa en sliten del, utan för att tillverka en ersättning från en återutvecklad designavsedning.
Viktiga frågor att ställa innan man begär en omvänd teknisk analys för återställning
Om du utvärderar om reverse engineering kan lösa ditt problem med slitna jetmotorsblad, avslöjar dessa frågor vanligtvis var beslutsgränsen går:
- Har bladet undersökts för underytdefekter med icke-destruktiva provningsmetoder som är lämpliga för dess legering och historik? Dimensionell inscanning ersätter inte detta.
- Är grundmaterialet lämpligt för reparation, och har repareringsprocessen validerats på samma eller en ekvivalent legeringsgrad?
- Kan återställningsprocessen uppfylla dimensionstoleransspecifikationen – vanligtvis ±0,05–0,10 mm för luftförsämrande profiler – och leverera mätdata som stödjer detta påstående?
- Vilken spårbarhetsdokumentation kommer att åtfölja det återställda komponenten, och uppfyller den dina operatörs- eller regleringskrav?
- Har du jämfört den totala kostnaden och tidsplanen för återställning mot leverans av nya precisionssmidda blad, inklusive kostnaden för nödvändig inspektion före återställning?
Omvänd teknik är ett kraftfullt verktyg för diagnostik och tillverkning. I fall med slitna jetmotorsblad kan det stödja beslut om återställning, möjliggöra tillverkning av reservdelar när originaldelar inte finns tillgängliga och ge dimensionell överensstämmelse som underlag för kvalitetssäkring. Om det kan "fullständigt" återställa ett slitett blad beror på vad bladet har utsatts för – och vilka krav den återställda delen måste uppfylla för att återgå i drift.