 EN

Czy inżynieria odwrotna może całkowicie przywrócić zużytą łopatkę silnika odrzutowego?
Zanim zdecydujemy się na program inżynierii odwrotnej w celu regeneracji zużytych łopatek, warto zadać bardziej podstawowe pytanie: co właściwie oznacza określenie «całkowicie odrestaurowane» w kontekście łopatki silnika odrzutowego? Odpowiedź na to pytanie kształtuje wszystko — od metody skanowania po końcowe kryteria akceptacji jakości. Jako osoba, która współpracowała z zespołami MRO przy ocenie decyzji dotyczących naprawy lub wymiany łopatek, miałem okazję zaobserwować, jak to pytanie jest zadawane poprawnie i jak — niepoprawnie. Różnica zwykle sprowadza się do tego, jak dobrze zespół rozumie możliwości i ograniczenia inżynierii odwrotnej.
Co właściwie oznacza określenie «zużyta» w odniesieniu do łopatki silnika odrzutowego?
Zużycie łopatki silnika odrzutowego rzadko polega na jednolitej degradacji powierzchni. Najczęstsze wzorce obejmują erozję krawędzi natarcia spowodowaną uderzeniami cząstek, utratę luzu wierzchołkowego wskutek tarcia, cienienie krawędzi wypływu oraz lokalne wgniecenia lub utlenianie powierzchni wynikające z cykli termicznych. W bardziej zaawansowanych przypadkach mogą występować pęknięcia zmęczeniowe pod powierzchnią, przy zachowaniu pozornie akceptowalnego stanu zewnętrznej warstwy — takie uszkodzenie może całkowicie uchylić się od inspekcji wizualnej lub nawet pomiarowej.
Zrozumienie mechanizmu zużycia ma kluczowe znaczenie, ponieważ decyduje ono, czy zużyta łopatka silnika odrzutowego w ogóle nadaje się do regeneracji opartej na inżynierii odwrotnej. Łopatka z erozją ograniczoną do profilu krawędzi natarcia może być rozsądnym kandydatem. Łopatka z pęknięciami podpowierzchniowymi lub utratą materiału przekraczającą granice odzysku zwykle nie nadaje się do regeneracji — żaden proces inżynierii odwrotnej nie zmienia tej oceny.
Jak przebiega inżynieria odwrotna zużytej łopatki silnika odrzutowego?
Inżynieria odwrotna w celu przywrócenia łopatek przebiega zgodnie z dość spójnym przepływem pracy w zastosowaniach MRO. Proces ten zwykle obejmuje:
- skanowanie 3D zużytej łopatki — Skanowanie światłem strukturalnym lub skanowanie laserowe rejestruje obecną geometrię zużytej łopatki z dokładnością chmury punktów. Nowoczesne systemy pozwalają osiągnąć dokładność skanowania wystarczającą do wykrycia odchyleń na poziomie mniejszym niż milimetr, co jest konieczne ze względu na to, że dopuszczalne odchylenia profilu łopatek turbinowych w przekrojach profilu aerodynamicznego wynoszą zwykle ±0,05–0,10 mm.
- Wyrównanie do modelu nominalnego — Dane ze skanu są dopasowywane do oryginalnego modelu projektowego. Ten etap identyfikuje obszary, które przekroczyły dopuszczalne odchylenia oraz wielkość tych odchyleń. W przypadku braku oryginalnych rysunków projektowych za punkt odniesienia może posłużyć sprawna, użytkowana łopatka.
- Charakterystyka zużytych obszarów — Mapy wyjścia wyróżniają utratę materiału, odchylenie profilu oraz zmiany geometrii krawędzi. Te dane stanowią wejście do procesu przywracania, który może obejmować spawanie, napawanie laserowe, osadzanie materiału z wykorzystaniem skierowanej energii lub tradycyjne frezowanie w celu przywrócenia pierwotnego profilu projektowego.
- Przywracanie i ponowna inspekcja — Faza rzeczywistego osadzania materiału i obróbki skrawaniem musi przywrócić łopatkę w granice pierwotnych tolerancji wymiarowych. Inspekcja po przywróceniu — najlepiej przeprowadzona tym samym sposobem skanowania — potwierdza zgodność przed oddaniem łopatki do eksploatacji.
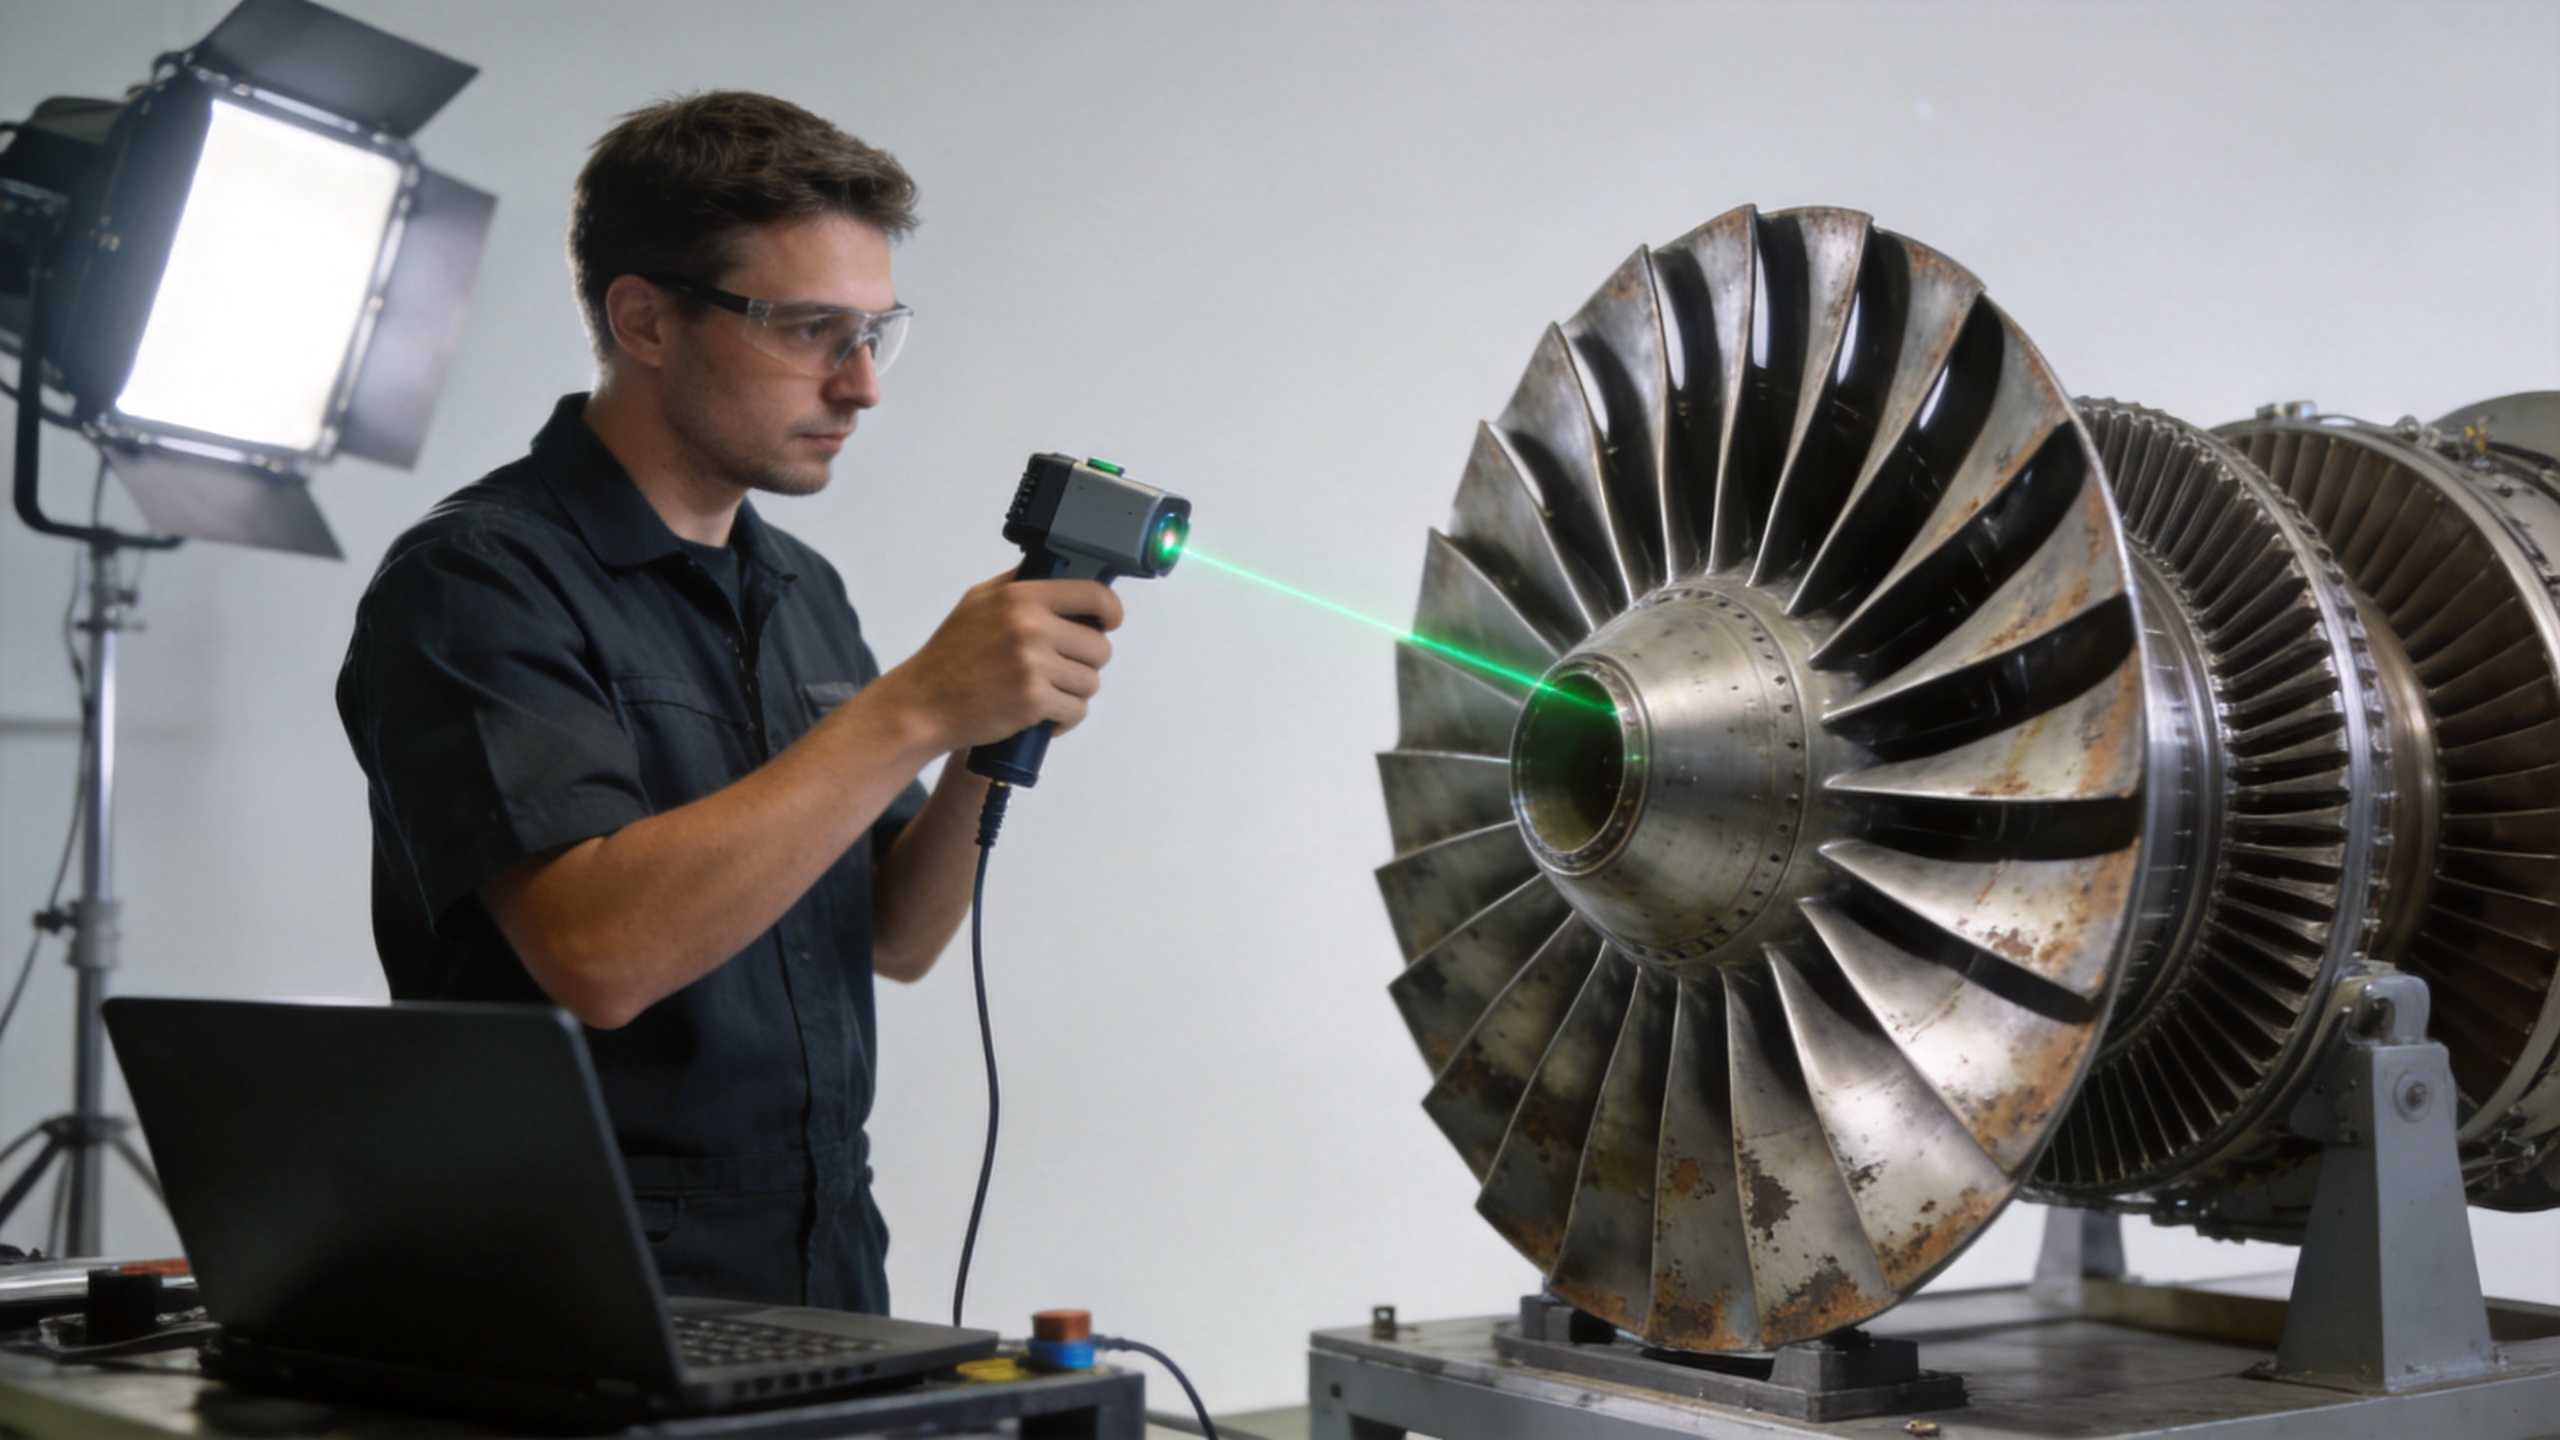
Składnik inżynierii odwrotnej, ściśle biorąc, obejmuje kroki od pierwszego do trzeciego. Czy łopatka zostanie «całkowicie przywrócona» zależy niemal wyłącznie od tego, co dzieje się w kroku czwartym — a to właśnie tam pojawiają się istotne ograniczenia.
Czy inżynieria odwrotna może całkowicie przywrócić geometrię łopatki?
Bardziej precyzyjną odpowiedzią jest: tak, geometrię często można przywrócić zgodnie ze specyfikacją — ale nie jest to to samo co pełna restauracja. Ta różnica ma istotne znaczenie w praktyce.
Restauracja geometryczna oznacza przywrócenie przekroju profilu aerodynamicznego, promienia krawędzi natarcia, grubości krawędzi spływu oraz wymiarów cięciwy do zakresu tolerancji projektowych. Jest to osiągalne w wielu przypadkach, gdy stan materiału podstawowego jest dobry, wzór zużycia jest powierzchowny, a zastosowana metoda naprawy jest zgodna z materiałem podstawowym.
To, czego inżynieria wsteczna nie potrafi osiągnąć, to przywrócenie historycznego stanu metalurgicznego ostrza. Ostrze, które nabrało cykli zmęczenia termicznego, utlenienia granic ziaren lub naprężeń resztkowych wynikających z obciążenia eksploatacyjnego, zachowa te stany przez cały proces regeneracji — niezależnie od tego, jak precyzyjnie odtworzono jego zewnętrzną geometrię. W niektórych warunkach eksploatacyjnych poprawnie odnowione ostrze może działać równie dobrze jak nowa część. W innych — zwłaszcza tam, gdzie występuje zmęczenie o wysokiej liczbie cykli lub duże gradienty temperatury w gorącym obszarze — decydujący wpływ na wydajność ma stan wewnętrzny materiału, a nie geometria.
W praktyce inżynieria wsteczna oraz regeneracja zużytych ostrzy pozwalają uzyskać część zgodną pod względem geometrycznym. To, czy taka część nadaje się do zamierzonego zastosowania eksploatacyjnego, zależy od oceny przydatności do celu, która wykracza poza weryfikację wymiarów.
Jakie ograniczenia uniemożliwiają pełną regenerację metodą inżynierii wstecznej?
Stosuje się kilka praktycznych ograniczeń, które należy przeanalizować przed podjęciem decyzji o naprawie:
- Ograniczenia zgodności materiałów. Materiały naprawcze muszą być metalurgicznie zgodne z pierwotnym stopem. Niektóre wysokowydajne stopy do łopatek — w szczególności odmiany o kierunkowym krzepnięciu lub jednokrystaliczne — trudno naprawiać bez wprowadzania niepożądanych nieciągłości mikrostrukturalnych na granicy naprawy.
- Przywracanie powłok i obróbki powierzchniowej. Powłoki izolacyjne cieplne, dyfuzyjne powłoki aluminiowe oraz inne ochronne metody obróbki powierzchni stosowane podczas pierwotnej produkcji mogą nie zostać w pełni przywrócone za pomocą standardowych procedur naprawczych MRO. Tolerancje chropowatości powierzchni niedoszacowane na etapie naprawy mogą prowadzić do nieoczekiwanych spadków wydajności w eksploatacji — lekcja, której wiele zespołów MRO uczy się dopiero po fakcie.
- Dostępność do inspekcji. Wady podpowierzchniowe — pęknięcia zmęczeniowe, porowatość w pobliżu korzenia, nienadążność wewnętrznego kanału — nie są wykrywane przez skanowanie powierzchniowe. Wymagane mogą być inspekcja barwnikowa fluorescencyjna, rentgenowska lub tomografia komputerowa jako warunek wstępny; jeśli te metody ujawnią warunki dyskwalifikujące, inwestycja w inżynierię odwrotną w zakresie mapowania wymiarowego nie zostanie zrekompensowana.
- Wymagania dotyczące śledzalności dokumentacji. Wiele operatorów wymaga certyfikatów materiałowych, zapisów składu stopu oraz raportów z kontroli wymiarowej, które można jednoznacznie przypisać do konkretnego zdarzenia produkcyjnego lub naprawczego. Programy przywracania, które nie zapewniają pełnej śledzalności na poziomie partii od procesu naprawy, mogą napotkać trudności z akceptacją, niezależnie od zgodności wymiarowej.
Kiedy należy wybrać nowe, precyzyjnie kute łopatki zamiast ich regeneracji?
Decyzja o naprawie wewnętrznej czy wymianie zależy od kilku czynników, które – jak pokazuje moje doświadczenie – zespoły często oceniają intuicyjnie, a nie w sposób systematyczny. Poniżej przedstawiam ramy, które sprawdzają się w większości zastosowań łopatek sprężarek:
Wybierz naprawę, gdy: łopatka wykazuje zlokalizowane zużycie powierzchniowe, materiał podstawowy nie przekroczył limitów cyklu życia, oryginalna stopowa jest zgodna z procesem naprawy, a sam proces naprawy spełnia wszystkie wymagane normy kontroli i śledzalności po kosztach ekonomicznie uzasadnionych względem ceny nowej części.
Wybierz nowe, precyzyjnie kute łopatki, gdy: zużycie jest rozległe, stan materiału jest niepewny, naprawa nie może zostać w pełni zweryfikowana dostępnymi metodami kontroli, czas realizacji naprawy jest porównywalny z czasem dostawy nowej części lub profil ryzyka danego zastosowania nie dopuszcza żadnej niepewności co do historii materiału łopatki.
Możliwość precyzyjnego kucia łopatek sprężarki turbin gazowych — obejmująca profile profilu aerodynamicznego, geometrię korzenia oraz cechy platformy — zapewnia znany stan początkowy, którego nie da się odtworzyć w ramach procesu regeneracji. W przypadku zastosowań, w których nowa łopatka jest właściwym rozwiązaniem, dostawcy posiadający sprawdzoną zdolność do precyzyjnego kucia oraz standardy dokumentacji wymiarowej oferują alternatywną ścieżkę dostaw, eliminującą pozostałą niepewność charakterystyczną dla każdego podejścia opartego na naprawie.
W przypadku zastosowań, w których oryginalne rysunki techniczne są niedostępne, a producent sprzętu oryginalnego (OEM) nie jest już wiarygodnym źródłem, niestandardowa produkcja profilu aerodynamicznego na podstawie rysunków inżynierskich klienta lub zeskanowanej geometrii odniesienia stanowi uzupełniające zastosowanie tego samego przepływu pracy inżynierii odwrotnej — nie w celu regeneracji zużytego elementu, lecz w celu wytworzenia zamiennika na podstawie odtworzonego zamierzenia projektowego.
Kluczowe pytania, które należy zadać przed podjęciem decyzji o wdrożeniu programu regeneracji metodą inżynierii odwrotnej
Jeśli oceniasz, czy inżynieria wsteczna może rozwiązać problem zużytych łopatek silnika odrzutowego, poniższe pytania zwykle wyznaczają granicę decyzyjną:
- Czy łopatka została zbadana pod kątem wad podpowierzchniowych za pomocą metod nieniszczącej kontroli jakości (NDT) odpowiednich dla jej stopu i historii eksploatacji? Skanowanie wymiarowe nie zastępuje tego badania.
- Czy materiał podstawowy nadaje się do naprawy i czy proces naprawy został zweryfikowany na tym samym lub równoważnym stopie?
- Czy proces przywrócenia pierwotnych właściwości pozwala spełnić specyfikację dopuszczalnych odchyłek wymiarowych — zwykle ±0,05–0,10 mm dla profili łopatki — oraz czy istnieją pomiary potwierdzające to stwierdzenie?
- Jakie dokumenty śledzoności będą towarzyszyć naprawionej części i czy spełniają one wymagania Twojego operatora lub organów regulacyjnych?
- Czy porównałeś całkowity koszt i harmonogram naprawy z kosztem i czasem dostawy nowych, precyzyjnie wykonywanych łopatek, w tym kosztem wymaganej kontroli przed naprawą?
Inżynieria odwrotna to potężne narzędzie diagnostyczne i wspomagające produkcję. W przypadku zużytych łopatek silników odrzutowych może wspierać decyzje dotyczące regeneracji, umożliwiać produkcję części zamiennych tam, gdzie oryginały są niedostępne, oraz dostarczać dowodów zgodności wymiarowej, które stanowią podstawę zapewnienia jakości. Czy można „całkowicie” zregenerować zużytą łopatkę, zależy od tego, czego ta łopatka doznała — oraz od standardów, jakie zregenerowana część musi spełniać, aby mogła zostać ponownie wprowadzona do eksploatacji.