 EN

L’ingénierie inverse peut-elle restaurer entièrement une aube de moteur à réaction usée ?
Avant de s’engager dans un programme d’ingénierie inverse pour la restauration d’aubes usées, il convient de se poser une question plus fondamentale : que signifie concrètement l’expression « entièrement restaurée » dans le contexte d’une aube de moteur à réaction ? La réponse façonne tout — de l’approche de numérisation aux critères finaux d’acceptation qualité. En tant que personne ayant collaboré avec des équipes MRO évaluant les décisions de réparation ou de remplacement d’aubes, j’ai vu cette question traitée avec rigueur et, à l’inverse, de façon insuffisante. La différence tient généralement à la clarté avec laquelle l’équipe a compris ce que l’ingénierie inverse peut ou ne peut pas accomplir.
Que signifie concrètement l’adjectif « usée » pour une aube de moteur à réaction ?
L’usure d’une aube de moteur à réaction n’est que rarement une dégradation uniforme de la surface. Les motifs les plus courants comprennent l’érosion du bord d’attaque due à l’impact de particules, la perte de jeu au niveau de l’extrémité causée par le frottement, l’amincissement du bord de fuite, ainsi que des piqûres localisées ou une oxydation superficielle résultant des cycles thermiques. Dans les cas plus graves, des fissures de fatigue sous-superficielles peuvent apparaître sous une surface qui semble, à première vue, acceptable — un défaut que ni un examen visuel ni même un contrôle dimensionnel ne détecteraient nécessairement.
Comprendre le mécanisme d’usure est essentiel, car il détermine si l’aube usée d’un moteur à réaction peut, ou non, faire l’objet d’une restauration fondée sur la rétro-ingénierie. Une aube dont l’usure se limite au profil du bord d’attaque peut constituer un candidat raisonnable. En revanche, une aube présentant des fissures sous-superficielles ou une perte de matière dépassant les limites récupérables ne le sera généralement pas — aucune méthode de rétro-ingénierie ne modifie cette évaluation.
Comment fonctionne la rétro-ingénierie sur une aube usée de moteur à réaction ?
L’ingénierie inverse pour la restauration des aubes suit un flux de travail assez cohérent dans les applications MRO.
- numérisation 3D de l’aube usée — La numérisation par lumière structurée ou par laser capture la géométrie actuelle de l’aube usée avec une précision de nuage de points. Les systèmes modernes peuvent atteindre une précision de numérisation suffisante pour détecter des écarts à l’échelle sous-millimétrique, ce qui est nécessaire compte tenu du fait que les tolérances de profil des aubes de turbine se situent généralement entre ±0,05 et 0,10 mm pour les sections transversales de profil aérodynamique.
- Alignement sur le modèle nominal — Les données numérisées sont enregistrées par rapport au modèle initial correspondant à l’intention de conception. Cette étape permet d’identifier les zones ayant dévié hors tolérance, ainsi que l’ampleur de ces écarts. Lorsque les plans de conception initiaux ne sont pas disponibles, une aube de référence en bon état de fonctionnement peut servir de référence nominale.
- Caractérisation des zones usées — Les cartes de départ mettent en évidence la perte de matériau, l’écart de profil et les modifications de la géométrie des bords. Ces données constituent l’entrée du processus de restauration, qu’il implique le soudage, le revêtement laser, le dépôt d’énergie dirigée ou l’usinage conventionnel afin de rétablir le profil de conception.
- Restauration et nouvelle inspection — La phase réelle de dépôt de matériau et d’usinage doit ramener la pale dans les tolérances dimensionnelles initiales. L’inspection post-restauration — idéalement réalisée à l’aide de la même méthode de numérisation — vérifie la conformité avant que la pale ne soit remise en service.
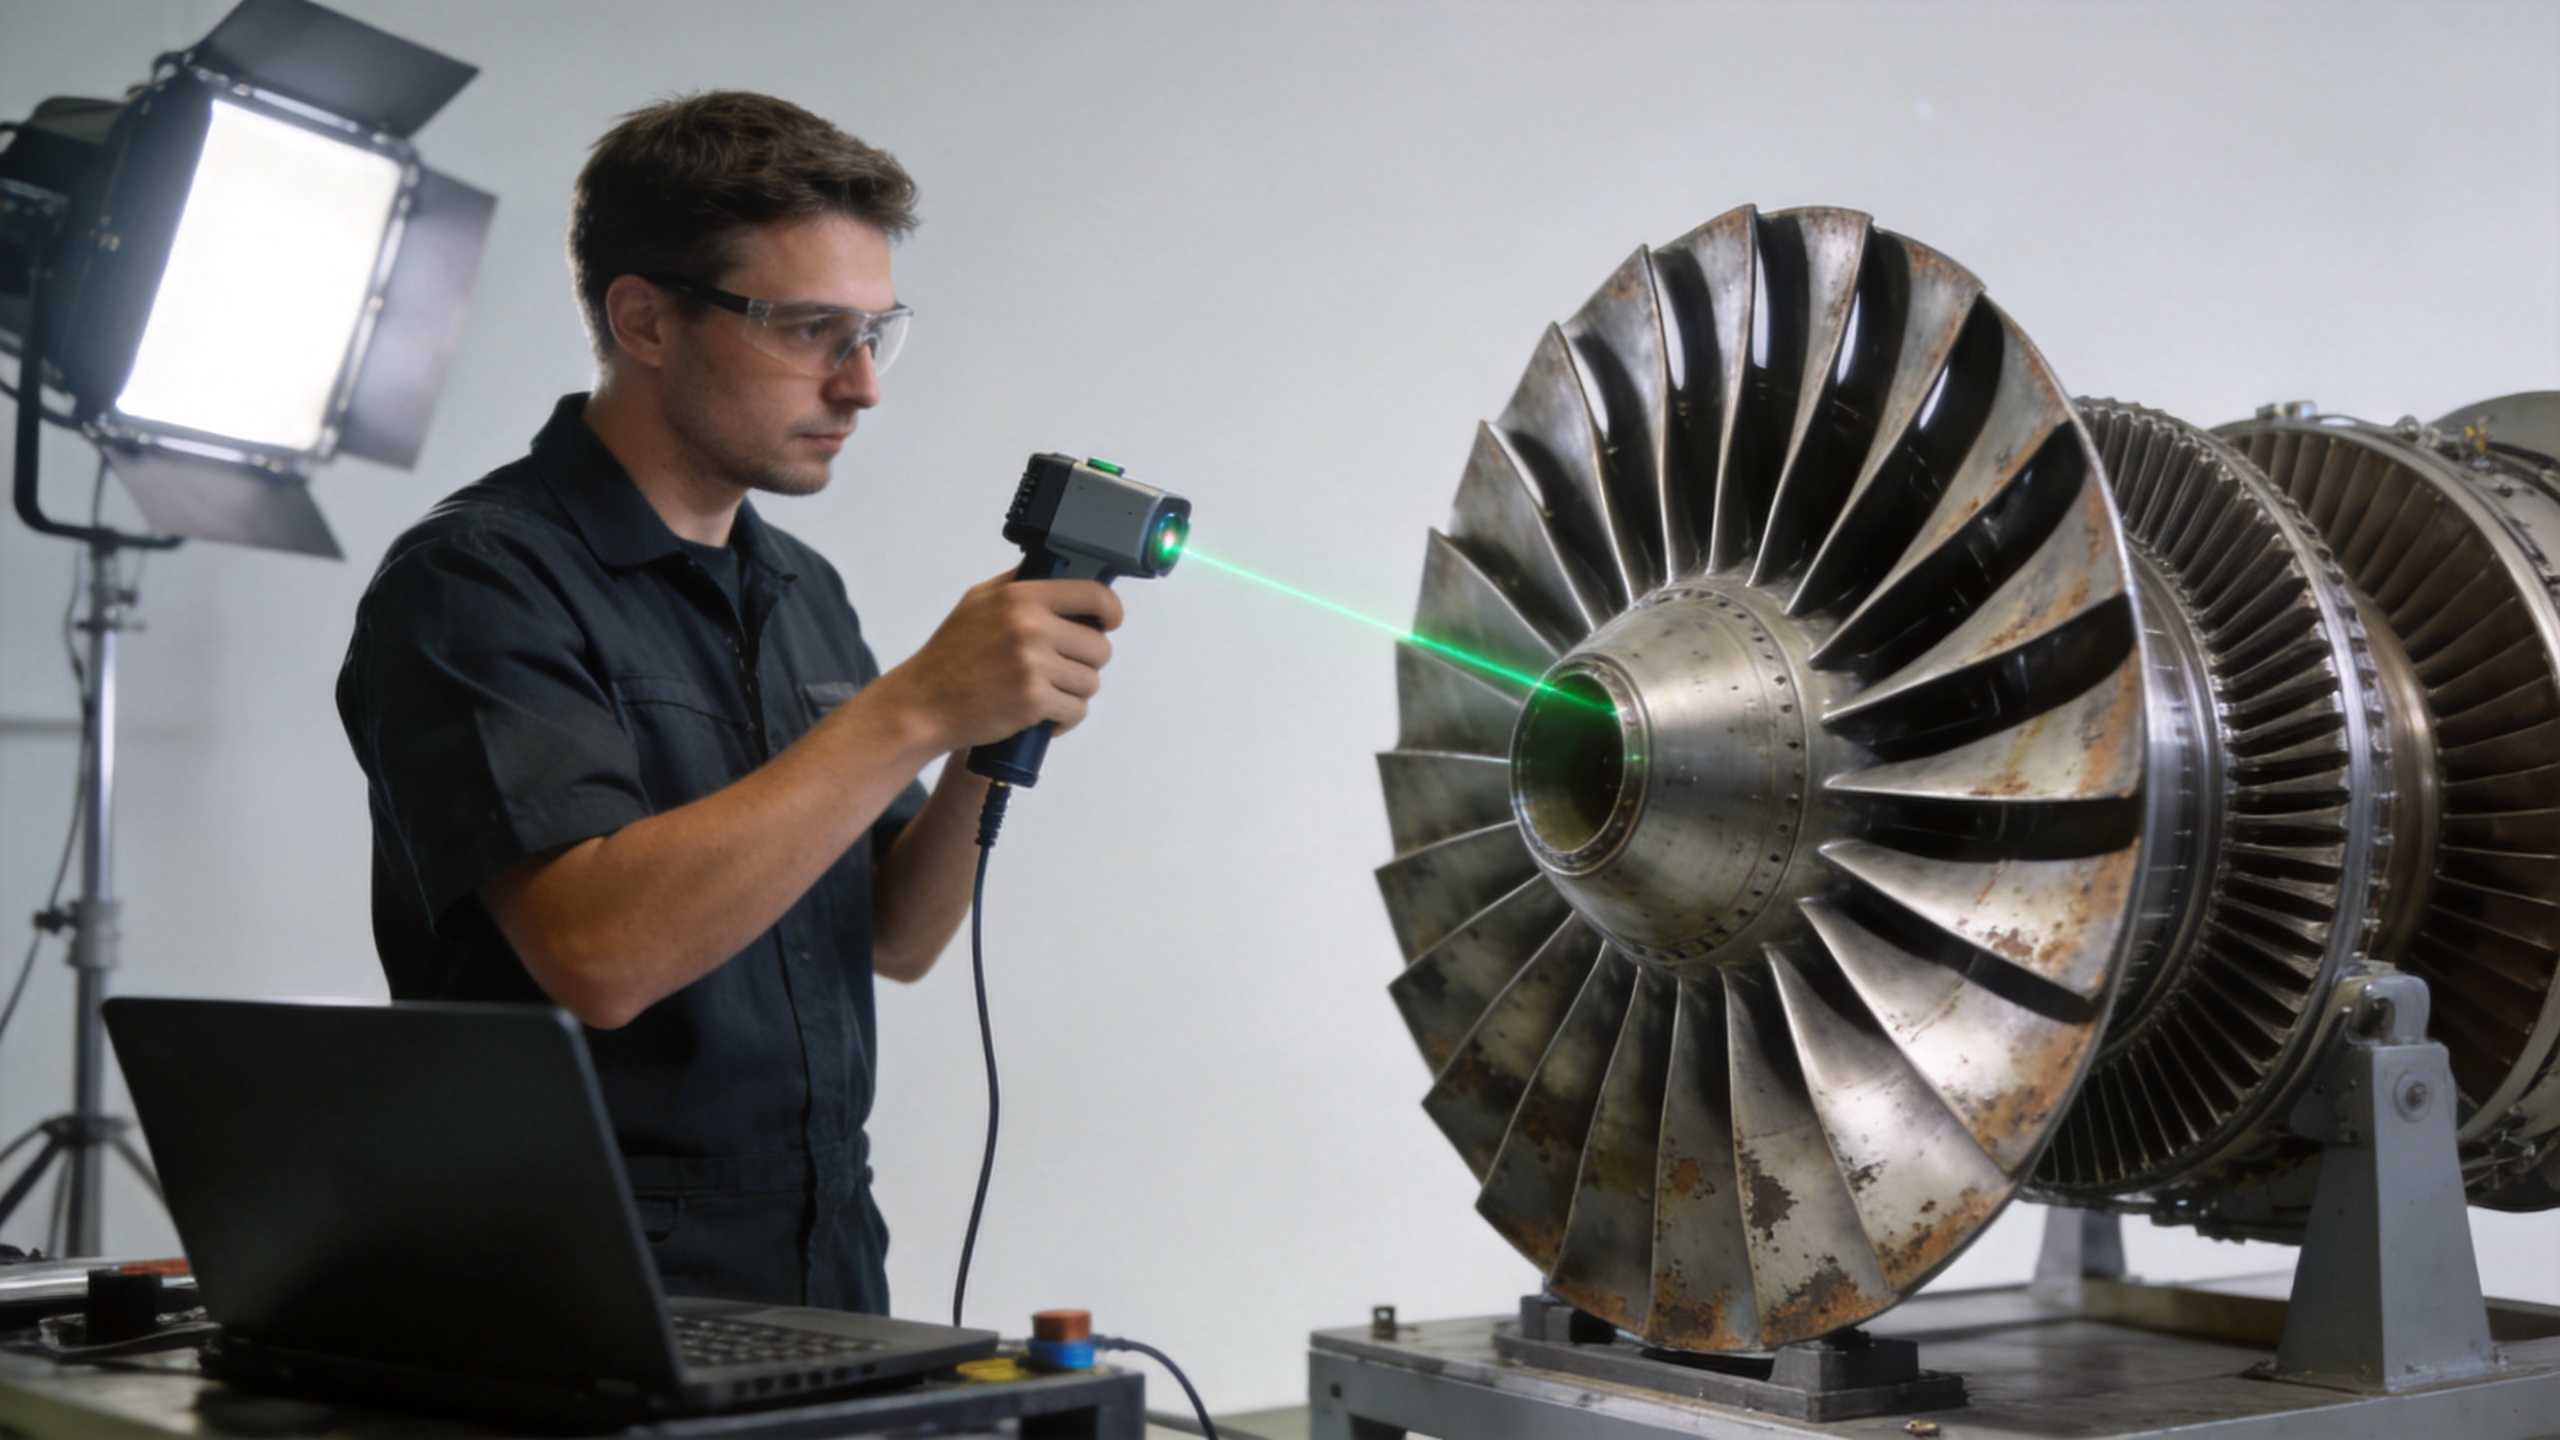
Le volet ingénierie inverse, au sens strict, couvre les étapes un à trois. Le fait que la pale soit « entièrement restaurée » dépend presque entièrement de ce qui se produit à l’étape quatre — c’est là que les limites deviennent significatives.
L’ingénierie inverse peut-elle restaurer complètement la géométrie de la pale ?
Une réponse plus précise ici est la suivante : oui, la géométrie peut souvent être rétablie dans les tolérances spécifiées — mais cela ne revient pas à une restauration complète. Cette distinction a une importance pratique.
La restauration géométrique signifie que la section transversale profilée, le rayon du bord d’attaque, l’épaisseur du bord de fuite et les dimensions de la corde sont ramenées dans la plage de tolérance prévue par la conception. Cela est réalisable dans de nombreux cas lorsque l’état du matériau sous-jacent est sain, le phénomène d’usure est superficiel et le procédé de réparation utilisé est compatible avec le matériau de base.
Ce que l’ingénierie inverse ne peut pas faire, c’est restaurer l’historique métallurgique de la pale. Une pale ayant accumulé des cycles de fatigue thermique, une oxydation aux joints de grains ou des contraintes résiduelles dues aux charges en service conservera ces états tout au long du processus de restauration, quelle que soit la précision avec laquelle sa géométrie externe est rétablie. Dans certaines conditions de fonctionnement, une pale correctement remise à neuf peut présenter des performances équivalentes à celles d’une pièce neuve. Dans d’autres cas — notamment ceux impliquant une fatigue à grand nombre de cycles ou des gradients thermiques dans la section chaude — l’état interne du matériau devient la contrainte déterminante, et non plus la géométrie.
En pratique, l’ingénierie inverse et la remanufacture de pales usées permettent d’obtenir une pièce conforme sur le plan géométrique. La question de savoir si cette pièce convient à son rôle prévu en service dépend d’une évaluation d’adéquation à l’usage qui va au-delà d’une simple vérification dimensionnelle.
Quelles limitations empêchent une restauration complète par ingénierie inverse ?
Plusieurs limitations pratiques s’appliquent, et elles doivent être examinées avant toute décision de réparation.
- Contraintes de compatibilité des matériaux. Les matériaux de réparation doivent être métallurgiquement compatibles avec l’alliage de base. Certains alliages haute performance pour aubes — notamment les variantes à solidification dirigée ou monocristallines — sont difficiles à réparer sans introduire de discontinuités microstructurales indésirables à la frontière de la réparation.
- Rétablissement des revêtements et traitements de surface. Les revêtements isolants thermiques, les revêtements de diffusion d’aluminium et autres traitements de surface protecteurs appliqués lors de la fabrication initiale ne peuvent pas toujours être entièrement rétablis par les procédures standard de réparation en atelier (MRO). Une tolérance de finition de surface insuffisamment spécifiée au stade de la réparation peut entraîner des baisses de performance inattendues en service — une leçon que de nombreuses équipes MRO n’apprennent qu’une fois.
- Accessibilité aux inspections. Les défauts sous-jacents — fissures de fatigue, porosité près de la racine, intégrité des canaux internes — ne sont pas détectés par un balayage de surface. Une inspection par liquide pénétrant fluorescent, une radiographie ou une tomographie calculée (CT) peut être requise en amont ; si ces méthodes révèlent des anomalies inacceptables, l’investissement en ingénierie inverse pour la cartographie dimensionnelle n’est pas rentabilisé.
- Exigences en matière de traçabilité documentaire. De nombreux opérateurs exigent des certificats de matériaux, des relevés de composition alliage et des rapports d’inspection dimensionnelle traçables jusqu’à l’événement spécifique de production ou de réparation. Les programmes de restauration incapables de fournir une traçabilité complète au niveau du lot depuis le processus de réparation peuvent rencontrer des difficultés d’acceptation, indépendamment de la conformité dimensionnelle.
Quand choisir des aubes neuves à forgeage de précision plutôt que la restauration ?
Le compromis entre réparation en interne et remplacement dépend de plusieurs facteurs que, selon mon expérience, les équipes évaluent souvent de façon intuitive plutôt que systématique. Voici un cadre qui s’applique généralement à la plupart des applications impliquant des aubes de compresseur.
Optez pour la restauration lorsque : l’usure de l’aube est localisée et superficielle, le matériau de base n’a pas dépassé ses limites de durée de vie, l’alliage d’origine est compatible avec la réparation, et le procédé de restauration permet de respecter toutes les normes requises en matière d’inspection et de traçabilité, à un coût économiquement pertinent par rapport au prix d’une pièce neuve.
Optez pour de nouvelles aubes de compresseur à forgeage de précision lorsque : l’usure est étendue, l’état du matériau est incertain, la restauration ne peut pas être entièrement vérifiée au moyen des méthodes d’inspection disponibles, le délai de livraison de la restauration est comparable à celui d’une pièce neuve, ou le profil de risque de l’application ne tolère aucune incertitude quant à l’historique du matériau de l’aube.
La capacité de forgeage de précision pour les aubes de compresseur de turbine à gaz — couvrant les profils d’aile, la géométrie de la racine et les caractéristiques de la plateforme — fournit un point de départ bien défini que toute restauration ne saurait reproduire. Pour les applications où une aube neuve constitue la solution appropriée, les fournisseurs disposant d’une capacité éprouvée de forgeage de précision et de normes documentaires dimensionnelles offrent une voie d’approvisionnement alternative éliminant l’incertitude résiduelle inhérente à toute approche fondée sur la réparation.
Pour les applications où les plans d’origine sont indisponibles et où le constructeur d’équipement d’origine (OEM) n’est plus une source viable, la production sur mesure d’ailes, fondée sur les plans techniques fournis par le client ou sur une géométrie de référence numérisée, représente une utilisation complémentaire du même flux de travail d’ingénierie inverse — non pas pour restaurer une pièce usée, mais pour fabriquer un remplacement à partir d’une intention de conception reconstituée.
Principales questions à poser avant de s’engager dans un programme de restauration par ingénierie inverse
Si vous évaluez si la rétro-ingénierie peut résoudre votre problème de pale usée de moteur à réaction, les questions suivantes révèlent généralement la frontière décisionnelle :
- La pale a-t-elle été inspectée afin de détecter d’éventuels défauts sous-jacents à l’aide de méthodes d’essais non destructifs adaptées à son alliage et à son historique ? La numérisation dimensionnelle ne saurait remplacer cette inspection.
- Le matériau de base est-il compatible avec la réparation, et le procédé de réparation a-t-il été validé sur le même alliage ou sur un alliage équivalent ?
- Le procédé de restauration permet-il de respecter la tolérance dimensionnelle requise — généralement ±0,05 à 0,10 mm pour les profils d’aile — et fournit-il des preuves mesurables à l’appui de cette affirmation ?
- Quelle documentation traçable accompagnera la pièce restaurée, et répond-elle aux exigences de votre exploitant ou de vos autorités réglementaires ?
- Avez-vous comparé le coût total et le calendrier de la restauration avec ceux de l’approvisionnement d’une nouvelle pale forgée de précision, y compris le coût de l’inspection préalable à la restauration ?
L’ingénierie inverse est un outil puissant pour le diagnostic et la fabrication. Dans le cas de pales usées de moteur à réaction, elle peut appuyer les décisions de restauration, permettre la production de pièces de rechange lorsque les originales ne sont plus disponibles et fournir des preuves de conformité dimensionnelle qui fondent l’assurance qualité. Le fait qu’elle puisse « complètement » restaurer une pale usée dépend de ce que la pale a subi — et des normes que la pièce restaurée doit respecter pour être remise en service.