 EN

Poate ingineria inversă restaura complet paleta uzată de motor cu reacțiune?
Înainte de a începe un program de inginerie inversă pentru recondiționarea palețelor uzate, merită pusă o întrebare mai fundamentală: ce înseamnă de fapt «recondiționare completă» în contextul unei palețe de motor cu reacțiune? Răspunsul modelează totul — de la metoda de scanare până la criteriile finale de acceptare a calității. Ca persoană care a lucrat alături de echipe MRO în evaluarea deciziei de reparație versus înlocuire a palețelor, am văzut această întrebare abordată corect și necorespunzător. Diferența provine, de obicei, din claritatea cu care echipa înțelege ce poate și ce nu poate face ingineria inversă.
Ce înseamnă de fapt «uzat» pentru o paletă de motor cu reacțiune?
Uzura unei pale de motor cu reacție este rar o degradare uniformă a suprafeței. Cele mai frecvente tipuri includ eroziunea marginii frontale cauzată de impactul particulelor, pierderea jocului la vârf datorită frecării, subțierea marginii posterioare și pitting-ul localizat sau oxidarea suprafeței cauzate de ciclurile termice. În cazuri mai severe, pot apărea fisuri de oboseală sub suprafață, chiar dacă suprafața pare acceptabilă — o stare pe care inspecția vizuală sau chiar cea dimensională o pot omite în totalitate.
Înțelegerea mecanismului de uzură este esențială, deoarece determină dacă o paletă uzată de motor cu reacție poate fi, în principiu, restaurată prin inginerie inversă. O paletă a cărei eroziune este limitată la profilul marginii frontale poate fi un candidat rezonabil. O paletă cu fisuri sub suprafață sau cu pierdere de material dincolo de limitele recuperabile nu este, de obicei, eligibilă — niciun flux de lucru de inginerie inversă nu modifică această evaluare.
Cum funcționează ingineria inversă pe o paletă uzată de motor cu reacție?
Ingineria inversă pentru restaurarea palelor urmează un flux de lucru destul de constant în aplicațiile MRO. Procesul implică, de obicei:
- scanarea 3D a palei uzate — Scanarea cu lumină structurată sau cu laser capturează geometria actuală a palei uzate cu precizie la nivel de nor de puncte. Sistemele moderne pot atinge acuratețe de scanare suficient de ridicată pentru a detecta abateri la nivel submilimetric, ceea ce este necesar având în vedere că toleranțele profilului palelor de turbină se situează, în mod tipic, între ±0,05–0,10 mm pentru secțiunile transversale ale profilului aerodinamic.
- Alinierea la modelul nominal — Datele scanate sunt înregistrate față de modelul original al intenției de proiectare. Această etapă identifică regiunile care au ieșit din toleranță și cu cât. În cazul în care desenele originale de proiectare nu sunt disponibile, o paletă de referință aflată în stare funcțională poate servi ca etalon nominal.
- Caracterizarea regiunii uzate — Hartile de plecare evidențiază pierderea de material, abaterea de profil și modificările geometriei marginilor. Aceste date devin intrarea în procesul de restaurare, fie că acesta implică sudarea, depunerea cu laser, depunerea cu energie dirijată sau prelucrarea convențională pentru re-stabilirea profilului de proiectare.
- Restaurare și reinspecție — Faza reală de depunere a materialului și prelucrare trebuie să aducă paleta în limitele specificațiilor dimensionale originale. Inspectia post-restaurare — ideal, folosind aceeași metodă de scanare — verifică conformitatea înainte ca paleta să fie returnată în serviciu.
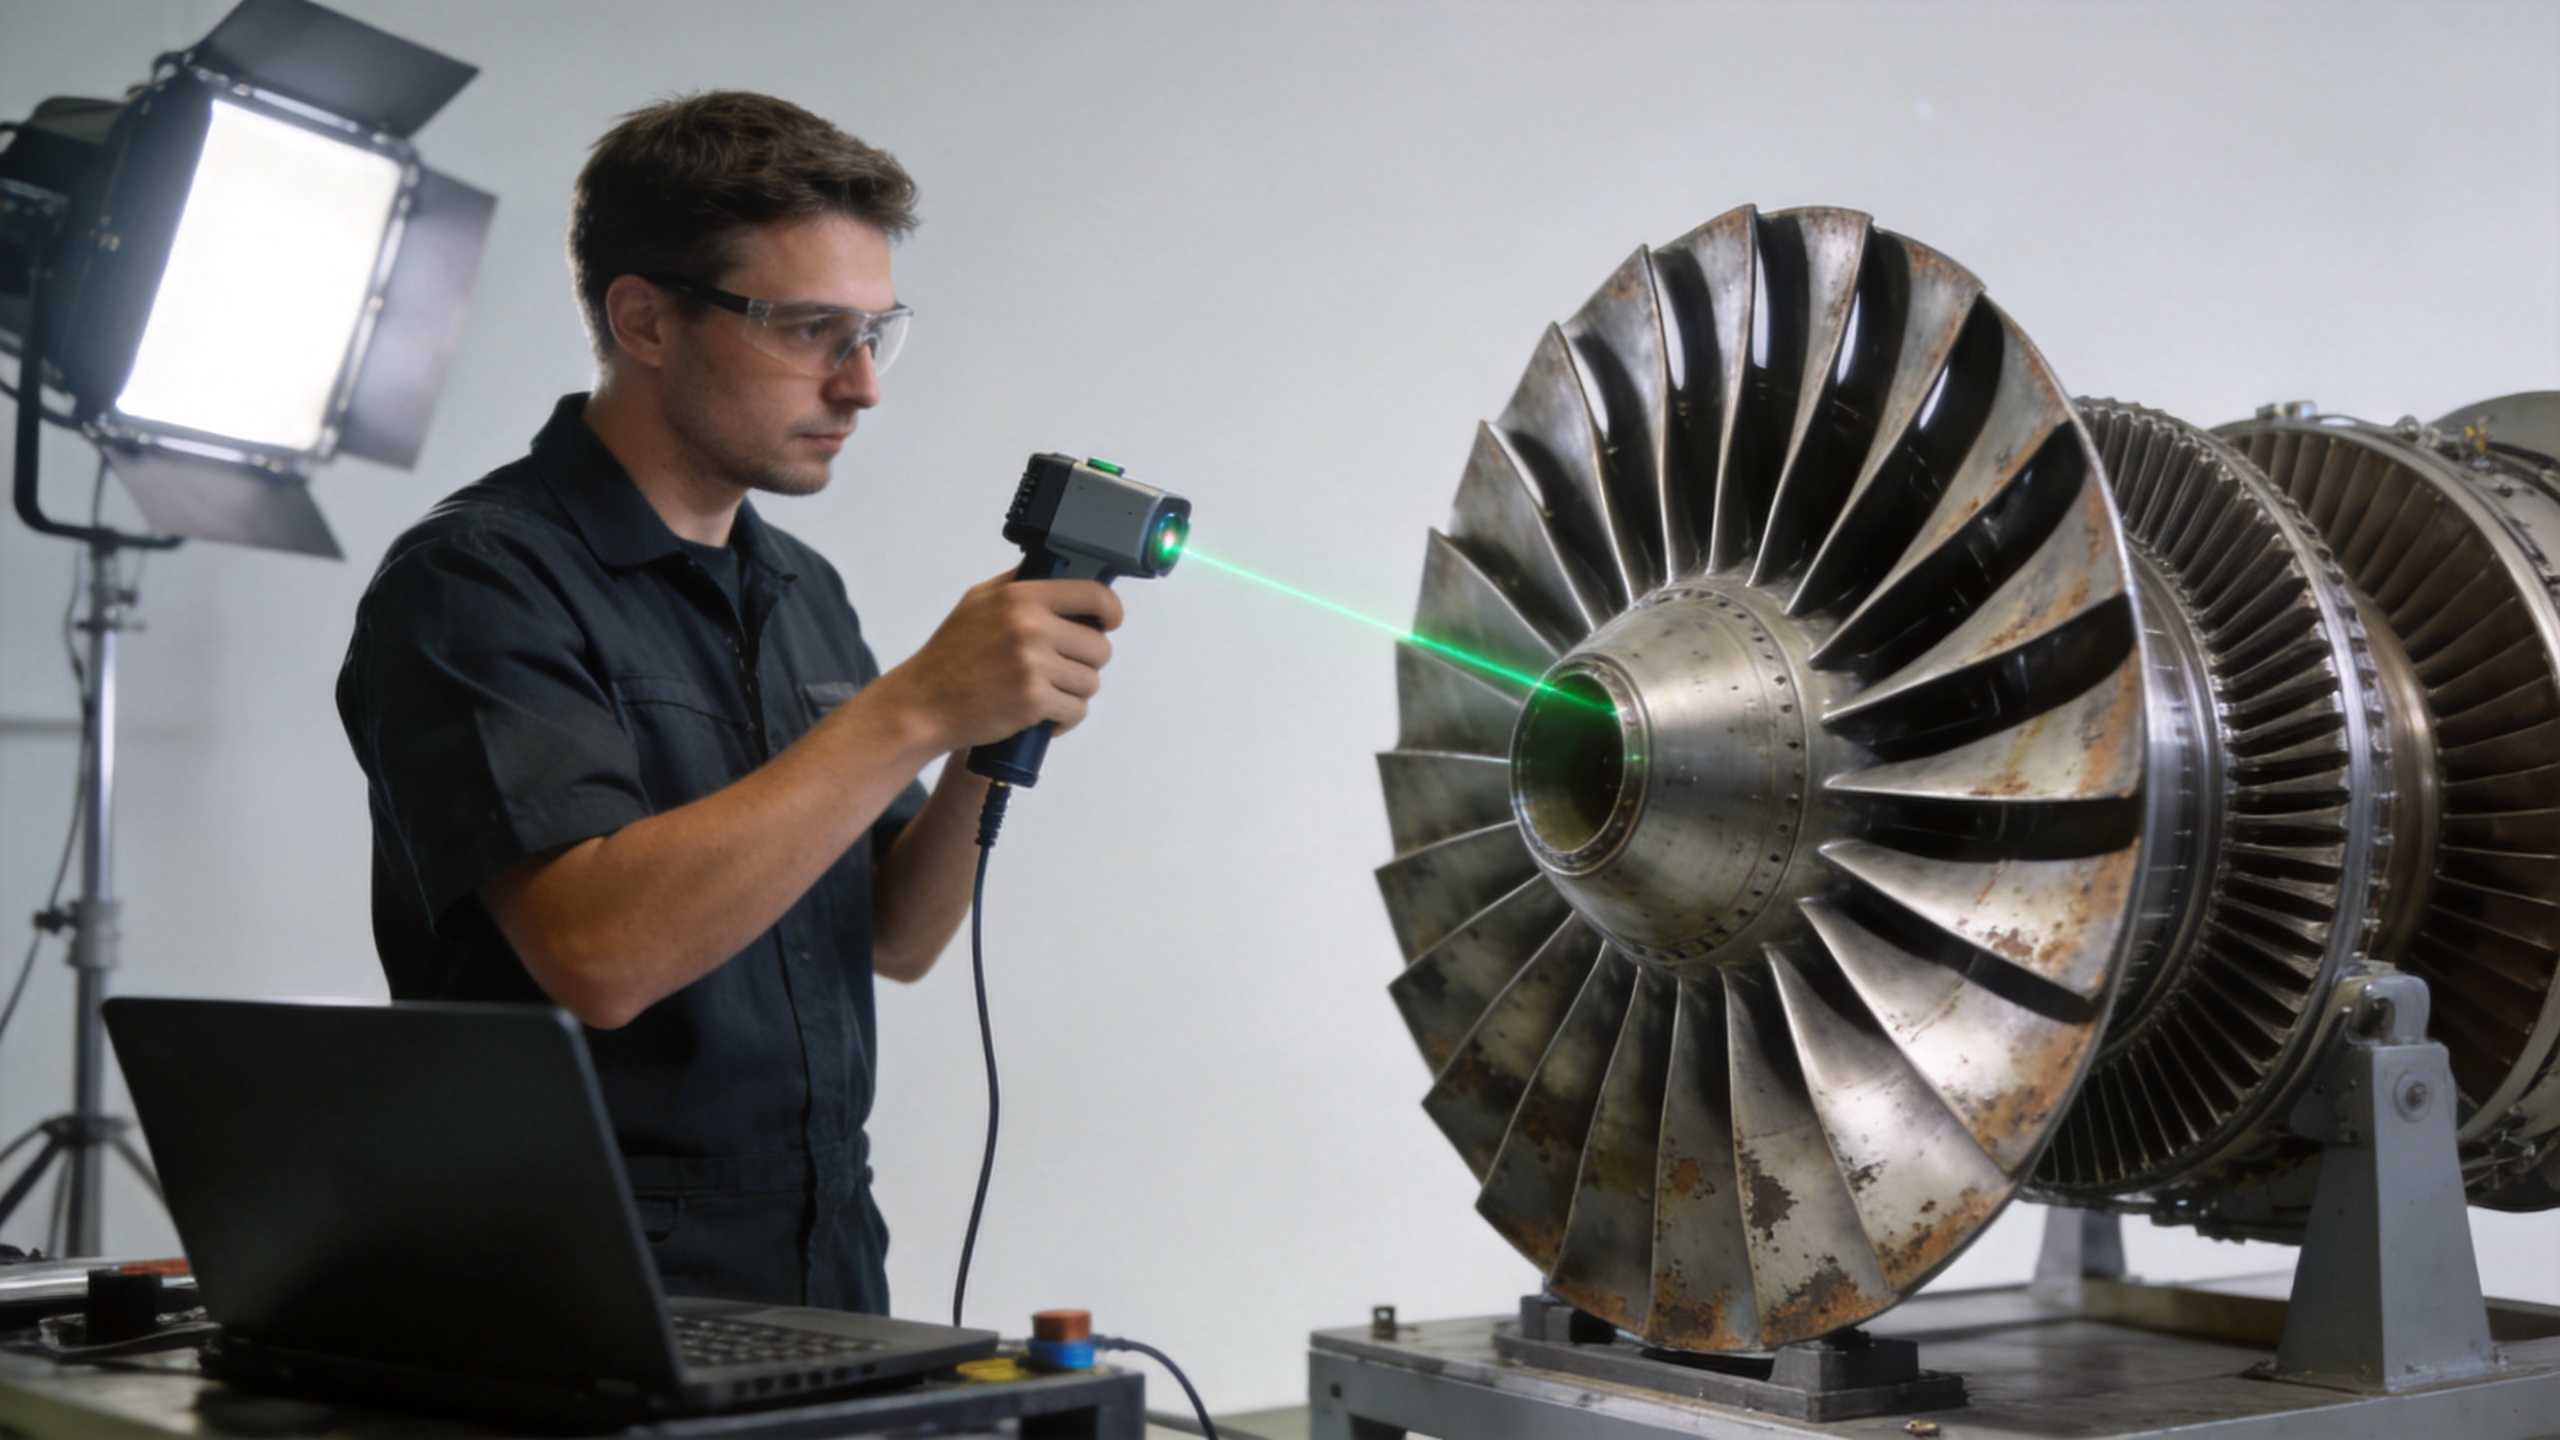
Componenta de reverse engineering, în sens strict, acoperă pașii unu până la trei. Dacă paleta este «restaurată integral» depinde aproape în totalitate de ceea ce se întâmplă în pasul patru — iar aici apar limitările semnificative.
Poate Reverse Engineering să restaureze integral geometria paletei?
Un răspuns mai precis aici este: da, geometria poate fi adesea restabilită în limitele specificațiilor — dar acest lucru nu este același lucru cu o restaurare completă. Distincția este importantă în practică.
Restaurarea geometrică înseamnă că secțiunea transversală a profilului aerodinamic, raza muchiei de atac, grosimea muchiei de evacuare și dimensiunile coardei sunt readuse în interiorul benzii de toleranță proiectate. Acest lucru este realizabil în multe cazuri când starea materialului de bază este bună, modelul de uzură este superficial și procesul de reparație utilizat este compatibil cu materialul de bază.
Ceea ce reverse engineering nu poate face este să restaureze istoricul metalurgic al palei. O paletă care a acumulat cicluri de oboseală termică, oxidare la limita grăunților sau tensiuni reziduale datorate încărcărilor în exploatare va păstra aceste condiții în tot procesul de restaurare, indiferent cât de precis este re-stabilită geometria sa exterioară. În unele condiții de funcționare, o paletă recondiționată corect poate avea o performanță echivalentă cu cea a unei piese noi. În altele — în special cele care implică oboseală de ciclu înalt sau gradient termic în secțiunea caldă — starea internă a materialului devine constrângerea determinantă, nu geometria.
În practică, reverse engineering și recondiționarea palelor uzate pot produce o piesă care respectă geometria cerută. Dacă această piesă este potrivită pentru rolul său în exploatare depinde de o evaluare a idoneității pentru utilizarea specifică, care merge dincolo de verificarea dimensională.
Ce limitează restabilirea completă prin reverse engineering?
Se aplică mai multe limitări practice, care trebuie revizuite înainte de luarea oricărei decizii de recondiționare:
- Restricții legate de compatibilitatea materialelor. Materialele utilizate pentru reparații trebuie să fie compatibile din punct de vedere metalurgic cu aliajul de bază. Unele aliaje performante pentru palete — în special variantele obținute prin solidificare direcționată sau monocristaline — sunt dificil de reparate fără a introduce discontinuități nedorite la nivelul microstructurii în zona reparării.
- Restabilirea stratului de acoperire și a tratamentelor de suprafață. Straturile de acoperire cu barieră termică, acoperirile de difuziune cu aluminiu și alte tratamente de protecție ale suprafeței aplicate în timpul fabricării inițiale pot să nu poată fi restabilite integral prin fluxurile standard de reparații MRO. Toleranțele privind finisarea suprafeței, care au fost subestimare în etapa de reparație, pot duce la scăderi neașteptate ale performanței în exploatare — o lecție pe care mulți echipaje MRO o învață doar o dată.
- Accesibilitatea pentru inspecție. Defectele sub-suprafață — fisurile de oboseală, porozitatea din apropierea rădăcinii, integritatea canalelor interne — nu sunt detectate prin scanarea suprafeței. Inspectia cu penetrant fluorescent, radiografia sau scanarea CT pot fi necesare ca prerechizit; dacă acestea evidențiază condiții care determină respingerea piesei, investiția în reinginerie inversă pentru cartografierea dimensională nu se recuperează.
- Cerințe privind trasabilitatea documentației. Mulți operatori solicită certificate de material, înregistrări ale compoziției aliajelor și rapoarte de inspecție dimensională, toate trasabile până la evenimentul specific de producție sau reparație. Programele de restaurare care nu pot oferi trasabilitate completă la nivel de lot, de la procesul de reparație, pot întâmpina dificultăți de acceptare, indiferent de conformitatea dimensională.
Când ar trebui să alegeți palete noi forjate cu precizie în locul restaurării?
Compromisul dintre reparația internă și înlocuirea piesei se bazează pe mai mulți factori pe care, din experiența mea, echipele îi evaluează adesea intuitiv, nu sistematic. Iată un cadru care, de obicei, se aplică în majoritatea aplicațiilor cu pale de compresor:
Alegeți restaurarea atunci când: pala prezintă uzură localizată la suprafață, materialul de bază nu a depășit limitele de durată de viață, aliajul original este compatibil cu procesul de reparație și procesul de restaurare poate îndeplini toate standardele obligatorii de inspecție și trasabilitate, la un cost care are sens economic în raport cu prețul piesei noi.
Alegeți pale noi forjate cu precizie atunci când: uzura este extensivă, starea materialului este incertă, restaurarea nu poate fi verificată integral prin metodele de inspecție disponibile, termenul de livrare pentru restaurare este comparabil cu cel pentru furnizarea piesei noi sau profilul de risc al aplicației nu permite nicio incertitudine privind istoricul materialului palei.
Capacitatea de forjare de precizie pentru palele compresorului turbinelor cu gaz — acoperind profilurile aerodinamice, geometria rădăcinii și caracteristicile platformei — oferă un punct de plecare cunoscut, pe care restaurarea nu îl poate reproduce. Pentru aplicațiile în care o paletă nouă este soluția potrivită, furnizorii care dispun de o capacitate dovedită de forjare de precizie și de standarde documentare dimensionale oferă o cale alternativă de aprovizionare care elimină incertitudinea reziduală inerentă oricărei abordări bazate pe reparații.
Pentru aplicațiile în care desenele originale nu sunt disponibile și producătorul de echipament original (OEM) nu mai reprezintă o sursă viabilă, producția personalizată a profilurilor aerodinamice, bazată pe desenele de inginerie ale clientului sau pe geometria de referință scanată, reprezintă o utilizare complementară a aceleiași metodologii de inginerie inversă — nu pentru a restaura o piesă uzată, ci pentru a fabrica o înlocuitoare pornind de la o intenție de proiectare redesvoltată.
Întrebări cheie de pus înainte de a vă angaja într-un program de restaurare prin inginerie inversă
Dacă evaluați dacă reverse engineering poate rezolva problema palelor uzate ale motorului cu reacțiune, aceste întrebări evidențiază, de obicei, granița deciziei:
- A fost pală inspectată pentru defecțiuni subsuprafață folosind metode NDT adecvate aliajului și istoricului său? Scanarea dimensională nu înlocuiește această inspecție.
- Este materialul de bază compatibil cu repararea și a fost procesul de reparație validat pe același aliaj sau pe unul echivalent?
- Poate procesul de restaurare îndeplini specificația de toleranță dimensională — de obicei ±0,05–0,10 mm pentru profilurile aerofoliei — și poate furniza dovezi de măsurare care să susțină această afirmație?
- Ce documentație de trasabilitate va însoți piesa restaurată și îndeplinește aceasta cerințele operatorului sau ale reglementărilor aplicabile?
- Ați comparat costul total și termenul de execuție al restaurării cu cele ale aprovizionării cu pale noi, forjate cu precizie, inclusiv costul inspecției necesare înainte de restaurare?
Ingineria inversă este un instrument puternic de diagnosticare și de intrare în procesul de fabricație. În cazul palelor uzate ale motoarelor cu reacțiune, aceasta poate sprijini deciziile privind restaurarea, poate permite producerea pieselor de înlocuire atunci când cele originale nu mai sunt disponibile și poate furniza dovezi privind conformitatea dimensională, care stau la baza asigurării calității. Dacă poate „restaura complet” o paletă uzată depinde de ceea ce a suferit paleta — și de standardele pe care piesa restaurată trebuie să le îndeplinească pentru a reveni în serviciu.