 EN

¿Puede la ingeniería inversa restaurar completamente un álabe para motor de reacción desgastado?
Antes de comprometerse con un programa de ingeniería inversa para la restauración de paletas desgastadas, vale la pena plantear una pregunta más fundamental: ¿qué significa realmente "restaurado por completo" en el contexto de una paleta de motor a reacción? La respuesta condiciona todo: desde el método de escaneo hasta los criterios finales de aceptación de calidad. Como alguien que ha trabajado junto a equipos de mantenimiento, reparación y revisión (MRO) al evaluar decisiones entre reparación y sustitución de paletas, he visto esta pregunta abordada acertadamente y también de forma deficiente. La diferencia suele radicar en qué tan claramente el equipo comprende lo que la ingeniería inversa puede y no puede hacer.
¿Qué significa realmente "desgastado" para una paleta de motor a reacción?
El desgaste en una paleta de motor a reacción rara vez es una degradación superficial uniforme y única. Los patrones más comunes incluyen la erosión del borde de ataque por impacto de partículas, la pérdida de holgura en la punta debido al rozamiento, el adelgazamiento del borde de salida y la picadura localizada o la oxidación superficial provocadas por los ciclos térmicos. En casos más graves, puede haber grietas por fatiga subsuperficiales bajo una superficie que, de otro modo, parece aceptable: una condición que una inspección visual o incluso dimensional podría pasar por completo por alto.
Comprender el mecanismo de desgaste es fundamental, porque determina si la paleta desgastada de un motor a reacción es, o no, candidata a una restauración basada en ingeniería inversa. Una paleta cuya erosión se limite al perfil del borde de ataque podría ser una candidata razonable. En cambio, una paleta con grietas subsuperficiales o pérdida de material más allá de los límites recuperables normalmente no lo es: ningún flujo de trabajo de ingeniería inversa modifica esa evaluación.
¿Cómo funciona la ingeniería inversa sobre una paleta desgastada de motor a reacción?
La ingeniería inversa para la restauración de álabes sigue un flujo de trabajo bastante consistente en aplicaciones de mantenimiento, reparación y revisión (MRO). El proceso típicamente implica:
- escaneo 3D del álabe desgastado — El escaneo con luz estructurada o láser captura la geometría actual del álabe desgastado con precisión de nube de puntos. Los sistemas modernos pueden alcanzar precisiones de escaneo suficientes para detectar desviaciones a nivel submilimétrico, lo cual es necesario dado que las tolerancias del perfil de los álabes de turbina suelen estar en el rango de ±0,05–0,10 mm para las secciones transversales del perfil aerodinámico.
- Alineación con el modelo nominal — Los datos escaneados se registran respecto al modelo original de diseño. Este paso identifica qué regiones se han desviado fuera de las tolerancias y en qué medida. Cuando no están disponibles los planos originales de diseño, un álabe de referencia en condiciones aptas para su uso puede servir como patrón nominal.
- Caracterización de la región desgastada — Los mapas de partida resaltan la pérdida de material, la desviación del perfil y los cambios en la geometría del borde. Estos datos se convierten en la entrada para el proceso de restauración, ya sea mediante soldadura, revestimiento por láser, deposición de energía dirigida o mecanizado convencional, con el fin de restablecer el perfil de diseño.
- Restauración y reinspección — La fase real de deposición de material y mecanizado debe devolver la paleta a las especificaciones dimensionales originales. La inspección posterior a la restauración —idealmente empleando el mismo método de escaneo— verifica el cumplimiento antes de que la paleta vuelva a entrar en servicio.
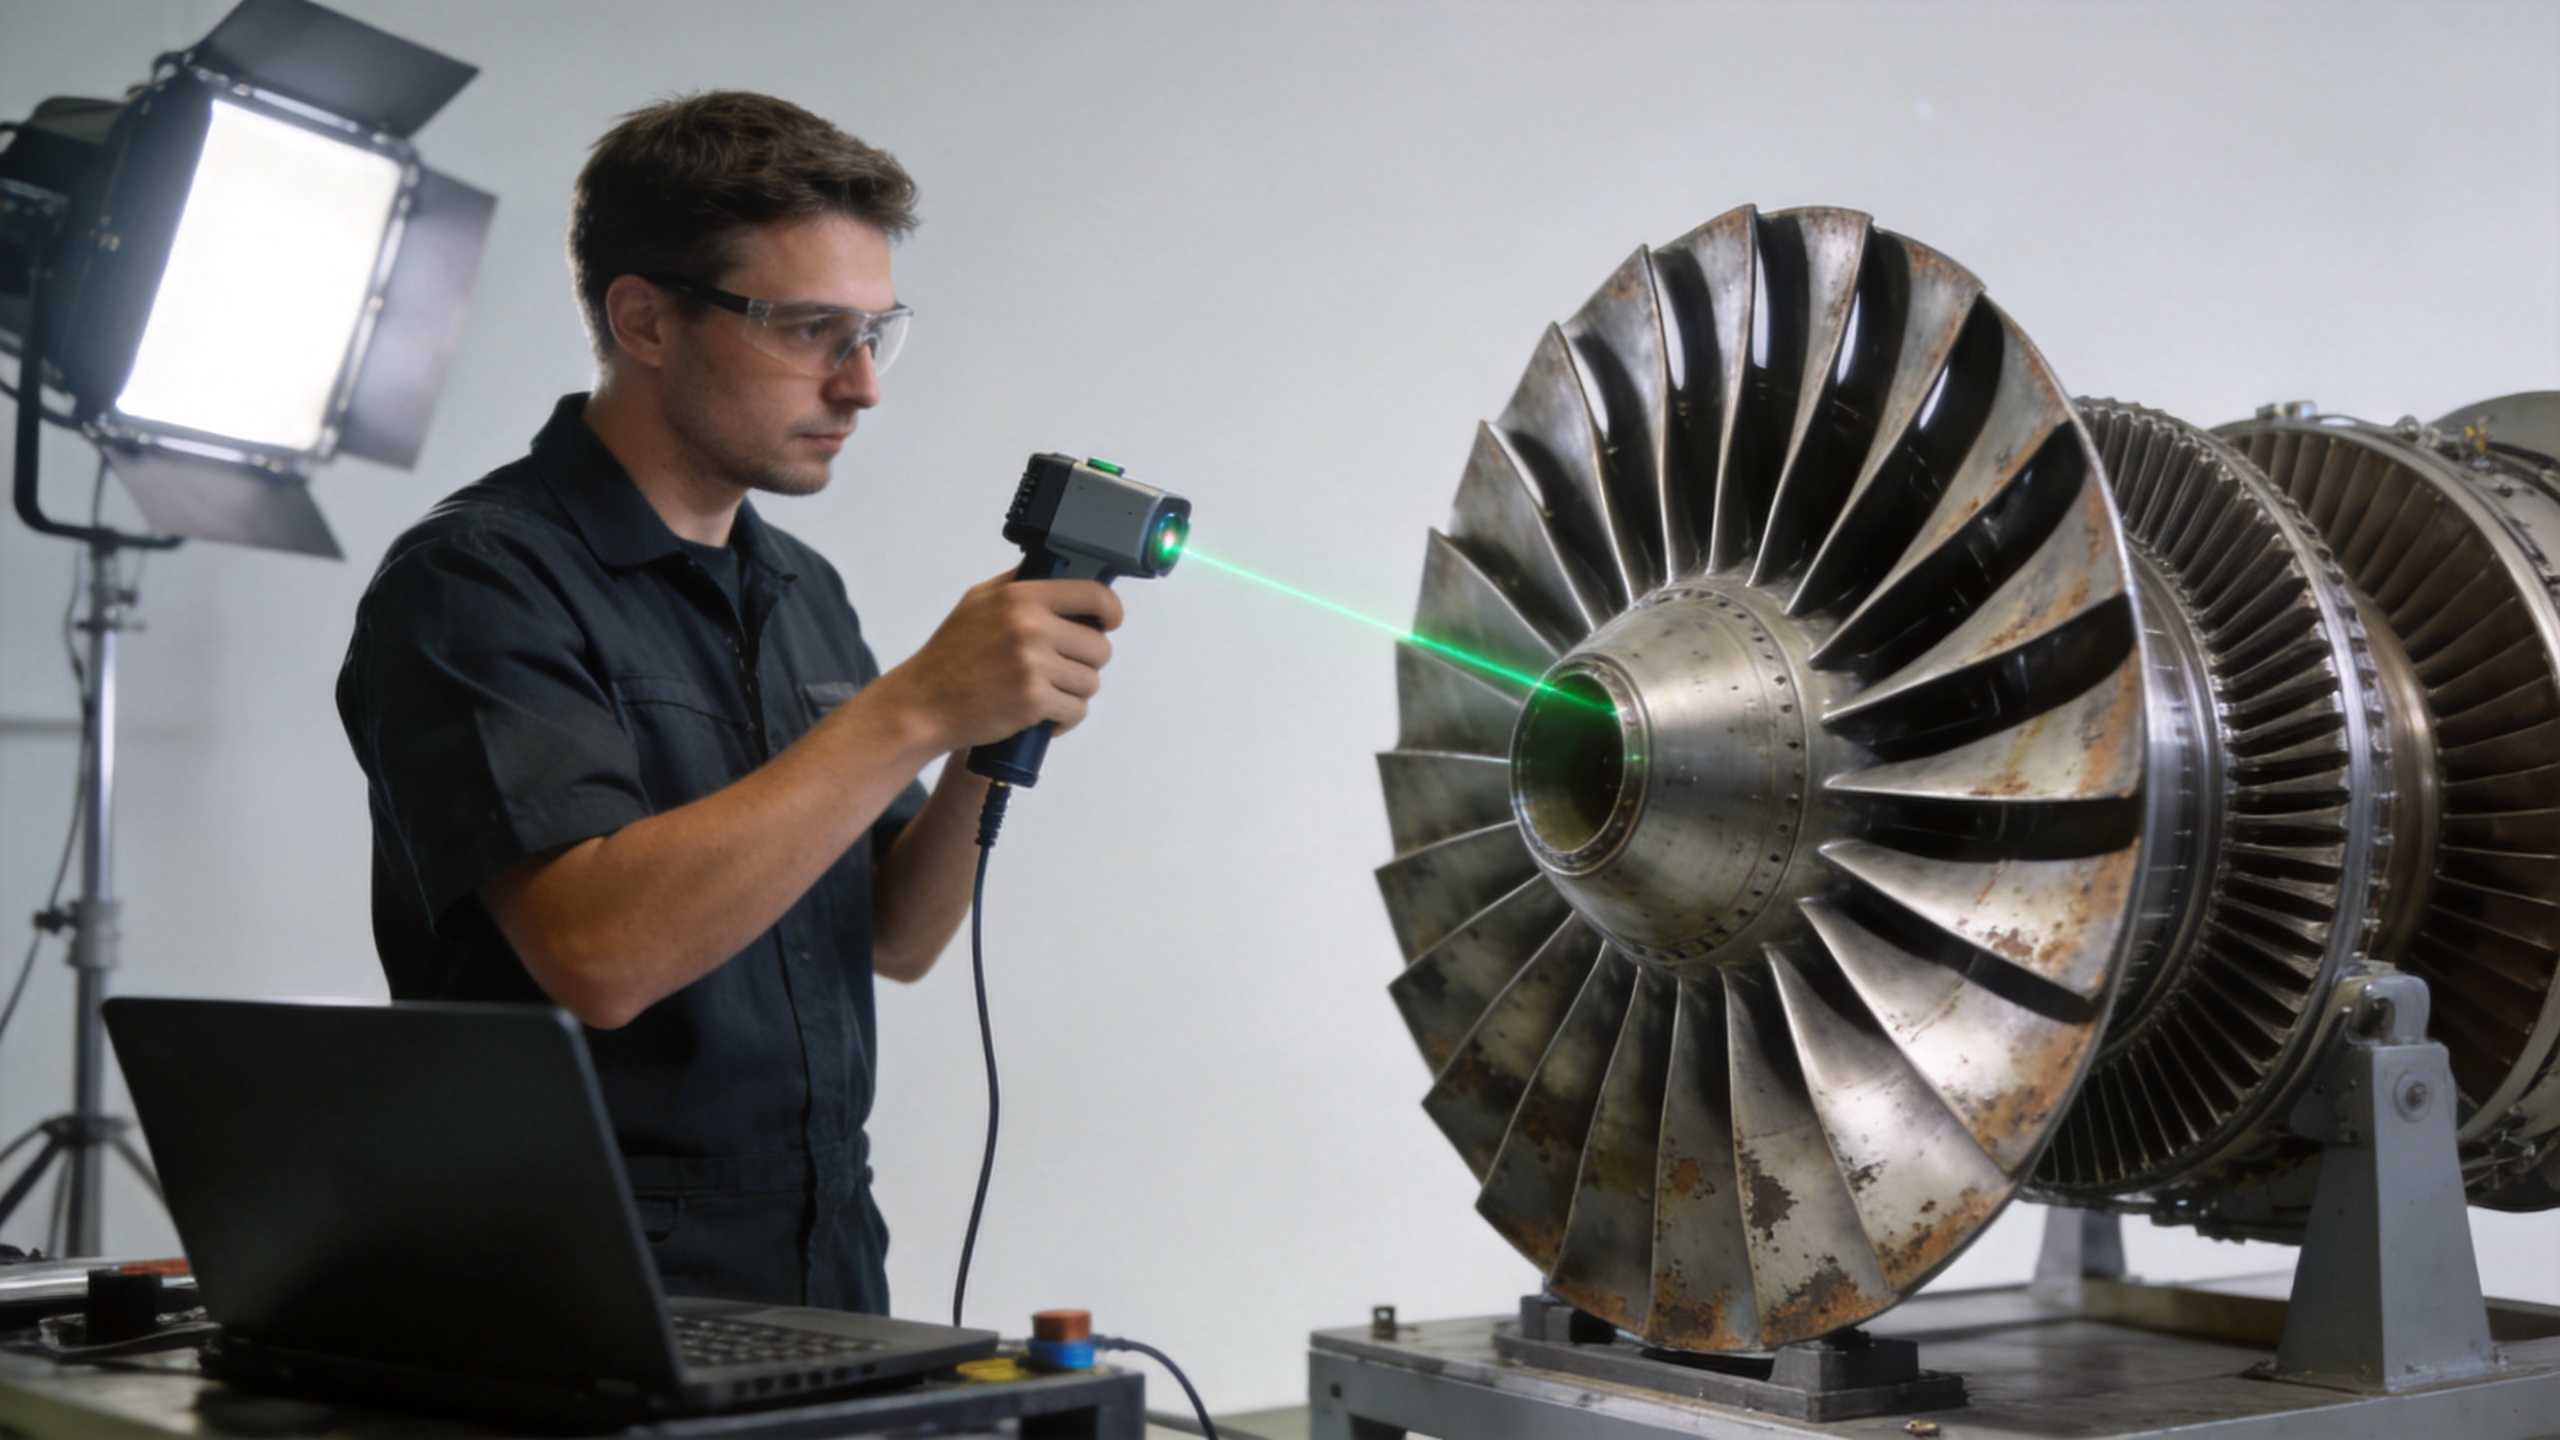
El componente de ingeniería inversa, en sentido estricto, abarca los pasos uno a tres. Si la paleta se «restaura completamente» depende casi por completo de lo que ocurra en el paso cuatro —y ahí es donde surgen las limitaciones más significativas.
¿Puede la ingeniería inversa restaurar completamente la geometría de la paleta?
Una respuesta más precisa aquí es: sí, la geometría a menudo se puede restablecer dentro de las especificaciones, pero eso no equivale a una restauración completa. Esta distinción es importante en la práctica.
La restauración geométrica significa que la sección transversal del perfil aerodinámico, el radio del borde de ataque, el espesor del borde de fuga y las dimensiones de la cuerda se devuelven dentro de la banda de tolerancia de diseño. Esto es alcanzable en muchos casos cuando el estado del material subyacente es bueno, el patrón de desgaste es superficial y el proceso de reparación utilizado es compatible con el material base.
Lo que la ingeniería inversa no puede hacer es restaurar la historia metalúrgica de la cuchilla. Una cuchilla que ha acumulado ciclos de fatiga térmica, oxidación en los límites de grano o tensiones residuales debidas a cargas operativas conservará esas condiciones durante todo el proceso de restauración, independientemente de con qué precisión se restablezca su geometría externa. En algunas condiciones operativas, una cuchilla correctamente reacondicionada puede desempeñarse de forma equivalente a una pieza nueva. En otras —en particular aquellas que implican fatiga de alto ciclo o gradientes térmicos en la sección caliente— el estado interno del material se convierte en la limitación determinante, y no la geometría.
En la práctica, la ingeniería inversa y la remanufactura de cuchillas desgastadas pueden producir una pieza que cumpla geométricamente con las especificaciones. Si dicha pieza resulta adecuada para su función prevista depende de una evaluación de idoneidad para el uso previsto, que va más allá de la simple verificación dimensional.
¿Qué limitaciones impiden una restauración completa mediante ingeniería inversa?
Se aplican varias limitaciones prácticas que deben revisarse antes de tomar cualquier decisión de restauración:
- Restricciones de compatibilidad de materiales. Los materiales de reparación deben ser metalúrgicamente compatibles con la aleación base. Algunas aleaciones avanzadas para álabes —en particular las variantes solidificadas direccionalmente o de monocristal— resultan difíciles de reparar sin introducir discontinuidades microestructurales no deseadas en el límite de la reparación.
- Restablecimiento de recubrimientos y tratamientos superficiales. Los recubrimientos térmicos protectores, los recubrimientos de difusión de aluminio y otros tratamientos superficiales protectores aplicados durante la fabricación original pueden no restablecerse completamente mediante los flujos de trabajo estándar de mantenimiento, reparación y revisión (MRO). Una tolerancia de acabado superficial subespecificada en la etapa de reparación puede provocar deficiencias inesperadas de rendimiento en servicio —una lección que muchos equipos MRO aprenden una sola vez.
- Accesibilidad para inspección. Los defectos subsuperficiales — grietas por fatiga, porosidad cerca de la raíz, integridad interna del canal — no se detectan mediante escaneo superficial. Puede ser necesario, como requisito previo, realizar una inspección con penetrante fluorescente, radiografía X o tomografía computarizada (CT); si estas técnicas revelan condiciones que impiden la aceptación, la inversión en ingeniería inversa para el mapeo dimensional no se recupera.
- Requisitos de trazabilidad documental. Muchos operadores exigen certificaciones de material, registros de composición de aleación e informes de inspección dimensional vinculados al evento específico de producción o reparación. Los programas de restauración que no puedan ofrecer trazabilidad completa a nivel de lote desde el proceso de reparación podrían enfrentar dificultades de aceptación, independientemente del cumplimiento dimensional.
¿Cuándo debe elegirse nuevas palas forjadas de precisión en lugar de la restauración?
La decisión entre reparar internamente o reemplazar depende de varios factores que, según mi experiencia, los equipos suelen evaluar de forma intuitiva más que sistemática. A continuación se presenta un marco de referencia que suele aplicarse en la mayoría de los casos de palas de compresor:
Elija la restauración cuando: la pala presente desgaste superficial localizado, el material base no haya superado los límites del ciclo de vida, la aleación original sea compatible con la reparación y el proceso de restauración pueda cumplir todos los requisitos de inspección y trazabilidad a un costo que resulte económicamente razonable en comparación con el precio de una pieza nueva.
Elija palas nuevas forjadas con precisión cuando: el desgaste sea extenso, el estado del material sea incierto, la restauración no pueda verificarse completamente mediante los métodos de inspección disponibles, el plazo para la restauración sea comparable al del suministro de una pieza nueva o el perfil de riesgo de la aplicación no tolere ninguna incertidumbre respecto al historial del material de la pala.
La capacidad de forja de precisión para álabes de compresor de turbinas de gas —que abarca perfiles aerodinámicos, geometría de la raíz y características de la plataforma— proporciona un punto de partida con estado conocido que ninguna restauración puede replicar. Para aplicaciones en las que una nueva paleta es la solución adecuada, los proveedores con capacidad establecida de forja de precisión y estándares documentados de dimensiones ofrecen una vía alternativa de suministro que elimina la incertidumbre residual inherente a cualquier enfoque basado en reparación.
Para aplicaciones en las que no están disponibles los planos originales y el fabricante original ya no constituye una fuente viable, la producción personalizada de perfiles aerodinámicos basada en planos de ingeniería del cliente o en geometría de referencia escaneada representa un uso complementario del mismo flujo de trabajo de ingeniería inversa —no para restaurar una pieza desgastada, sino para fabricar un reemplazo a partir de una intención de diseño redesarrollada.
Preguntas clave que formular antes de comprometerse con un programa de restauración mediante ingeniería inversa
Si está evaluando si la ingeniería inversa puede resolver su situación de álabes desgastados de motores a reacción, estas preguntas suelen revelar dónde se encuentra el límite de la decisión:
- ¿Se ha inspeccionado el álabe en busca de defectos subsuperficiales mediante métodos de ensayo no destructivo (NDT) adecuados para su aleación y su historial? El escaneo dimensional no sustituye esta inspección.
- ¿El material base es compatible con la reparación, y se ha validado el proceso de reparación en la misma aleación o en una equivalente?
- ¿Puede el proceso de restauración cumplir con la especificación de tolerancia dimensional —típicamente ±0,05–0,10 mm para los perfiles del álabe— y aportar evidencia de medición que respalde dicha afirmación?
- ¿Qué documentación de trazabilidad acompañará la pieza restaurada, y cumple con los requisitos de su operador o de las autoridades reguladoras?
- ¿Ha comparado el costo total y el cronograma de la restauración con los de la adquisición de nuevos álabes forjados con precisión, incluido el costo de la inspección previa a la restauración?
El análisis inverso es una herramienta potente para el diagnóstico y la fabricación. En situaciones de desgaste de álabes de motores a reacción, puede respaldar las decisiones de restauración, permitir la producción de piezas de repuesto cuando no están disponibles los originales y proporcionar pruebas de conformidad dimensional que sustentan la garantía de calidad. Si puede «restaurar completamente» un álabe desgastado depende de lo que el álabe haya experimentado — y de los estándares que la pieza restaurada debe cumplir para volver a entrar en servicio.