 EN

逆向設計で摩耗したジェットエンジンブレードを完全に復元できますか?
摩耗したブレードの修復に向けた逆向設計プログラムを実施する前に、より根本的な問いを投げかける価値があります。「完全に修復された」とは、ジェットエンジン・ブレードの文脈において、実際にどのような意味を持つのでしょうか? この問いへの答えが、スキャン手法から最終的な品質受入基準に至るまで、あらゆることを規定します。私はMROチームとともに、ブレードの修理と交換の判断を評価する業務に携わってきましたが、この問いに対する対応は、うまく行われている場合もあれば、不十分な場合もあります。その差は、通常、チームが逆向設計の可能性と限界をどれだけ明確に理解しているかにかかっています。
ジェットエンジン・ブレードにおける「摩耗」とは、実際には何を意味するのでしょうか?
ジェットエンジンのブレード摩耗は、単一かつ均一な表面劣化となることはほとんどありません。最も一般的な摩耗パターンには、微粒子の衝突による前縁部の侵食、接触による先端クリアランスの喪失、後縁部の薄化、および熱サイクルに起因する局所的なピッティングや表面酸化などがあります。さらに重度の場合は、見た目や寸法測定では問題が見られない表面の下に、内部疲労亀裂が発生していることがあります。このような内部亀裂は、目視検査や寸法検査ではまったく見過ごされてしまう可能性があります。
摩耗メカニズムを理解することが重要なのは、それが摩耗したジェットエンジンブレードを逆向設計に基づく修復対象として扱えるかどうかを決定づけるからです。前縁部の形状に限定された侵食であれば、修復の対象となり得る可能性があります。一方で、内部に疲労亀裂が存在する場合や、回復可能な限界を超えた材料損失が認められる場合は、通常、修復対象とはなりません。こうした評価は、いかなる逆向設計のワークフローを採用しても変更されることはありません。
摩耗したジェットエンジンブレードに対する逆向設計は、どのように行われるのでしょうか?
ブレード修復のための逆解析は、MRO用途において比較的一貫したワークフローに従います。このプロセスには通常、以下の手順が含まれます。
- 摩耗したブレードの3Dスキャン — 構造光式またはレーザー式スキャナーを用いて、摩耗したブレードの現状形状を点群レベルの精度で取得します。最新のスキャンシステムでは、サブミリメートル単位の形状変化を検出できる精度を実現しており、これはタービンブレードの翼型断面における公差(通常±0.05~0.10 mm)を評価する上で必要不可欠です。
- 名目モデルへのアライメント — 取得したスキャンデータを、元の設計意図に基づくモデルと位置合わせ(レジストレーション)します。この工程により、どの領域が公差範囲から逸脱しているか、またその逸脱量がどれほどかを特定します。オリジナルの設計図面が入手できない場合は、良好な状態で使用中のブレードを基準(ノミナルベンチマーク)として用いることがあります。
- 摩耗領域の特性評価 ― 出発マップでは、材料の損失、形状のずれ、エッジの幾何学的変化が強調表示されます。このデータは、溶接、レーザークラッディング、指向性エネルギー堆積(DED)、または従来の切削加工など、設計形状を再構築するための修復工程への入力情報となります。
- 修復および再検査 ― 実際の材料付加および切削加工工程では、ブレードを元の寸法仕様内に復元する必要があります。修復後の検査(可能であれば、同一のスキャン手法を用いて実施)により、ブレードを再使用する前に仕様への適合が確認されます。
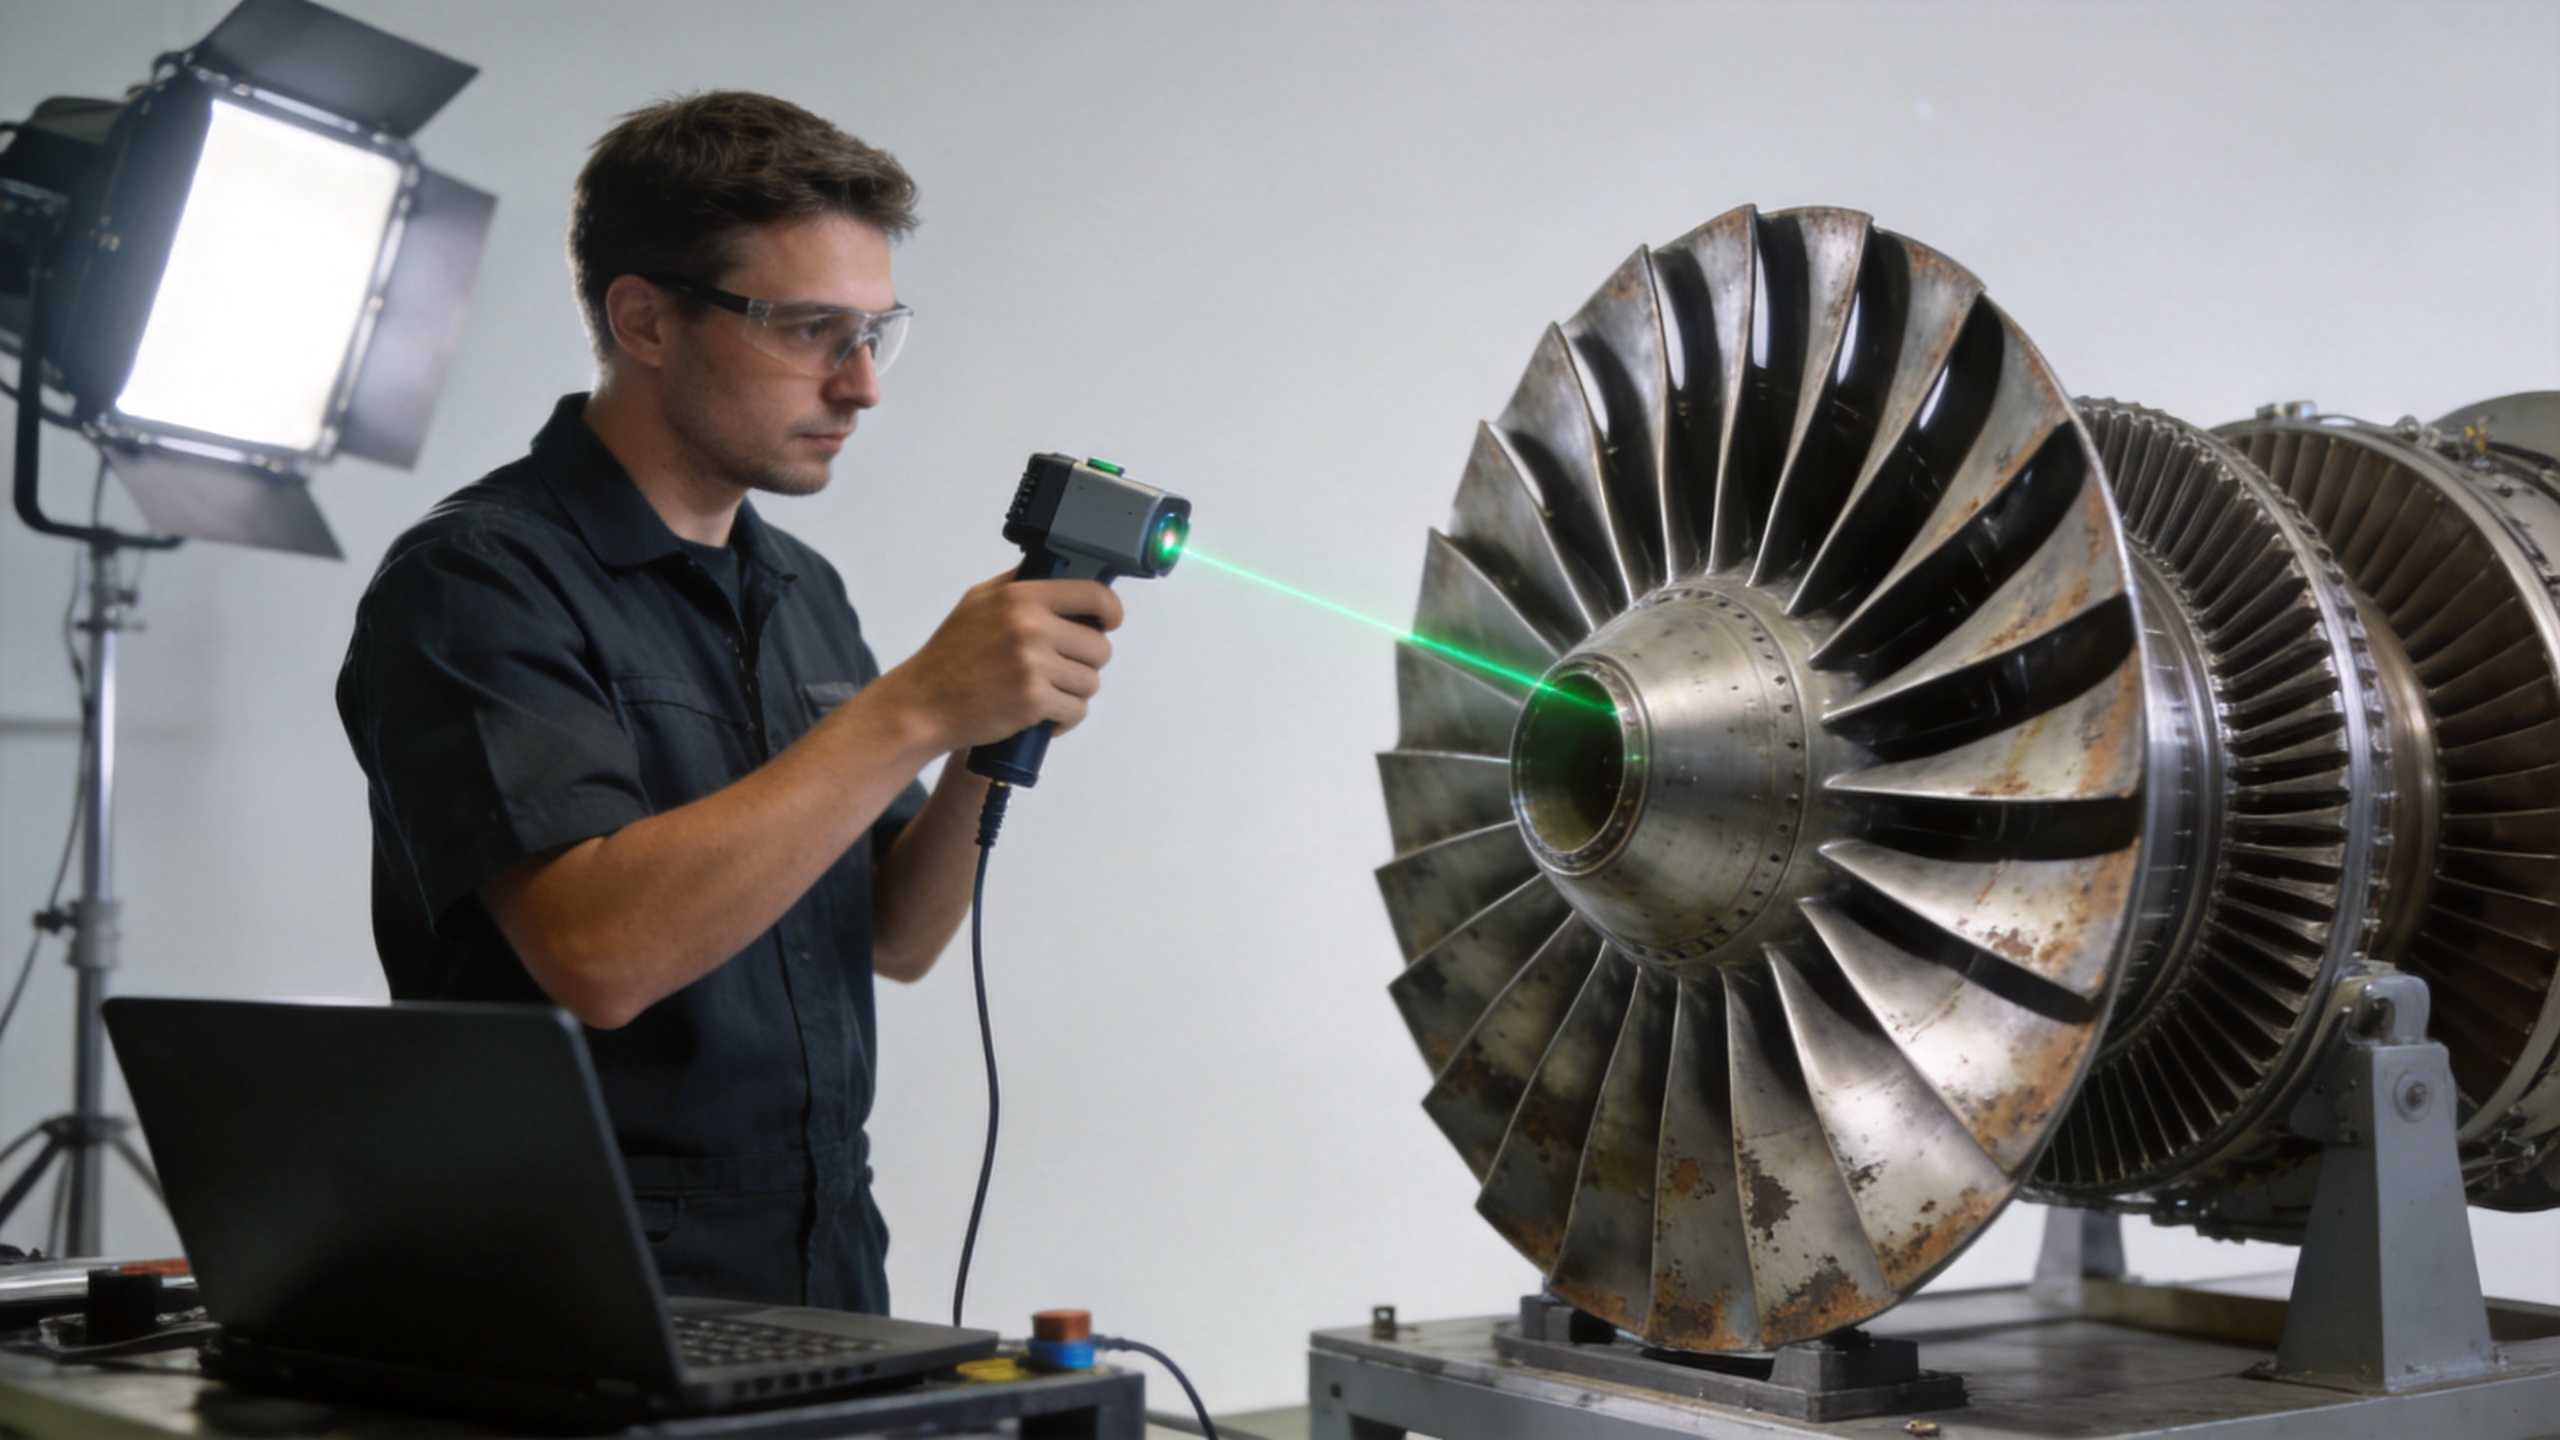
厳密に言えば、リバースエンジニアリングの対象となるのは、ステップ1からステップ3までです。ブレードが「完全に修復される」かどうかは、ほとんどすべてステップ4で行われる作業に依存しており、ここに限界が顕著になります。
リバースエンジニアリングでブレードの形状を完全に復元できるか?
より正確な答えは「はい」です。多くの場合、形状は仕様範囲内に復元できますが、それは完全な復元とは異なります。この違いは実務上で重要です。
形状の復元とは、翼型断面、前縁半径、後縁厚さ、および弦長の各寸法を設計公差範囲内に再び戻すことを意味します。これは、基材の状態が良好であり、摩耗が表面的であり、採用する修復手法が基材と適合している場合、多くのケースで達成可能です。
リバースエンジニアリングができないのは、刃の冶金学的な履歴を復元することです。使用中に熱疲労サイクルを繰り返し受けたり、粒界酸化が進行したり、荷重による残留応力が蓄積された刃は、その外部形状をどれほど正確に再現したとしても、これらの状態を修復工程を通じてそのまま保持します。ある運用条件下では、適切に再生された刃が新品と同等の性能を発揮することもあります。しかし、高サイクル疲労や高温部における温度勾配が顕著な条件などでは、制約要因となるのは形状ではなく、内部の材料状態そのものになります。
実際には、リバースエンジニアリングおよび摩耗した刃の再生によって、外形的に適合する部品を製造することが可能です。ただし、その部品が所定の運用目的に適合するかどうかは、単なる寸法検証を超えた「用途適合性」の評価に依存します。
リバースエンジニアリングによる完全な復元を妨げる制約とは?
いくつかの実用的な制約があり、修復を決定する前にこれらを確認する必要があります。
- 材料の適合性に関する制約。 修復に使用する材料は、母材合金と冶金学的に適合していなければなりません。高性能ブレード用合金(特に方向性凝固または単結晶タイプ)の一部は、修復境界部に望ましくない微細構造の不連続性を導入することなく修復することが困難です。
- コーティングおよび表面処理の再施装。 熱遮断コーティング、アルミニド拡散コーティング、およびその他の製造時に施された保護表面処理は、標準的なMRO修復工程では完全に再施装できない場合があります。修復段階で表面粗さの公差が過小に設定されると、実際に運用中に予期せぬ性能低下を招くことがあります——これは多くのMROチームが一度は経験する教訓です。
- 検査へのアクセス性。 表面スキャンでは、亀裂や根元付近の気孔、内部チャネルの健全性など、表面下の欠陥(疲労亀裂など)を検出できません。これらの欠陥を確認するには、蛍光浸透探傷検査、X線検査、またはCTスキャンが事前に必要となる場合があります。こうした検査で不合格となるような状態が判明した場合、寸法測定に基づく逆設計への投資は回収されません。
- 文書のトレーサビリティ要件 多くの運用者は、材質証明書、合金組成記録、および特定の製造または修理作業に遡って追跡可能な寸法検査報告書を要求します。修理工程全体においてロット単位での完全なトレーサビリティを提供できない復元プログラムは、寸法的に適合していても、受入が困難になる可能性があります。
新規の高精度鍛造ブレードを採用すべきタイミングは?
社内修理と交換のどちらを選択するかという判断は、いくつかの要因に左右されます。私の経験では、現場のチームがこれらを直感的に、体系的にではなく評価しがちです。以下は、ほとんどのコンプレッサブレード用途において有効なフレームワークです。
以下の条件に該当する場合、修復を選択します。 ブレードの摩耗が局所的・表面的であり、母材の寿命限界を超えていないこと、元の合金が修復に対応可能であること、および修復工程がすべての検査・トレーサビリティ基準を満たし、新品部品価格と比較して経済的に妥当なコストで実施できること。
以下の条件に該当する場合、新品の高精度鍛造ブレードを選択します。 摩耗が広範囲に及んでいること、材質状態が不確実であること、既存の検査手法では修復の完全性を確認できないこと、修復の納期が新品調達とほぼ同等であること、あるいはその用途におけるリスク特性上、ブレードの材質履歴に関する不確実性を一切許容できないこと。
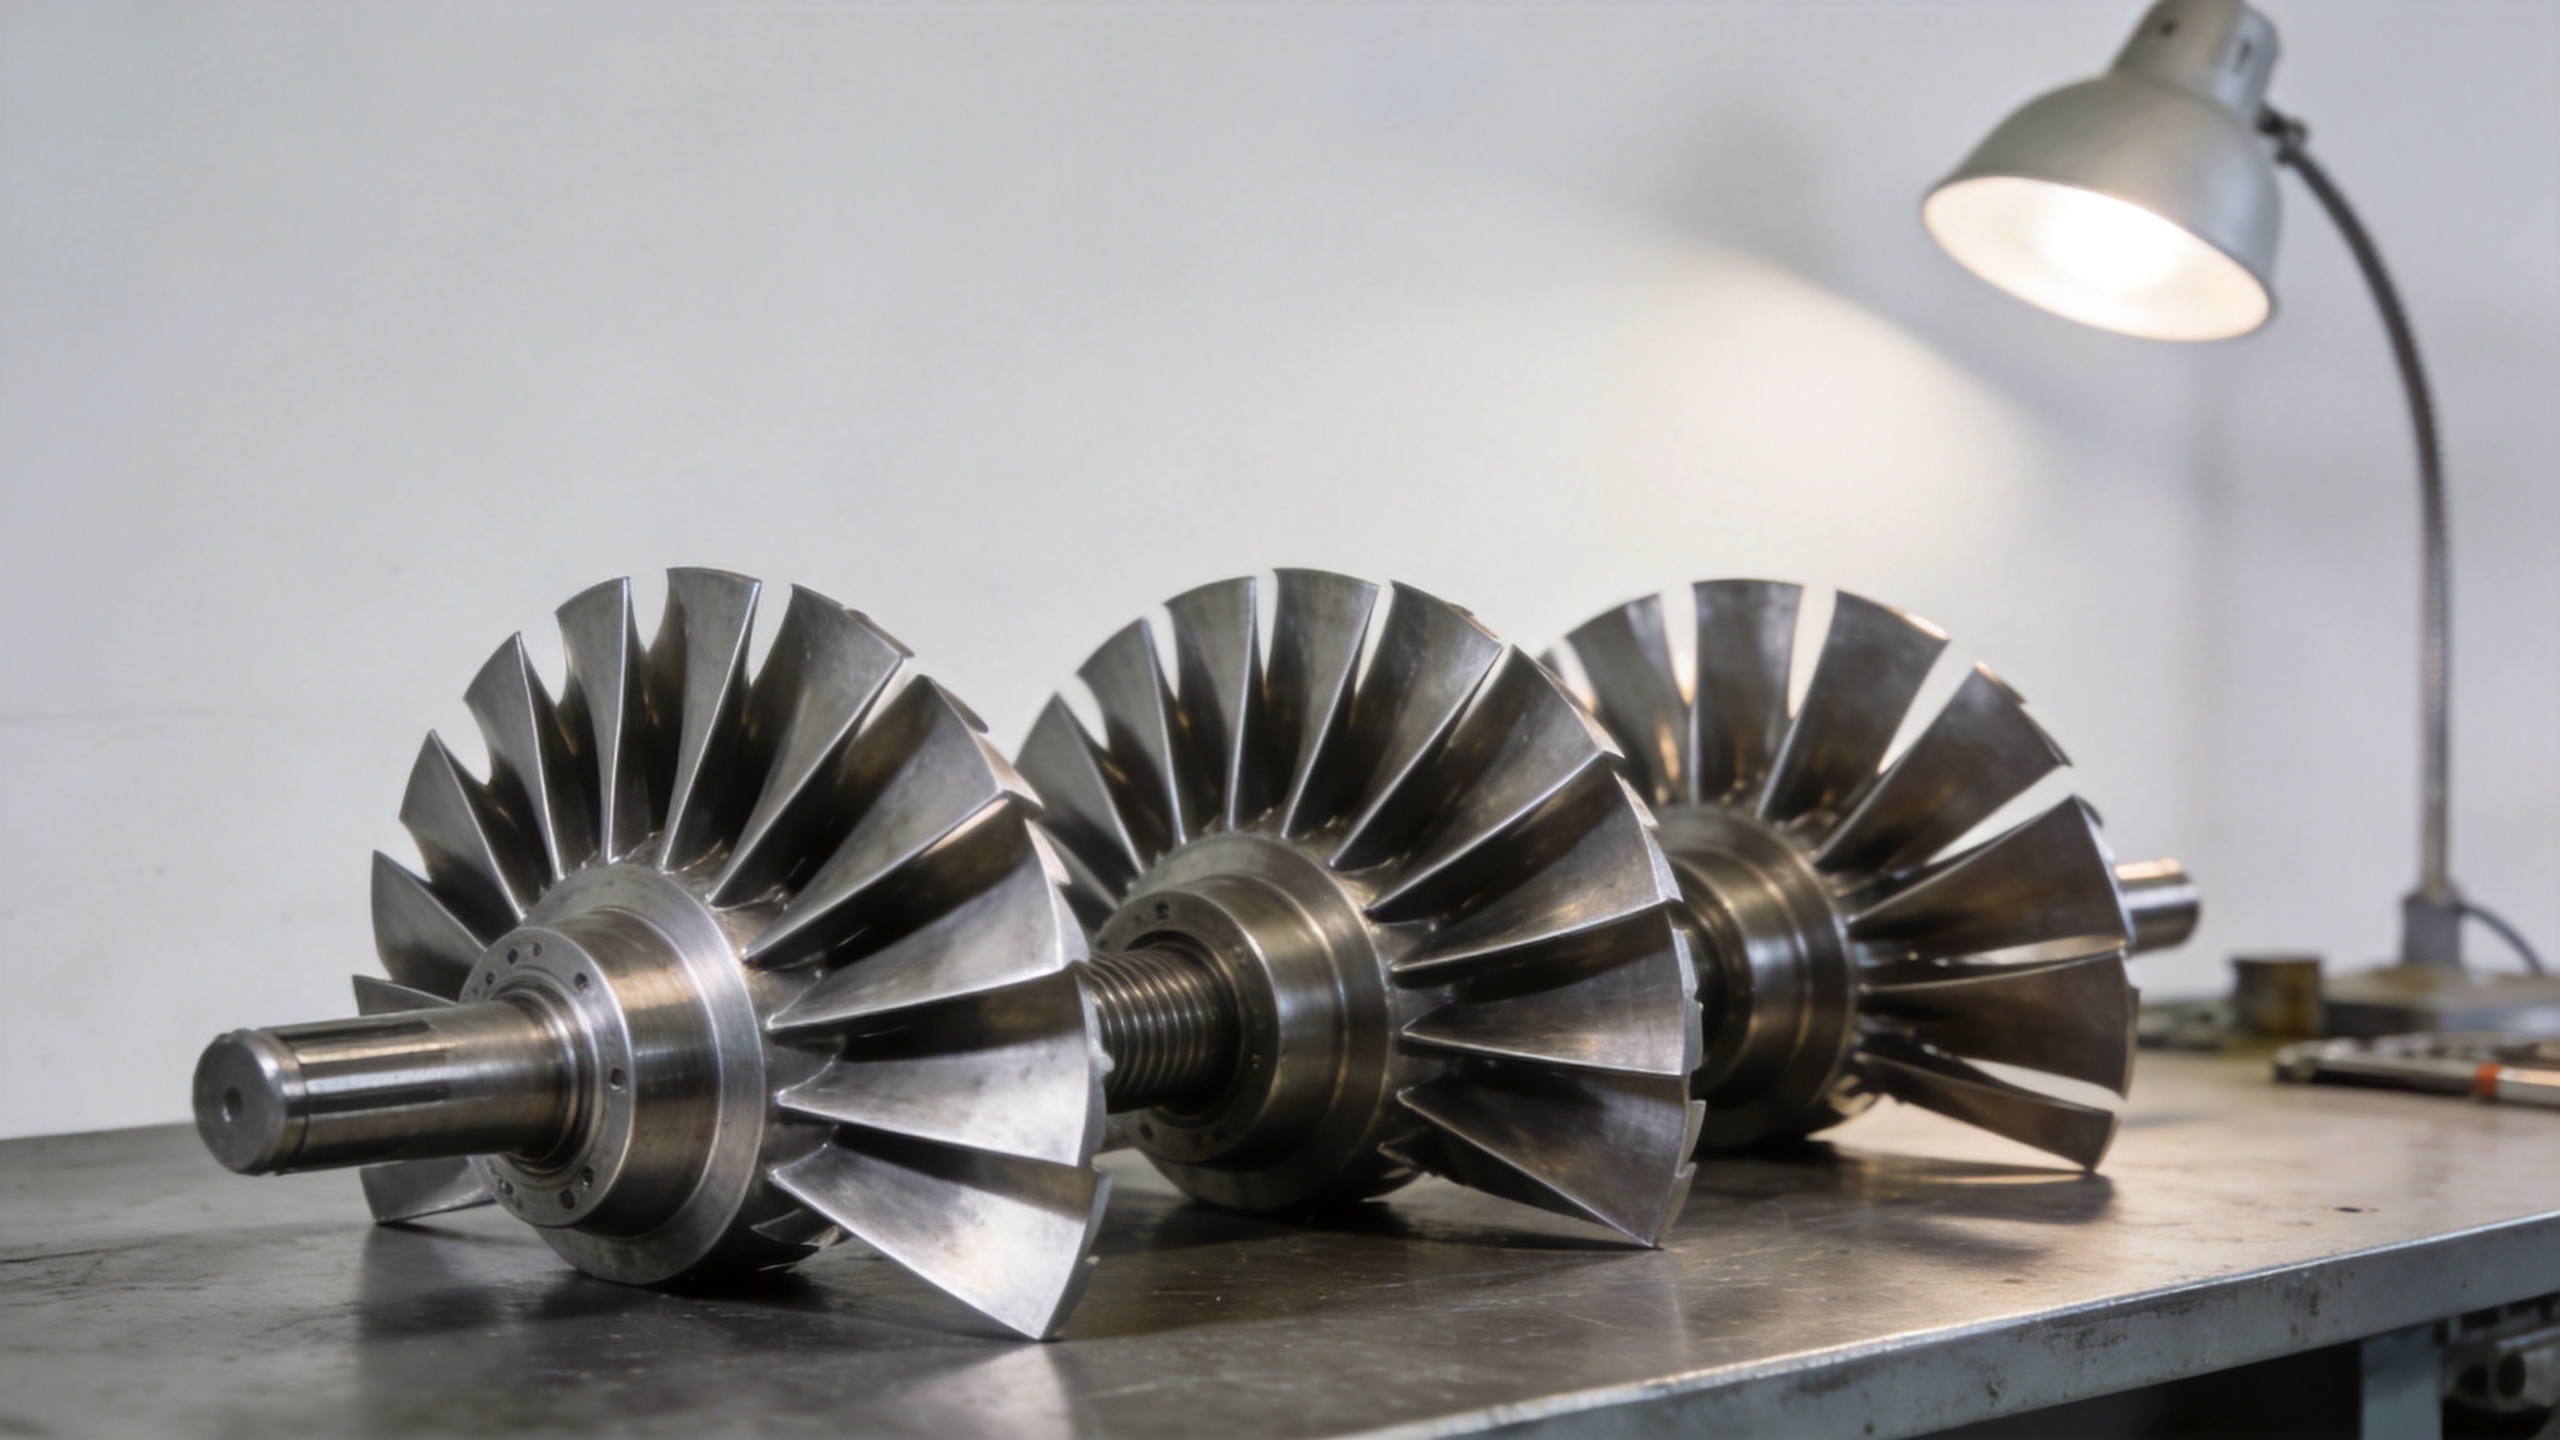
ガスタービン圧縮機ブレードの精密鍛造技術——エアフォイル形状、ロート形状、プラットフォーム構造を含む——は、修復では再現できない「既知の状態」を出発点として提供します。新品ブレードが最適解となる用途において、確立された精密鍛造技術と寸法記録基準を持つサプライヤーは、修理ベースのアプローチに内在する不確実性を排除した代替調達ルートを提供します。
オリジナル図面が入手できず、OEMももはや信頼できる供給源でない場合、顧客が作成した設計図面またはスキャンによる基準形状に基づくカスタムエアフォイル製造は、同一のリバースエンジニアリング・ワークフローを補完的に活用するものです。これは摩耗部品の修復ではなく、再構築された設計意図に基づく代替品の製造を目的としています。
リバースエンジニアリングを用いた修復プログラムを採用する前に確認すべき重要な質問
摩耗したジェットエンジンブレードの問題に対処するため、リバースエンジニアリングを検討している場合、以下の質問が、その判断の分岐点を明らかにします。
- ブレードは、その合金種および使用履歴に応じた適切な非破壊検査(NDT)手法により、内部欠陥の有無が確認されていますか?外形スキャンでは、これに代わることはできません。
- ベース材質は修復に対応可能であり、かつ同一または同等の合金グレードを用いて、修復プロセスの妥当性が確認されていますか?
- 修復プロセスは、翼型断面の寸法公差(通常±0.05~0.10 mm)を満たすことができ、その根拠となる測定データを提示できますか?
- 修復済み部品にはどのようなトレーサビリティ文書が添付される予定ですか?また、それらはご担当の運航会社または規制当局の要件を満たしていますか?
- 修復に先立つ検査を含む、修復全体のコストおよび納期と、新規の高精度鍛造ブレード調達のコストおよび納期を比較しましたか?
リバースエンジニアリングは、診断および製造工程における強力な支援ツールです。摩耗したジェットエンジンブレードのケースでは、修復判断を支援したり、純正品が入手できない場合の代替部品製造を可能にしたり、品質保証の根拠となる寸法適合性の証拠を提供したりします。摩耗したブレードを「完全に」修復できるかどうかは、そのブレードがこれまでに経験した状況と、サービス復帰に際して満たさなければならない基準に依存します。