 EN

Чи може зворотне інженерне проектування повністю відновити зношені лопатки реактивних двигунів?
Перш ніж вирішити реалізувати програму зворотного інженерного проектування для відновлення зношених лопаток, варто поставити більш фундаментальне запитання: що саме означає «повне відновлення» у контексті лопатки турбореактивного двигуна? Відповідь на це запитання визначає все — від методу сканування до кінцевих критеріїв прийняття якості. Як людина, яка працювала разом із командами MRO під час оцінки рішень щодо ремонту чи заміни лопаток, я бачив, як це запитання вирішували як правильно, так і неправильно. Різниця зазвичай залежить від того, наскільки чітко команда розуміла можливості та обмеження зворотного інженерного проектування.
Що саме означає «зношена» у разі лопатки турбореактивного двигуна?
Зношування лопатки турбореактивного двигуна рідко є однорідним поверхневим пошкодженням. Найпоширеніші типи включають ерозію переднього краю через удар частинок, збільшення зазору на кінчику лопатки через тертя, зменшення товщини заднього краю та локальні ямки або поверхневе окислення через термічні цикли. У важчих випадках під поверхнею, яка виглядає задовільно, можуть утворюватися втомні тріщини — стан, який повністю упускають навіть візуальний огляд або вимірювання.
Розуміння механізму зношування має значення, бо саме воно визначає, чи взагалі можна відновлювати зношену лопатку турбореактивного двигуна за допомогою зворотного інженерінгу. Лопатка з ерозією, обмеженою профілем переднього краю, може бути прийнятним кандидатом. Лопатка з підповерхневими тріщинами або втратою матеріалу понад відновлювальні межі, як правило, не підлягає відновленню — жоден процес зворотного інженерінгу не змінює цю оцінку.
Як працює зворотний інженерінг для зношеної лопатки турбореактивного двигуна?
Зворотне інженерне проектування для відновлення лопаток передбачає досить узгоджений робочий процес у застосуваннях технічного обслуговування та ремонту. Цей процес зазвичай включає:
- 3D-сканування зношеної лопатки — Сканування структурованим світлом або лазером фіксує поточну геометрію зношеної лопатки з точністю хмарки точок. Сучасні системи можуть досягати точності сканування, достатньої для виявлення відхилень на рівні менше одного міліметра, що є необхідним, оскільки допуски профілю турбінних лопаток зазвичай становлять ±0,05–0,10 мм для поперечних перерізів лопаток.
- Вирівнювання з номінальною моделлю — Скановані дані реєструються щодо оригінальної моделі конструкторського задуму. Цей етап визначає, які ділянки вийшли за межі допусків і наскільки. У разі відсутності оригінальних конструкторських креслень за номінальний еталон може бути прийнята лопатка в справному стані, що перебуває в експлуатації.
- Характеристика зношених ділянок — Карти відходу виділяють втрату матеріалу, відхилення профілю та зміни геометрії кромки. Ці дані стають вхідними для процесу відновлення, незалежно від того, чи йдеться про зварювання, лазерне наплавлення, осадження з використанням спрямованої енергії чи традиційну механічну обробку задля відновлення проектного профілю.
- Відновлення та повторне інспектування — Фактична фаза нанесення матеріалу та механічної обробки має повернути лопатку в межі початкових розмірних специфікацій. Інспекція після відновлення — бажано за тим самим методом сканування — підтверджує відповідність до специфікацій перед тим, як лопатку повертають у експлуатацію.
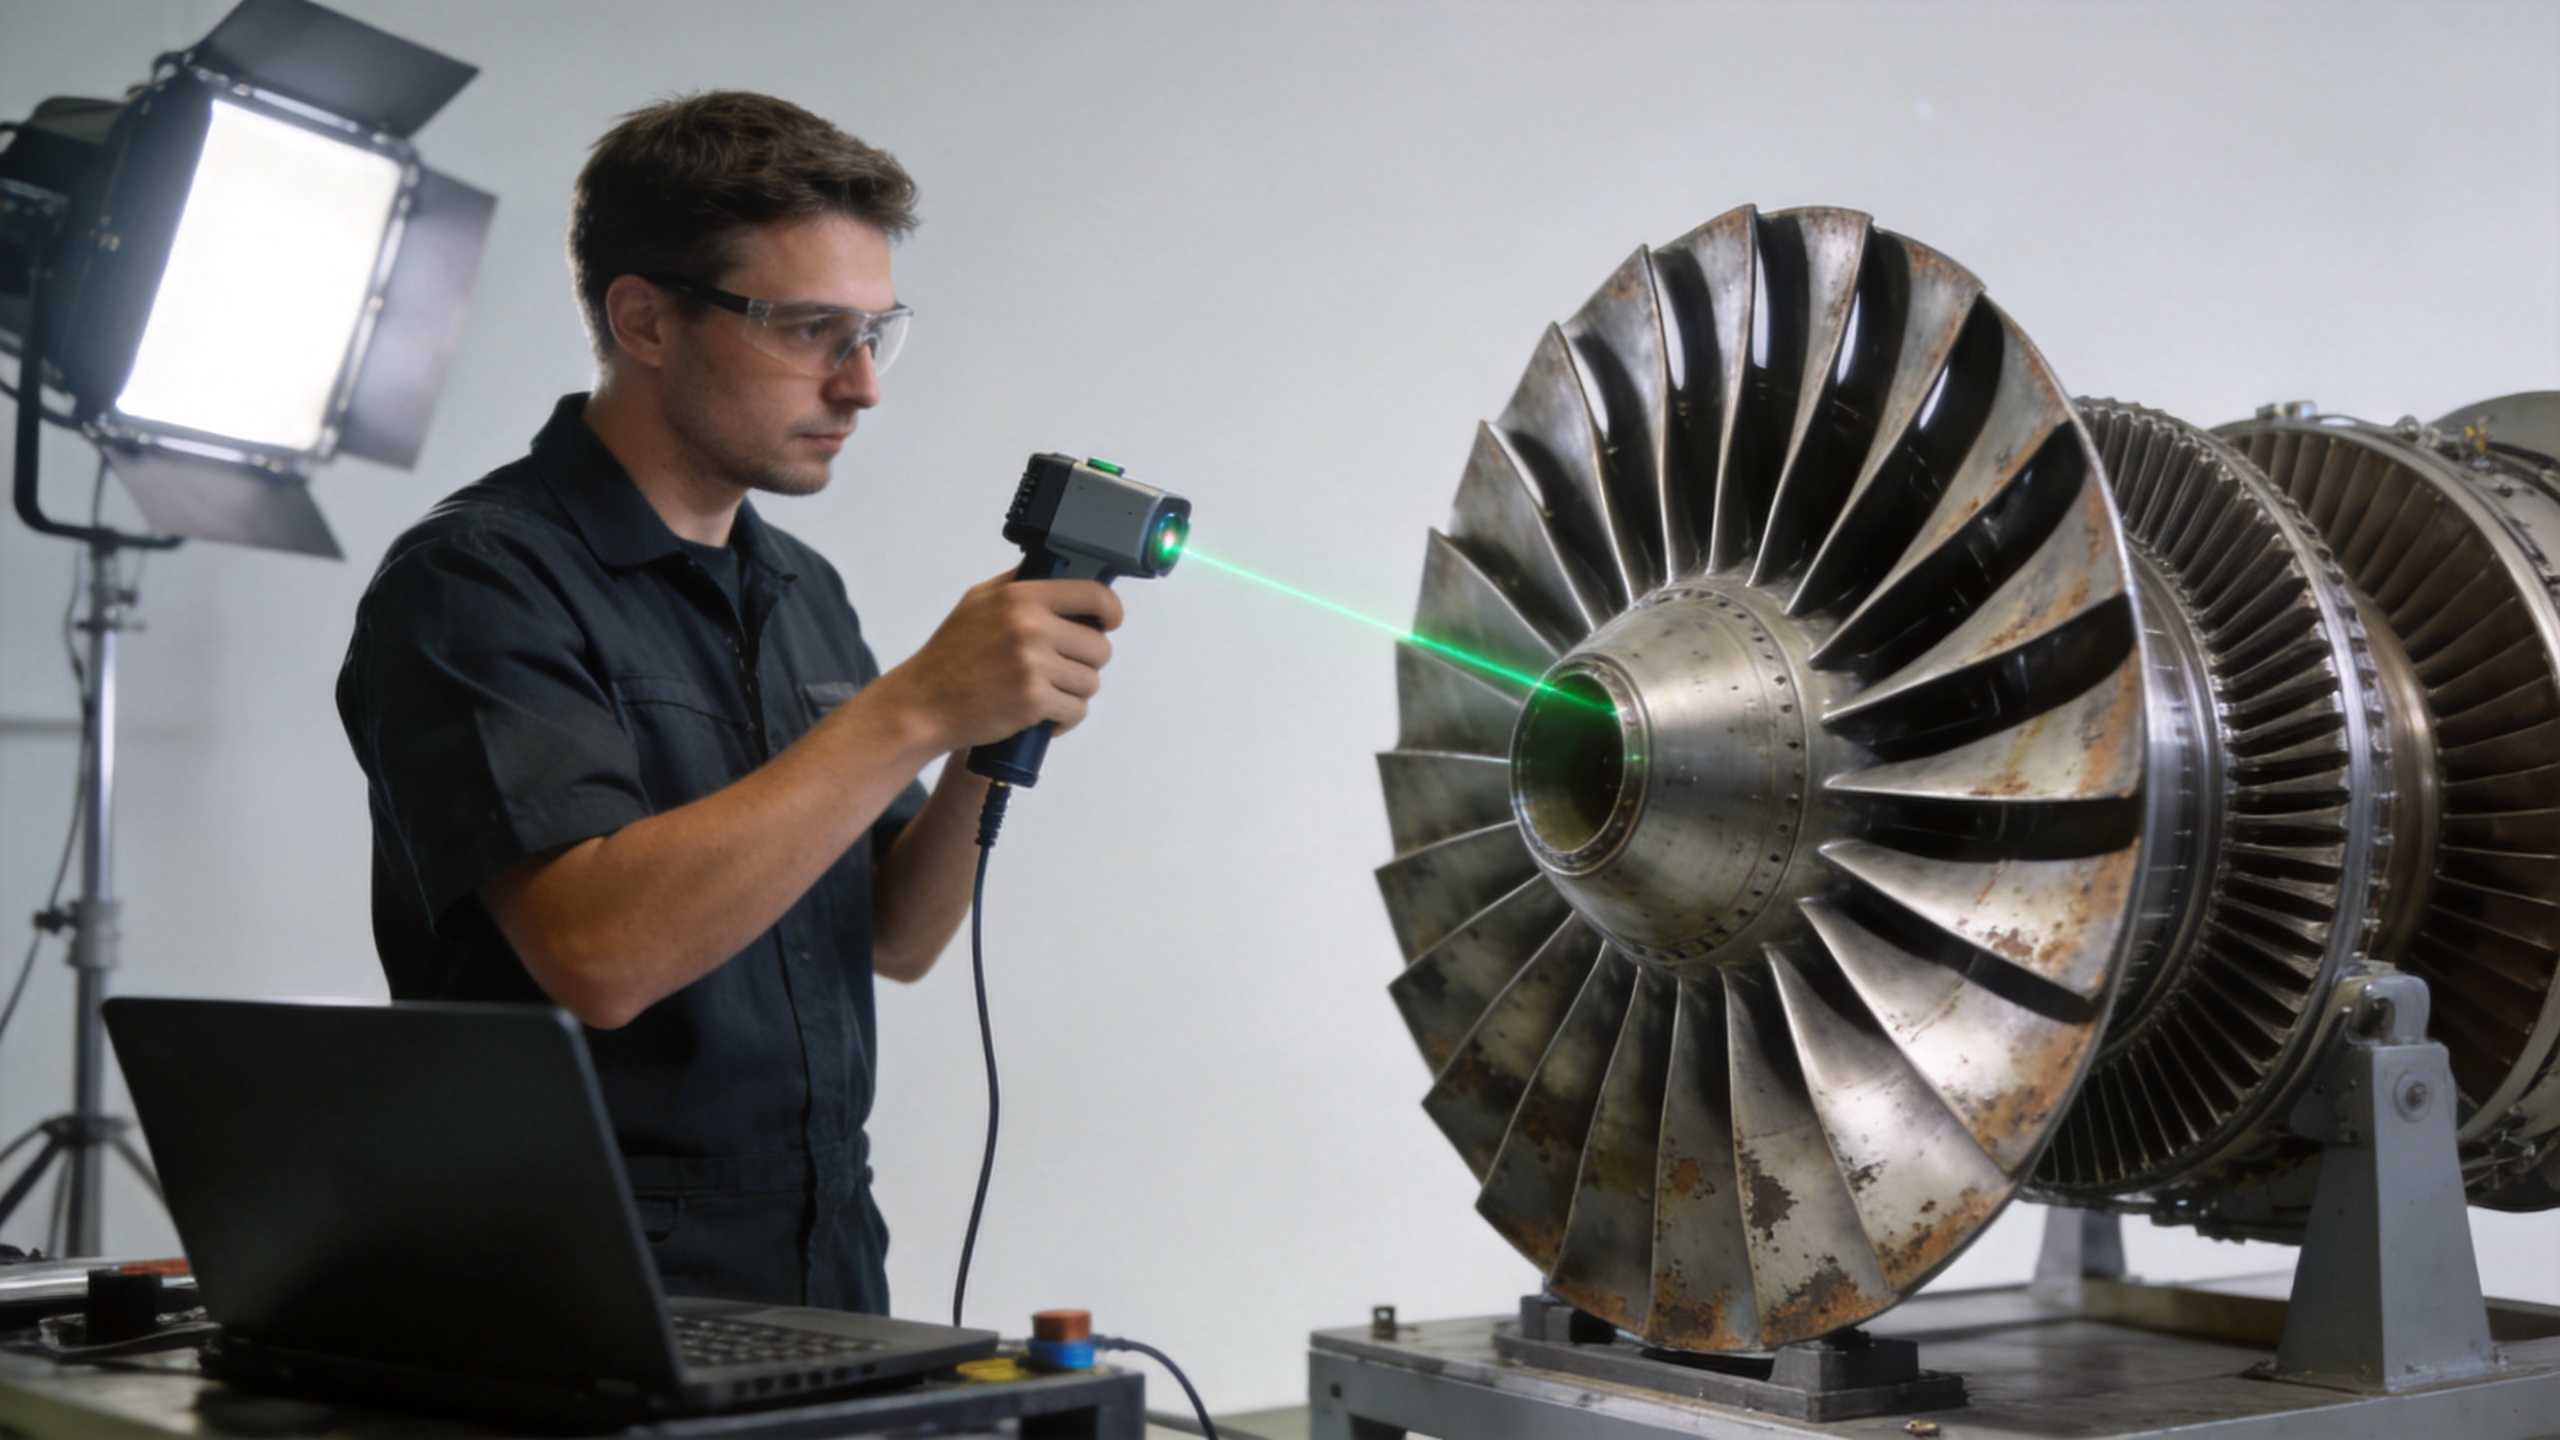
Компонент зворотного інженерінгу, строго кажучи, охоплює кроки з першого по третій. Чи буде лопатка «повністю відновлена», залежить майже виключно від того, що відбувається на четвертому кроці — і саме тут виявляються значні обмеження.
Чи може зворотний інженерінг повністю відновити геометрію лопатки?
Більш точна відповідь тут така: так, геометрію часто можна відновити в межах специфікації — але це не те саме, що повне відновлення. Ця різниця має практичне значення.
Геометричне відновлення означає, що поперечний переріз профілю крила, радіус переднього краю, товщина заднього краю та розміри хорди повертаються в межі допусків проекту. Це досяжно у багатьох випадках, коли стан основного матеріалу задовільний, знос має поверхневий характер, а використаний процес ремонту сумісний із базовим матеріалом.
Те, що зворотне інженерне проектування не може зробити, — це відновити металургійну історію лопатки. Лопатка, яка накопичила цикли термічної втоми, окиснення меж зерен або залишкові напруження внаслідок експлуатаційного навантаження, зберігатиме ці стані під час процесу відновлення, незалежно від того, наскільки точно відновлено її зовнішню геометрію. За деяких умов експлуатації правильно відремонтована лопатка може працювати так само ефективно, як нова деталь. У інших випадках — зокрема тих, що пов’язані з втомою при великих циклах або тепловими градієнтами в гарячій зоні — внутрішній стан матеріалу стає визначальним обмеженням, а не геометрія.
На практиці зворотне інженерне проектування та відновлення зношених лопаток можуть забезпечити деталь, що відповідає за геометрією. Чи підходить ця деталь для призначеного їй експлуатаційного завдання, залежить від оцінки придатності до виконання конкретної функції, яка виходить за межі перевірки розмірів.
Які обмеження перешкоджають повному відновленню за допомогою зворотного інженерного проектування?
Застосовуються кілька практичних обмежень, які слід ретельно проаналізувати перед прийняттям будь-якого рішення щодо відновлення:
- Обмеження щодо сумісності матеріалів. Ремонтні матеріали мають бути металургічно сумісними з основним сплавом. Деякі високопродуктивні сплави для лопаток — зокрема варіанти з направленою кристалізацією або монокристалічні — важко відновлювати без уведення небажаних мікроструктурних розривів на межі ремонту.
- Відновлення покриттів та поверхневих обробок. Теплоізоляційні покриття, дифузійні алюмінієві покриття та інші захисні поверхневі обробки, нанесені під час первинного виробництва, можуть бути повністю відновлені не всіма стандартними ремонтними процесами MRO. Допуски на шорсткість поверхні, які були недостатньо точно вказані на етапі ремонту, можуть призвести до неочікуваних втрат у експлуатаційних характеристиках — це досвід, який багато команд MRO отримують лише один раз.
- Доступність для огляду. Недоліки підповерхневого шару — тріщини від втоми, пористість поблизу кореня, порушення цілісності внутрішніх каналів — не виявляються при скануванні поверхні. Як передумова може знадобитися флуоресцентне капілярне контролювання, рентгенівське або комп’ютерне томографічне сканування; якщо такі методи виявлять неприпустимі дефекти, інвестиції в зворотне інженерне проектування для вимірювального картировання не окупляться.
- Вимоги до відстежуваності документації. Багато операторів вимагають сертифікатів на матеріали, записів про хімічний склад сплаву та звітів про вимірювальний контроль розмірів, що пов’язані з конкретним випадком виробництва чи ремонту. Програми відновлення, які не забезпечують повну відстежуваність на рівні партії від процесу ремонту, можуть стикнутися з труднощами у прийнятті, навіть якщо розміри відповідають нормам.
Коли слід обирати нові прецизійно ковані лопаті замість відновлення?
Рішення щодо ремонту власними силами чи заміни залежить від кількох факторів, які, на моє переконання, команди часто оцінюють інтуїтивно, а не системно. Ось рамкова модель, що, як правило, застосовна до більшості застосувань лопаток компресора:
Обирайте відновлення, коли: лопатка має локальне поверхневе зношування, базовий матеріал не перевищив меж життєвого циклу, оригінальний сплав сумісний із процесом ремонту, а сам процес відновлення дозволяє виконати всі необхідні вимоги щодо інспекції та прослідковуваності за вартістю, що є економічно вигідною порівняно з ціною нової деталі.
Обирайте нові прецизійно-ковані лопатки, коли: зношування є значним, стан матеріалу є невизначеним, відновлення неможливо повністю підтвердити наявними методами інспекції, термін виконання відновлення порівнянний із терміном поставки нової деталі або профіль ризиків у даному застосуванні не допускає будь-якої невизначеності щодо історії матеріалу лопатки.
Здатність до прецизійного штампування лопаток компресора газових турбін — з охопленням профілів лопаток, геометрії кореня та елементів платформи — забезпечує відому початкову стан, який відновлення не може відтворити. Для застосувань, де нова лопатка є правильним рішенням, постачальники з доведеною здатністю до прецизійного штампування та стандартами документування розмірів пропонують альтернативний шлях постачання, що усуває залишкову невизначеність, притаманну будь-якому підходу, заснованому на ремонті.
Для застосувань, де оригінальні креслення недоступні й OEM більше не є життєздатним джерелом, виробництво спеціальних лопаток на основі інженерних креслень замовника або сканованої референтної геометрії є додатковим застосуванням того самого процесу зворотного інженерінгу — не для відновлення зношеної деталі, а для виготовлення замінника на основі заново розробленого проектного задуму.
Ключові запитання, які слід поставити перед вступом у програму відновлення методом зворотного інженерінгу
Якщо ви оцінюєте, чи може реверс-інжиніринг вирішити проблему зношених лопаток турбореактивного двигуна, зазвичай саме ці запитання вказують на межу прийняття рішення:
- Чи проводилася інспекція лопатки на наявність підповерхневих дефектів за допомогою методів НК, що відповідають її сплаву та історії експлуатації? Сканування розмірів не замінює таку інспекцію.
- Чи сумісний базовий матеріал із ремонтом, і чи було підтверджено процес ремонту на цьому або еквівалентному класі сплаву?
- Чи може процес відновлення відповідати специфікації розмірних допусків — зазвичай ±0,05–0,10 мм для профілів лопаток — і чи надається документальне підтвердження вимірювань, що підтримує це твердження?
- Яка документація щодо прослідковуваності буде надаватися разом із відновленою деталлю, і чи відповідає вона вимогам вашого експлуатанта або регуляторних органів?
- Чи порівнювали ви загальну вартість і терміни відновлення з вартістю та термінами поставки нових лопаток, виготовлених методом точного кування, у тому числі вартість обов’язкової інспекції перед відновленням?
Зворотне інженерне проектування — це потужний інструмент діагностики та виробництва. У випадку зношених лопаток реактивного двигуна воно може допомогти у прийнятті рішень щодо відновлення, забезпечити виробництво замінних деталей, коли оригінали недоступні, а також надати докази відповідності розмірів, що є основою забезпечення якості. Чи зможе воно «повністю» відновити зношену лопатку, залежить від того, через що вона вже пройшла — і яким стандартам має відповідати відновлена деталь, щоб повернутися до експлуатації.