 EN

آیا مهندسی معکوس میتواند پره موتور جت ساییدهشده را بهطور کامل بازیابی کند؟
پیش از آنکه برای بازسازی تیغههای فرسوده بهروش مهندسی معکوس تصمیم بگیرید، پرسیدن این سؤال اساسیتر مفید است: «بازسازی کامل» در زمینه تیغه موتور جت واقعاً چه معنایی دارد؟ پاسخ به این سؤال همه چیز را شکل میدهد — از روش اسکن تا معیارهای نهایی پذیرش کیفیت. من که با تیمهای تعمیر و نگهداری و تعمیرات (MRO) همکاری کردهام و در ارزیابی تصمیمات مربوط به تعمیر یا تعویض تیغهها نقش داشتهام، این سؤال را هم بهخوبی و هم بهصورت نادرست مطرحشده دیدهام. تفاوت معمولاً در این است که تیم تا چه حد بهوضوح درک کرده باشد مهندسی معکوس چه کارهایی را میتواند و چه کارهایی را نمیتواند انجام دهد.
فرسودگی تیغه موتور جت واقعاً چه معنایی دارد؟
سایش در تیغههای موتور جت معمولاً بهصورت تخریب یکنواخت سطحی رخ نمیدهد. رایجترین الگوهای سایش عبارتند از: فرسایش لبهٔ پیشین ناشی از برخورد ذرات، کاهش شکاف انتهایی به دلیل تماس و اصطکاک، نازکشدن لبهٔ پسین، و حفرههای محلی یا اکسیداسیون سطحی ناشی از چرخههای حرارتی. در موارد شدیدتر، ترکهای خستگی زیرسطحی ممکن است در زیر سطحی که ظاهری قابل قبول دارد، وجود داشته باشند — وضعیتی که بازرسی بصری یا حتی بازرسی ابعادی ممکن است بهطور کامل آن را تشخیص ندهد.
درک مکانیسم سایش اهمیت دارد، زیرا این مکانیسم تعیینکنندهٔ آن است که آیا تیغهٔ ساییدهشدهٔ موتور جت اصلاً کاندیدِ بازیابی مبتنی بر مهندسی معکوس است یا خیر. تیغهای که فرسایش آن محدود به پروفیل لبهٔ پیشین باشد، ممکن است کاندید مناسبی باشد. اما تیغهای که دارای ترکهای زیرسطحی یا از دستدادن ماده فراتر از حد قابل بازیابی باشد، معمولاً چنین کاندیدی نیست — هیچ جریان کاری مهندسی معکوسی این ارزیابی را تغییر نمیدهد.
مهندسی معکوس روی تیغهٔ ساییدهشدهٔ موتور جت چگونه انجام میشود؟
بازسازی معکوس برای بازگرداندن تیغهها روندی نسبتاً ثابت را در کاربردهای تعمیر و نگهداری و بازسازی دنبال میکند. این فرآیند معمولاً شامل مراحل زیر است:
- اسکن سهبعدی تیغهٔ فرسوده — اسکن نور ساختاریافته یا لیزری، هندسهٔ فعلی تیغهٔ فرسوده را با دقت ابر نقاط ثبت میکند. سیستمهای مدرن قادرند دقت اسکنی را به دست آورند که انحرافات را در سطح کمتر از یک میلیمتر تشخیص دهد؛ این دقت ضروری است، چرا که محدودیتهای پروفیل تیغههای توربین معمولاً در مقطع باله بین ±۰٫۰۵ تا ۰٫۱۰ میلیمتر است.
- تطبیق دادههای اسکنشده با مدل اسمی — دادههای اسکنشده در برابر مدل اصلی طراحی قرار میگیرند. این مرحله مناطقی را شناسایی میکند که از محدودیتهای تعیینشده خارج شدهاند و میزان انحراف آنها را مشخص میسازد. در مواردی که نقشههای اصلی طراحی در دسترس نباشند، یک تیغهٔ مرجع در وضعیت قابلاستفاده میتواند بهعنوان مبنای اسمی بهکار رود.
- شناسایی ویژگیهای منطقهٔ فرسوده — نقشههای حرکت از محل، از دسترفتن ماده، انحراف از پروفیل و تغییرات در هندسه لبه را برجسته میکنند. این دادهها ورودی فرآیند بازسازی میشوند، چه این فرآیند شامل جوشکاری، روکشدهی لیزری، رسوبگذاری انرژی جهتدار یا ماشینکاری معمولی برای احیای پروفیل طراحی شده باشد.
- بازسازی و بازرسی مجدد — فاز واقعی رسوبگذاری ماده و ماشینکاری باید تیغه را به درون محدوده ابعادی اصلی بازگرداند. بازرسی پس از بازسازی — که ایدهآلترین روش آن استفاده از همان روش اسکن است — پیش از اینکه تیغه به سرویس بازگردد، تطابق با مشخصات را تأیید میکند.
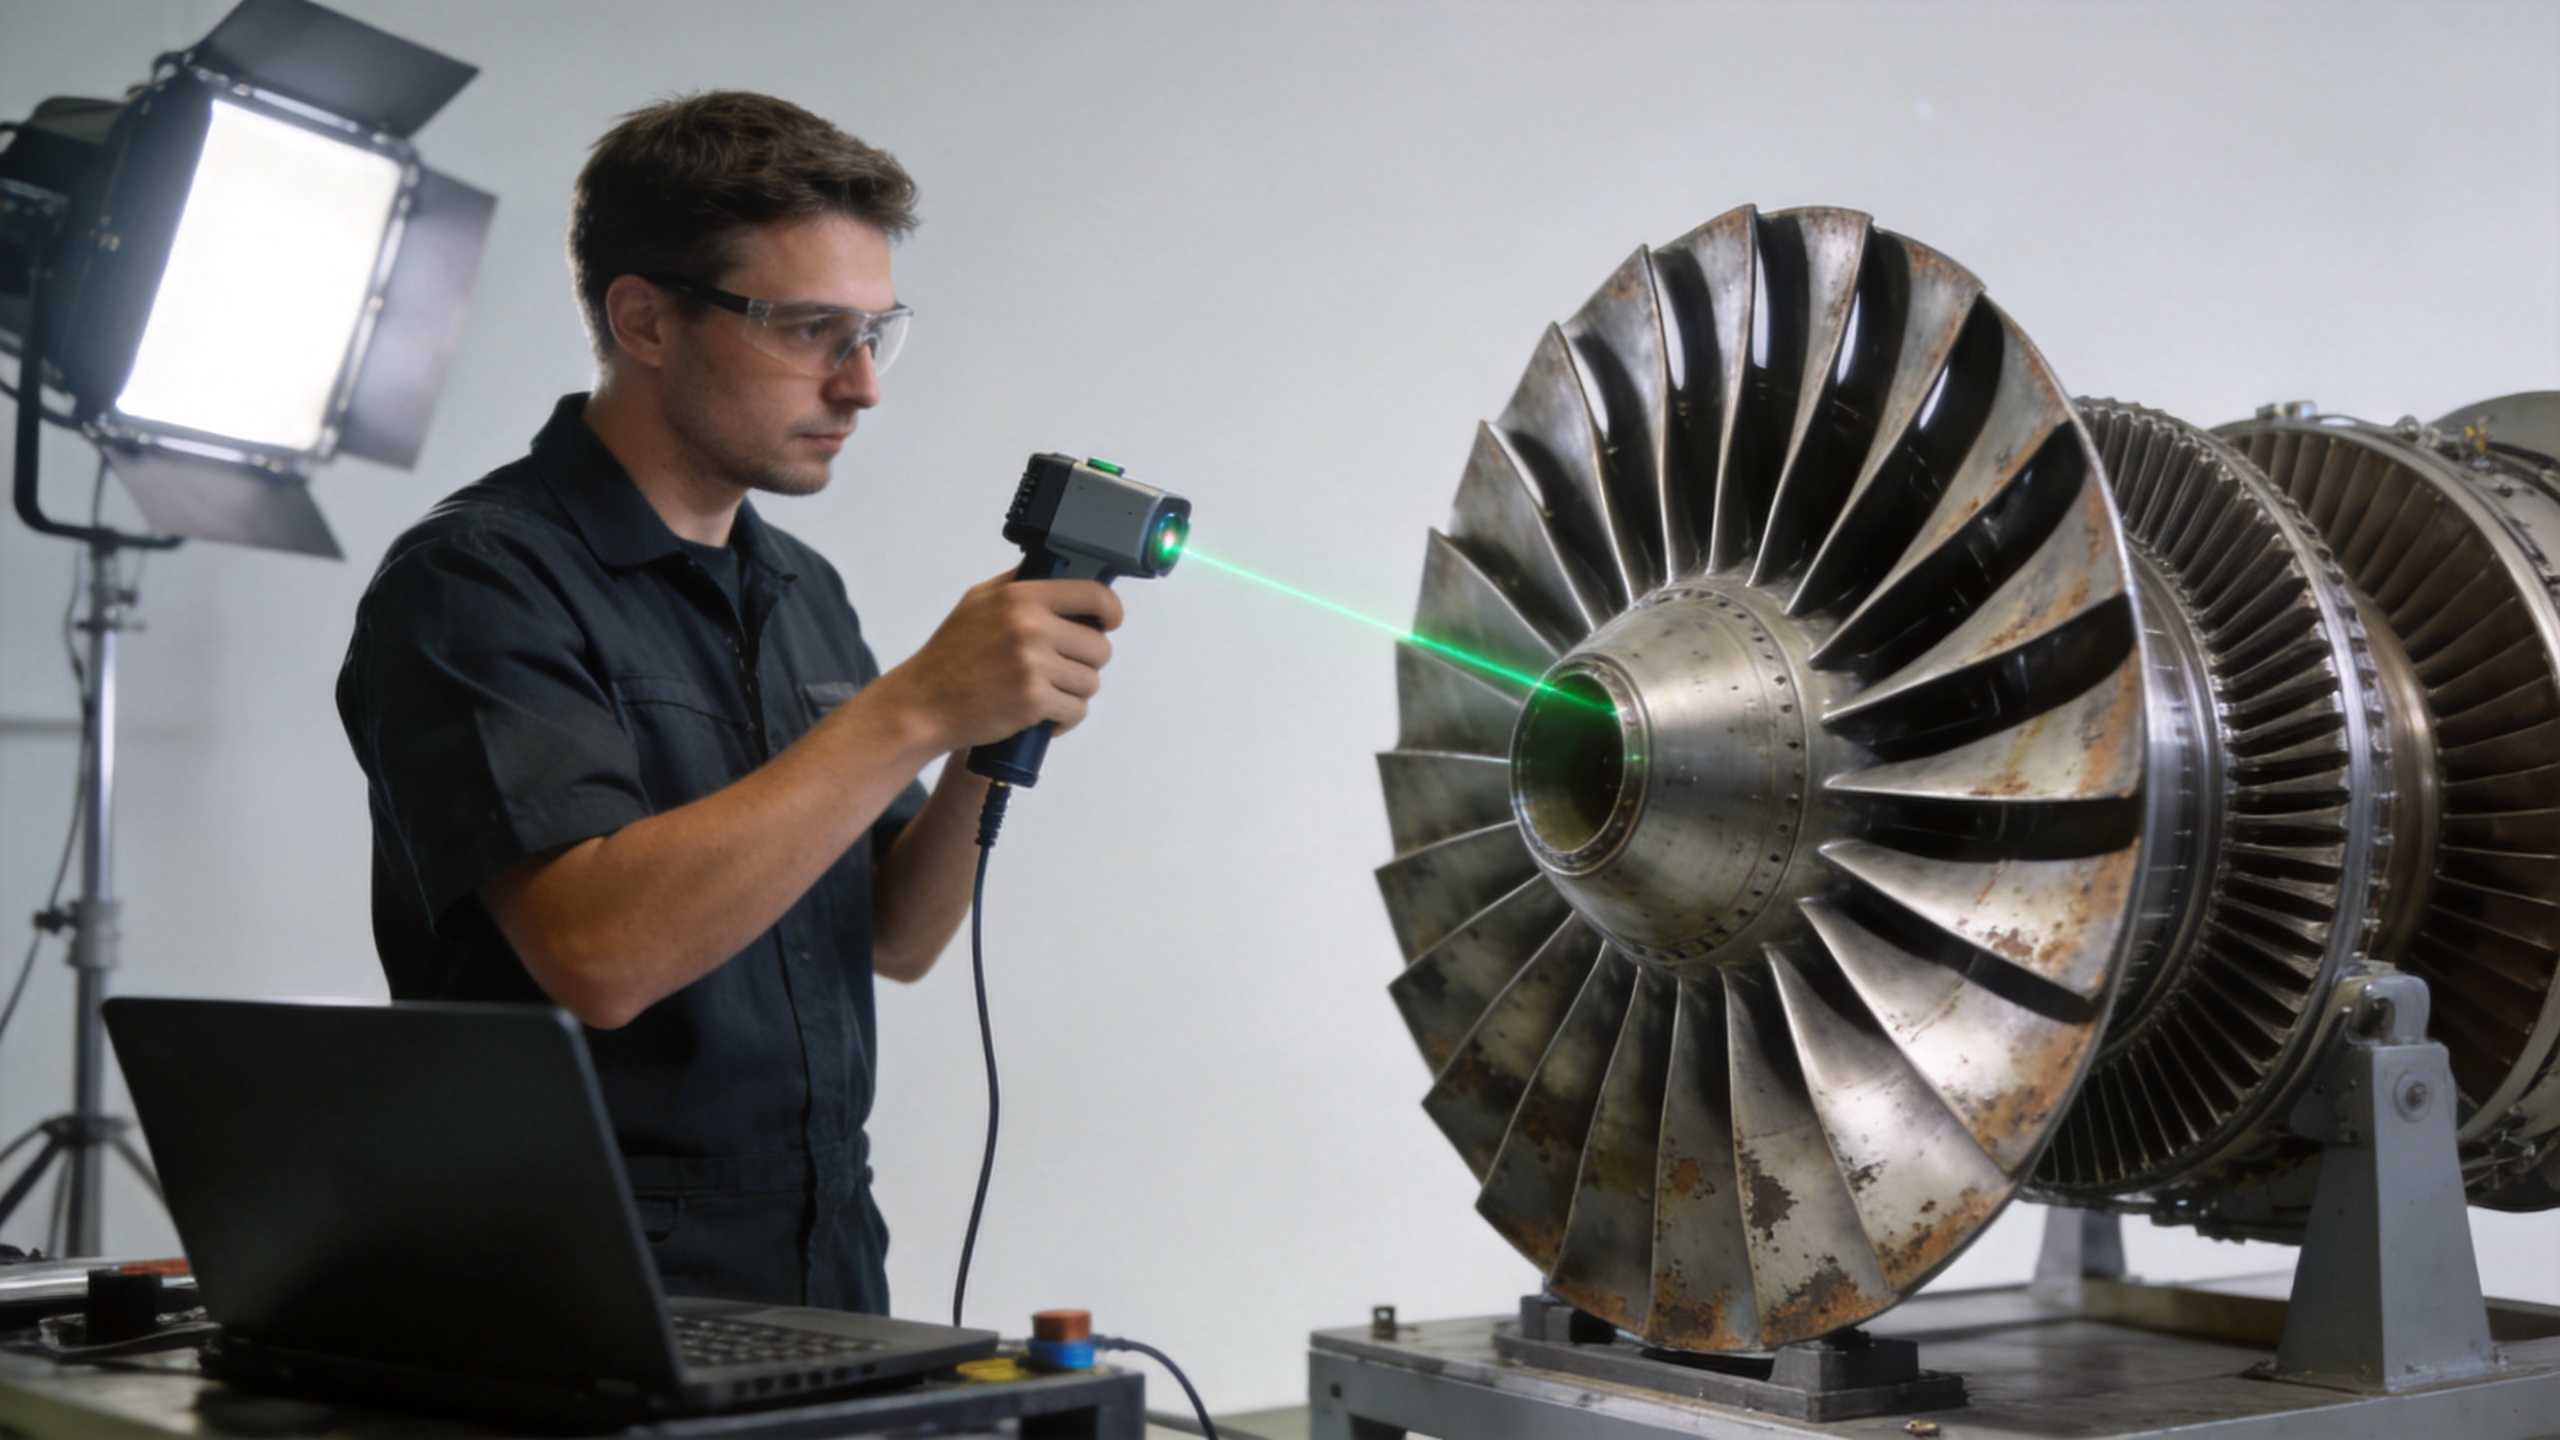
مؤلفه مهندسی معکوس، بهطور دقیق، گامهای یک تا سه را پوشش میدهد. اینکه آیا تیغه «کاملاً بازسازی» میشود یا نه، تقریباً کاملاً به آنچه در گام چهارم رخ میدهد بستگی دارد — و اینجاست که محدودیتها قابلتوجه میشوند.
آیا مهندسی معکوس میتواند هندسه تیغه را بهطور کامل بازسازی کند؟
پاسخ دقیقتر این است: بله، اغلب اوقات هندسه را میتوان تا حد مشخصی بازگرداند — اما این یعنی بازگشت کامل نیست. این تفاوت در عمل اهمیت دارد.
بازگرداندن هندسه به این معناست که مقاطع آیرودینامیکی، شعاع لبهٔ پیشین، ضخامت لبهٔ پسین و ابعاد وتر به درون محدودهٔ تحمل طراحی بازگردانده میشوند. این امر در بسیاری از موارد زمانی قابلدستیابی است که شرایط مواد اولیه سالم باشد، الگوی سایش سطحی باشد و فرآیند تعمیر مورد استفاده با جنس مواد پایه سازگار باشد.
آنچه مهندسی معکوس نمیتواند انجام دهد، بازگرداندن تاریخچه متالورژیکی تیغه است. تیغهای که چرخههای خستگی حرارتی را جمعآوری کرده، اکسیداسیون مرزدانهها را تجربه کرده یا تنشهای باقیمانده از بارگذاری در حین بهرهبرداری را دارد، این شرایط را در طول فرآیند بازسازی نیز حفظ میکند، صرفنظر از اینکه هندسه خارجی آن چقدر دقیق بازسازی شده باشد. در برخی شرایط کاری، یک تیغه بازسازیشده بهدرستی ممکن است عملکردی معادل قطعه جدید داشته باشد. اما در شرایط دیگر — بهویژه آنهایی که شامل خستگی با چرخه بالا یا گرادیانهای حرارتی بخش داغ هستند — وضعیت داخلی ماده، نه هندسه، محدودیت اصلی میشود.
در عمل، مهندسی معکوس و بازسازی تیغههای ساییدهشده میتوانند قطعهای با انطباق هندسی تأمین کنند. اینکه آیا این قطعه برای نقش مورد نظر خود مناسب است یا خیر، بستگی به ارزیابی «مناسببودن برای کاربرد» دارد که فراتر از تأیید ابعادی است.
چه محدودیتهایی بازسازی کامل از طریق مهندسی معکوس را ممکن نمیسازند؟
چند محدودیت عملی وجود دارد که باید پیش از هر تصمیمی دربارهٔ بازسازی بررسی شوند:
- محدودیتهای سازگانی مواد. مواد تعمیر باید از نظر متالورژیکی با آلیاژ اصلی سازگان داشته باشند. برخی از آلیاژهای پرههای پرکارایی — بهویژه انواع جامدشدهٔ جهتدار یا تکبلور — بدون ایجاد ناپیوستگیهای نامطلوب ریزساختاری در مرز تعمیر، تعمیرشان دشوار است.
- بازآوری پوششها و پرداختهای سطحی. پوششهای مانع حرارتی، پوششهای انتشاری آلومینید و سایر پرداختهای محافظ سطحی که در طول تولید اولیه اعمال شدهاند، ممکن است در فرآیندهای استاندارد تعمیر و نگهداری (MRO) بهطور کامل بازآوری نشوند. عدم رعایت دقت لازم در زمینهٔ دقت پرداخت سطحی در مرحلهٔ تعمیر میتواند منجر به کاهش غیرمنتظرهٔ عملکرد در حین بهرهبرداری شود — درسی که بسیاری از تیمهای MRO تنها پس از وقوع آن یاد میگیرند.
- دسترسی برای بازرسی. نواقص زیرسطحی — از جمله ترکهای خستگی، تخلخل نزدیک ریشه و یکپارچگی کانال داخلی — توسط اسکن سطحی شناسایی نمیشوند. بازرسی با نفوذکننده فلوئورسان، اشعه ایکس یا اسکن سیتی ممکن است بهعنوان شرط پیشنیاز مورد نیاز باشد؛ و اگر این روشها شرایطی را آشکار کنند که منجر به رد قطعه شود، سرمایهگذاری انجامشده برای مهندسی معکوس و نقشهبرداری ابعادی بازیابی نخواهد شد.
- الزامات قابلردیابی بودن اسناد. بسیاری از اپراتورها گواهیهای مواد، سوابق ترکیب آلیاژ و گزارشهای بازرسی ابعادی را که به رویداد خاص تولید یا تعمیر قابل ردیابی باشند، مطالبه میکنند. برنامههای بازیابی که نتوانند قابلیت ردیابی کامل در سطح دستهبندی را از فرآیند تعمیر فراهم کنند، حتی در صورت رعایت دقیق ابعاد، ممکن است با چالشهای پذیرش مواجه شوند.
در چه زمانی باید تیغههای جدیدِ دقیقForged را بهجای بازیابی انتخاب کرد؟
تعادل بین تعمیر درونی و جایگزینی به چندین عامل بستگی دارد که از تجربهٔ من، تیمها اغلب بهصورت شهودی و نه سیستماتیک آنها را وزن میکنند. اینجا چارچوبی ارائه میشود که در اکثر کاربردهای پرهٔ فشردهکننده معمولاً کاربرد دارد:
در موارد زیر، بازسازی را انتخاب کنید: پره دارای سایش سطحی و موضعی است، مادهٔ پایه از حد مجاز عمر چرخهای فراتر نرفته است، آلیاژ اصلی قابلیت تعمیر را دارد و فرآیند بازسازی میتواند تمام استانداردهای مورد نیاز بازرسی و ردیابی را با هزینهای که از نظر اقتصادی در مقایسه با قیمت قطعهٔ جدید معقول باشد، برآورده کند.
در موارد زیر، پرههای جدیدِ دقیقزنیشده را انتخاب کنید: سایش گسترده است، وضعیت ماده نامشخص است، بازسازی را نمیتوان با روشهای بازرسی موجود بهطور کامل تأیید کرد، زمان تحویل بازسازی قابل مقایسه با زمان تأمین قطعهٔ جدید است یا پروفایل ریسک کاربرد، هرگونه عدم قطعیت دربارهٔ تاریخچهٔ مادهٔ پره را تحمل نمیکند.
توانایی ساخت دقیق تیغههای فشردهکننده توربین گازی با روش فورجینگ — که شامل پروفیلهای باله، هندسه ریشه و ویژگیهای سکو میشود — نقطهآغازی با وضعیت شناختهشده فراهم میکند که هیچ روش بازسازیای نمیتواند آن را تکرار کند. برای کاربردهایی که تیغه جدید تنها راهحل مناسب است، تأمینکنندگانی که توانایی اثباتشدهای در زمینه فورجینگ دقیق و استانداردهای مستندسازی ابعادی دارند، مسیر تأمین جایگزینی ارائه میدهند که عدم قطعیت باقیمانده در هر رویکرد مبتنی بر تعمیر را حذف میکند.
برای کاربردهایی که نقشههای اصلی در دسترس نیستند و تولیدکننده اصلی (OEM) دیگر منبعی قابل اعتماد نیست، تولید سفارشی بالهها بر اساس نقشههای مهندسی مشتری یا هندسه مرجع اسکنشده، کاربرد مکملی از همان روند کار مهندسی معکوس است — نه برای بازسازی قطعهای فرسوده، بلکه برای ساخت جایگزینی بر اساس نیت طراحی بازتوسعهیافته.
سوالات کلیدیای که باید پیش از تعهد به برنامه بازسازی مهندسی معکوس مطرح شوند
اگر شما در حال ارزیابی این هستید که آیا مهندسی معکوس می تواند وضعیت تیغه موتور جت فرسوده شما را حل کند، این سوالات معمولاً نشان می دهد که مرز تصمیم گیری کجاست:
- آیا تیغه برای پیدا کردن نقص های زیر سطح با استفاده از روش های NDT مناسب برای آلیاژ و تاریخچه آن بررسی شده است؟ اسکن ابعاد جایگزین این کار نمیشه
- آیا مواد پایه قابل تعمیر است و آیا فرآیند تعمیر بر روی همان یا معادل نوع آلیاژ تأیید شده است؟
- آیا فرآیند بازسازی می تواند مشخصات تحمل ابعاد را برآورده کند معمولاً ±0.050.10 mm برای پروفایل های پرتو هوا و شواهد اندازه گیری را برای حمایت از این ادعا ارائه دهد؟
- چه مدارکی برای ردیابی قطعات بازسازی شده همراه خواهد بود و آیا این مدارک با الزامات اپراتور یا مقررات شما مطابقت دارد؟
- آیا کل هزینه و برنامه بازسازی را با عرضه تیغه های جدید با دقت مقایسه کرده اید؟ از جمله هزینه بازرسی قبل از بازسازی لازم؟
مهندسی معکوس ابزاری قدرتمند برای تشخیص و ورودی تولید است. در مواردی که پرههای موتور جت ساییده شدهاند، میتواند در تصمیمگیریهای بازسازی یاریرسانی کند، تولید قطعات جایگزین را در شرایطی که قطعات اصلی در دسترس نیستند، امکانپذیر سازد و شواهدی از انطباق ابعادی فراهم آورد که اساس تضمین کیفیت را تشکیل میدهد. اینکه آیا این روش میتواند پرهی ساییدهشده را «کاملاً» بازسازی کند، به این بستگی دارد که پره چه تجربههایی داشته است و چه استانداردهایی برای بازگشت آن به سرویس لازم است.