 EN

A engenharia reversa pode restaurar completamente uma pá de motor a jato desgastada?
Antes de se comprometer com um programa de engenharia reversa para restauração de lâminas desgastadas, vale a pena fazer uma pergunta mais fundamental: o que significa, na verdade, "totalmente restaurado" no contexto de uma lâmina de motor a jato? A resposta molda tudo — desde a abordagem de digitalização até os critérios finais de aceitação de qualidade. Como alguém que já trabalhou ao lado de equipes de MRO avaliando decisões entre reparo e substituição de lâminas, já vi essa pergunta ser tratada bem e mal. A diferença geralmente reside na clareza com que a equipe compreendeu o que a engenharia reversa pode e não pode fazer.
O que significa, na verdade, "desgastado" para uma lâmina de motor a jato?
O desgaste em uma pá de motor a jato raramente é uma degradação uniforme e única da superfície. Os padrões mais comuns incluem erosão na borda de ataque causada pelo impacto de partículas, perda de folga na ponta devido ao atrito, afinamento na borda de fuga e corrosão localizada ou oxidação superficial provocadas por ciclos térmicos. Em casos mais graves, pode haver fissuração por fadiga subsuperficial sob uma superfície aparentemente aceitável — uma condição que inspeções visuais ou mesmo dimensionais podem deixar totalmente de detectar.
Compreender o mecanismo de desgaste é essencial, pois determina se a pá desgastada de um motor a jato pode, de fato, ser considerada candidata à restauração baseada em engenharia reversa. Uma pá cujo desgaste esteja restrito ao perfil da borda de ataque pode ser uma candidata razoável. Já uma pá com fissuração subsuperficial ou perda de material além dos limites recuperáveis normalmente não é — nenhum fluxo de trabalho de engenharia reversa altera essa avaliação.
Como Funciona a Engenharia Reversa em uma Pá Desgastada de Motor a Jato?
A engenharia reversa para restauração de pás segue um fluxo de trabalho bastante consistente em aplicações de manutenção, reparo e revisão (MRO). O processo tipicamente envolve:
- varredura 3D da pá desgastada — Varredura por luz estruturada ou a laser captura a geometria atual da pá desgastada com precisão de nuvem de pontos. Sistemas modernos conseguem alcançar precisões de varredura suficientes para detectar desvios em nível submilimétrico, o que é necessário, uma vez que as tolerâncias de perfil de pás de turbina normalmente variam entre ±0,05–0,10 mm nas seções transversais do aerofólio.
- Alinhamento ao modelo nominal — Os dados varridos são registrados em relação ao modelo original de intenção projetual. Esta etapa identifica quais regiões se afastaram das tolerâncias e em que grau. Quando os desenhos originais do projeto não estão disponíveis, uma pá de referência em condições utilizáveis pode servir como padrão nominal.
- Caracterização da região desgastada — Os mapas de partida destacam a perda de material, o desvio do perfil e as alterações na geometria das bordas. Esses dados tornam-se a entrada para o processo de restauração, seja por soldagem, revestimento a laser, deposição de energia direcionada ou usinagem convencional, a fim de restabelecer o perfil projetado.
- Restauração e reinspeção — A fase real de deposição de material e usinagem deve devolver a pá às especificações dimensionais originais. A inspeção pós-restauração — idealmente utilizando a mesma abordagem de digitalização — verifica a conformidade antes que a pá retorne ao serviço.
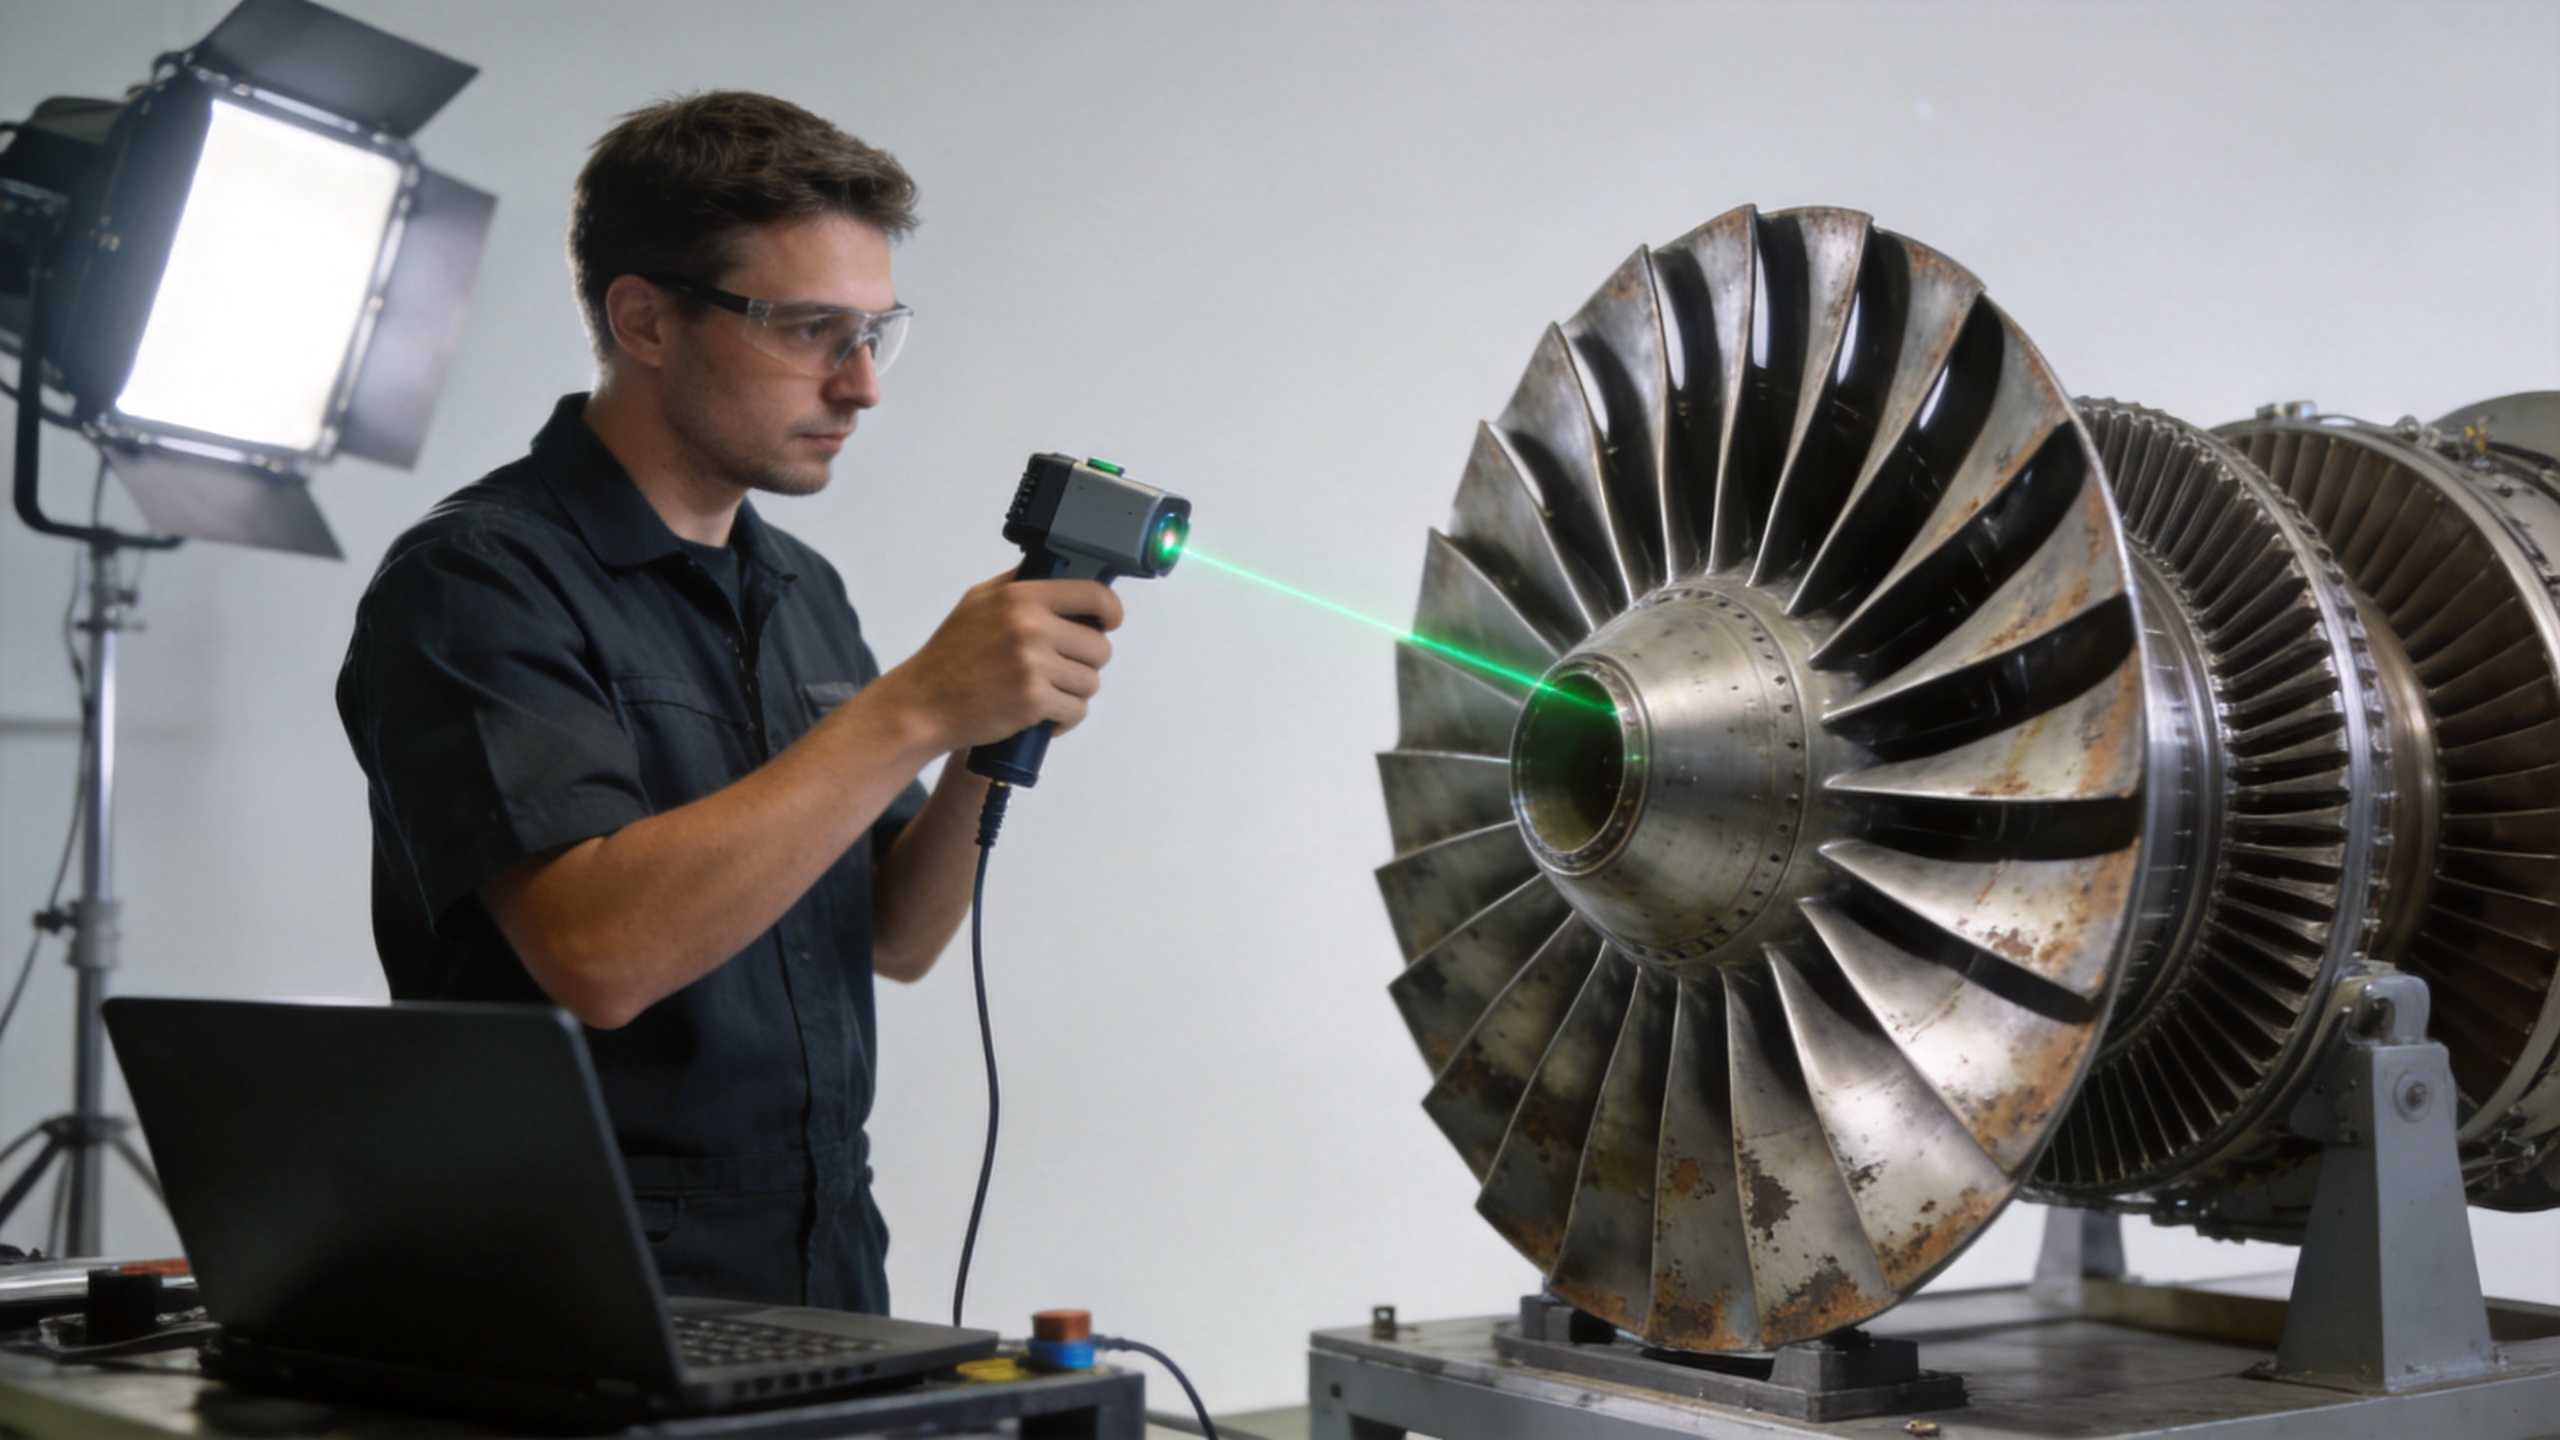
O componente de engenharia reversa, estritamente falando, abrange os passos um a três. Se a pá é "totalmente restaurada" depende quase inteiramente do que ocorre no passo quatro — e é aí que as limitações se tornam significativas.
A engenharia reversa pode restaurar completamente a geometria da pá?
Uma resposta mais precisa aqui é: sim, a geometria frequentemente pode ser restaurada dentro das especificações — mas isso não equivale a uma restauração completa. Essa distinção é importante na prática.
A restauração geométrica significa que a seção transversal do perfil aerodinâmico, o raio da borda de ataque, a espessura da borda de fuga e as dimensões da corda são devolvidas à faixa de tolerância de projeto. Isso é viável em muitos casos quando o estado do material subjacente é satisfatório, o desgaste é superficial e o processo de reparo utilizado é compatível com o material base.
O que a engenharia reversa não consegue fazer é restaurar a história metalúrgica da pá. Uma pá que acumulou ciclos de fadiga térmica, oxidação nos contornos de grão ou tensões residuais decorrentes de cargas operacionais carregará essas condições ao longo do processo de restauração, independentemente de quão precisamente sua geometria externa seja reestabelecida. Em algumas condições operacionais, uma pá corretamente reformada pode desempenhar-se de forma equivalente a uma peça nova. Em outras — especialmente aquelas envolvendo fadiga de alto ciclo ou gradientes térmicos na seção quente — o estado interno do material torna-se a restrição determinante, e não a geometria.
Na prática, a engenharia reversa e a remanufatura de pás desgastadas podem produzir uma peça geometricamente conforme. Se essa peça é adequada para seu papel operacional pretendido depende de uma avaliação de aptidão para a finalidade específica, que vai além da simples verificação dimensional.
Quais limitações impedem a restauração completa por meio de engenharia reversa?
Várias limitações práticas se aplicam e devem ser analisadas antes de qualquer decisão de restauração.
- Restrições de compatibilidade de materiais. Os materiais de reparo devem ser metalurgicamente compatíveis com a liga-base. Algumas ligas avançadas para pás — especialmente variantes solidificadas direcionalmente ou de cristal único — são difíceis de reparar sem introduzir descontinuidades microestruturais indesejadas na fronteira do reparo.
- Reinstalação de revestimentos e tratamentos superficiais. Revestimentos de barreira térmica, revestimentos de difusão de alumínio e outros tratamentos superficiais protetores aplicados durante a fabricação original podem não ser totalmente reinstalados por meio dos fluxos de trabalho-padrão de MRO. Tolerâncias de acabamento superficial subespecificadas na etapa de reparo podem gerar quedas inesperadas de desempenho em operação — uma lição que muitas equipes de MRO aprendem apenas uma vez.
- Acessibilidade para inspeção. Defeitos subsuperficiais — fissuras por fadiga, porosidade próxima à raiz, integridade interna dos canais — não são detectados por varreduras superficiais. Pode ser necessário, como pré-requisito, realizar inspeção com penetrante fluorescente, radiografia ou tomografia computadorizada; caso esses métodos revelem condições inaceitáveis, o investimento em engenharia reversa para mapeamento dimensional não é recuperado.
- Requisitos de rastreabilidade documental. Muitos operadores exigem certificações de material, registros de composição da liga e relatórios de inspeção dimensional rastreáveis ao evento específico de produção ou reparo. Programas de restauração que não oferecem rastreabilidade completa no nível do lote, desde o processo de reparo, podem enfrentar dificuldades de aceitação, independentemente da conformidade dimensional.
Quando Você Deve Escolher Lâminas Novas Forjadas com Precisão em vez de Restauração?
A escolha entre reparo interno e substituição depende de diversos fatores que, na minha experiência, as equipes costumam avaliar de forma intuitiva, em vez de sistemática. Abaixo apresentamos um quadro de referência que geralmente se aplica à maioria das aplicações de lâminas de compressor:
Opte pelo restauro quando: a lâmina apresentar desgaste superficial localizado, o material base não tiver ultrapassado os limites do ciclo de vida, a liga original for compatível com o processo de reparo e o processo de restauro puder atender a todos os requisitos de inspeção e rastreabilidade, com um custo economicamente viável em comparação ao preço da peça nova.
Opte por novas lâminas forjadas com precisão quando: o desgaste for extenso, a condição do material for incerta, o restauro não puder ser totalmente verificado pelos métodos de inspeção disponíveis, o prazo para restauro for comparável ao prazo de fornecimento da peça nova ou o perfil de risco da aplicação não tolerar qualquer incerteza quanto ao histórico do material da lâmina.
A capacidade de forjamento de precisão para pás de compressores de turbinas a gás — abrangendo perfis aerodinâmicos, geometria da raiz e características da plataforma — fornece um ponto de partida com estado conhecido que nenhuma restauração consegue replicar. Para aplicações em que uma pá nova é a solução adequada, fornecedores com capacidade estabelecida de forjamento de precisão e padrões documentais dimensionais oferecem uma alternativa de fornecimento que elimina a incerteza residual inerente a qualquer abordagem baseada em reparo.
Para aplicações em que os desenhos originais não estão disponíveis e o fabricante original (OEM) já não é uma fonte viável, a produção personalizada de perfis aerodinâmicos com base em desenhos de engenharia do cliente ou em geometria de referência digitalizada representa um uso complementar do mesmo fluxo de trabalho de engenharia reversa — não para restaurar uma peça desgastada, mas para fabricar uma substituição a partir de uma intenção de projeto redefinida.
Principais perguntas a fazer antes de comprometer-se com um programa de restauração por engenharia reversa
Se você está avaliando se a engenharia reversa pode resolver seu problema com pás desgastadas de motor a jato, essas perguntas normalmente revelam onde está o limite da decisão:
- A pá foi inspecionada quanto a defeitos subsuperficiais utilizando métodos END apropriados para sua liga e histórico? A digitalização dimensional não substitui essa inspeção.
- O material base é compatível com reparo, e o processo de reparo foi validado na mesma liga ou em grau equivalente?
- O processo de restauração consegue atender à especificação de tolerância dimensional — tipicamente ±0,05–0,10 mm para perfis aerofólios — e fornece evidências mensuráveis que sustentem essa afirmação?
- Quais documentos de rastreabilidade acompanharão a peça restaurada, e eles atendem aos requisitos do seu operador ou das autoridades regulatórias?
- Você comparou o custo total e o cronograma da restauração com os de uma nova pá forjada com precisão, incluindo o custo da inspeção pré-restauração exigida?
A engenharia reversa é uma ferramenta poderosa para diagnóstico e entrada no processo de fabricação. Em situações envolvendo pás desgastadas de motores a jato, ela pode apoiar decisões de restauração, viabilizar a produção de peças de reposição quando as originais não estão disponíveis e fornecer evidências de conformidade dimensional que sustentam a garantia de qualidade. Se ela pode restaurar "totalmente" uma pá desgastada depende do que a pá sofreu — e dos padrões que a peça restaurada deve atender para retornar ao serviço.