 EN

Kỹ thuật tái thiết kế ngược (reverse engineering) có thể khôi phục hoàn toàn cánh động cơ phản lực đã bị mài mòn không?
Trước khi cam kết thực hiện chương trình đảo ngược thiết kế nhằm phục hồi lưỡi dao bị mài mòn, điều đáng cân nhắc là đặt một câu hỏi nền tảng hơn: "phục hồi hoàn toàn" thực chất có nghĩa gì trong bối cảnh lưỡi dao động cơ phản lực? Câu trả lời cho câu hỏi này định hình mọi khía cạnh — từ phương pháp quét đến tiêu chí chấp nhận chất lượng cuối cùng. Là người từng làm việc cùng các đội bảo trì, sửa chữa và đại tu (MRO) trong việc đánh giá quyết định sửa chữa hay thay thế lưỡi dao, tôi đã chứng kiến câu hỏi này được xử lý tốt cũng như xử lý kém. Sự khác biệt thường nằm ở mức độ rõ ràng mà đội nhóm hiểu được những khả năng và giới hạn của kỹ thuật đảo ngược thiết kế.
Thực chất, "bị mài mòn" có nghĩa gì đối với lưỡi dao động cơ phản lực?
Sự mài mòn trên cánh tuabin động cơ phản lực hiếm khi là hiện tượng suy giảm bề mặt đồng đều duy nhất. Các kiểu mòn phổ biến nhất bao gồm: xói mòn mép trước do va chạm với các hạt vật chất, mất khe hở đầu cánh do ma sát, làm mỏng mép sau và rỗ cục bộ hoặc oxy hóa bề mặt do chu kỳ nhiệt. Trong những trường hợp nghiêm trọng hơn, có thể xuất hiện nứt mỏi dưới bề mặt ngay bên dưới một lớp bề mặt nhìn chung vẫn chấp nhận được — tình trạng này hoàn toàn có thể bị bỏ sót trong cả kiểm tra bằng mắt thường lẫn kiểm tra kích thước.
Việc hiểu rõ cơ chế mài mòn rất quan trọng vì nó quyết định liệu cánh tuabin động cơ phản lực đã mòn có đủ điều kiện để khôi phục dựa trên kỹ thuật tái thiết kế ngược hay không. Một cánh có hiện tượng xói mòn giới hạn ở phần hình dáng mép trước có thể là ứng cử viên phù hợp. Ngược lại, một cánh có nứt dưới bề mặt hoặc tổn thất vật liệu vượt quá giới hạn có thể phục hồi thì thường không đủ điều kiện — và không quy trình tái thiết kế ngược nào có thể thay đổi đánh giá này.
Tái thiết kế ngược trên một cánh tuabin động cơ phản lực đã mòn được thực hiện như thế nào?
Việc phân tích ngược để khôi phục lưỡi cánh tuabin tuân theo một quy trình tương đối nhất quán trong các ứng dụng bảo trì, sửa chữa và đại tu (MRO). Quy trình này thường bao gồm:
- quét 3D lưỡi cánh đã mòn — Quét ánh sáng có cấu trúc hoặc quét laser ghi lại hình học hiện tại của lưỡi cánh đã mòn với độ chính xác của đám mây điểm. Các hệ thống hiện đại có thể đạt được độ chính xác quét đủ cao để phát hiện các sai lệch ở mức dưới một milimét, điều này là cần thiết vì dung sai hình dạng lưỡi cánh tuabin thường nằm trong khoảng ±0,05–0,10 mm đối với các mặt cắt ngang phần cánh.
- Căn chỉnh dữ liệu quét với mô hình danh nghĩa — Dữ liệu quét được đăng ký so sánh với mô hình thiết kế gốc. Bước này xác định những vùng nào đã lệch khỏi dung sai và mức độ lệch là bao nhiêu. Trong trường hợp không có bản vẽ thiết kế gốc, một lưỡi cánh tham chiếu còn trong tình trạng sử dụng tốt có thể được dùng làm chuẩn danh nghĩa.
- Đặc tả vùng bị mòn — Bản đồ khởi hành làm nổi bật sự hao hụt vật liệu, độ lệch hình dạng và những thay đổi về hình học mép. Dữ liệu này trở thành đầu vào cho quá trình khôi phục, bất kể quy trình đó là hàn, phủ lớp bằng tia laser, lắng đọng năng lượng định hướng hay gia công cơ khí thông thường nhằm thiết lập lại hình dạng thiết kế ban đầu.
- Khôi phục và kiểm tra lại — Giai đoạn thực tế của việc lắng đọng vật liệu và gia công cơ khí phải đưa lưỡi dao trở lại trong phạm vi dung sai kích thước ban đầu. Việc kiểm tra sau khi khôi phục — lý tưởng nhất là sử dụng cùng phương pháp quét — xác minh mức độ tuân thủ trước khi lưỡi dao được đưa trở lại vận hành.
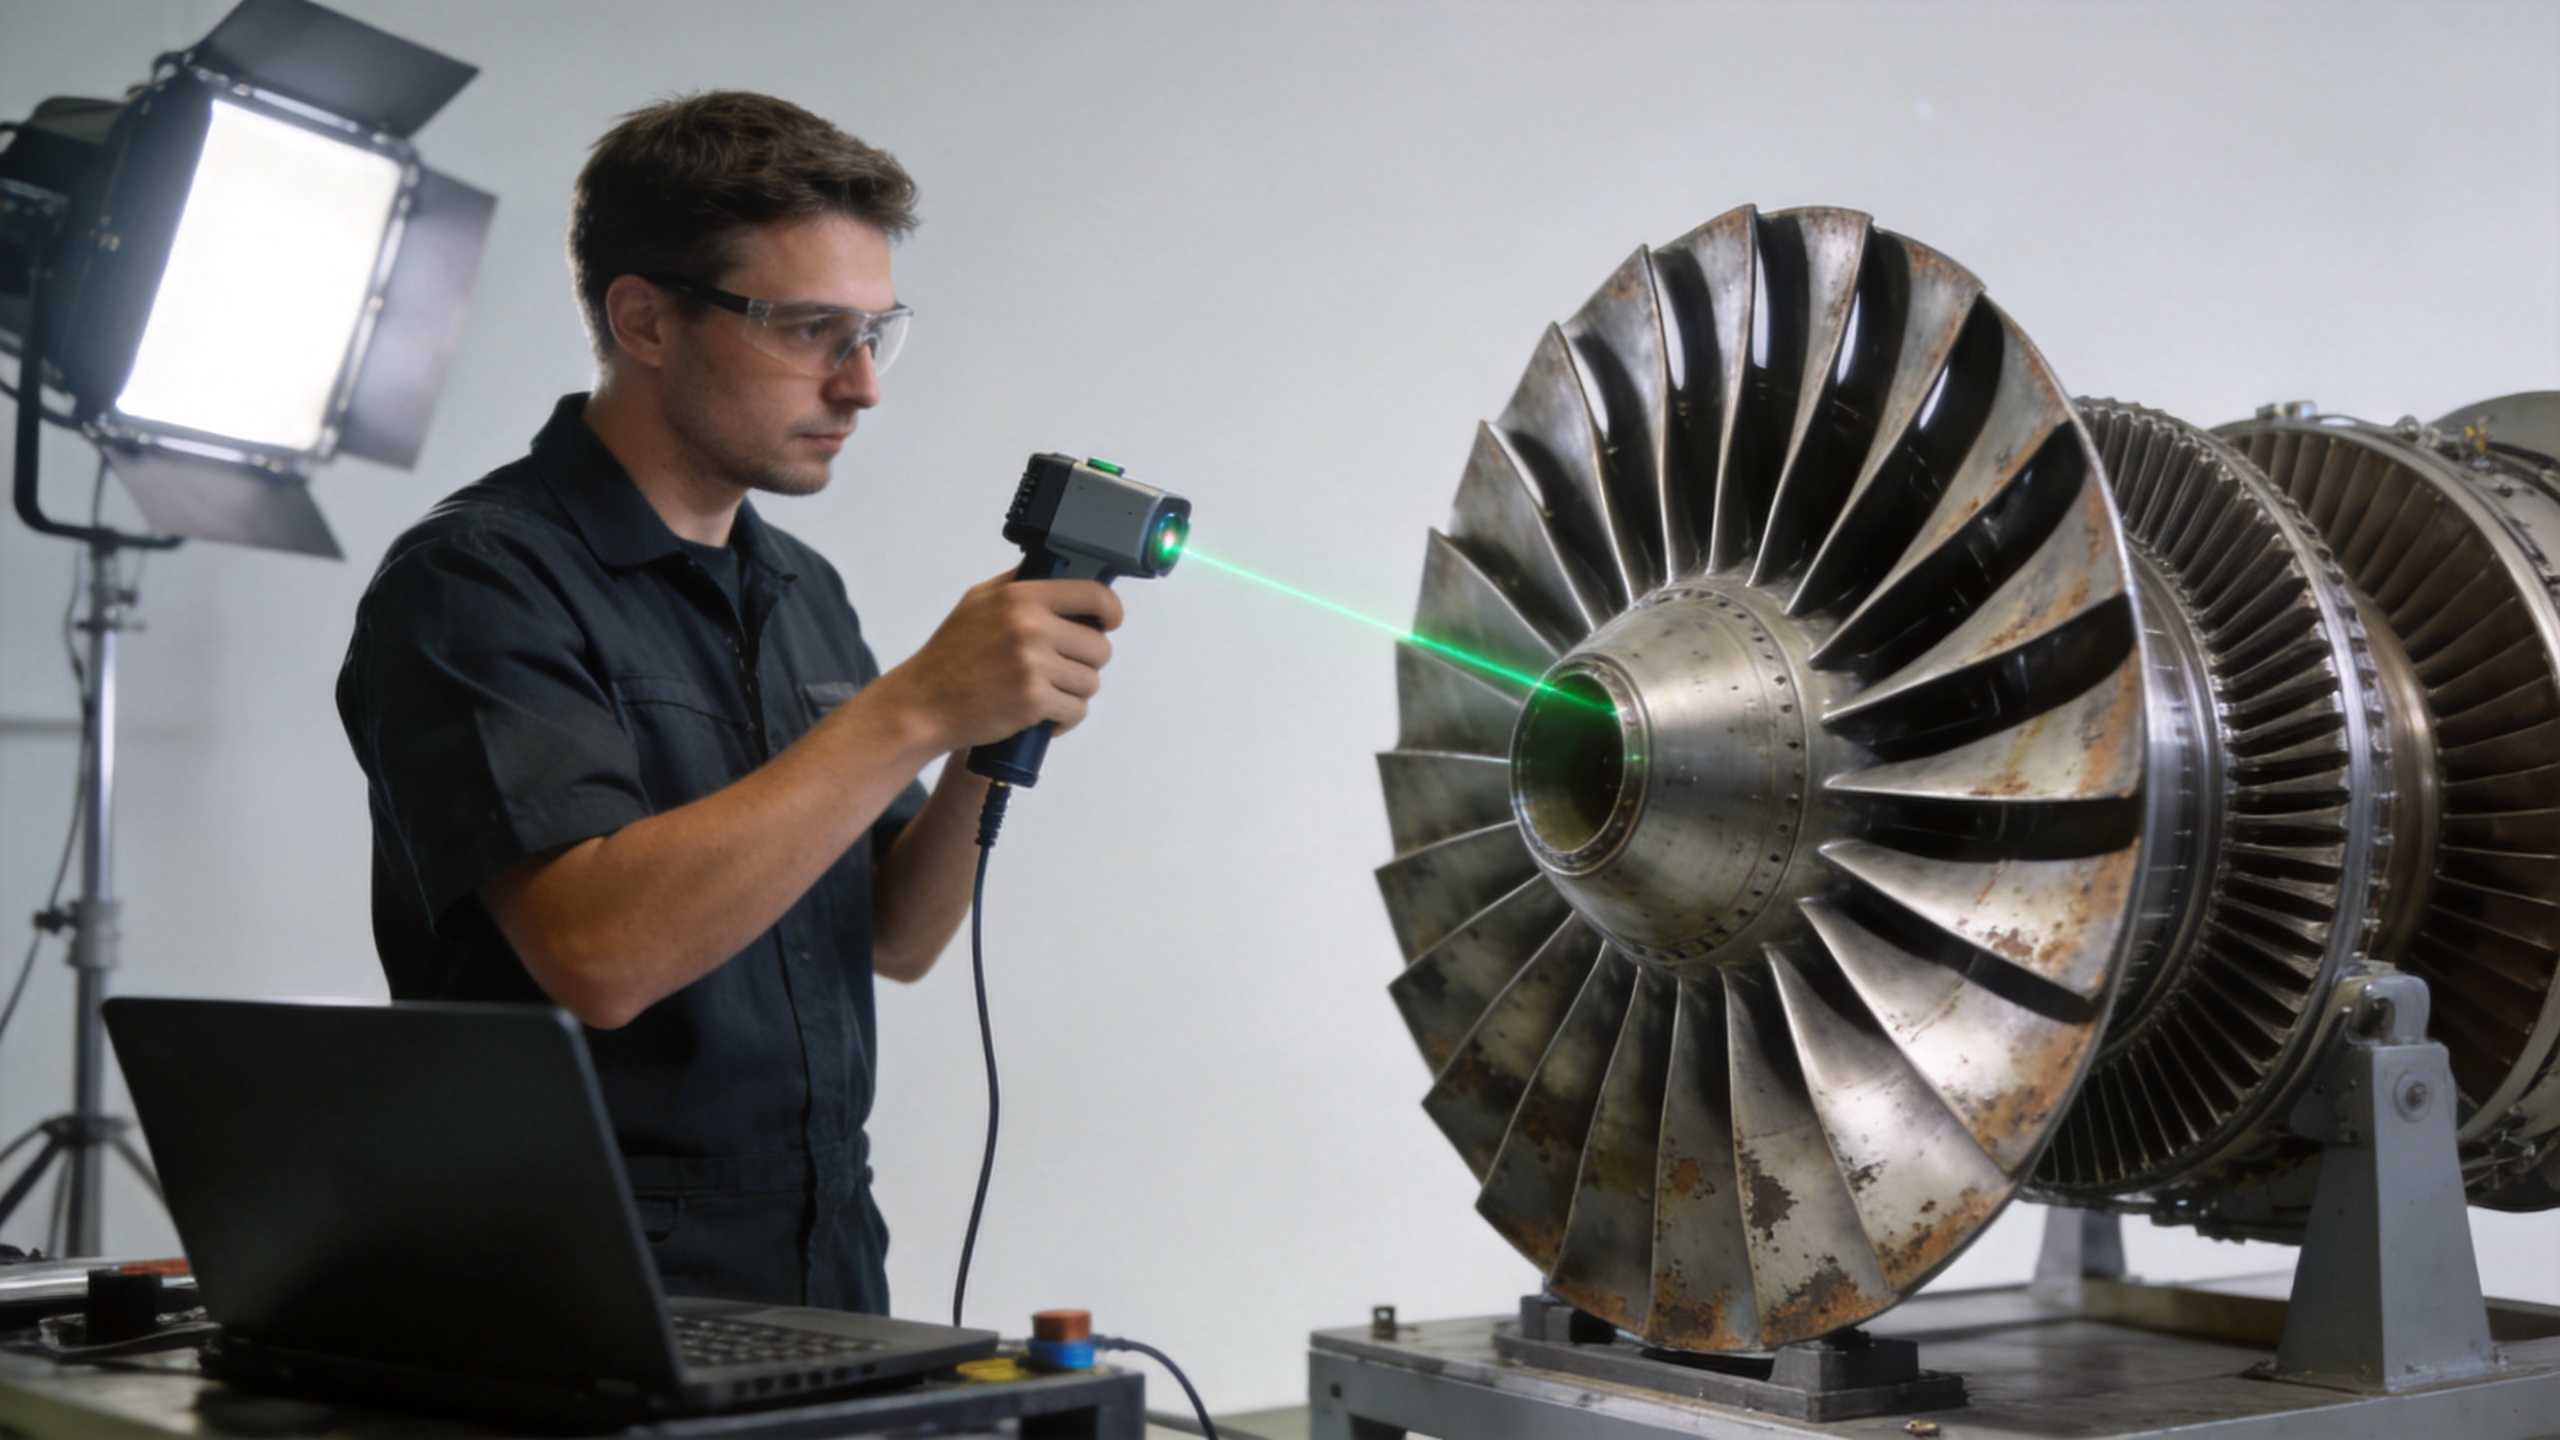
Thành phần kỹ thuật đảo ngược, xét một cách nghiêm ngặt, bao gồm các bước từ một đến ba. Việc lưỡi dao có được 'khôi phục hoàn toàn' hay không phụ thuộc gần như hoàn toàn vào những gì xảy ra ở bước bốn — và chính tại đây, các giới hạn trở nên rõ rệt.
Kỹ thuật đảo ngược có thể khôi phục hoàn toàn hình học lưỡi dao hay không?
Câu trả lời súc tích hơn ở đây là: đúng, hình học thường có thể được khôi phục trong phạm vi thông số kỹ thuật — nhưng điều đó không giống như việc khôi phục hoàn toàn. Sự khác biệt này có ý nghĩa thực tiễn quan trọng.
Việc khôi phục hình học có nghĩa là tiết diện dạng cánh máy bay, bán kính mép trước, độ dày mép sau và các kích thước dây cung được đưa trở lại trong dải dung sai thiết kế. Điều này khả thi trong nhiều trường hợp khi trạng thái vật liệu nền vẫn tốt, mô hình mài mòn chỉ ở bề mặt và quy trình sửa chữa được sử dụng tương thích với vật liệu nền.
Điều mà kỹ thuật đảo ngược thiết kế không thể làm được là khôi phục lại lịch sử luyện kim của lưỡi cắt. Một lưỡi cắt đã tích lũy các chu kỳ mỏi nhiệt, oxy hóa tại ranh giới hạt hoặc ứng suất dư do tải trong quá trình vận hành sẽ vẫn giữ những điều kiện đó xuyên suốt quá trình khôi phục, bất kể hình học bên ngoài của nó được tái tạo chính xác đến mức nào. Trong một số điều kiện vận hành, một lưỡi cắt được tân trang đúng cách có thể hoạt động tương đương với chi tiết mới. Trong những điều kiện khác — đặc biệt là những điều kiện liên quan đến mỏi chu kỳ cao hoặc gradient nhiệt ở khu vực nóng — trạng thái vật liệu bên trong trở thành ràng buộc quyết định, chứ không phải hình học.
Trên thực tế, kỹ thuật đảo ngược thiết kế và việc chế tạo lại lưỡi cắt đã mòn có thể tạo ra một chi tiết đáp ứng đúng hình học. Việc chi tiết đó có phù hợp với vai trò phục vụ dự kiến hay không phụ thuộc vào đánh giá khả năng đáp ứng mục đích sử dụng — đánh giá này vượt xa việc kiểm tra chỉ về kích thước.
Những hạn chế nào ngăn cản việc khôi phục đầy đủ thông qua kỹ thuật đảo ngược thiết kế?
Một số hạn chế thực tế áp dụng, và cần được xem xét kỹ lưỡng trước khi đưa ra bất kỳ quyết định khôi phục nào:
- Ràng buộc về tính tương thích của vật liệu. Vật liệu sửa chữa phải tương thích về mặt luyện kim với hợp kim gốc. Một số hợp kim cánh tuabin hiệu suất cao — đặc biệt là các biến thể được đông đặc theo hướng hoặc dạng tinh thể đơn — rất khó sửa chữa mà không gây ra các gián đoạn vi cấu trúc không mong muốn tại ranh giới sửa chữa.
- Khôi phục lớp phủ và xử lý bề mặt. Các lớp phủ rào cản nhiệt, lớp phủ khuếch tán aluminide và các xử lý bề mặt bảo vệ khác được áp dụng trong quá trình sản xuất ban đầu có thể không được khôi phục đầy đủ thông qua quy trình sửa chữa MRO tiêu chuẩn. Độ dung sai hoàn thiện bề mặt bị thiết lập quá lỏng ở giai đoạn sửa chữa có thể dẫn đến suy giảm hiệu năng ngoài dự kiến trong quá trình vận hành — đây là bài học mà nhiều đội MRO chỉ rút ra sau khi đã xảy ra sự cố.
- Khả năng tiếp cận để kiểm tra. Các khuyết tật dưới bề mặt — như vết nứt do mỏi, độ xốp gần chân mối hàn, tính toàn vẹn của kênh bên trong — không được phát hiện bởi việc quét bề mặt. Việc kiểm tra bằng chất thấm huỳnh quang, chụp X-quang hoặc chụp CT có thể là điều kiện tiên quyết; nếu những phương pháp này phát hiện các điều kiện không đạt yêu cầu, khoản đầu tư vào tái tạo kỹ thuật ngược nhằm lập bản đồ kích thước sẽ không được hoàn vốn.
- Yêu cầu về khả năng truy xuất tài liệu. Nhiều người vận hành yêu cầu giấy chứng nhận vật liệu, hồ sơ thành phần hợp kim và báo cáo kiểm tra kích thước có thể truy xuất về sự kiện sản xuất hoặc sửa chữa cụ thể. Các chương trình phục hồi không cung cấp đầy đủ khả năng truy xuất ở cấp lô từ quy trình sửa chữa có thể gặp khó khăn trong việc được chấp nhận, bất kể sản phẩm có đáp ứng yêu cầu về kích thước hay không.
Khi nào nên chọn cánh gạt mới được rèn chính xác thay vì phục hồi?
Sự lựa chọn giữa sửa chữa nội bộ và thay thế mới phụ thuộc vào một số yếu tố, mà theo kinh nghiệm của tôi, các đội thường cân nhắc một cách trực quan hơn là hệ thống. Dưới đây là một khung phân tích thường áp dụng hiệu quả trong hầu hết các ứng dụng lưỡi cánh máy nén:
Chọn phục hồi khi: lưỡi cánh chỉ bị mài mòn cục bộ trên bề mặt, vật liệu nền chưa vượt quá giới hạn tuổi thọ chu kỳ, hợp kim gốc tương thích với quy trình sửa chữa và quy trình phục hồi có thể đáp ứng đầy đủ mọi tiêu chuẩn kiểm tra và truy xuất nguồn gốc yêu cầu, với chi phí hợp lý so với giá thành của chi tiết mới.
Chọn lưỡi cánh rèn chính xác mới khi: mức độ mài mòn nghiêm trọng, tình trạng vật liệu không rõ ràng, quy trình phục hồi không thể được xác minh đầy đủ bằng các phương pháp kiểm tra hiện có, thời gian thực hiện phục hồi tương đương với thời gian cung cấp chi tiết mới hoặc hồ sơ rủi ro của ứng dụng không chấp nhận bất kỳ sự không chắc chắn nào về lịch sử vật liệu của lưỡi cánh.
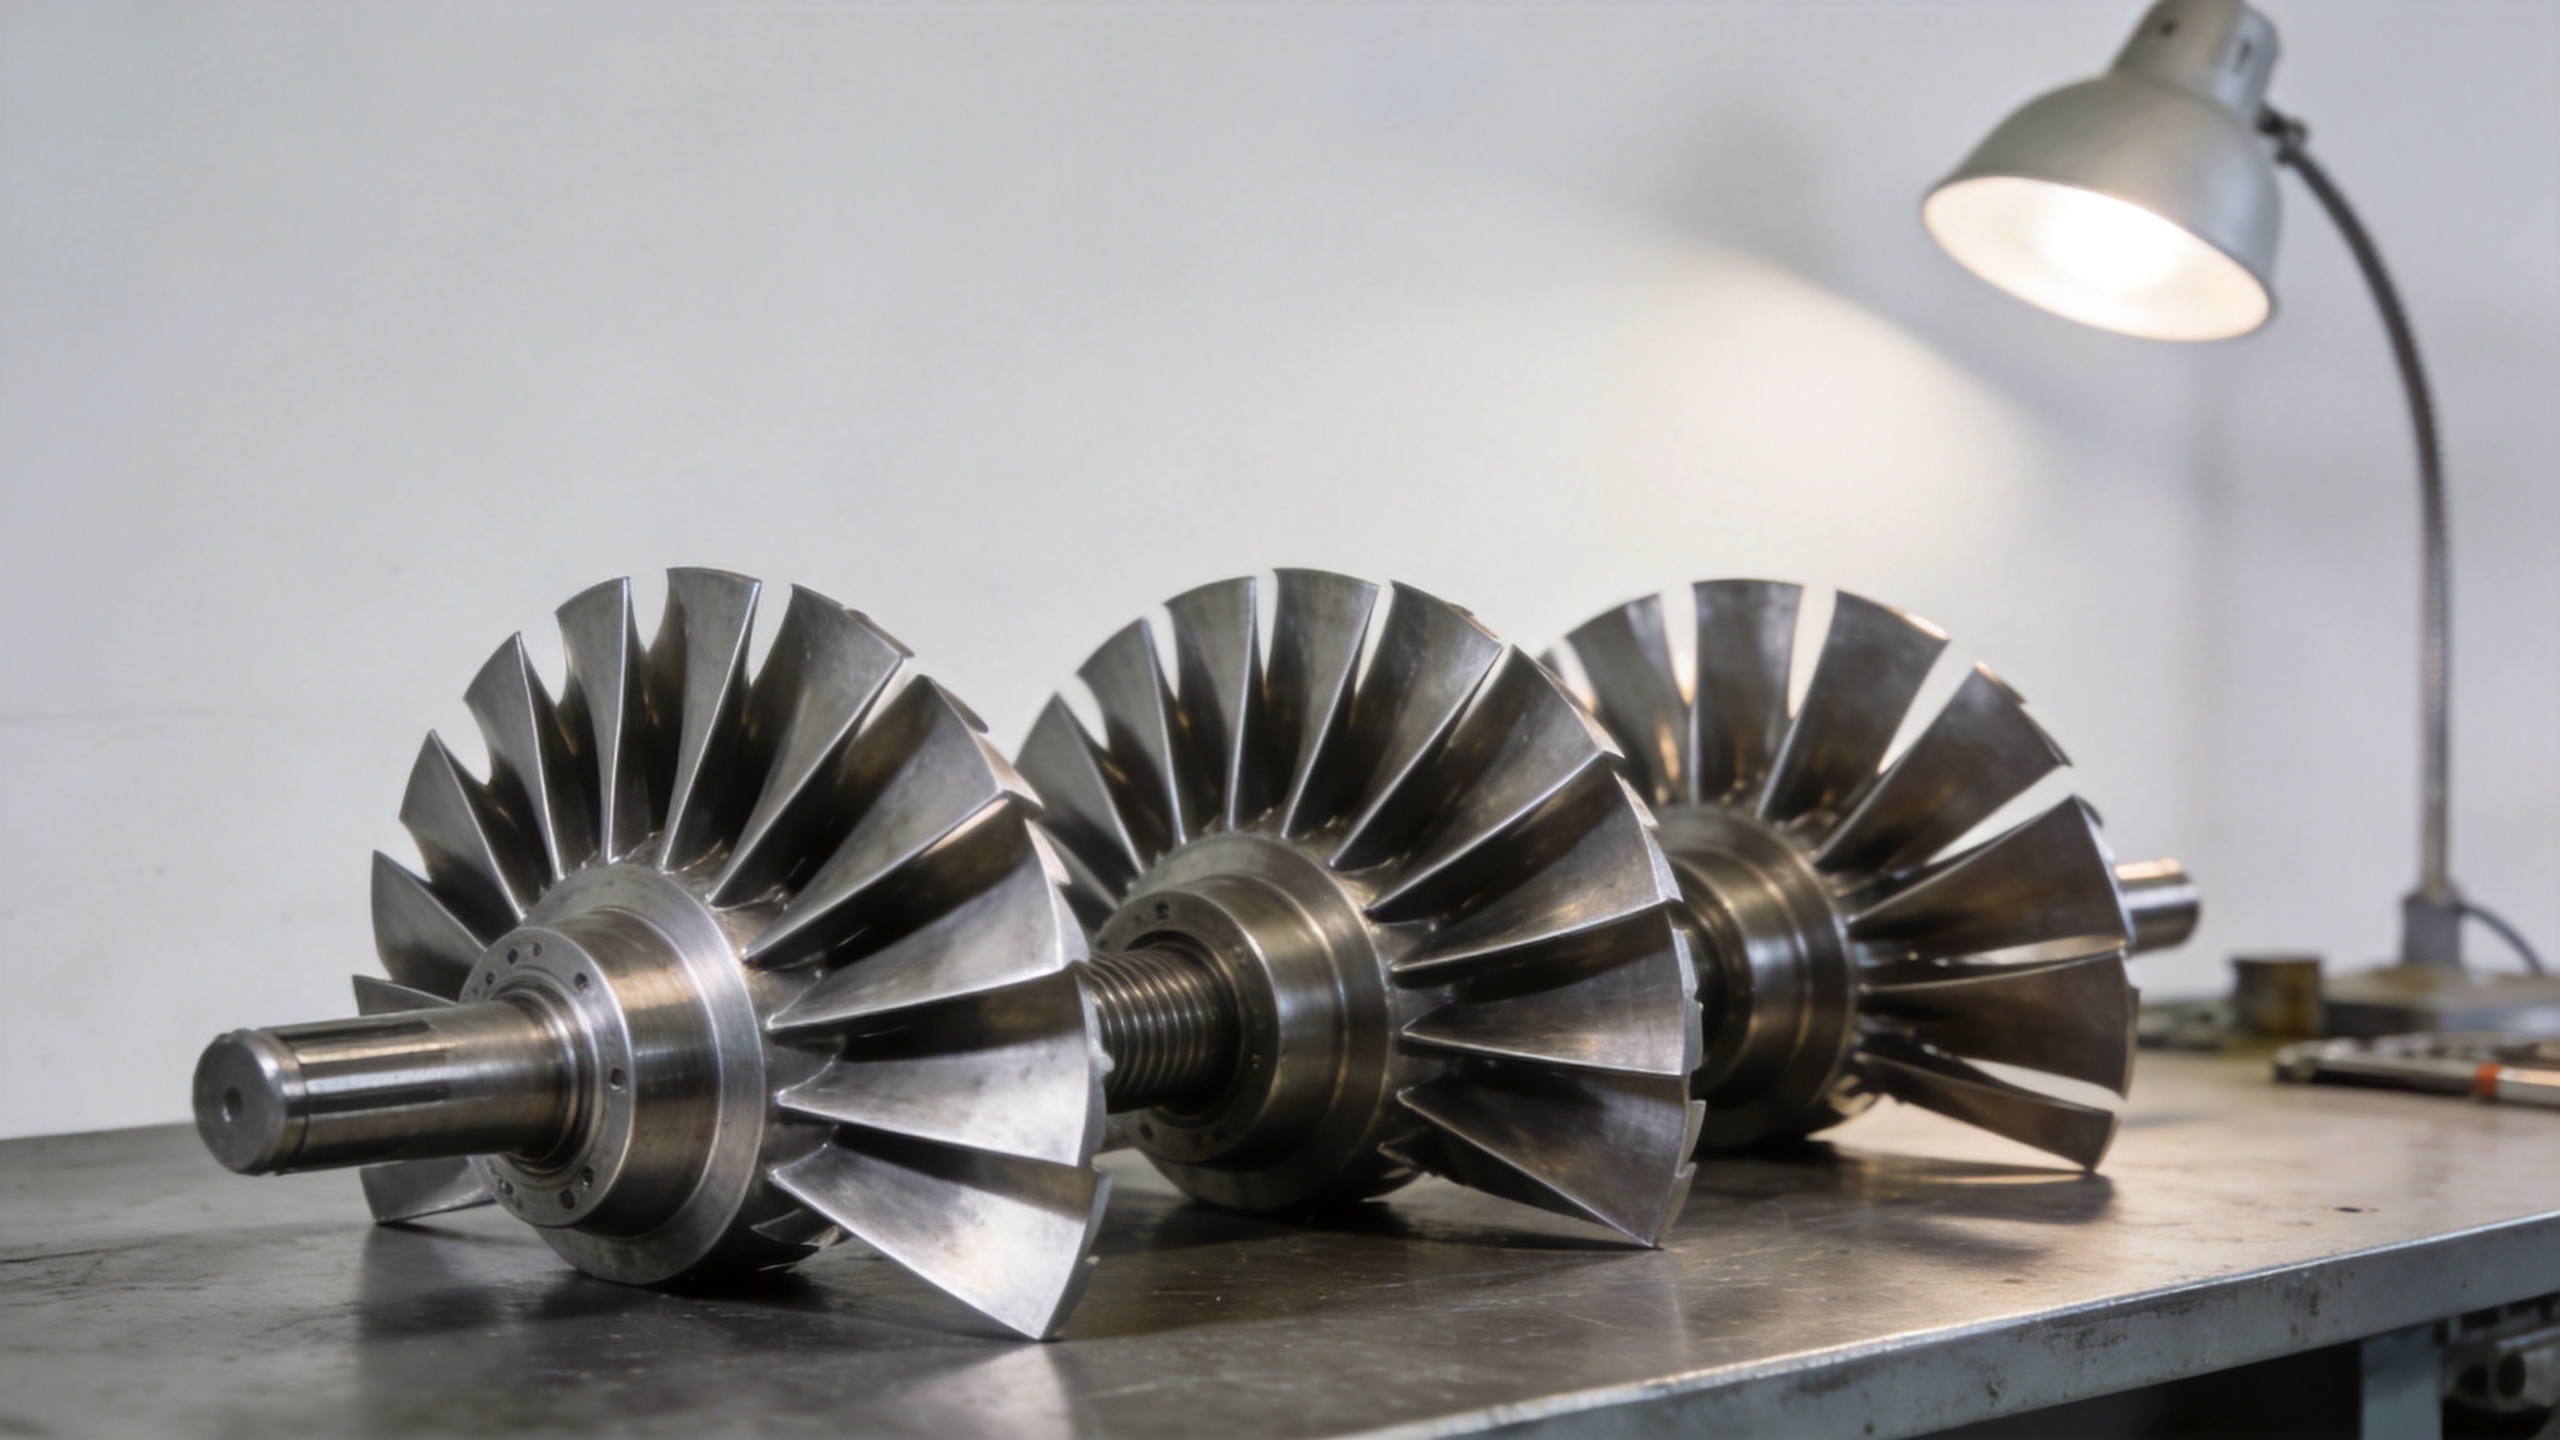
Khả năng rèn chính xác các cánh quạt máy nén tuabin khí — bao gồm các đặc điểm hình dạng mặt cắt cánh, hình học phần chân cánh và các đặc điểm mặt phẳng — cung cấp một trạng thái ban đầu đã được xác định rõ, điều mà quy trình khôi phục không thể tái tạo. Đối với các ứng dụng yêu cầu cánh quạt mới là giải pháp phù hợp nhất, các nhà cung cấp có khả năng rèn chính xác đã được thiết lập và tuân thủ các tiêu chuẩn tài liệu về kích thước sẽ mang đến một phương án cung ứng thay thế, loại bỏ sự bất định còn sót lại vốn có trong mọi cách tiếp cận dựa trên sửa chữa.
Đối với các ứng dụng thiếu bản vẽ gốc và nhà sản xuất thiết bị gốc (OEM) không còn là nguồn khả thi, việc sản xuất cánh quạt tùy chỉnh dựa trên bản vẽ kỹ thuật do khách hàng cung cấp hoặc hình học tham chiếu được quét sẽ là một cách sử dụng bổ sung cùng quy trình kỹ thuật đảo ngược — không nhằm khôi phục chi tiết đã mòn, mà để chế tạo chi tiết thay thế từ một ý định thiết kế được phát triển lại.
Các câu hỏi trọng yếu cần đặt ra trước khi cam kết thực hiện chương trình khôi phục bằng kỹ thuật đảo ngược
Nếu bạn đang đánh giá xem kỹ thuật đảo ngược (reverse engineering) có thể giải quyết tình trạng lưỡi tuabin phản lực bị mài mòn của mình hay không, những câu hỏi sau đây thường làm rõ ranh giới ra quyết định:
- Lưỡi tuabin đã được kiểm tra các khuyết tật bên trong bằng các phương pháp kiểm tra không phá hủy (NDT) phù hợp với loại hợp kim và lịch sử sử dụng của nó chưa? Việc quét kích thước không thể thay thế cho bước kiểm tra này.
- Vật liệu nền có tương thích với quy trình sửa chữa hay không, và quy trình sửa chữa đó đã được xác thực trên cùng một loại hợp kim hoặc loại hợp kim tương đương chưa?
- Quy trình phục hồi có đáp ứng được dung sai kích thước — thường là ±0,05–0,10 mm đối với các đường viền cánh (airfoil profiles) — và có cung cấp bằng chứng đo lường để chứng minh điều đó hay không?
- Tài liệu truy xuất nguồn gốc nào sẽ đi kèm theo bộ phận đã được phục hồi, và tài liệu đó có đáp ứng các yêu cầu của nhà khai thác hoặc cơ quan quản lý hay không?
- Bạn đã so sánh tổng chi phí và tiến độ của việc phục hồi với việc cung cấp lưỡi tuabin mới được rèn chính xác chưa, bao gồm cả chi phí kiểm tra bắt buộc trước khi phục hồi?
Kỹ thuật đảo ngược là một công cụ chẩn đoán và hỗ trợ sản xuất mạnh mẽ. Trong các tình huống lưỡi tuabin phản lực bị mài mòn, kỹ thuật này có thể hỗ trợ ra quyết định khôi phục, cho phép sản xuất linh kiện thay thế khi linh kiện gốc không còn sẵn có, đồng thời cung cấp bằng chứng về sự phù hợp về kích thước — yếu tố nền tảng đảm bảo chất lượng. Việc kỹ thuật này có thể khôi phục "hoàn toàn" một lưỡi tuabin đã mài mòn hay không phụ thuộc vào những gì lưỡi tuabin đó đã trải qua — cũng như các tiêu chuẩn mà linh kiện đã khôi phục phải đáp ứng để được đưa trở lại hoạt động.