 EN

Aksincha muhandislik usuli eskirgan reaktiv dvigatel parraklarini to'liq tiklay oladimi?
Yaxshilangan pichaklarni tiklash uchun teskari muhandislik dasturiga o'tishdan oldin, yanada asosiy savol berish maqsadga muvofiq: "to'liq tiklangan" atamasi jet dvigateli pichagi kontekstida haqiqatan ham nima ma'noni anglatadi? Javob barchani belgilaydi — skanerlash usulidan boshlab yakuniy sifat qabul qilish me'yori gacha. Men MRO jamoalari bilan birga pichaklarni ta'mirlash yoki almashtirish qarorlarini baholashda ishlagan odam sifatida, bu savolni yaxshi hamda yomon qo'llashni kuzatganman. Farq odatda jamoa teskari muhandislikning nimalarni qila oladi va nimalarni qila olmasligini qanchalik aniq tushunishiga bog'liq.
Jet dvigateli pichagi uchun "yaxshilangan" atamasi haqiqatan ham nima ma'noni anglatadi?
Jet dvigateli pichog'ida yopishuv odatda bir xil tekis yomonlashuv emas. Eng ko'p uchraydigan namunalar: zarrachalarning ta'siridan old qismning yeyilishi, ishqalanish natijasida uchlar orasidagi bo'shliqning kamayishi, orqa qismning ingichkalashuvi hamda issiqlik sikllari tufayli joylashgan chukurchalarning yoki sirtning oksidlanishining vujudga kelishi. Og'irroq hollarda sirtga qaramay, uning ostida chuqurlikda fatiga troshiklari paydo bo'lishi mumkin — bu holatni ko'rinadigan yoki hatto o'lchovli tekshiruvlar butunlay e'tiborsiz qoldirib yuborishi mumkin.
Yomonlashish mexanizmini tushunish muhim, chunki u yomonlangan jet dvigateli pichog'ini aks ettirish asosida tiklash imkoniyatini aniqlaydi. Agar yeyilish faqat old qism profiliga cheklangan bo'lsa, pichak tiklanish uchun mos namuna bo'lishi mumkin. Ammo agar pichakda chuqurlikdagi troshiklar yoki tiklanadigan chegaralardan tashqari material yo'qotilishi bo'lsa, u odatda tiklanmaydi — hech qanday aks ettirish ishlari bu baholashni o'zgartirmaydi.
Qanday qilib yomonlangan jet dvigateli pichog'ida aks ettirish amalga oshiriladi?
Pichaklarni tiklash uchun teskari muhandislik MRO sohalari bo'ylab qiyosiy doimiy ish jarayonini amalga oshiradi. Jarayon odatda quyidagilardan iborat:
- eski pichakni 3D skanerlash — Strukturali yorug'lik yoki lazer skanerlash eskigan pichakning joriy geometriyasini nuqta-bulut aniqlikda qamrab oladi. Zamonaviy tizimlar sub-millimetrgacha bo'lgan og'ishlarni aniqlash uchun yetarli skanerlash aniqligiga erisha oladi; bu esa turbina pichaklari profilining ijobiy va salbiy 0,05–0,10 mm oralig'ida bo'ladigan havo kanali kesimlari uchun zarur.
- Nominal modelga moslashtirish — Skanerlangan ma'lumotlar asl loyiha modeliga moslashtiriladi. Bu bosqichda qaysi mintaqalar tolereansi chegarasidan chiqib ketganligi va qanchalik chiqib ketganligi aniqlanadi. Agar asl loyiha chizmalariga ega bo'lmasa, xizmat qilishga yaroqli holatdagi referent pichak nominal namuna sifatida ishlatilishi mumkin.
- Eski mintaqaning xarakterlanishi — Chiqish xaritalari materialning yo'qolishini, profilning og'ishini va chetning geometriyasidagi o'zgarishlarni ta'kidlardir. Bu ma'lumotlar qayta tiklash jarayonining kirish ma'lumotlarini tashkil qiladi: bu qayta payvandlash, lazer bilan qoplam qilish, yo'naltirilgan energiya yig'ilishi yoki konventisional ishlov berish — ya'ni dizayn profilini qayta tiklash uchun ishlatiladigan usullardir.
- Qayta tiklash va qayta tekshirish — Haqiqiy material qo'shilishi va ishlov berish bosqichi parrakni dastlabki o'lchamli talablarga mos qilib qaytarishi kerak. Qayta tiklashdan keyingi tekshiruv — ideal holda xuddi shu skanerlash usuli bilan amalga oshiriladi — parrak xizmatga qaytarilishidan oldin moslikni tasdiqlaydi.
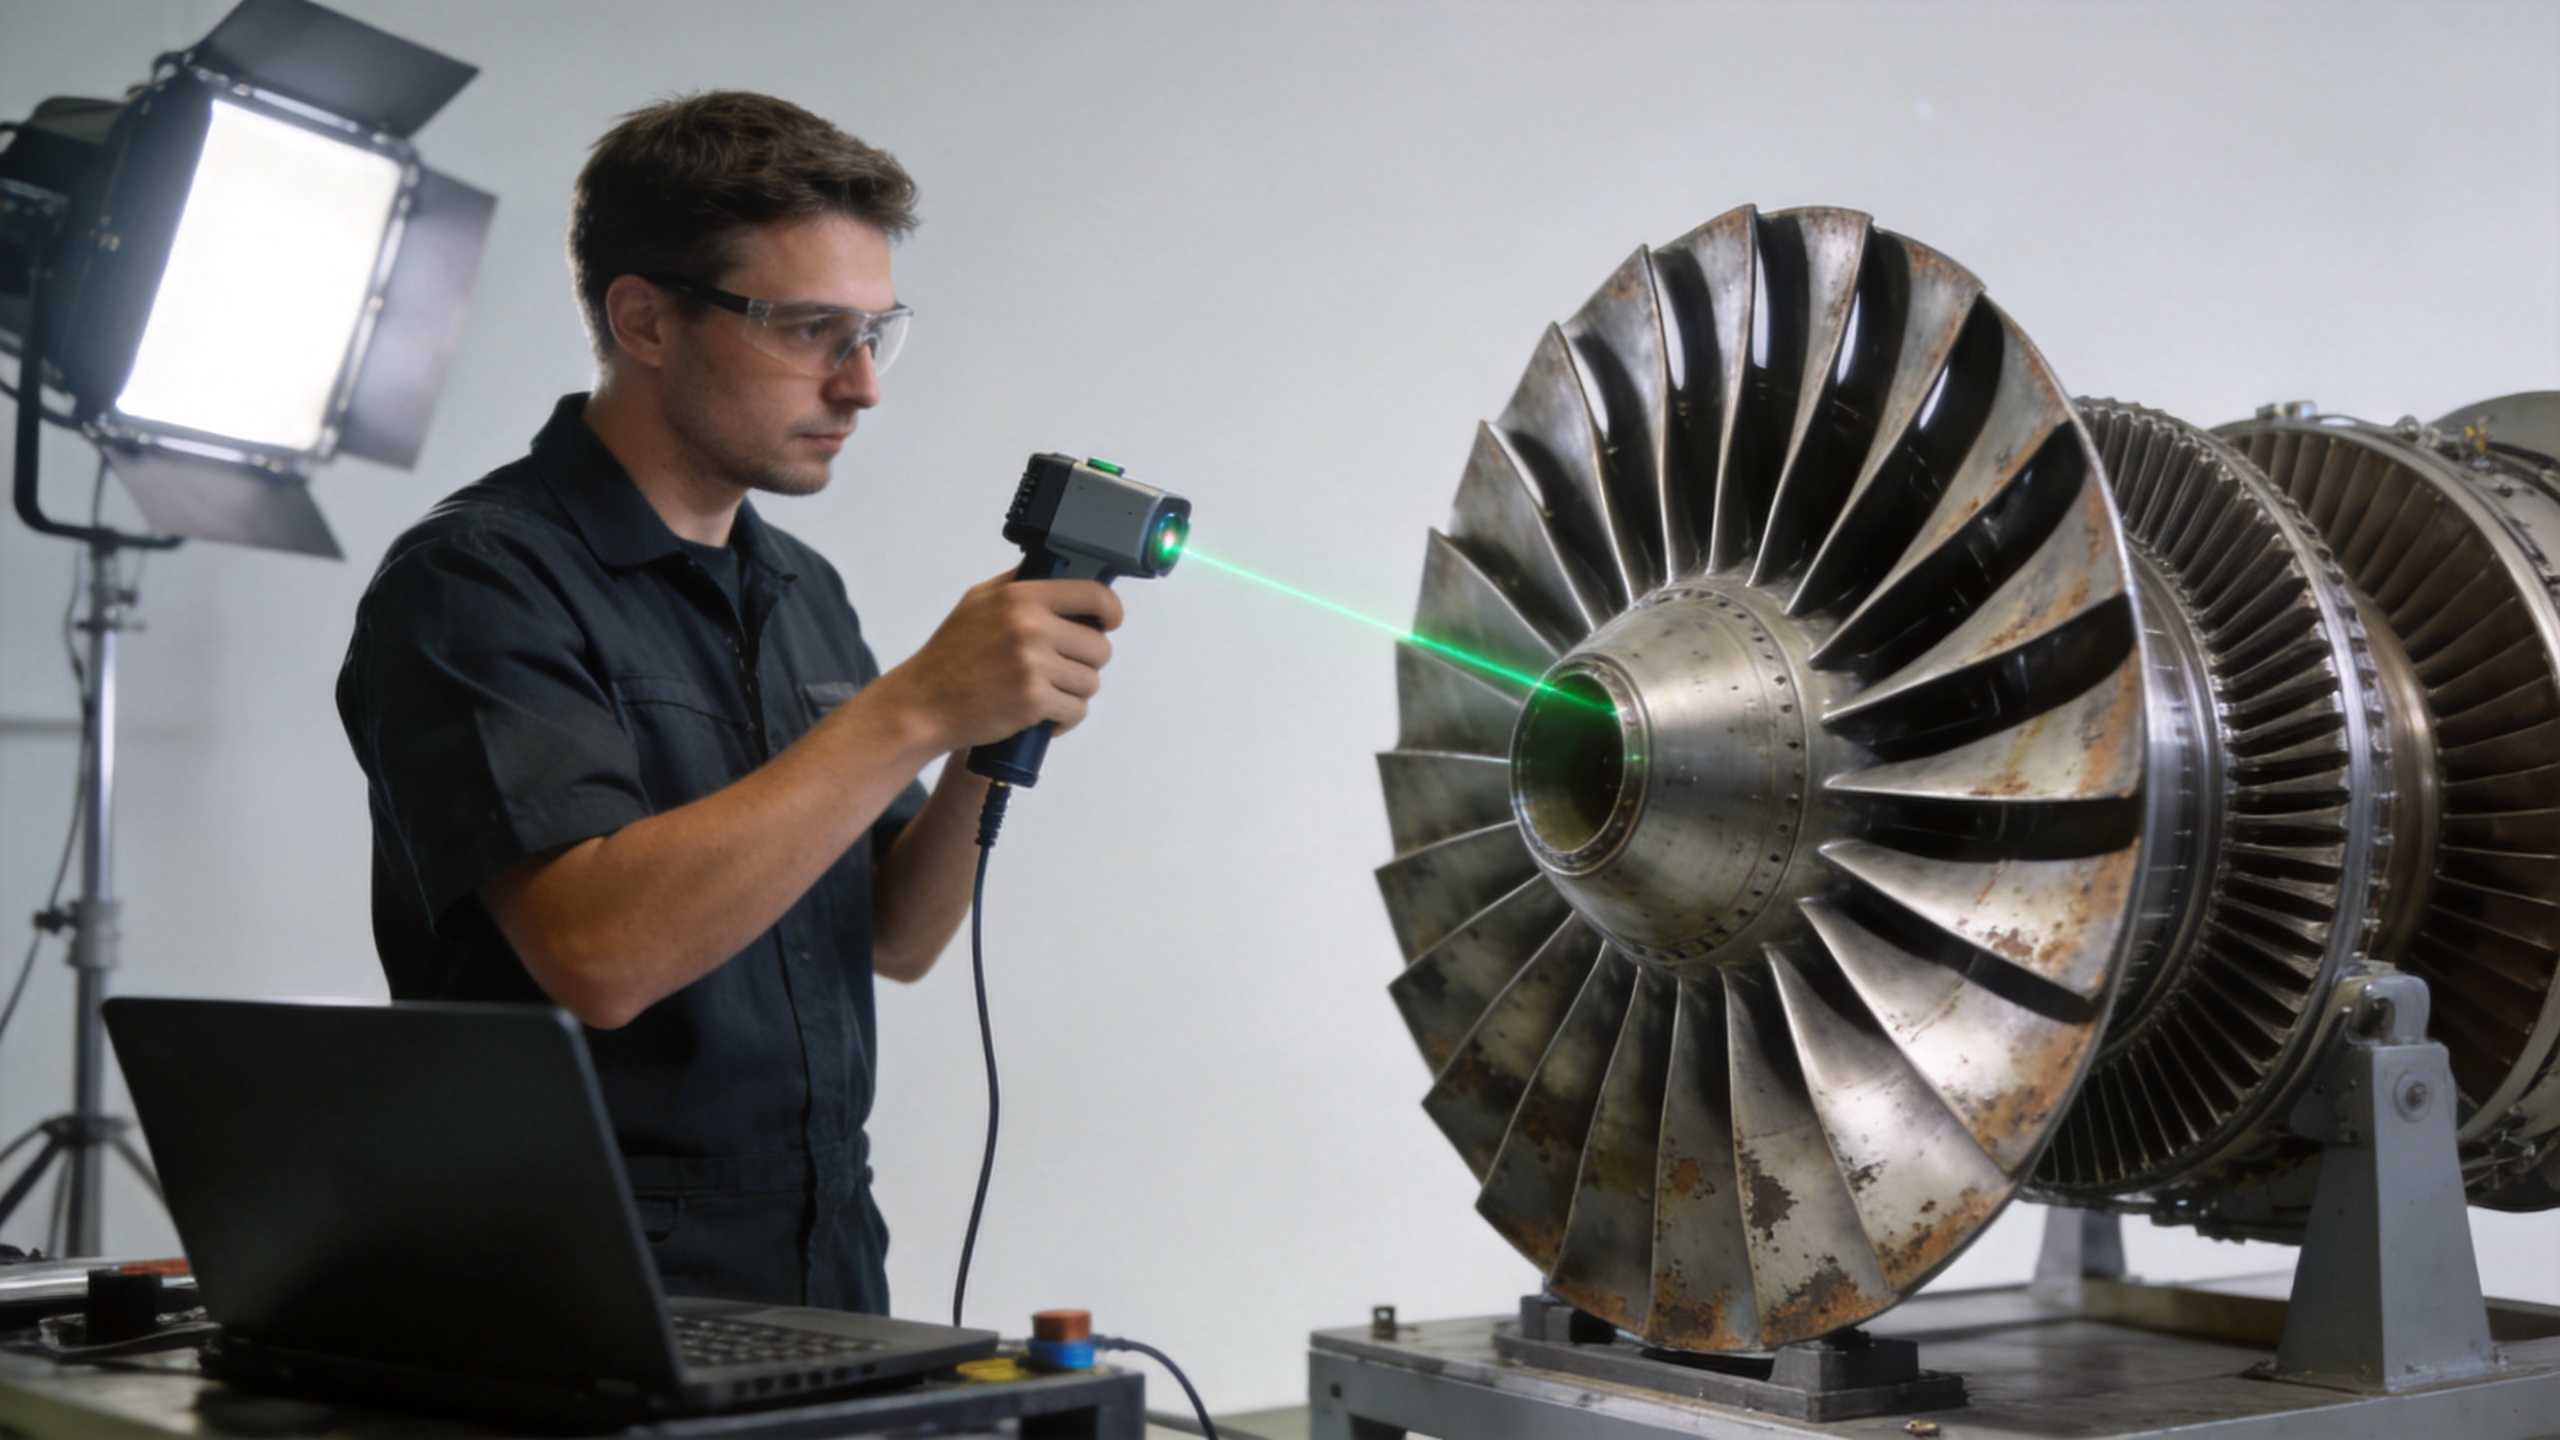
Aksincha, qayta muhandislik komponenti aniq aytganda, birinchi uchta qadamni qamrab oladi. Parrak «to'liq qayta tiklangan» deb hisoblanishi deyarli butunlay to'rtinchi qadamda nima sodir bo'lishiga bog'liq — va aynan shu yerda cheklovlar jiddiy ahamiyat kasb etadi.
Qayta muhandislik parrak geometriyasini to'liq qayta tiklay oladimi?
Bu yerda aniqroq javob: ha, geometriya ko'pincha belgilangan chegaraga qaytarilishi mumkin — lekin bu to'liq tiklash bilan bir xil emas. Amalda bu farq muhim ahamiyatga ega.
Geometrik tiklash — bu profil kesimi, old qism yarim radiusi, orqa qism qalinligi va g'ildirak o'lchamlari dizayn tolereansi doirasiga qaytarilishini anglatadi. Bu ko'pincha asosiy material holati yaxshi bo'lganda, yeyilish sirtiy bo'lganda va qo'llaniladigan tiklash usuli asosiy material bilan mos kelganda amalga oshirilishi mumkin.
Tesodifiy qayta muhandislik usuli pichoqning metallurgik tarixini tiklay olmaydi. Issiqlikka chidamlilik sikllarini yig‘gan, dona chegarasi oksidlanishiga uchragan yoki ishlatilish jarayonida qolgan qoldiq kuchlanishga ega bo'lgan pichoq, uning tashqi geometriyasi qanchalik aniq tiklangan bo'lsada, tiklash jarayonida shu holatlarni saqlab turadi. Ba'zi ish sharoitlarida to'g'ri tiklangan pichoq yangi detaldan farq qilmaydigan darajada ishlashi mumkin. Boshqa sharoitlarda — ayniqsa yuqori siklli chidamlilik yoki issiq zonadagi issiqlik gradientlari bilan bog'liq sharoitlarda — ichki material holati geometriyadan ko'ra cheklovchi omil bo'lib qoladi.
Amaliyotda tesodifiy qayta muhandislik va ishlatilgan pichoqlarni tiklash usullari geometrik jihatdan mos keladigan detallarni yetkazib berishi mumkin. Biroq bu detallarning maqsadga muvofiq ishlatilishi faqat o'lchov tekshiruvidan tashqari, maqsadga moslikni baholashga bog'liq.
Qanday cheklovlar tesodifiy qayta muhandislik orqali to'liq tiklashni oldini oladi?
Bir necha amaliy cheklovlar mavjud va ularni qayta tiklash qarorini qabul qilishdan oldin ko'rib chiqish kerak:
- Materiallarning mosligi cheklovlari. Tiklash materiallari asosiy qotishma bilan metallurgik jihatdan mos kelishi kerak. Ba'zi yuqori samarali pichoq qotishmalari — ayniqsa, yo'nalishli qotishmalar yoki bitta kristalli variantlar — tiklash chegarasida noxohishli mikrostrukturaviy uzilishlarni kiritmasdan tiklab bo'lmaydi.
- Qoplamalar va sirt qayta ishlash. Ishlab chiqarish paytida qo'llaniladigan issiqlikni to'sib turuvchi qoplamalar, alyuminid diffuziya qoplamalari va boshqa himoya sirt qayta ishlash usullari standart MRO tiklash ish jarayonlari orqali to'liq tiklanmaydi. Tiklash bosqichida sirt sifatining talablarga mos kelmasligi xizmatda kutulmagan ishlash kamchiliklariga sabab bo'ladi — bu darsni ko'p sonli MRO guruhlari bir marta o'rganadi.
- Tekshirishga kirish imkoniyati. Yuzaki nuqsonlar — chidamlilik shaklida yuzaga keladigan trog'lar, ildiz yaqinidagi porozliklar, ichki kanalning butunligi — yuzaki skanerlashda aniqlanmaydi. Flurestsent penetran tekshiruvi, rentgen yoki KT skanerlash talab qilinishi mumkin; agar bu usullar qabul qilinmaslikka sabab bo'ladigan sharoitlarni aniqlasa, o'lchov xaritasini tuzish uchun sarflangan teskari muhandislik investitsiyasi qaytarilmaydi.
- Hujjatlar izchilligi talablari. Ko'pchilik operatorlar material sertifikatlari, aloy qotishmalar tarkibi haqidagi ma'lumotlar va aniq ishlab chiqarish yoki ta'mirlash voqeasiga izchil bog'langan o'lchov tekshiruvi hisobotlarini talab qiladi. To'liq partiyaviy darajadagi izchillikni ta'minlay olmaydigan tiklash dasturlari o'lchovlar mos kelishiga qaramay, qabul qilinishida qiyinchiliklarga duch kelishi mumkin.
Siz qachon yangi aniq sovutilgan parraklarni tiklashdan afzal ko'rasiz?
Ichki ta'mirlash yoki almashtirish o'rtasidagi tanlov bir nechta omillarga bog'liq bo'ladi; shu bilan birga, mening tajribamda jamoalar bu omillarni ko'pincha tizimli emas, balki intuitsiya asosida baholaydilar. Quyida aksariyat siqish quvvatli g'ildiraklar parraklariga qo'llaniladigan doimiy usul keltirilgan:
Quyidagi hollarda ta'mirlashni tanlang: parrakda cheklangan yuzaki ishlash bor, asosiy materialning umr muddati chegarasidan oshib ketmagan, asl aloyni ta'mirlashga mos keladi va ta'mirlash jarayoni barcha talab qilinadigan tekshiruv hamda izlanuvchanlik standartlarini yangi detallar narxiga nisbatan iqtisodiy ma'noga ega bo'lgan narxda qondirishi mumkin.
Quyidagi hollarda yangi aniq urgan parraklarni tanlang: ishlash keng tarqalgan, material holati noaniq, mavjud tekshiruv usullari orqali ta'mirlash to'liq tasdiqlanmaydi, ta'mirlash uchun yetkazib berish muddati yangi detallar yetkazib berish muddatiga teng yoki ilgari parrak material tarixi haqida hech qanday noaniqlikka yo'l qo'ymaslik kerak bo'lgan dasturlarda risk darajasi yuqori.
Gaz turbinalari siqish g'ildiragidagi parraklarni aniq urgan qilish imkoniyati — havo oqimi profilini, ildiz geometriyasini va platforma xususiyatlarini qamrab oladi — bu tiklash usuli bilan takrorlab bo'lmaslikda ma'lum holatdan boshlanish nuqtasini ta'minlaydi. Yangi parrak ishlab chiqarish to'g'ri yechim bo'lganda, o'rnatilgan aniq urgan qilish imkoniyatiga ega yetkazib beruvchilar va o'lchovlar hujjatlari standartlariga ega yetkazib beruvchilar tiklashga asoslangan yondashuvda mavjud bo'lgan qolgan noaniqlikni yo'qotadigan alternativ ta'minot yo'lini taklif qiladi.
Asl chizmalar mavjud bo'lmasa va OEM endi ishonchli manba emas bo'lsa, mijozning muhandislik chizmalariga yoki skanerlangan referens geometriyaga asoslangan maxsus havo oqimi profillarini ishlab chiqarish bir xil teskari muhandislik ishlari ketma-ketligidan foydalanishning qo'shimcha usulini ifodalaydi — ya'ni, ishdan chiqqan detallarni tiklash emas, balki qayta ishlab chiqilgan loyiha maqsadiga asoslanib almashtirish detali ishlab chiqarish.
Teskariga muhandislik qilish orqali tiklash dasturiga qo'shilishdan oldin so'rash kerak bo'lgan asosiy savollar
Agar siz oʻz yengilganda qolgan reaktiv dvigatel qanotlarini holatini hal qilish uchun teskari muhandislikdan foydalanishni baholayotgan boʻlsangiz, quyidagi savollar odatda qaror chegarasini aniqlashda yordam beradi:
- Qanotning sirt osti nuqsonlarini tekshirish uchun uning qotishmasi va tarixiga mos NDT usullari bilan tekshirilganmi? Oʻlchov skanerlashi buni almashtira olmaydi.
- Asosiy materialni tiklash mumkinmi va tiklash jarayoni shu yoki teng qiymatli qotishma darajasida tasdiqlanganmi?
- Tiklash jarayoni havo profilining oʻlchovlariga nisbatan odatda ±0,05–0,10 mm li aniqlik talablarini qondirishi va bu daʼvo haqida oʻlchov dalillarini taqdim etishi mumkinmi?
- Tiklangan detalgaga qoʻshiladigan izlanuvchanlik hujjatlari nima, va ular sizning operator yoki tartibga soluvchi talablaringizga javob bermi?
- Siz tiklash jarayonining umumiy xarajatlari va muddatini yangi aniq urgan qanotlarni yetkazib berish xarajatlari va muddati bilan, shu jumladan tiklashdan oldin talab qilinadigan tekshiruv xarajatlari bilan solishtirdingizmi?
Teskari muhandislik — kuchli tashxis va ishlab chiqarishga yordam beruvchi vosita. Eski bo'lib qolgan reaktiv dvigatel parraklarini tiklashda u tiklash qarorlarini qo'llab-quvvatlaydi, asl nusxalari mavjud bo'lmasa almashtirish qismlarini ishlab chiqarish imkonini beradi va sifatni ta'minlovchi o'lchovlar mosligi haqida dalillar taqdim etadi. Eski parrakni "to'liq" tiklash mumkin yoki mumkin emasligi parrak qanday sharoitda bo'lganiga — va tiklangan qism xizmatga qaytarilish uchun qanday standartlarga javob berishi kerakligiga bog'liq.