 EN

Можно ли полностью восстановить изношенную лопатку реактивного двигателя методом обратного инжиниринга?
Прежде чем приступать к программе обратного проектирования для восстановления изношенных лопаток, стоит задать более фундаментальный вопрос: что на самом деле означает термин «полностью восстановленная» применительно к лопатке реактивного двигателя? Ответ на этот вопрос определяет всё — от метода сканирования до конечных критериев приёмки качества. Как человек, который работал бок о бок с командами MRO при оценке решений о ремонте или замене лопаток, я видел, как этот вопрос решали грамотно и как — нет. Разница обычно сводится к тому, насколько чётко команда понимала возможности и ограничения обратного проектирования.
Что на самом деле означает термин «изношенная» применительно к лопатке реактивного двигателя?
Износ лопатки газотурбинного двигателя редко представляет собой равномерное поверхностное повреждение. Наиболее распространённые типы износа включают эрозию передней кромки вследствие удара твёрдых частиц, увеличение зазора на кончике лопатки из-за трения, утонение задней кромки, а также локальные язвы или поверхностное окисление, вызванные термическими циклами. В более тяжёлых случаях под внешне приемлемой поверхностью может возникать подповерхностное усталостное растрескивание — дефект, который полностью ускользает от визуального и даже размерного контроля.
Понимание механизма износа имеет решающее значение, поскольку именно он определяет, подлежит ли изношенная лопатка газотурбинного двигателя восстановлению на основе обратного проектирования. Лопатка с эрозией, ограниченной профилем передней кромки, может считаться подходящим объектом для такого восстановления. Лопатка же с подповерхностным растрескиванием или потерей материала за пределами восстанавливаемых значений, как правило, не подлежит восстановлению — ни один процесс обратного проектирования не изменит эту оценку.
Как осуществляется обратное проектирование изношенной лопатки газотурбинного двигателя?
Обратное проектирование для восстановления лопаток следует довольно последовательному рабочему процессу в приложениях технического обслуживания, ремонта и модернизации (MRO). Процесс обычно включает следующие этапы:
- 3D-сканирование изношенной лопатки — Сканирование с использованием структурированного света или лазерное сканирование фиксирует текущую геометрию изношенной лопатки с точностью облака точек. Современные системы обеспечивают точность сканирования, достаточную для выявления отклонений на уровне менее одного миллиметра, что необходимо, поскольку допуски профиля турбинных лопаток обычно составляют ±0,05–0,10 мм для поперечных сечений лопаточного профиля.
- Совмещение со справочной моделью — Отсканированные данные совмещаются со справочной моделью первоначального проектного замысла. На этом этапе определяются участки, вышедшие за пределы допустимых отклонений, и величина этих отклонений. В случаях, когда оригинальные конструкторские чертежи недоступны, в качестве справочной модели может использоваться лопатка в исправном рабочем состоянии.
- Характеристика изношенных участков — Карты отклонений выделяют потери материала, отклонения профиля и изменения геометрии кромок. Эти данные становятся входными для процесса восстановления — будь то сварка, лазерное наплавление, осаждение с направленной подачей энергии или традиционная механическая обработка для восстановления исходного проектного профиля.
- Восстановление и повторный контроль — Фактический этап нанесения материала и механической обработки должен вернуть лопатку в пределы исходных размерных допусков. Проверка после восстановления — предпочтительно с использованием того же метода сканирования — подтверждает соответствие требованиям до возврата лопатки в эксплуатацию.
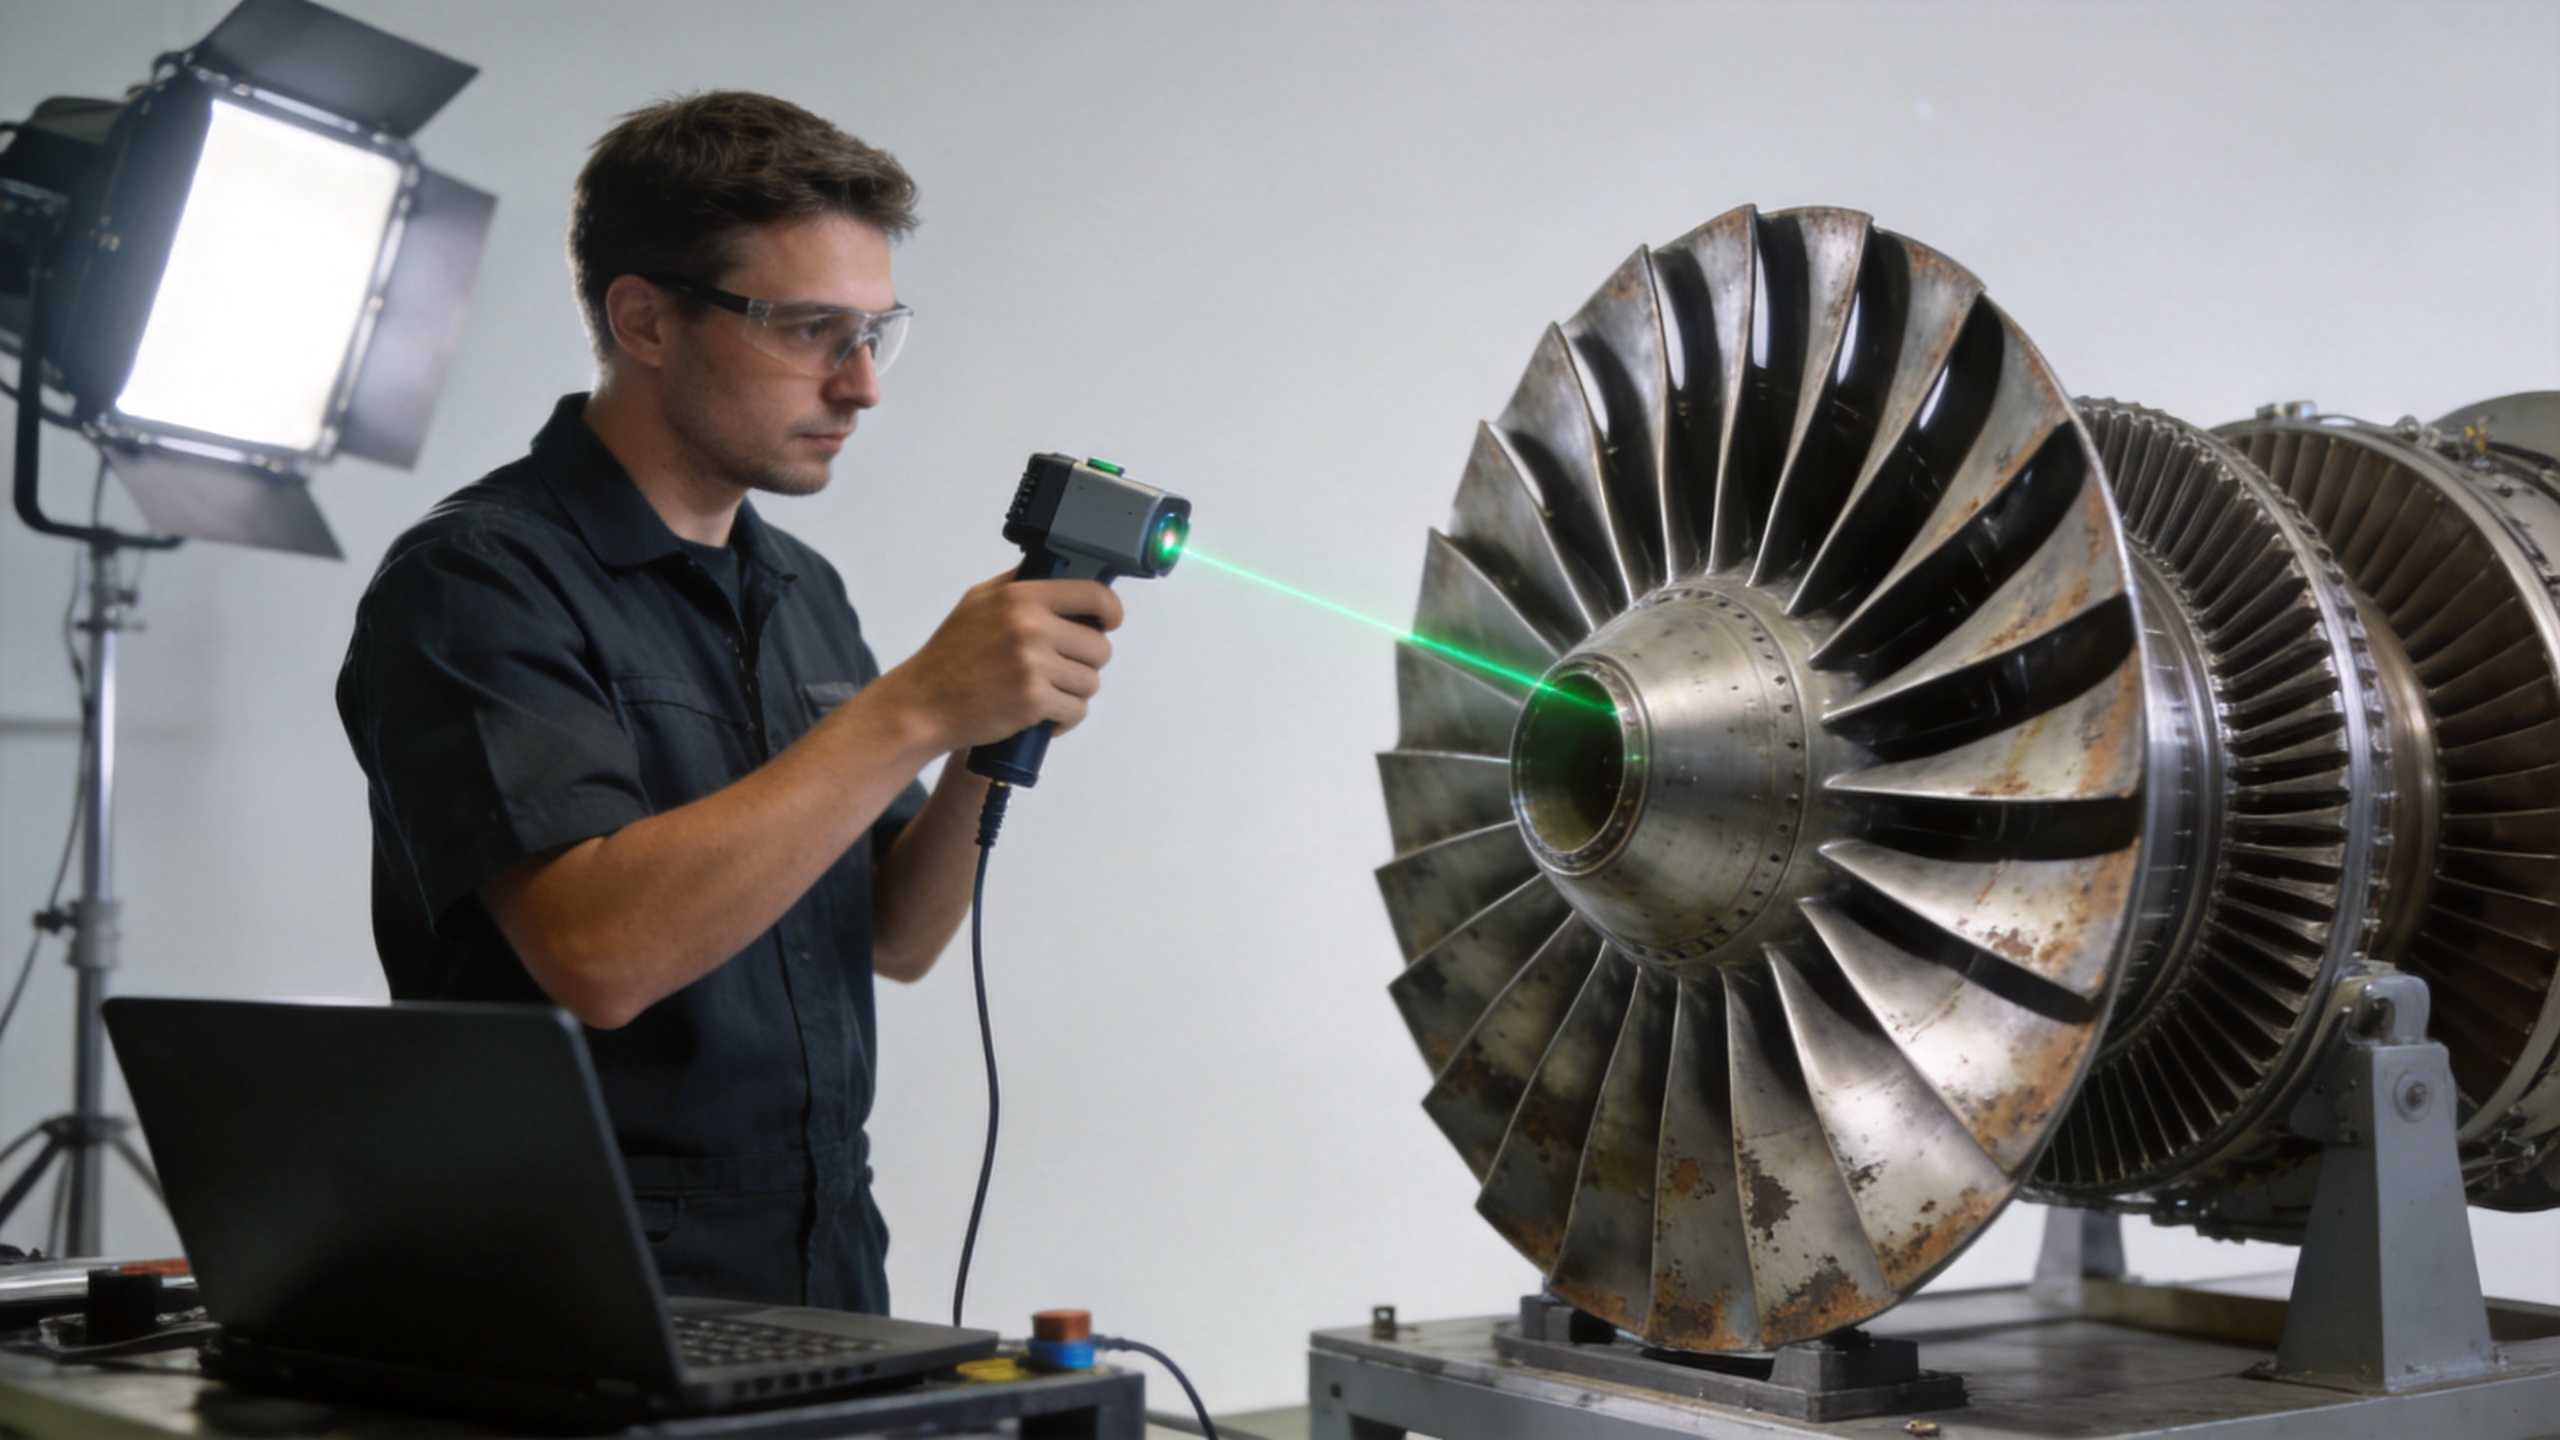
Компонент обратного проектирования, строго говоря, охватывает шаги с первого по третий. Будет ли лопатка «полностью восстановлена», зависит почти целиком от того, что происходит на четвёртом шаге — и именно здесь возникают существенные ограничения.
Может ли обратное проектирование полностью восстановить геометрию лопатки?
Более точный ответ здесь таков: да, геометрию зачастую можно восстановить в пределах заданных допусков — однако это не то же самое, что полное восстановление. На практике это различие имеет принципиальное значение.
Геометрическое восстановление означает, что поперечное сечение профиля крыла, радиус передней кромки, толщина задней кромки и хорда возвращаются в пределы проектного диапазона допусков. Этого можно достичь во многих случаях, если исходное состояние материала удовлетворительно, износ носит поверхностный характер, а применяемый метод ремонта совместим с основным материалом.
Обратное проектирование не способно восстановить металлургическую историю лопатки. Лопатка, накопившая циклы термической усталости, окисление на границах зёрен или остаточные напряжения от эксплуатационных нагрузок, сохранит эти состояния в процессе восстановления независимо от того, насколько точно будет восстановлена её внешняя геометрия. В некоторых условиях эксплуатации правильно отремонтированная лопатка может работать так же эффективно, как новая деталь. В других — особенно при высокочастотной усталости или тепловых градиентах в горячей секции — внутреннее состояние материала становится определяющим ограничением, а не геометрия.
На практике обратное проектирование и восстановление изношенных лопаток позволяют получить деталь, геометрически соответствующую оригиналу. Подходит ли такая деталь для её целевого применения, зависит от оценки пригодности по назначению, выходящей за рамки проверки размеров.
Какие ограничения мешают полному восстановлению с помощью обратного проектирования?
Применяются несколько практических ограничений, которые необходимо внимательно изучить до принятия любого решения о восстановлении:
- Ограничения совместимости материалов. Материалы для ремонта должны быть металлургически совместимы с основным сплавом. Некоторые высокопрочные сплавы для лопаток — особенно варианты с направленной кристаллизацией или монокристаллические — трудно отремонтировать без возникновения нежелательных микроструктурных разрывов на границе ремонта.
- Восстановление покрытий и поверхностных обработок. Теплозащитные покрытия, диффузионные алюминиевые покрытия и другие защитные поверхностные обработки, нанесённые при первоначальном производстве, могут быть не полностью восстановлены в рамках стандартных ремонтных процедур MRO. Допуски на чистоту поверхности, заданные недостаточно строго на этапе ремонта, могут привести к неожиданным снижениям эксплуатационных характеристик в процессе использования — урок, который многие команды MRO осваивают лишь однажды.
- Доступность для контроля. Подповерхностные дефекты — усталостные трещины, пористость вблизи корня, нарушение целостности внутренних каналов — не обнаруживаются при поверхностном сканировании. В качестве предварительного условия может потребоваться флюоресцентный капиллярный контроль, рентгенография или компьютерная томография; если при этом выявляются недопустимые дефекты, инвестиции в обратное проектирование для получения размерной карты не окупаются.
- Требования к прослеживаемости документации. Многие эксплуатанты требуют сертификатов на материалы, записей о химическом составе сплавов и отчётов о размерном контроле, прослеживаемых до конкретного события производства или ремонта. Программы восстановления, не обеспечивающие полную прослеживаемость на уровне партии от процесса ремонта, могут столкнуться с трудностями при принятии, независимо от соответствия размерным параметрам.
Когда следует выбирать новые прецизионно-кованые лопатки вместо восстановления?
Компромисс между внутренним ремонтом и заменой зависит от нескольких факторов, которые, по моему опыту, команды зачастую оценивают интуитивно, а не системно. Ниже приведена методология, применимая в большинстве случаев применения лопаток компрессора:
Выбирайте восстановление, когда: лопатка имеет локальный поверхностный износ, базовый материал не превысил пределы жизненного цикла, исходный сплав совместим с процессом ремонта, а сам процесс восстановления позволяет выполнить все требуемые проверки и обеспечить прослеживаемость по стоимости, экономически обоснованной по сравнению с ценой новой детали.
Выбирайте новые прецизионно кованые лопатки, когда: износ значителен, состояние материала неопределённо, восстановление невозможно полностью подтвердить доступными методами контроля, срок восстановления сопоставим со сроком поставки новой детали или профиль рисков применения не допускает какой-либо неопределённости относительно истории материала лопатки.
Возможность точной штамповки лопаток компрессора газотурбинных двигателей — включая профили лопаток, геометрию хвостовика и элементы платформы — обеспечивает исходное состояние, которое невозможно воссоздать при восстановлении. Для случаев, когда новая лопатка является оптимальным решением, поставщики с проверенной возможностью точной штамповки и установленными стандартами документирования размеров предлагают альтернативный путь поставки, устраняющий остаточную неопределённость, присущую любому подходу, основанному на ремонте.
Для случаев, когда оригинальные чертежи отсутствуют, а производитель оборудования (OEM) более не является надёжным источником, выпуск индивидуальных лопаток на основе конструкторской документации заказчика или сканированной эталонной геометрии представляет собой дополнительное применение того же рабочего процесса обратного проектирования — не для восстановления изношенной детали, а для изготовления замены на основе заново разработанного замысла конструкции.
Ключевые вопросы, которые следует задать перед запуском программы восстановления методом обратного проектирования
Если вы оцениваете, может ли реверс-инжиниринг решить проблему изношенных лопаток реактивного двигателя, то следующие вопросы обычно выявляют границу принятия решения:
- Проводился ли осмотр лопатки на наличие подповерхностных дефектов с использованием методов неразрушающего контроля (НК), подходящих для её сплава и истории эксплуатации? Сканирование геометрических размеров не заменяет такой осмотр.
- Совместим ли базовый материал с процессом ремонта, и был ли сам процесс ремонта аттестован для данного или эквивалентного класса сплава?
- Может ли процесс восстановления обеспечить соблюдение требований к допускам размеров — как правило, ±0,05–0,10 мм для профиля лопатки — и предоставить измерительные данные, подтверждающие это утверждение?
- Какая документация по прослеживаемости будет прилагаться к восстановленной детали, и соответствует ли она требованиям вашей эксплуатирующей организации или регулирующих органов?
- Сравнивали ли вы общую стоимость и сроки восстановления с поставкой новых прецизионно штампованных лопаток, включая стоимость обязательного предварительного осмотра перед восстановлением?
Обратное проектирование — это мощный инструмент диагностики и производственного планирования. В случае изношенных лопаток реактивного двигателя оно может поддерживать принятие решений по восстановлению, обеспечивать выпуск заменяющих деталей там, где оригиналы недоступны, а также предоставлять доказательства соответствия геометрических параметров, лежащие в основе гарантии качества. Возможность «полного» восстановления изношенной лопатки зависит от того, какие нагрузки она претерпела, и от требований стандартов, которым должна соответствовать восстановленная деталь для возврата в эксплуатацию.