 EN

Кайра инженердик (reverse engineering) иштөө сыйып калган реактивдик двигательдин пластинасын толук калыбына келтирэ алабы?
Жылдызган пластиналарды калыбына келтирүү үчүн кайра иштетүү программасына өтүштөн мурун, төмөнкү негизги суроо тууган дагы маанилүү: «тамамынан калыбына келтирилген» деген түшүнүк жет двигательдун пластинасы үчүн чыныгыда эмне билдирет? Бул суроонун жообу — сканерлөө ыкмасынан баштап, акыркы сапаттын кабыл алуу критерийлерине чейин — баарын аныктайт. Мен пластинанын түзөтүлүшүнүн же алмаштырылышын чечимин баалоо үчүн MRO топтору менен биргэ иштеген адам. Бул суроо жакшы да, жаман да чечилгенди көргөнмүн. Айырмачылык көбүнчө команда кайра иштетүүнүн не иштетээ, не иштетпээ деген түшүнүгүн канчалык ачык түшүнгөнүнө байланыштуу.
«Жылдызган» деген түшүнүк жет двигательдун пластинасы үчүн чыныгыда эмне билдирет?
Жет ылдамдыкта иштеген двигательдин пластиналарындагы тозуу аздаған бирдей беттеги төмөнкүлүк болуп саналбайт. Эң көп таралган тозуу түрлөрүнө: бөлүктөрдүн соғушу натыйжасында алгы четтин тозушу, чекиттен чектелүүнүн жоголушу, арткы четтин жукаруу, жергиликтүү чөйрөлөрдөгү чөйрөлөрдүн жана термалык циклдерден келип чыккан беттин оксидденүүсү кирет. Тагын да авыр учурларда, беттин жаңылыгында көрүнбөгөн, бирок беттин астында узак мөөнөттүү чатырлар пайда болушу мүмкүн — бул учурда визуалдык же өлчөмдүк текшерүүлөр бүтүндөй унутулуп калышы мүмкүн.
Тозуунун механизмин түшүнүү маанилүү, анткени ал тозгон жет ылдамдыкта иштеген двигательдин пластинасын кайра иштеп чыгуу негизинде калыбына келтирүүгө болоорун аныктайт. Алгы четте гана тозуу байкалган пластина кайра иштеп чыгууга ыңгайлуу болушу мүмкүн. Бирок пластина астында чатырлар бар же материалдын жоголушу калыбына келтирүүгө мүмкүн болгон чегинен ашып кетсе, ал кайра иштеп чыгууга жарамдуу эмес — кайра иштеп чыгуу иштеринин иштөө тартиби бул баалоону өзгөртпөйт.
Кайра иштеп чыгуу тозгон жет ылдамдыкта иштеген двигательдин пластинасында кандай иштейт?
Пышыктын калыбын калыбына келтирүү үчүн тескери инженердик иштөө MRO колдонулуштары боюнча бир нече жолу турган иштөө ыкмасында жүрөт. Бул процесс ошондой болот:
- сызгылт пышыктын 3D сканерлөөсү — Структуралуу жарык же лазер сканерлөөсү пышыктын азыркы геометриясын чекит-булут тактыгы менен тартат. Жаңы системалар пышыктын профилиндеги толеранс ылдамдыгы ±0,05–0,10 мм болгондуктан, миллиметрден төмөн айырымды табууга жетиштүү сканерлөө тактыгына жетишет.
- Номиналдык моделге туташтыруу — Сканерленген маалыматтар оригиналдык дизайн-моделге туташтырылат. Бул этапта толеранс чегинен чыккан аймактар жана алардын чыгыш дээрэжэси аныкталат. Оригиналдык дизайн-чертеждер жок болгондо, жумушка жарамдуу пышык номиналдык эталон катары колдонулушу мүмкүн.
- Сызгылт аймактардын сапатын баалоо — Чыгыш карталары материалдын жоголушун, профильдин айырымдыгын жана кырдын геометриялык өзгөрүштөрүн көрсөтөт. Бул маалымат тегеректи түзүү үчүн киргизилет: түзүлүштүн профилин калыбына келтирүү үчүн докунуу, лазердик чапталуу, багытталган энергиялык чөкмөлөштүрүү же конвенциялык тегеректи түзүү иштетилет.
- Түзүлүш жана кайрадан текшерүү — Акыркы материалдын чөкмөлөштүрүүсү жана тегеректи түзүү фазасы тегеректи баштапкы өлчөмдүк талаптарга ылайык келтирүүгө тийиш. Түзүлүштөн кийинки текшерүү — идеалдуу учурда ошол эле сканерлөө ыкмасын колдонуп — тегеректи ишке киргизүүгө чейин сыйышууну текшерет.
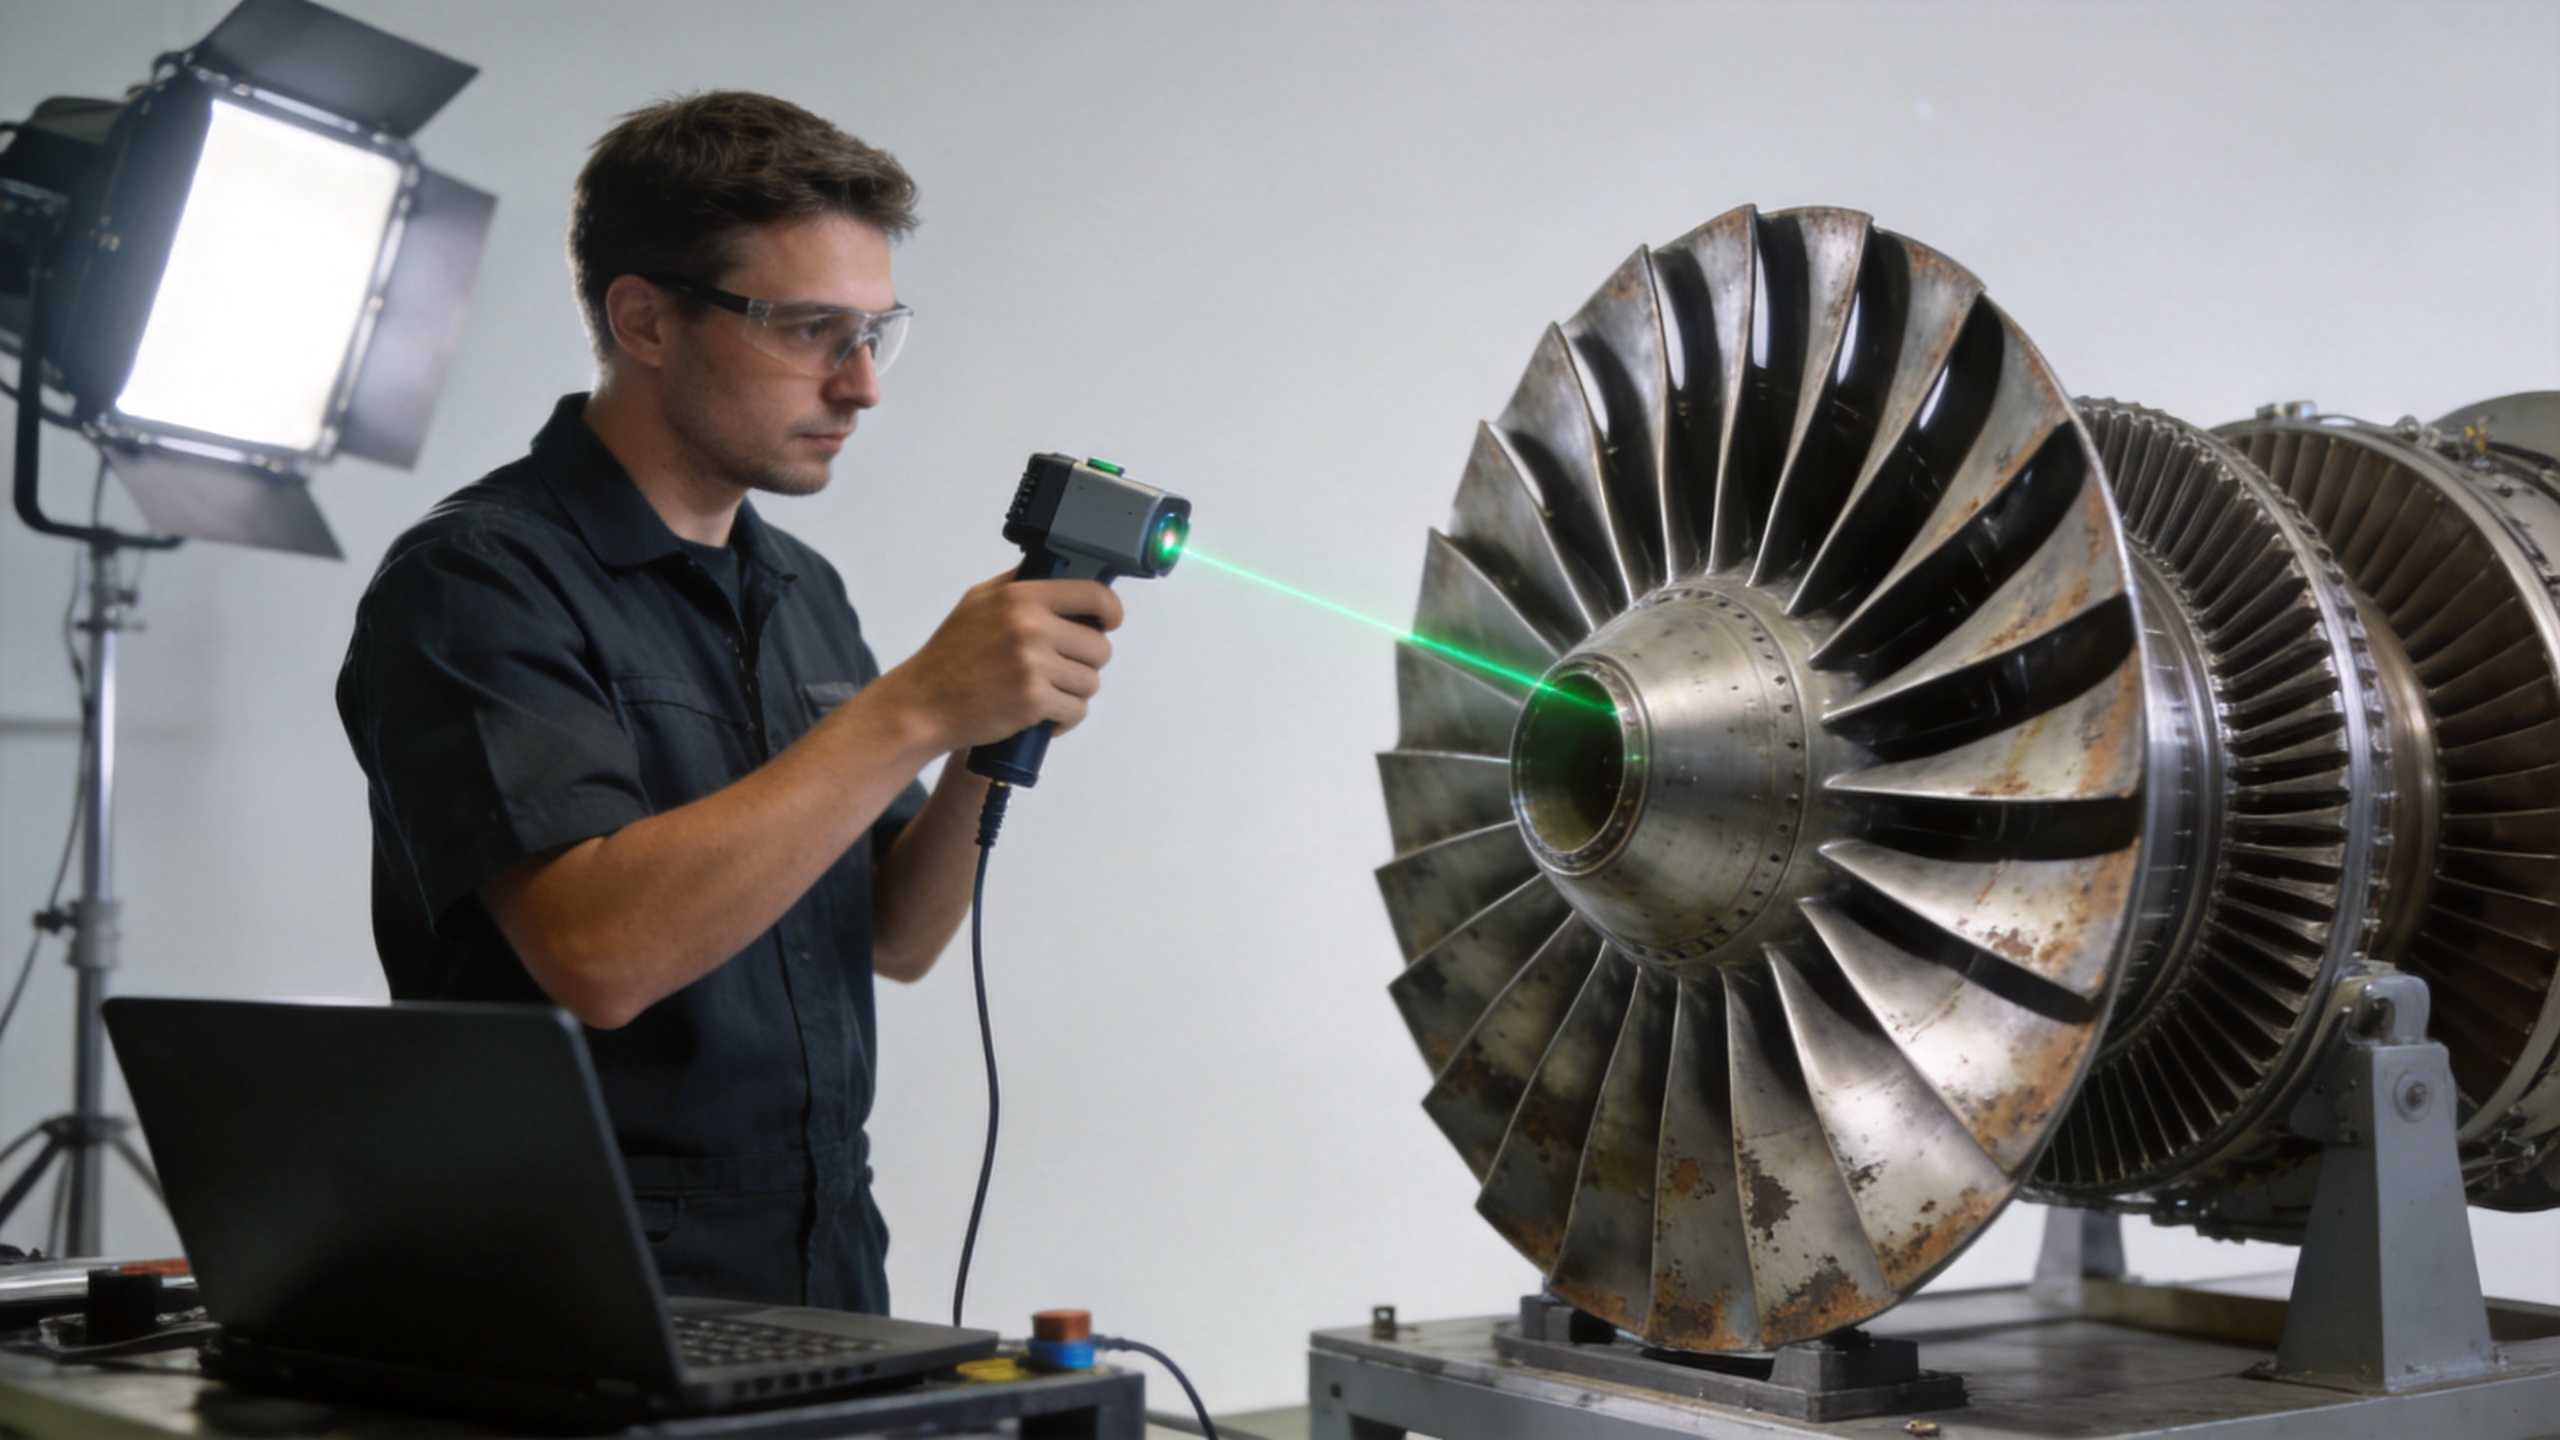
Карама-каршы инженердик компоненти, строго айтканда, биринчи, экинчи жана үчүнчү кадамдарды камтыйт. Тегеректи «толугу менен түзүлгөн» деп эсептөө, негизинен, төртүнчү кадамда болгондорго байланыштуу — жана ошол жерде чектөөлөр маанилүү болот.
Карама-каршы инженердик тегеректиң геометриясын толугу менен түзүүгө мүмкүндүк береби?
Бул жерде так жооп: ооба, геометрияны көпчүлүк учурда техникалык талаптарга ылайык келтирип болот — бирок бул толук калыбына келтирүү деген эмес. Бул айырмачылык практикада маанилүү.
Геометриялык калыбына келтирүү — бул профильдин кесилиши, алгы четтин радиусу, арткы четтин калыңдыгы жана хорданын өлчөмдөрүн дизайндын чегине ылайык келтиришти билдирет. Бул көпчүлүк учурда негизги материалдын абалы жакшы болгондо, издөөлөр беттээ болгондо жана колдонулган ремонт ыкмасы негизги материал менен уйгуруучу болгондо ишке ашат.
Кайра иштетүүнүн жасай албаганы — пышыктын металлургиялык тарыхын калыбына келтирүү. Пышыктын температура циклдери, чоңойгон чек араларынын оксидденүүсү же пайдалануу учурундагы жүктөмдөн калган калдык чыдамдуулугу бар болсо, анын сырткы геометриясы канчалык так калыбына келтирилсе да, бул шарттар калыбына келтирүү процессинде сакталат. Бир катар иштөө шарттарында туура кайра иштетилген пышык жаңы бөлүк менен барабар иштей алат. Башка шарттарда — айрыкча жогорку циклдүү чыдамдуулук же ысык бөлүктүн температура градиенттери менен байланышкан учурларда — ички материалдын абалы геометриядан гөрө чектөөчү фактор болуп калат.
Адатта кайра иштетүү жана издеген пышыктарды кайра жасоо геометриялык түрдө туура бөлүк берет. Бул бөлүк иштөөгө жарамдуу же жок экендиги — өлчөмдүк текшерүүдөн тышкары, максатка ылайыктуулук баалоосуна байланыштуу.
Кайра иштетүү аркылуу толук калыбына келтирүүгө кандай чектөөлөр тоскоолдук кылат?
Бир нече практикалык чектөөлөр колдонулат, жана алардын баары калыбына келтирүү чечими кабыл алынганга чейин каралышы керек:
- Материалдардын уйгуналгысдыгынын чектөөлөрү. Калыбына келтирүү үчүн колдонулган материалдар негизги куймалар менен металлургиялык түрдө уйгуналгыс болушу керек. Бир нече жогорку сапаттагы пластиналардын куймалары — айрыкча багытталган кристаллдануу же бир кристаллдуу варианттар — калыбына келтирүү чегинде тилкелердин микроструктуралык үзүлүштөрүн киргизбай калыбына келтирүүгө мүмкүнчүлүк бербейт.
- Каптама жана беттин иштетилүүсүн калыбына келтирүү. Термалдык башкаруу каптамалары, алюминиддик диффузиялык каптамалар жана башка коргогуч беттик иштетилүүлөр оригинальдуу өндүрүштө колдонулган, бирок стандарттык MRO калыбына келтирүү иштетилүүлөрү аркылуу толугу менен калыбына келтирүүгө мүмкүнчүлүк бербейт. Калыбына келтирүү этапында беттин тазалыгынын чеги төмөн белгиленген болсо, анда иштетилүүдөн кийин тапшырма боюнча күтүлбөгөн төмөндөөлөр пайда болот — бул сабакты MRO топторунун көпчүлүгү бир жолу үйрөнөт.
- Текшерүүгө жетишилүүлүк. Жер астындагы кемчиликтер — чыдамдуулук трещиналары, тамыр жакындағы куңгурттук, ички каналдын бүтүндүгү — бетти сканерлөө менен табылбайт. Флуоресценттүү капиллярдык текшерүү, рентген же КТ сканерлөө талап кылынган болушу мүмкүн, жана эгер алар жарамсыз шарттарды аныктаса, өлчөмдүк карталоого кетирелген кайра иштетүү инвестициясы кайра толтурулбайт.
- Документациянын издөө мүмкүнчүлүгүнүн талаптары. Көпчүлүк операторлор материалдын сертификаттарын, кушундун химиялык составынын жазылышын жана өлчөмдүк текшерүү долбоорлорун белгилүү өндүрүш же түзөтүү окуясына издөө мүмкүнчүлүгү менен байланыштырышын талап кылат. Түзөтүү процессинен толук партия деңгээлинде издөө мүмкүнчүлүгүн камсыз кыла албаган калыбына келтирүү программалары өлчөмдүк ылайыктуулугунун негизинде да кабыл алынуу проблемаларына учурайт.
Кайчылыктын жаңы так көтөрүлгөн пластиналарын калыбына келтирүүгө караганда кандай учурда тандашыңыз керек?
Ичке түзөтүүнүн же алмаштыруунун аралыгындагы тандоо бир нече факторго байланыштуу, менин тажрыйбамда командалар көпчүлүк учурда системалык эмес, интуитивдүү ыкма менен баалашат. Бул тандоо үчүн компрессордун кырларына тиешелүү көпчүлүк иштеген шарттарда иштеген чыңалуу жасалган.
Түзөтүүнү тандагыла, эгерде: кырдын жергиликтүү жогорку катмарында тозуу бар, негизги материалдын убакыт чеги ашылган эмес, оригиналдык кушка түзөтүүгө ыңгайлуу, жана түзөтүү процесси бардык талап кылынган текшерүү жана издөө стандарттарын жаңы бөлүккө салыштырганда экономикалык жагынан окуп калат.
Жаңы так-тоюмдун кырларын тандагыла, эгерде: тозуу кеңири таралган, материалдын абалы белгисиз, түзөтүүнү колдонууга болгон текшерүү ыкмалары менен толук текшерүүгө болбойт, түзөтүүгө кететин убакыт жаңы бөлүккө жеткирүүгө кететин убакытка окшош, же кырдын материалдык тарыхы жөнүндө кандайдыр бир белгисиздикке турмуштук риски турмуштук төзүмдүүлүк көрсөтпөйт.
Газ турбинасынын компрессор кырлары үчүн так көчүрмөлөштүрүү мүмкүнчүлүгү — ага ауа профилдери, тамыр геометриясы жана платформа белгилери кирет — бул калыбына келтирүү иштери менен кайра түзүлбөгөн белгилүү абалдын башталыш чекитин түзөт. Жаңы кырды колдонуу туура чечим болгон учурларда, так көчүрмөлөштүрүү мүмкүнчүлүгүнө ээ болгон жана өлчөмдүк документация стандартдарын орноткон таркатуучулар ремонтка негизделген ыкма менен байланыштуу калган белгисиздикти жоюучу альтернативалуу таркатуу жолун сунуштайт.
Оригинал сызмалар жок жана OEM дагы иштебей калган учурларда, клиенттин инженердик сызмалары же скандалган эталон геометриясы боюнча өзгөртүлгөн ауа профилдерин өндүрүү — бул бирдей кайра инженердик иштөө иштеу тартибинин кошумча колдонулушу: аны тозгон бөлүктү калыбына келтирүү үчүн эмес, бирок кайрадан иштелип чыккан дизайн ниети боюнча алмаштыруу бөлүгүн өндүрүү үчүн.
Кайра инженердик калыбына келтирүү программасына кирүүгө чейин суроо кереги болгон негизги суроолор
Эгерде сиз тескери инженердик иштөөнүн сиздин жылдызган реактивдүү кыймылдаткычтын пайдалануудан жылдызган кырларына чечим болуп калышын баалап жатсаңыз, бул суроолор адатта чечимди кабыл алуу чегин аныктайт:
- Кырлар НДТ ыкмалары менен тереңдиктеги кемчиликтерге текшерилгенби? Бул ыкма анын кушундагы жана тарыхындагы металлга ылайык келет. Өлчөмдүк сканерлөө бул үчүн алмаштырма эмес.
- Негизги материалдын түзөтүшү мүмкүнбү, жана түзөтүш ыкмасы ошол же барабар кушунда текшерилгенби?
- Түзөтүш ыкмасы өлчөмдүк чегине (адатта айлананын профили үчүн ±0,05–0,10 мм) жетише алабы, жана бул жөнүндө өлчөмдүк далилдерди береби?
- Кайрадан түзөтүлгөн бөлүк менен бирге кандай издерди сактоо документациясы берилет, жана бул документация сиздин оператордук же регулятордук талаптарыңызга жоогушубу?
- Сиз түзөтүштүн жалпы баасын жана убактысын жаңы так куймалардан жасалган кырлардын поставкалары менен, андагы түзөтүштөн мурун текшерүүнүн баасын да камтып, салыштырдыңызбы?
Кері инженерия — бул күчтүү диагностикалык жана өндүрүштүк киргизүү куралы. Сызатталган реактивдүү кыймылдаткычтын пластиналары үчүн ал калыбына келтирүү чечимдерин колдой алат, оригиналдар жок болгондо алмаштыруу бөлүгүн өндүрүүгө мүмкүндүк берет жана сапатын камсыз кылууга негиз болгон өлчөмдүк ылайыктуулуктун далили болуп эсептелет. Сызатталган пластина «толугу менен» калыбына келтирилээби, бул пластина кандай шарттардан өткөнүнө — жана калыбына келтирилген бөлүк кызматка кайра кирүү үчүн кандай стандарттарды толуктошу керээбине байланыштуу.