 EN

Képes-e a fordított mérnöki tervezés teljes mértékben helyreállítani a kopott sugárhajtómű-lapátokat?
Mielőtt elköteleznénk magunkat egy kopott lapátok helyreállítására irányuló fordított mérnöki tervezési program mellett, érdemes feltenni egy alapvetőbb kérdést: mit is jelent valójában a „teljesen helyreállított” kifejezés egy gázturbinás motor lapátja esetében? A válasz mindenre hatással van – a szkennelési módszertől kezdve a végleges minőségi elfogadási kritériumokig. Mivel én is dolgoztam karbantartási, javítási és átvizsgálási (MRO) csapatokkal együtt, amelyek lapátjavításról vagy -cseréről hoztak döntéseket, láttam, hogy ezt a kérdést néha jól, néha rosszul kezelik. Az eltérés általában abban rejlik, hogy a csapat mennyire érti világosan, mit tud és mit nem tud megvalósítani a fordított mérnöki tervezés.
Mit jelent valójában a „kopott” kifejezés egy gázturbinás motor lapátja esetében?
A sugárhajtómű lapátjának kopása ritkán egyetlen, egyenletes felületi romlás. A leggyakoribb minták a részecskék ütközéséből eredő élkopás, a csúcsrés elvesztése a súrlódás miatt, a hátsó él elvékonyodása, valamint a hőciklusokból származó helyi gödrösség vagy felületi oxidáció. Súlyosabb esetekben alfelületi fáradási repedések is jelen lehetnek egyébként elfogadható felület alatt – olyan állapot, amelyet a szemrevételezés vagy akár a méretellenőrzés is teljesen észrevehessen.
Fontos megérteni a kopási mechanizmust, mert ez dönti el, hogy egy kopott sugárhajtómű-lapát egyáltalán alkalmas-e fordított mérnöki eljáráson alapuló helyreállításra. Egy olyan lapát, amelynek kopása csak a vezető él profiljára korlátozódik, ésszerű jelölt lehet. Ezzel szemben egy olyan lapát, amelyen alfelületi repedések vannak vagy a anyagveszteség meghaladja a helyreállítható határokat, általában nem alkalmas erre – és egyetlen fordított mérnöki folyamat sem változtat ezen az értékelésen.
Hogyan működik a fordított mérnöki eljárás egy kopott sugárhajtómű-lapáton?
A pengék helyreállítására irányuló fordított mérnöki eljárás a karbantartási, javítási és átalakítási (MRO) alkalmazásokban általában meglehetősen egységes munkafolyamatot követ. A folyamat általában a következő lépéseket foglalja magában:
- a kopott pengék 3D-szkennelése — A strukturált fényes vagy lézeres szkennelés pontfelhő-precízióval rögzíti a kopott pengék jelenlegi geometriáját. A modern rendszerek olyan szkennelési pontosságot érnek el, amely elegendő a submilliméteres eltérések feloldásához, ami szükséges, tekintve, hogy a turbinapengék profiljának tűréshatárai általában ±0,05–0,10 mm között mozognak a szárnyprofil-keresztmetszetek esetében.
- A névleges modellhez való igazítás — A beszkennelt adatokat regisztrálják az eredeti tervezési célnak megfelelő modellhez. Ebben a lépésben azonosítják, mely régiók tértek el a tűréshatárokon belül, és mennyire. Amennyiben az eredeti tervezési rajzok nem állnak rendelkezésre, egy üzemképes állapotban lévő referencia-pengét használhatnak névleges alapmértékként.
- A kopott régiók jellemzése — Az indulási térképek kiemelik az anyagvesztést, a profileltérést és az élszerkezeti változásokat. Ez az adat a helyreállítási folyamat bemenete, legyen szó hegesztésről, lézeres felvitelekről, irányított energiabefecskendezésről vagy hagyományos megmunkálásról a tervezett profil újbóli kialakításához.
- Helyreállítás és újraellenőrzés — A tényleges anyagfelvitel és megmunkálás fázisának vissza kell állítania a lapátot az eredeti méreti előírások határain belülre. A helyreállítás utáni ellenőrzés — ideális esetben ugyanazzal a szkennelési módszerrel — megerősíti a megfelelést, mielőtt a lapátot újra üzembe helyeznék.
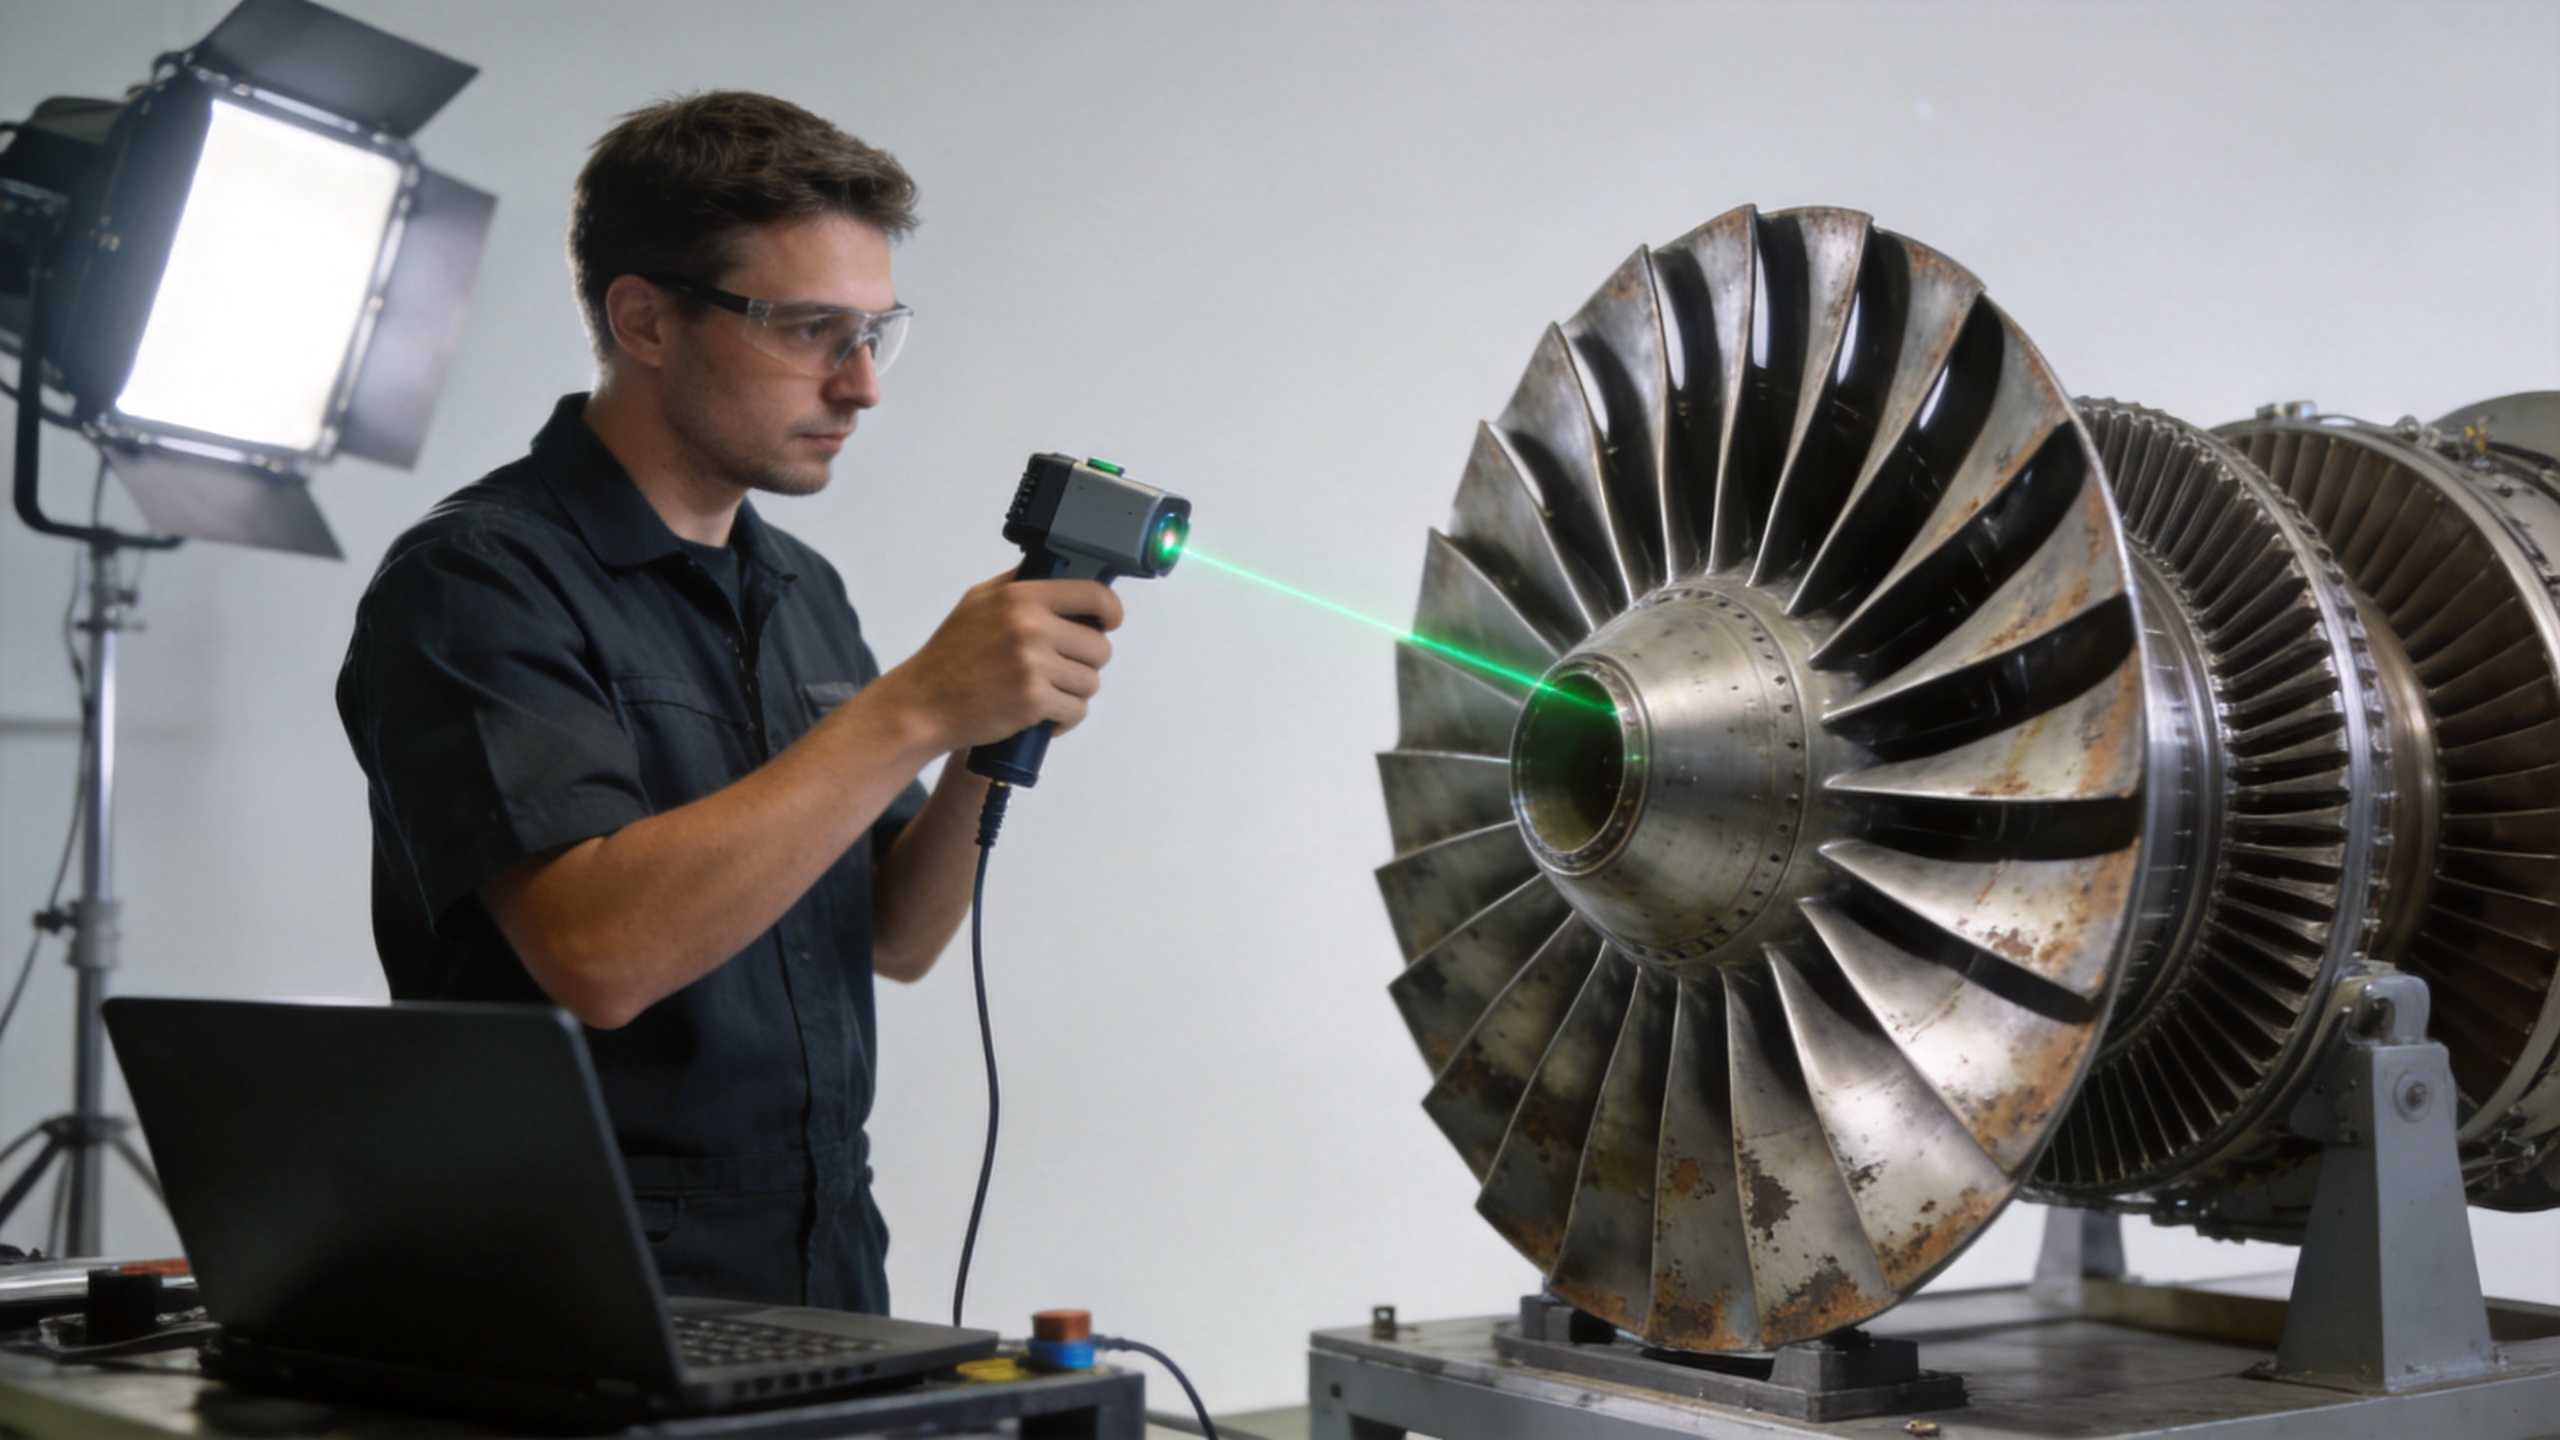
A fordított mérnöki munka komponense, szigorú értelemben véve, az első három lépést foglalja magában. Az, hogy a lapát „teljesen helyreállított”, majdnem teljes mértékben a negyedik lépésben történő eseményektől függ — és itt válnak jelentőssé a korlátozások.
Képes-e a fordított mérnöki munka teljesen helyreállítani a lapát geometriáját?
Egy pontosabb válasz itt a következő: igen, a geometriát gyakran helyreállíthatjuk a megadott tűréshatáron belül – de ez nem azonos a teljes helyreállítással. A különbség gyakorlati szempontból lényeges.
A geometriai helyreállítás azt jelenti, hogy a szárnyprofil keresztmetszete, a vezető él sugara, a hátsó él vastagsága és a húr méretei visszaállnak a tervezési tűréshatáron belül. Ez sok esetben elérhető, ha az alapanyag állapota megfelelő, a kopás felületi jellegű, és a használt javítási eljárás kompatibilis az alapanyaggal.
A fordított mérnöki eljárás nem tudja visszaállítani a pengének a fémetképződési történetét. Egy olyan pengét, amely hőterhelésből eredő fáradási ciklusokat, szemcsehatárok oxidációját vagy üzemelés közben keletkezett maradékfeszültséget halmozott fel, ezek az állapotok a helyreállítási folyamat során is megmaradnak – akármilyen pontosan is állítják vissza külső geometriáját. Egyes üzemeltetési körülmények között egy megfelelően felújított pengének teljesítménye megegyezhet egy új alkatrészével. Más esetekben – különösen a nagyfrekvenciás fáradás vagy a forró szakasz hőmérsékleti gradiensei érintettek – az anyag belső állapota válik a meghatározó korlátozó tényezővé, nem pedig a geometria.
Gyakorlatban a fordított mérnöki eljárás és a kopott pengék újrafeldolgozása geometriailag megfelelő alkatrészt eredményezhet. Azonban hogy ez az alkatrész alkalmas-e a szándékolt üzemeltetési célra, attól függ egy célhoz való alkalmassági értékelés, amely túlmutat a méretbeli ellenőrzésen.
Milyen korlátozások akadályozzák meg a teljes helyreállítást a fordított mérnöki eljárással?
Több gyakorlati korlátozás is érvényes, amelyeket minden helyreállítási döntés meghozása előtt át kell tekinteni:
- Az anyagok kompatibilitására vonatkozó korlátozások. A javításhoz használt anyagoknak ötvözetkémiailag kompatibilisnek kell lenniük az alapötvözetekkel. Egyes nagy teljesítményű lapátötvözetek – különösen a irányított szilárdulású vagy egykristályos változatok – nehézkesek úgy javítani, hogy ne keletkezzenek kívánatlan mikroszerkezeti szakadások a javítási határon.
- Bevonatok és felületkezelések újraalkalmazása. A gyártás során eredetileg felvitt hőszigetelő bevonatok, alumínium-alapú diffúziós bevonatok és egyéb védő felületkezelések nem feltétlenül állíthatók helyre a szokásos MRO-javítási folyamatok során. A javítási szakaszban túl lazán megadott felületi érdességi tűrések váratlan teljesítménycsökkenést eredményezhetnek üzemelés közben – ezt a leckét sok MRO-csapat egyszer már megtanulta.
- Ellenőrzési hozzáférés. A felületi szkennelés nem észleli a felszín alatti hibákat – például a fáradási repedéseket, a gyökérközelben lévő pórusosságot vagy a belső csatorna integritásának hiányát. Előfeltételként fluoreszkáló behatolásos vizsgálatra, röntgen- vagy CT-szkennelésre lehet szükség; ha ezek kizáró okokat tárnak fel, akkor a méretbeli leképezésre fordított fordított mérnöki munka befektetése nem térül meg.
- Dokumentációs nyomon követhetőségi követelmények. Számos üzemeltető anyagtanúsítványokat, ötvözet-összetételi nyilvántartásokat és méretellenőrzési jelentéseket követel meg, amelyek nyomon követhetők a konkrét gyártási vagy javítási eseményhez. Olyan helyreállítási programok, amelyek nem biztosítanak teljes tételszintű nyomon követhetőséget a javítási folyamatból, elfogadási nehézségekbe ütközhetnek, még akkor is, ha a méretek megfelelnek.
Mikor érdemes új, precíziós kovácsolt lapátokat választani a helyreállítás helyett?
A belső javítás és a cseréje közötti döntés több tényezőtől függ, amelyeket – tapasztalataim szerint – a csapatok gyakran intuitív módon, nem pedig rendszerszerűen mérlegelnek. Az alábbi keretrendszer általában érvényes a legtöbb kompresszorlapát-alkalmazásra:
Javítást válasszon, ha: a lapát helyileg, felületileg kopott, az alapanyag még nem érte el az élettartamkorlátot, az eredeti ötvözet javítható, és a javítási folyamat minden szükséges ellenőrzési és nyomon követhetőségi szabványt kielégít olyan költségszinten, amely gazdaságilag indokolt az új alkatrész árához képest.
Új, precíziós kovácsolt lapátokat válasszon, ha: a kopás jelentős mértékű, az anyag állapota bizonytalan, a javítás nem ellenőrizhető teljes mértékben a rendelkezésre álló vizsgálati módszerekkel, a javítás lead time-ja összemérhető az új alkatrész beszerzési idejével, vagy az alkalmazás kockázati profilja nem enged meg bármiféle bizonytalanságot a lapát anyagtörténetét illetően.
A gázturbinás kompresszorlapátok precíziós űrítési képessége – beleértve a levegőcsatorna-profilokat, a gyökérgeometriát és a platformjellemzőket – egy ismert állapotú kiindulási alapot biztosít, amelyet a helyreállítás nem tud megismételni. Olyan alkalmazások esetén, ahol az új lapát a megfelelő megoldás, azok a beszállítók, akik rendelkeznek megbízható precíziós űrítési képességgel és dimenziós dokumentációs szabványokkal, alternatív ellátási utat kínálnak, amely kizárja a javításon alapuló megközelítésből eredő maradék bizonytalanságot.
Olyan alkalmazások esetén, ahol az eredeti rajzok nem állnak rendelkezésre, és az eredeti gyártó (OEM) már nem jelent megbízható forrást, az ügyfél mérnöki rajzai vagy lebarázdált referencia-geometria alapján készülő egyedi levegőcsatorna-gyártás ugyanannak a fordított mérnöki folyamatnak kiegészítő felhasználása – nem egy kopott alkatrész helyreállítására, hanem egy újrafogalmazott tervezési szándék alapján történő cseredarab gyártására.
Fontos kérdések, amelyeket érdemes feltenni egy fordított mérnöki helyreállítási programba való belefektetés előtt
Ha értékelni szeretné, hogy a fordított mérnöki megoldás kezelni tudja-e a kopott sugárhajtómű-lapátokkal kapcsolatos problémáját, akkor az alábbi kérdések általában felfedik a döntési határt:
- A lapátot alapanyag-beli hibákra vizsgálták nem romboló vizsgálati módszerekkel, amelyek megfelelnek az ötvözet típusának és történetének? A méretmérés nem helyettesíti ezt.
- Az alapanyag javítható-e, és érvényesítették-e a javítási eljárást ugyanarra vagy egyenértékű ötvözetminőségre?
- A helyreállítási folyamat teljesítheti-e a méretbeli tűréshatárt – általában ±0,05–0,10 mm a szárnyprofilok esetében –, és bizonyítékot szolgáltat-e mérésekkel ezen állítás támogatására?
- Milyen nyomvonalhatósági dokumentáció kíséri a helyreállított alkatrészt, és megfelel-e ez az üzemeltetői vagy szabályozási követelményeknek?
- Összehasonlította-e a helyreállítás teljes költségét és időkeretét az új, precíziós űrhajtómű-lapátok beszerzésével, beleértve a helyreállítás előtti szükséges vizsgálatok költségét is?
A fordított mérnöki eljárás egy hatékony diagnosztikai és gyártási bemeneti eszköz. A kopott sugárhajtómű-lapátok esetében támogathatja a helyreállítási döntéseket, lehetővé teheti a pótalkatrészek gyártását, ha az eredetiek nem állnak rendelkezésre, és méretbeli megfelelőséget igazoló bizonyítékot szolgáltathat, amely alapozza a minőségbiztosítást. Az, hogy „teljesen” helyreállítható-e egy kopott lapát, attól függ, milyen terhelésnek volt kitéve – és milyen szabványoknak kell megfelelnie a helyreállított alkatrésznek, hogy újra üzembe állíthassák.